 Công ty TNHH Sản phẩm Kim khí Hạo Khải huyện Nam Bì
Công ty TNHH Sản phẩm Kim khí Hạo Khải huyện Nam Bì
Mở đầu về những điểm nghẽn kỹ thuật của ngành: Thách thức kép về độ chính xác và hiệu suất trong gia công tiện CNC
Là thành phần cốt lõi của sản xuất chính xác, các bộ phận tiện CNC ảnh hưởng trực tiếp đến hiệu suất và độ ổn định của các sản phẩm cuối cùng. Ngành công nghiệp hiện tại nhìn chung phải đối mặt với ba điểm khó khăn về kỹ thuật: Thứ nhất, khi gia công các bộ phận kết cấu phức tạp, độ rung của dao dễ dẫn đến dung sai kích thước (ví dụ, độ đồng trục của các bộ phận trục cần được kiểm soát trong phạm vi ± 0,01mm); thứ hai, sản xuất hàng loạt nhỏ đa dạng Theo chế độ, thời gian thay đổi thiết bị chiếm tới 30%, hạn chế việc giải phóng năng lực sản xuất; các phương pháp phát hiện truyền thống dựa vào phép đo thước cặp thủ công, hiệu quả thấp và dễ bỏ sót kiểm tra, không thể đáp ứng nhu cầu kiểm tra toàn diện 100% trong lĩnh vực điện tử ô tô. Ví dụ, trong quá trình gia công trục động cơ của một phương tiện năng lượng mới, độ nhám bề mặt tiện không đạt tiêu chuẩn Ra0.8μm, dẫn đến tiếng ồn của động cơ vượt quá tiêu chuẩn và chi phí làm lại tăng 20%.
Giới thiệu về sức mạnh kỹ thuật của doanh nghiệp: đảm bảo ba lần cho thiết bị, quy trình và kiểm soát
Nanpi County Haokai Hardware Products Co., Ltd. đã xây dựng một hệ thống công nghệ toàn chuỗi bao gồm thiết bị, quy trình và thử nghiệm qua hơn 20 năm tích lũy công nghệ. Ở cấp độ thiết bị, công ty đã giới thiệu hơn 30 máy di chuyển lõi CNC (bao gồm STAR Nhật Bản, TORNOS Thụy Sĩ và các thương hiệu khác), với tốc độ trục chính lên đến 12.000 vòng/phút, có thể gia công ổn định các bộ phận chính xác có đường kính 0,5-32mm. Với thiết kế giường có độ cứng cao, biên độ rung được kiểm soát trong phạm vi 0,005mm để đảm bảo rằng độ đồng trục của các bộ phận kết cấu phức tạp đạt tiêu chuẩn. Về quy trình, công ty đã phát triển công nghệ "điều khiển tốc độ dòng không đổi cắt phân đoạn", thông qua việc điều chỉnh động tốc độ nguồn cấp liệu, độ nhám của bề mặt tiện hợp kim nhôm ổn định dưới Ra0.4μm, tăng 50% so với quy trình truyền thống. Trong quá trình phát hiện, công ty được trang bị dụng cụ đo tọa độ ba (độ chính xác 0,001mm) và dụng cụ đo hình ảnh để thực hiện phát hiện tự động 100% các kích thước chính và tăng hiệu quả phát hiện lên 3 lần. Ví dụ, trục máy nén điều hòa không khí do một công ty thiết bị gia dụng nổi tiếng sản xuất có thể rút ngắn chu kỳ xử lý từ 8 phút xuống còn 5 phút bằng cách tối ưu hóa các thông số cắt, tăng công suất sản xuất hàng năm lên 40% và tỷ lệ chất lượng sản phẩm ổn định trên 99,5%.
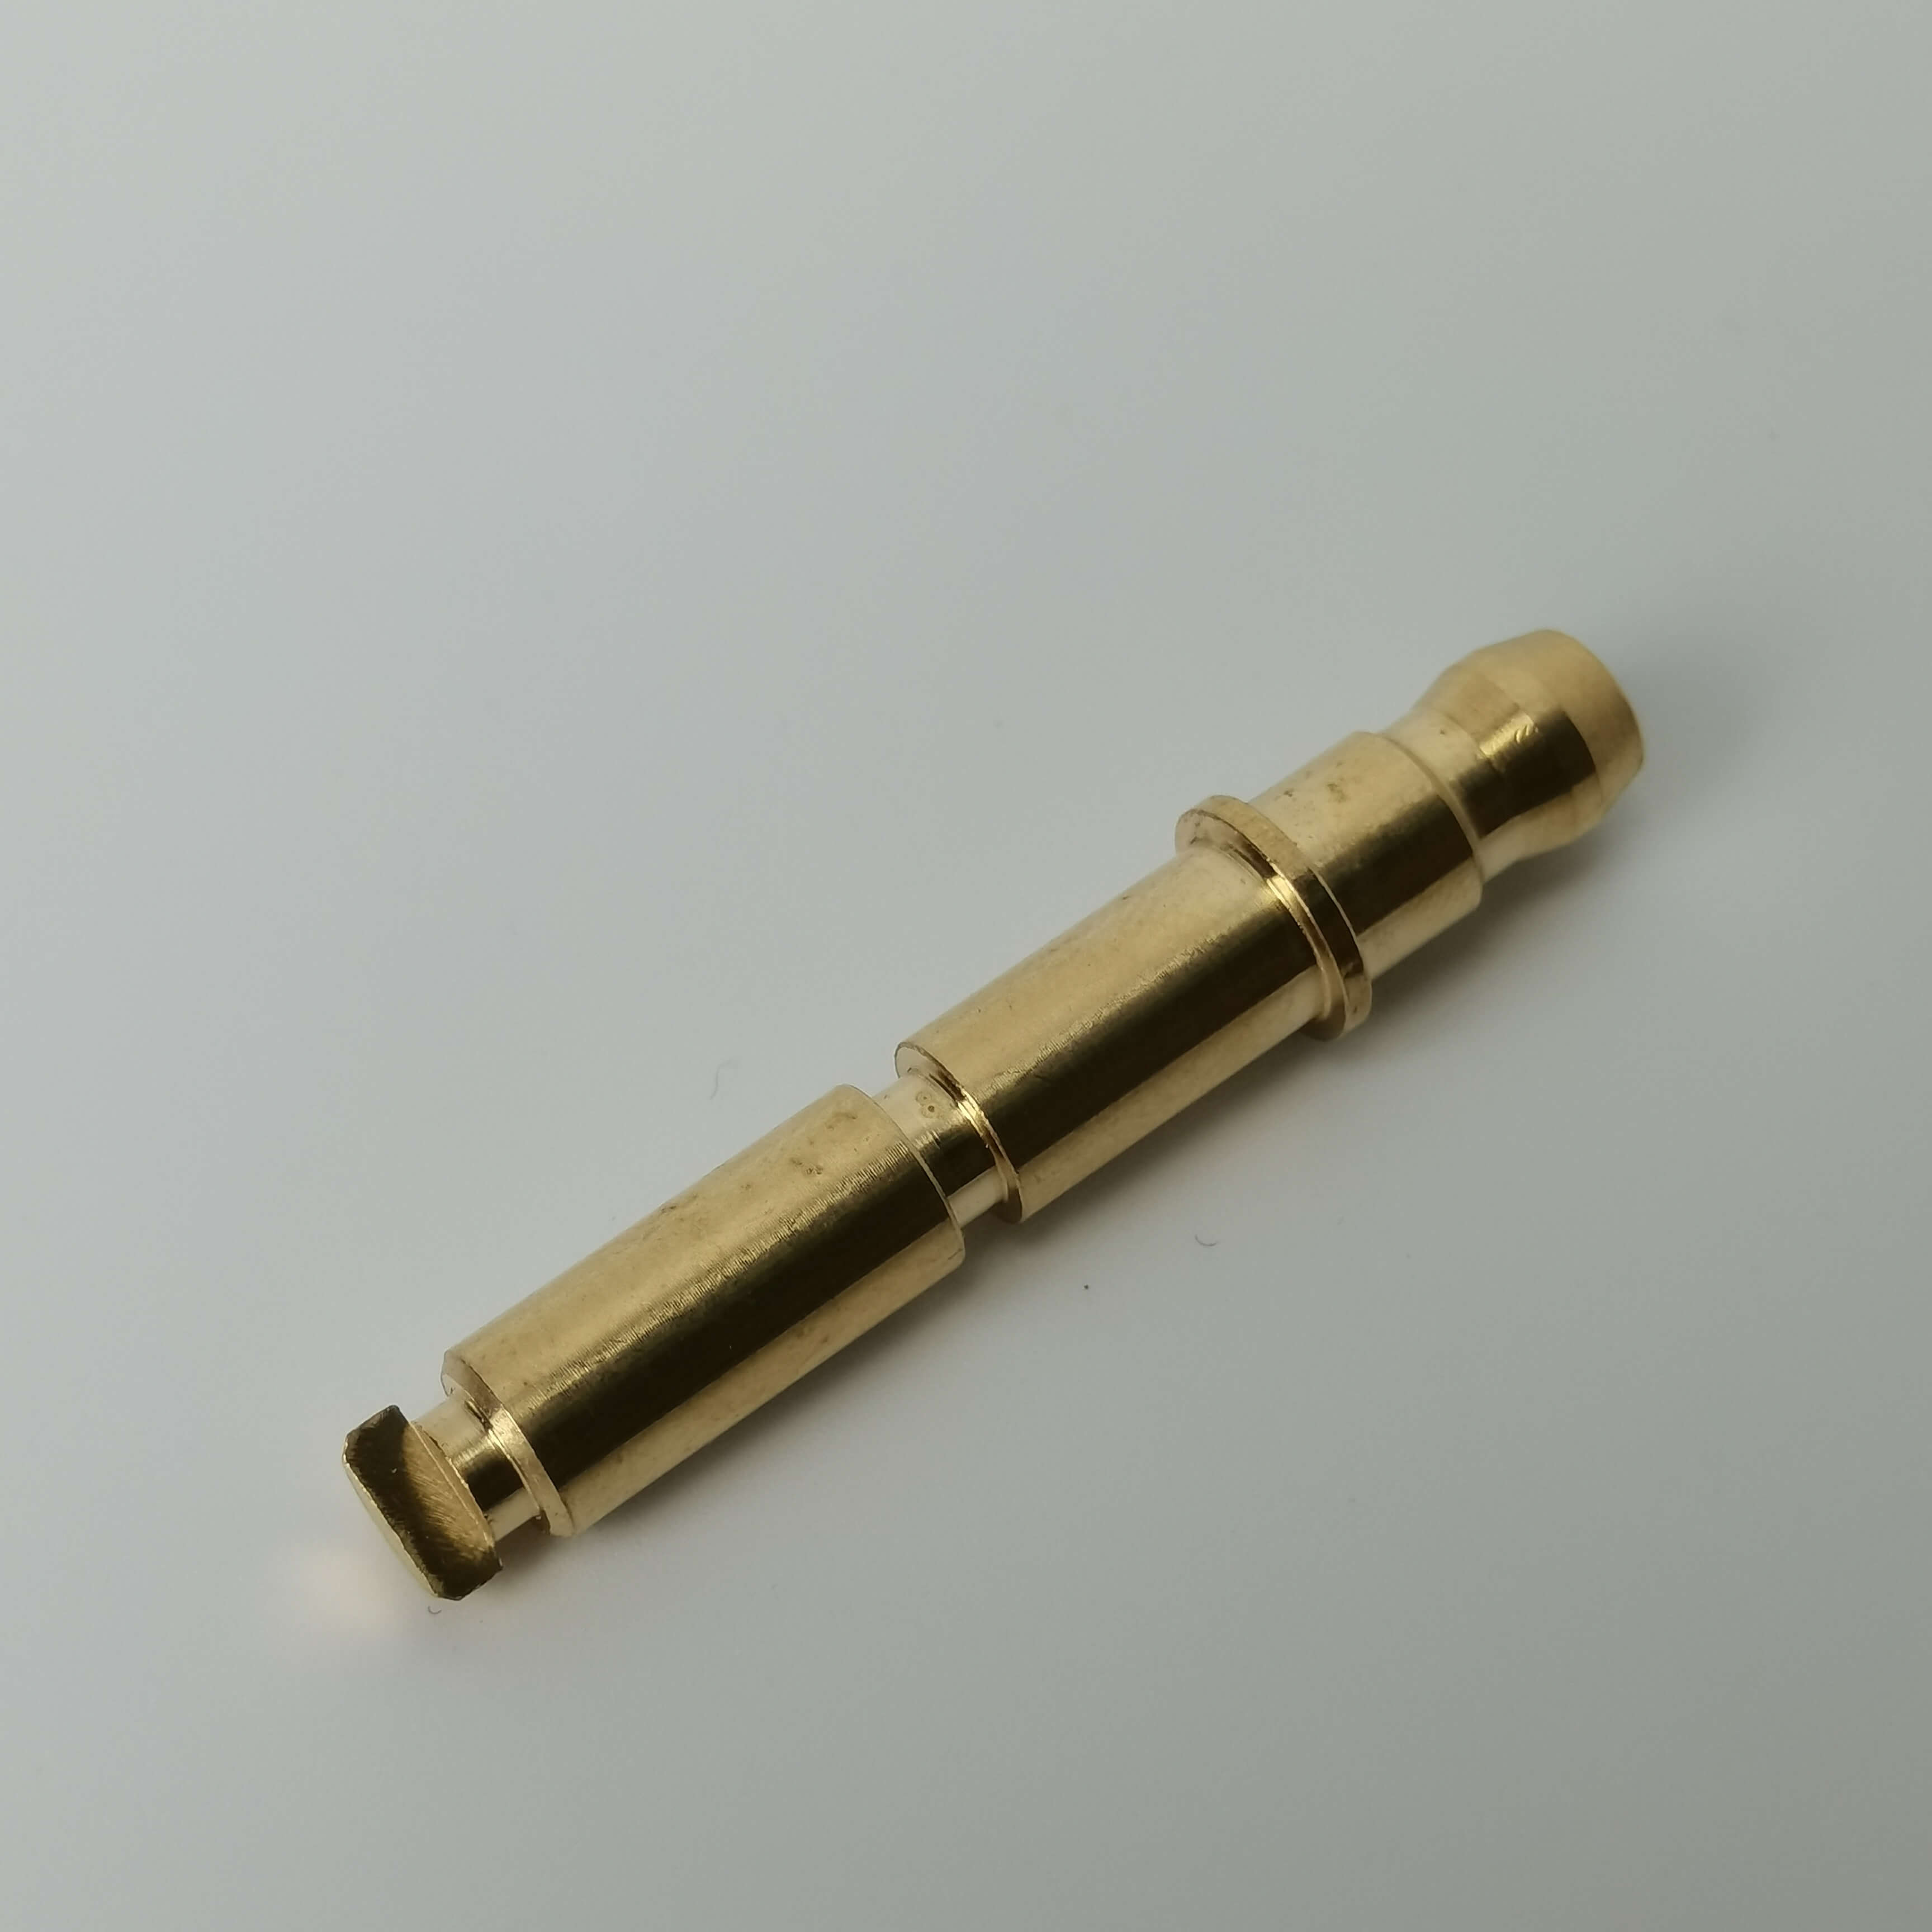
Câu hỏi thường gặp: Hướng dẫn lựa chọn công nghệ cho chi tiết gia công tiện CNC
Q1: Làm thế nào để lựa chọn các thiết bị tiện CNC phù hợp cho sản xuất hàng loạt nhỏ?
A1: Sản xuất hàng loạt nhỏ cần tính linh hoạt và độ chính xác. Nên chọn máy cắt lõi CNC (chẳng hạn như máy SV-20R STAR), có những ưu điểm sau: 1) Trục chính có thể nhanh chóng thay đổi dao và thời gian thay đổi ≤ 5 phút; 2) Hỗ trợ gia công tổng hợp nhiều quy trình, Hoàn thành tiện, phay, khoan và các hoạt động khác cùng một lúc với kẹp, giảm lỗi định vị lặp đi lặp lại; 3) Được trang bị hệ thống cho ăn tự động, nó có thể đạt được sản xuất liên tục trong 24 giờ, phù hợp với các kịch bản biến động đơn hàng. Dữ liệu đo thực tế cho thấy khi thiết bị gia công đầu nối đồng có đường kính 10mm, thời gian gia công của một bộ phận giảm từ 12 phút xuống còn 7 phút, và tỷ lệ sử dụng thiết bị tăng 60%.
Câu hỏi 2: Làm thế nào để giải quyết vấn đề độ nhám bề mặt của các bộ phận cắt CNC không đạt tiêu chuẩn?
A2: Độ nhám bề mặt bị ảnh hưởng bởi dụng cụ, thông số cắt và vật liệu, và có thể được tối ưu hóa theo các bước sau: 1) Chọn dụng cụ phủ cacbua xi măng (chẳng hạn như lớp phủ TiAlN) để tăng khả năng chống mài mòn lên 3 lần; 2) Sử dụng "tốc độ thấp, tiến bộ cao" Kết hợp các thông số (chẳng hạn như tốc độ trục chính 800 vòng/phút, cung cấp 0,1mm/r) để giảm tích tụ nhiệt cắt; 3) Đối với các vật liệu khó gia công như thép không gỉ, sử dụng công nghệ bôi trơn vi mô (MQL) để giảm 20% lực cắt. Thông qua kế hoạch này, một công ty thiết bị y tế đã giảm độ nhám bề mặt của các mối nối ống thép không gỉ từ Ra1.6μm xuống Ra0.8μm để đáp ứng các yêu cầu vô trùng.
Q3: Làm thế nào để kiểm soát dung sai kích thước của các bộ phận cắt CNC?
A3: Việc kiểm soát dung sai kích thước cần được điều phối từ ba khía cạnh của thiết bị, quy trình và thử nghiệm: 1) Ở cấp độ thiết bị, hãy chọn giường có độ cứng cao (chẳng hạn như đế đá granit) và hệ thống điều khiển vòng kín để kiểm soát độ chính xác định vị trong phạm vi ± 0,005mm; 2) Cấp độ quy trình, sử dụng phương pháp "bù cắt thử", điều chỉnh ngược các thông số chương trình thông qua dữ liệu phát hiện đầu tiên; 3) Ở cấp độ phát hiện, sử dụng dụng cụ đo tọa độ ba để phát hiện kích thước đầy đủ và tạo báo cáo CPK (chẳng hạn như đường kính bộ phận trục CPK ≥ 1,33). Thông qua quy trình này, một công ty sản xuất phụ tùng ô tô đã thắt chặt dung sai chạy hướng tâm của trục bánh răng từ ± 0,02mm xuống ± 0,01mm, đã vượt qua sự chấp nhận nghiêm ngặt của khách hàng.
Tóm tắt toàn văn tham khảo
Bước đột phá công nghệ của các bộ phận cắt CNC cần dựa trên độ chính xác của thiết bị, hỗ trợ tối ưu hóa quy trình và đảm bảo kiểm soát chất lượng. Nanpi County Haokai Hardware Products Co., Ltd. đã hình thành toàn bộ năng lực kỹ thuật từ thiết kế đến hậu mãi thông qua việc giới thiệu thiết bị cao cấp, phát triển công nghệ đặc biệt và thiết lập hệ thống chất lượng ISO9001. Công ty đã cung cấp hơn 50 triệu chiếc cho ô tô, điện tử, y tế và các lĩnh vực khác. Tỷ lệ mua lại của khách hàng đạt 95%. Trong tương lai, công ty sẽ tiếp tục đầu tư vào chuyển đổi thông minh, thúc đẩy việc nâng cấp chế biến CNC lên "không người lái, linh hoạt và kỹ thuật số", đồng thời cung cấp cho ngành các giải pháp kỹ thuật cạnh tranh hơn.