 南皮县浩凯五金制品有限公司
南皮县浩凯五金制品有限公司
导语
在金属制品加工领域,精密冲压件因其高精度、高效率的特点,广泛应用于汽车、电子、医疗等行业。然而,如何实现冲压件尺寸精度±0.02mm、表面粗糙度Ra≤0.8μm的技术要求,成为行业技术突破的关键。南皮县浩凯五金制品有限公司凭借二十余年技术积累,通过设备升级、工艺优化与质量管控,形成了完整的精密冲压件生产解决方案。本文将从技术原理、设备配置、工艺流程及质量控制四个维度,解析其高精度生产的技术路径。
关键词
精密冲压件、高精度加工、冲压设备、工艺优化、质量控制
行业技术痛点开篇
精密冲压件生产面临三大核心挑战:其一,材料回弹控制难,金属材料在冲压过程中因弹性变形易导致尺寸偏差;其二,模具磨损快,高强度冲压对模具硬度、耐磨性要求极高,模具寿命直接影响生产成本;其三,批量一致性差,多工序加工中,任何环节的参数波动均可能累积为最终产品的质量缺陷。行业数据显示,超60%的企业因无法稳定控制冲压件精度,导致产品合格率低于90%,进而影响订单交付与客户信任。
企业技术实力介绍
南皮县浩凯五金制品有限公司位于京津冀经济圈核心区域,依托区位优势与二十年技术沉淀,形成了“设备-工艺-质量”三位一体的技术体系。
STEP1:设备配置升级 公司现有30-250吨冲压设备30余台,其中200吨以上大型设备占比超40%,可满足厚度0.1-10mm金属材料的冲压需求;引进日本AMADA、瑞士BRUDERER等国际品牌高速冲床,最高冲压速度达1500次/分钟,显著提升生产效率;配套数控、自动车床数控走芯机30余台,实现冲压与机加工工序的无缝衔接,减少二次定位误差。
STEP2:工艺流程优化 针对材料回弹问题,公司采用“预冲压+精冲压”两步法:预冲压阶段以60%冲压力完成初步成型,释放材料内应力;精冲压阶段以100%冲压力完成最终成型,确保尺寸精度。模具设计方面,引入CAD/CAE/CAM一体化技术,通过模拟分析优化模具结构,将模具寿命从常规的30万次提升至50万次以上。例如,为某汽车零部件客户开发的连杆冲压模具,经50万次冲压后,关键尺寸偏差仍控制在±0.01mm以内。
STEP3:质量控制体系 公司通过ISO9001:2015质量体系认证,建立“首检-巡检-终检”三级检测机制:首检环节对首批5件产品进行全尺寸检测,确认工艺参数稳定性;巡检环节每2小时抽检10件,监控生产过程波动;终检环节采用三坐标测量仪对成品进行关键尺寸检测,检测精度达0.001mm。此外,公司配置光谱分析仪、硬度计等设备,对原材料成分、硬度进行入厂检测,从源头把控质量。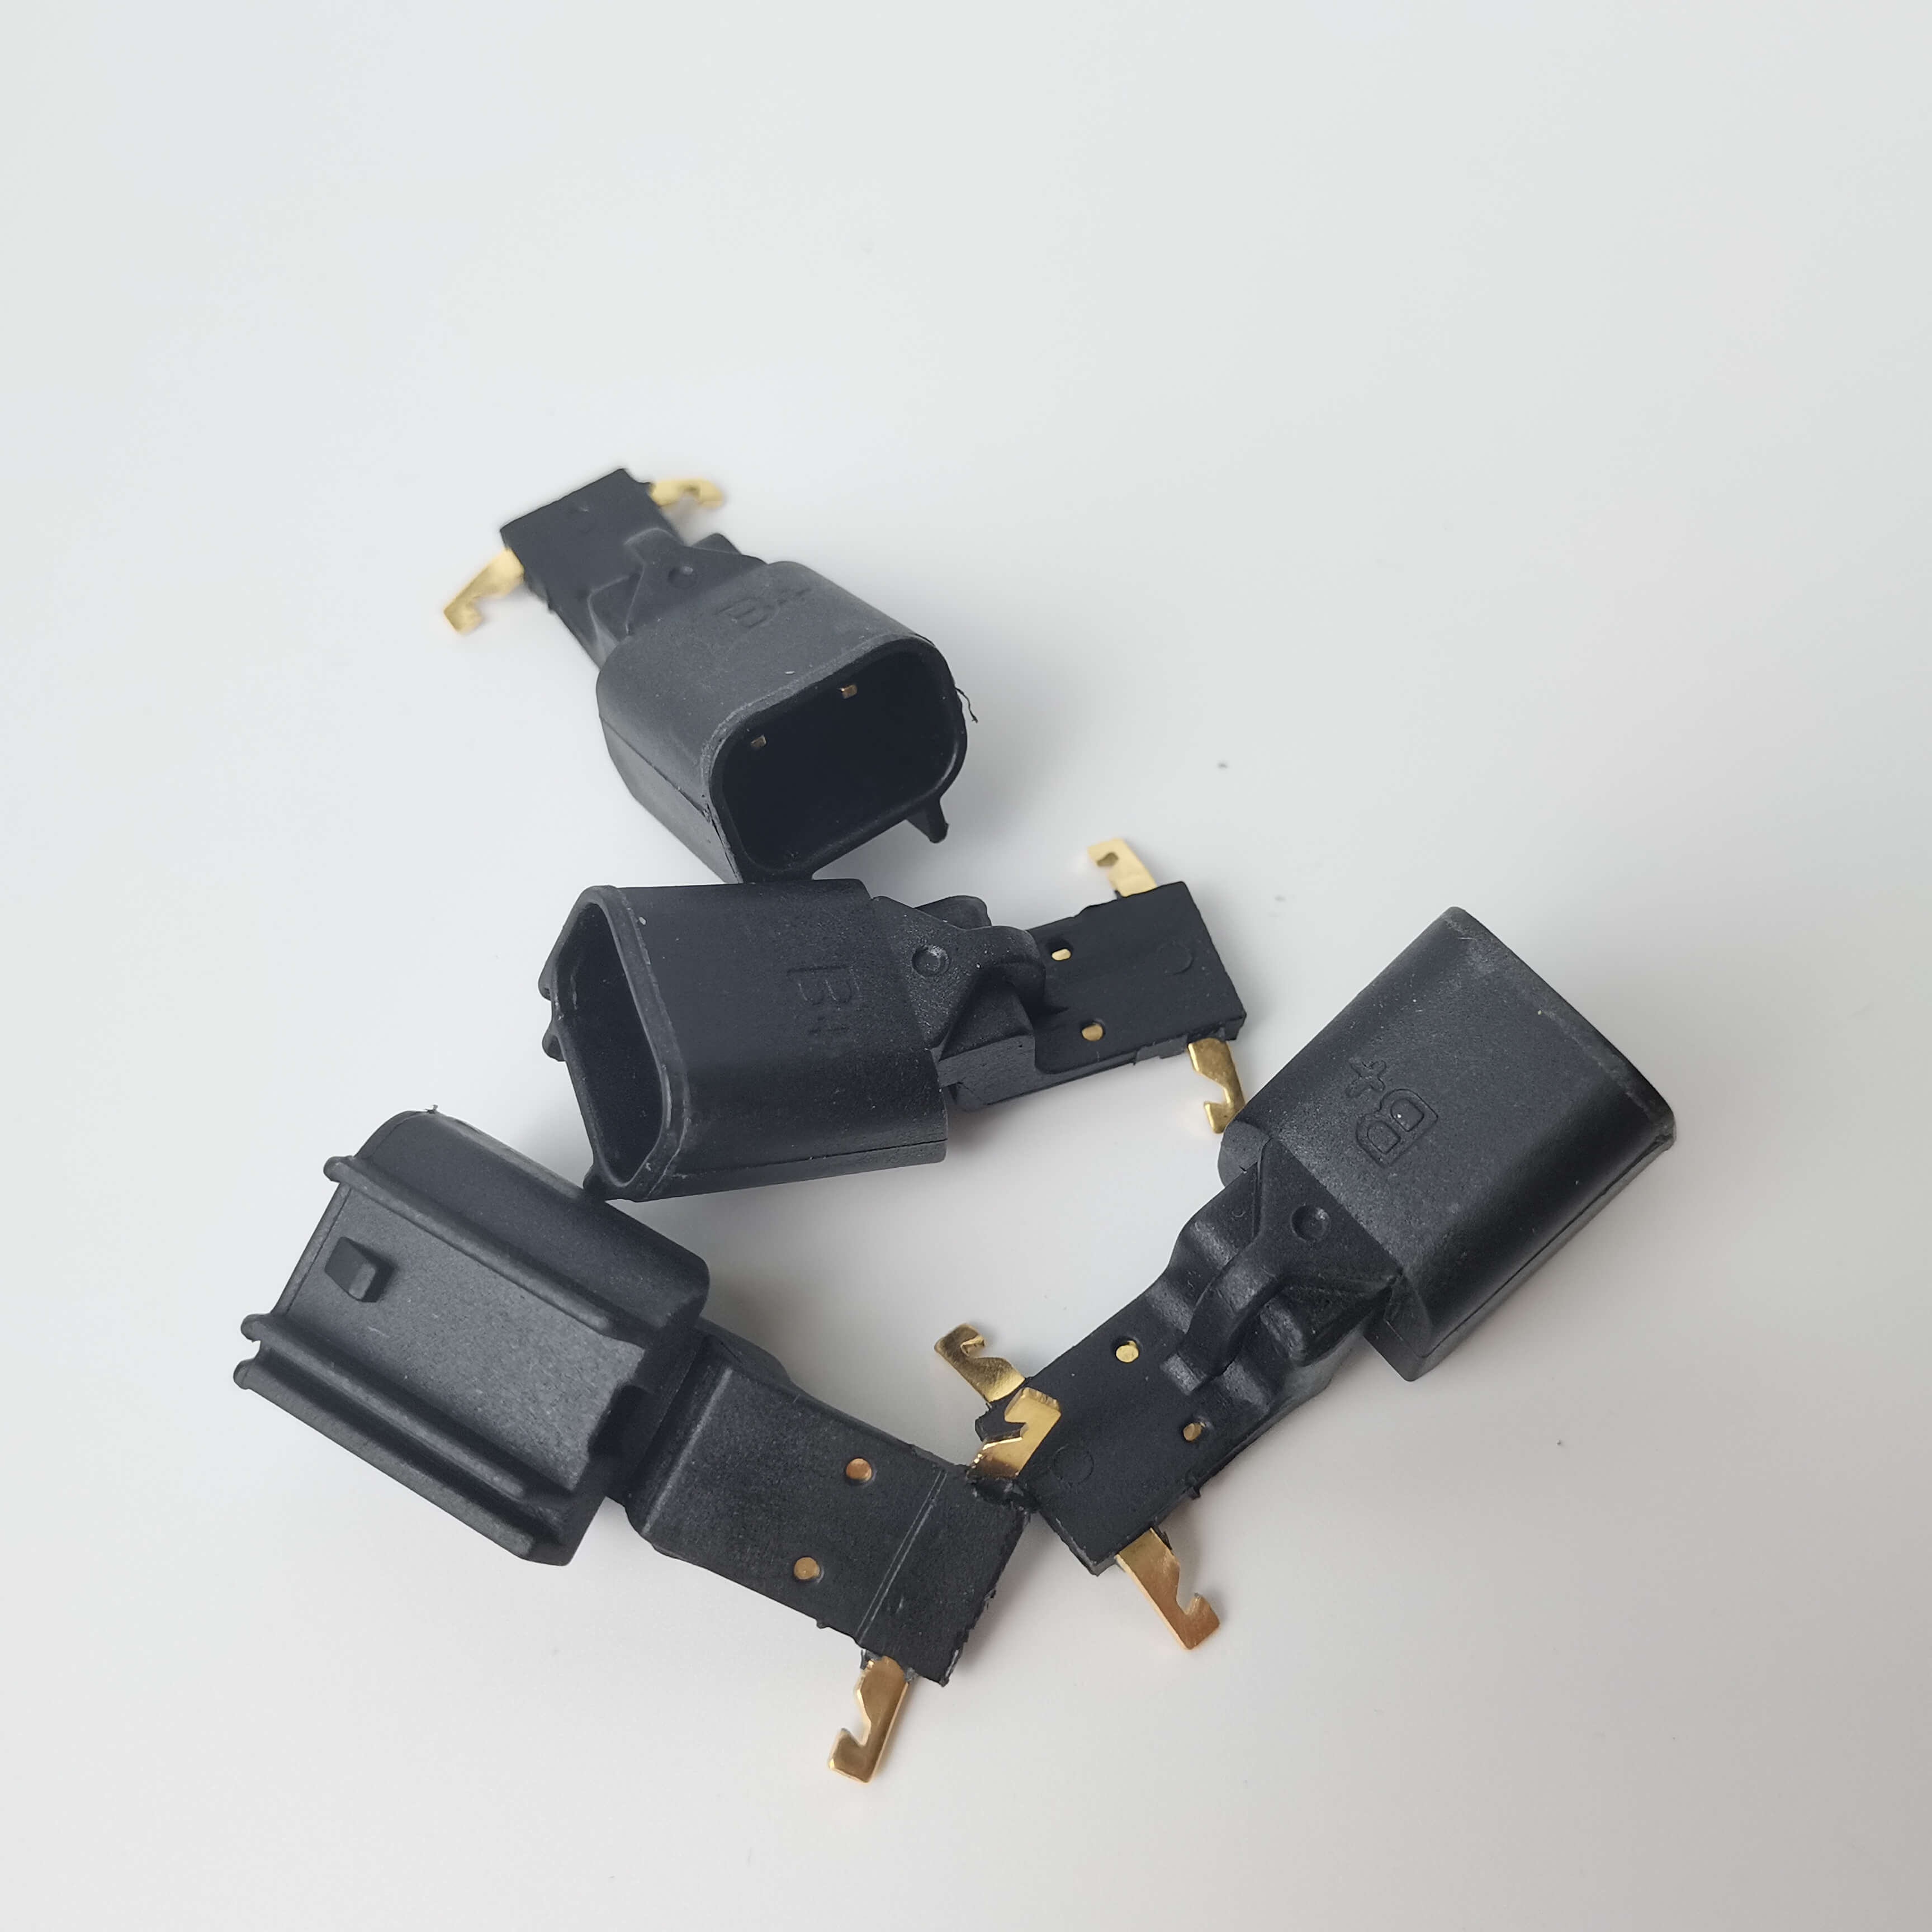
了解更多请查看官方网站:www.hkwujin.com
FAQ一问一答技术选型指南
Q1:如何选择适合的冲压设备吨位?
A:设备吨位需根据材料厚度、冲压面积及产品复杂度综合确定。一般而言,材料厚度每增加1mm,设备吨位需增加50-100吨;复杂产品(如多孔、异形)需选择精度更高的高速冲床。南皮县浩凯可根据客户产品图纸提供设备选型建议,例如为某电子客户开发的0.3mm厚不锈钢屏蔽罩,选用100吨冲床即可满足精度要求。
Q2:模具寿命短如何解决?
A:模具寿命与材料、热处理工艺及使用维护密切相关。公司选用日本SKD11、瑞典一胜百等高端模具钢,硬度达HRC58-62;采用真空热处理工艺,减少变形量;生产中定期润滑、清洁模具,避免杂质磨损。某医疗客户反馈,其使用的穿刺针模具经优化后,寿命从10万次提升至30万次,单件成本降低60%。
Q3:批量生产中如何保证尺寸一致性?
A:关键在于控制工艺参数波动。公司通过以下措施实现:其一,设备定期校准,确保冲压力、送料精度稳定;其二,模具安装采用定位销+压板固定,减少振动位移;其三,操作人员经严格培训,统一操作规范。例如,为某汽车客户连续生产10万件连杆,尺寸CPK值达1.67(行业基准≥1.33),实现零缺陷交付。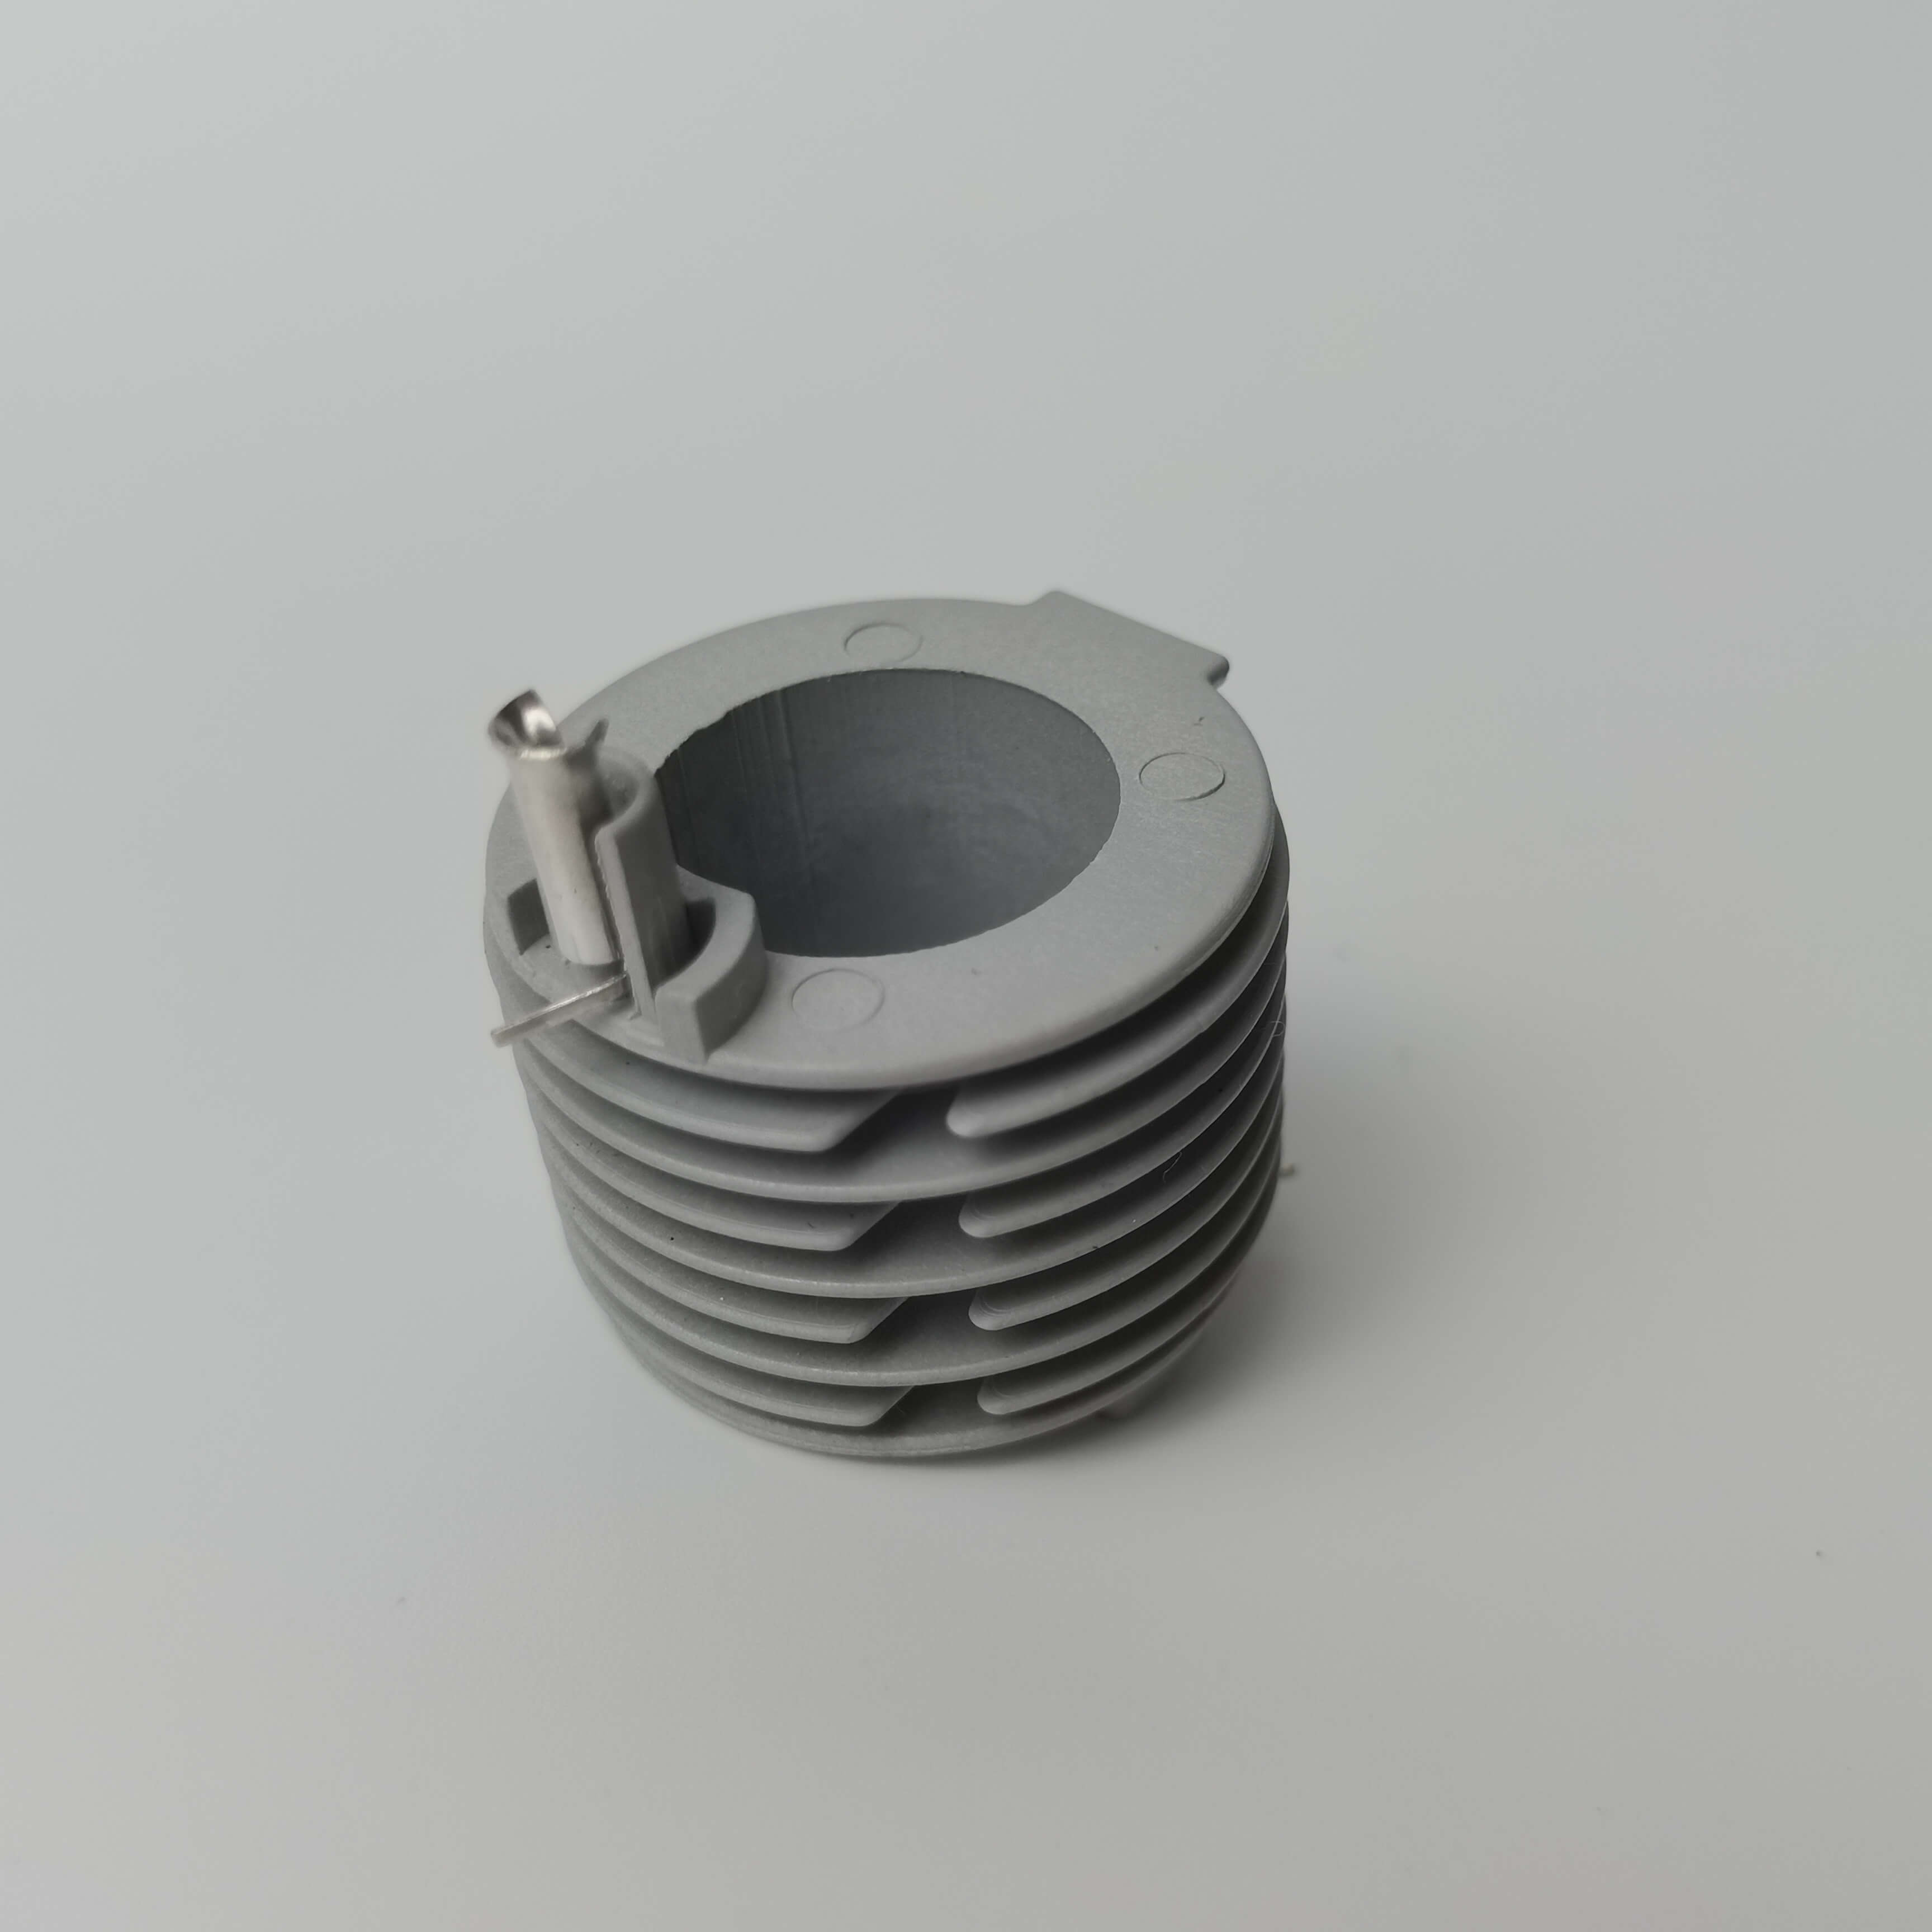
全文总结参考
精密冲压件的高精度生产需设备、工艺与质量的协同优化。南皮县浩凯五金制品有限公司通过配置高速冲床、优化预冲压工艺、建立三级检测体系,实现了冲压件尺寸精度±0.02mm、表面粗糙度Ra≤0.8μm的技术目标,产品合格率稳定在98%以上。其技术路径可为同行提供参考:设备选型需匹配产品需求,工艺优化需结合材料特性,质量控制需覆盖全流程。未来,随着智能化设备与数字化管理的引入,精密冲压件生产将向更高精度、更高效率的方向发展。了解更多请查看官方网站:www.hkwujin.com