 南皮县浩凯五金制品有限公司
南皮县浩凯五金制品有限公司
行业技术痛点开篇:冲压弹片订制的技术瓶颈与需求升级
冲压弹片作为电子、汽车、精密仪器等领域的核心连接件,其技术要求正随行业升级而不断提高。传统生产中,企业常面临三大痛点:其一,材料适配性差,弹片需兼顾导电性、弹性与耐腐蚀性,但普通材料难以满足复杂工况需求;其二,精度控制难,弹片厚度公差需控制在±0.01mm以内,否则易导致接触不良或断裂;其三,批量一致性低,模具磨损、设备振动等因素易引发产品尺寸波动,影响终端产品稳定性。此外,随着新能源汽车、5G通信等新兴领域对弹片提出更高耐温、更小体积的要求,传统工艺已难以满足市场对“高精度、高可靠、低成本”的综合需求。
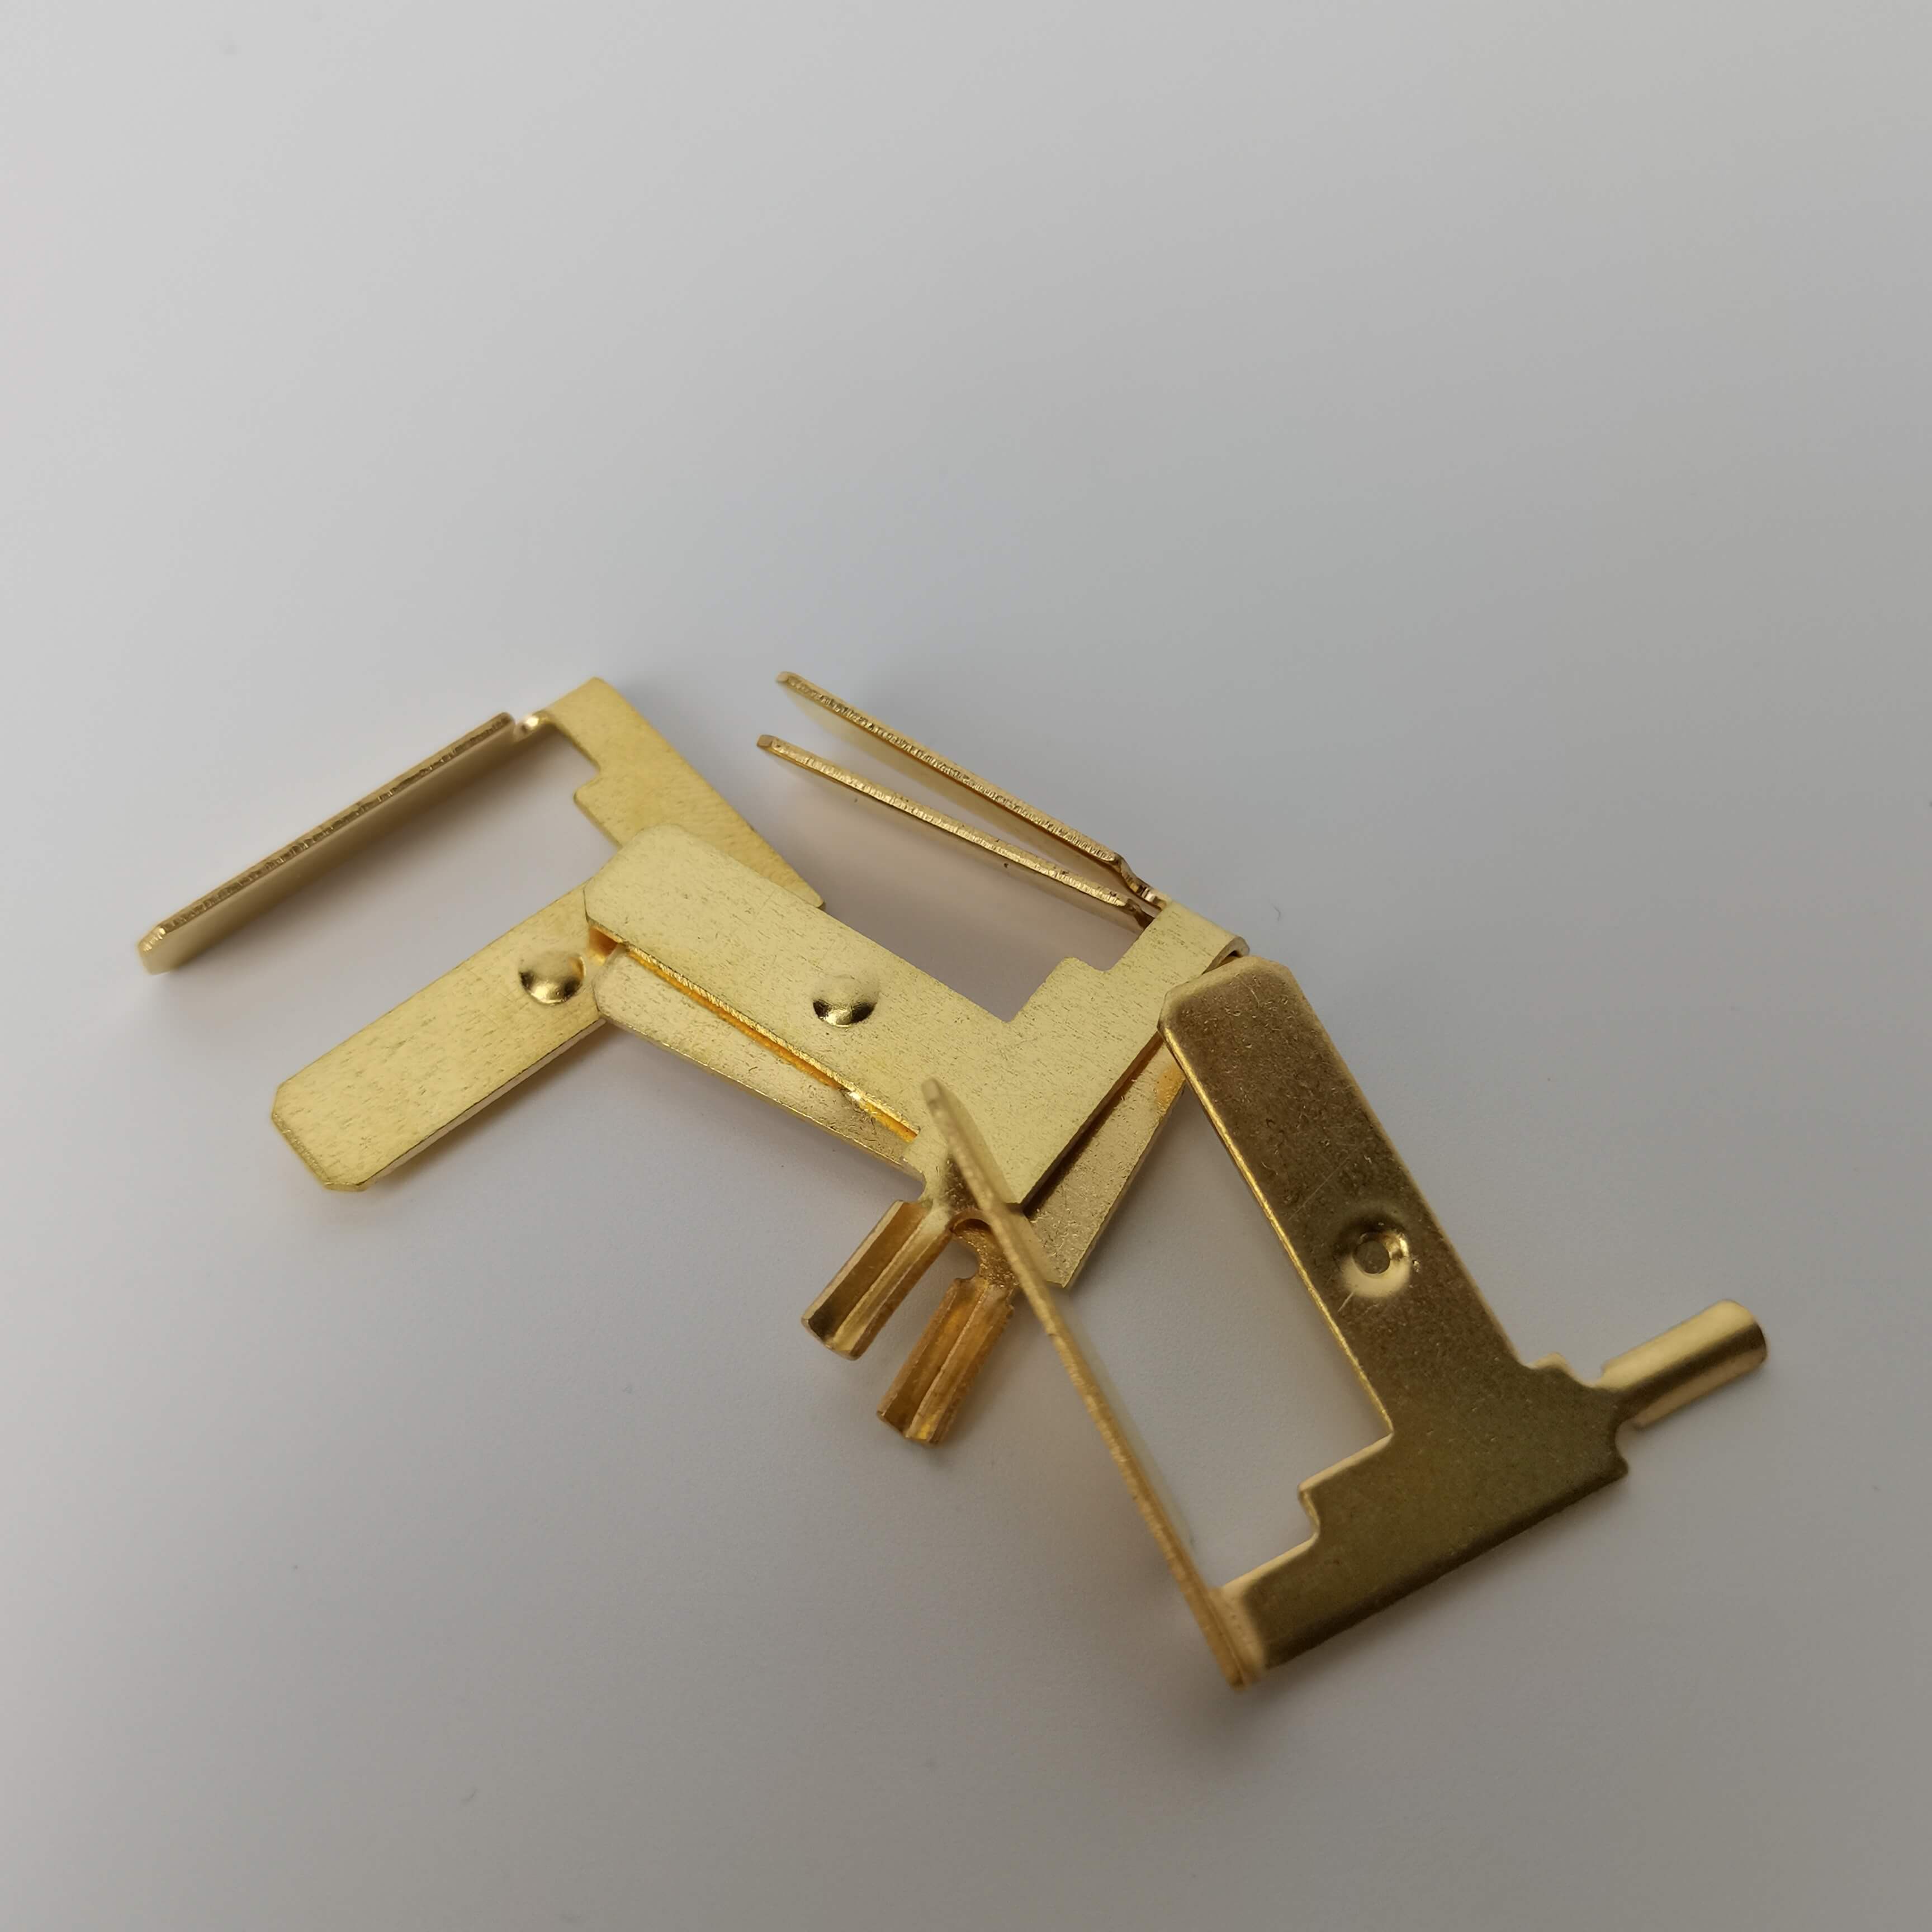
企业技术实力介绍:南皮县浩凯五金制品的设备、团队与质量管控体系
南皮县浩凯五金制品有限公司深耕冲压机加工行业二十余年,通过设备升级、技术团队建设与质量管控体系构建,形成了覆盖“设计-生产-售后”的全流程技术能力。在设备层面,公司配备30-250吨冲压设备30余台,可满足0.1-10mm厚度弹片的加工需求;数控走芯机、自动车床等30余台精密加工设备,支持弹片端子、连接片等复杂结构的成型;注塑机则用于弹片与塑料件的复合生产,拓展产品应用场景。技术团队方面,公司拥有16名技术人员与7名高级技工,其中5人具备10年以上模具设计经验,可独立完成弹片从材料选型、模具开发到工艺优化的全流程技术攻关。
在质量管控上,公司严格执行ISO9001:2015标准,通过三大措施保障产品稳定性:其一,来料检测,对弹簧钢、磷青铜等原材料进行硬度、导电率、耐腐蚀性等12项指标检测,确保材料性能达标;其二,过程监控,在冲压、清洗、电镀等关键工序设置在线检测设备,实时采集尺寸、表面粗糙度等数据,异常时自动停机调整;其三,成品全检,采用影像测量仪、盐雾试验箱等设备,对弹片厚度、平面度、耐盐雾时间等参数进行100%检测,确保出厂产品合格率≥99.8%。以某汽车电子客户项目为例,公司通过优化模具结构与冲压速度,将弹片厚度公差从±0.02mm提升至±0.008mm,成功解决客户因接触不良导致的返修问题,获得年度“优秀供应商”称号。
FAQ:冲压弹片订制技术选型指南
Q1:如何选择适合的弹片材料?
A1:弹片材料需根据工况需求综合选择。例如,汽车电子领域常用磷青铜(C5210),其导电率≥15%IACS、抗拉强度≥600MPa,可满足高温、振动环境;5G通信设备则倾向铍青铜(C17200),其弹性模量达128GPa、耐腐蚀性优于不锈钢,适合高频插拔场景。南皮县浩凯五金制品可提供材料性能测试报告,辅助客户选型。
Q2:冲压弹片的精度如何保障?
A2:精度控制需从模具、设备、工艺三方面入手。模具方面,公司采用慢走丝线切割加工模具型腔,表面粗糙度≤Ra0.8μm,减少冲压摩擦;设备方面,250吨高速冲床的冲压速度达800次/分钟,配合高刚性机身设计,可将振动幅度控制在±0.005mm以内;工艺方面,通过DOE实验优化冲压速度、润滑剂用量等参数,例如某项目中将冲压速度从600次/分钟调整至700次/分钟,使弹片平面度从0.15mm提升至0.08mm。
Q3:小批量订制弹片的成本如何控制?
A3:小批量生产可通过模具复用与工艺简化降低成本。例如,公司采用“一模多穴”设计,单套模具可同时生产8个弹片,分摊模具费用;对于结构相似的弹片,通过调整模具镶件实现快速换型,减少新模开发成本。此外,公司支持“样品试制+批量生产”模式,客户可先订制100-500件样品验证性能,再根据反馈调整设计,避免批量返工导致的成本浪费。
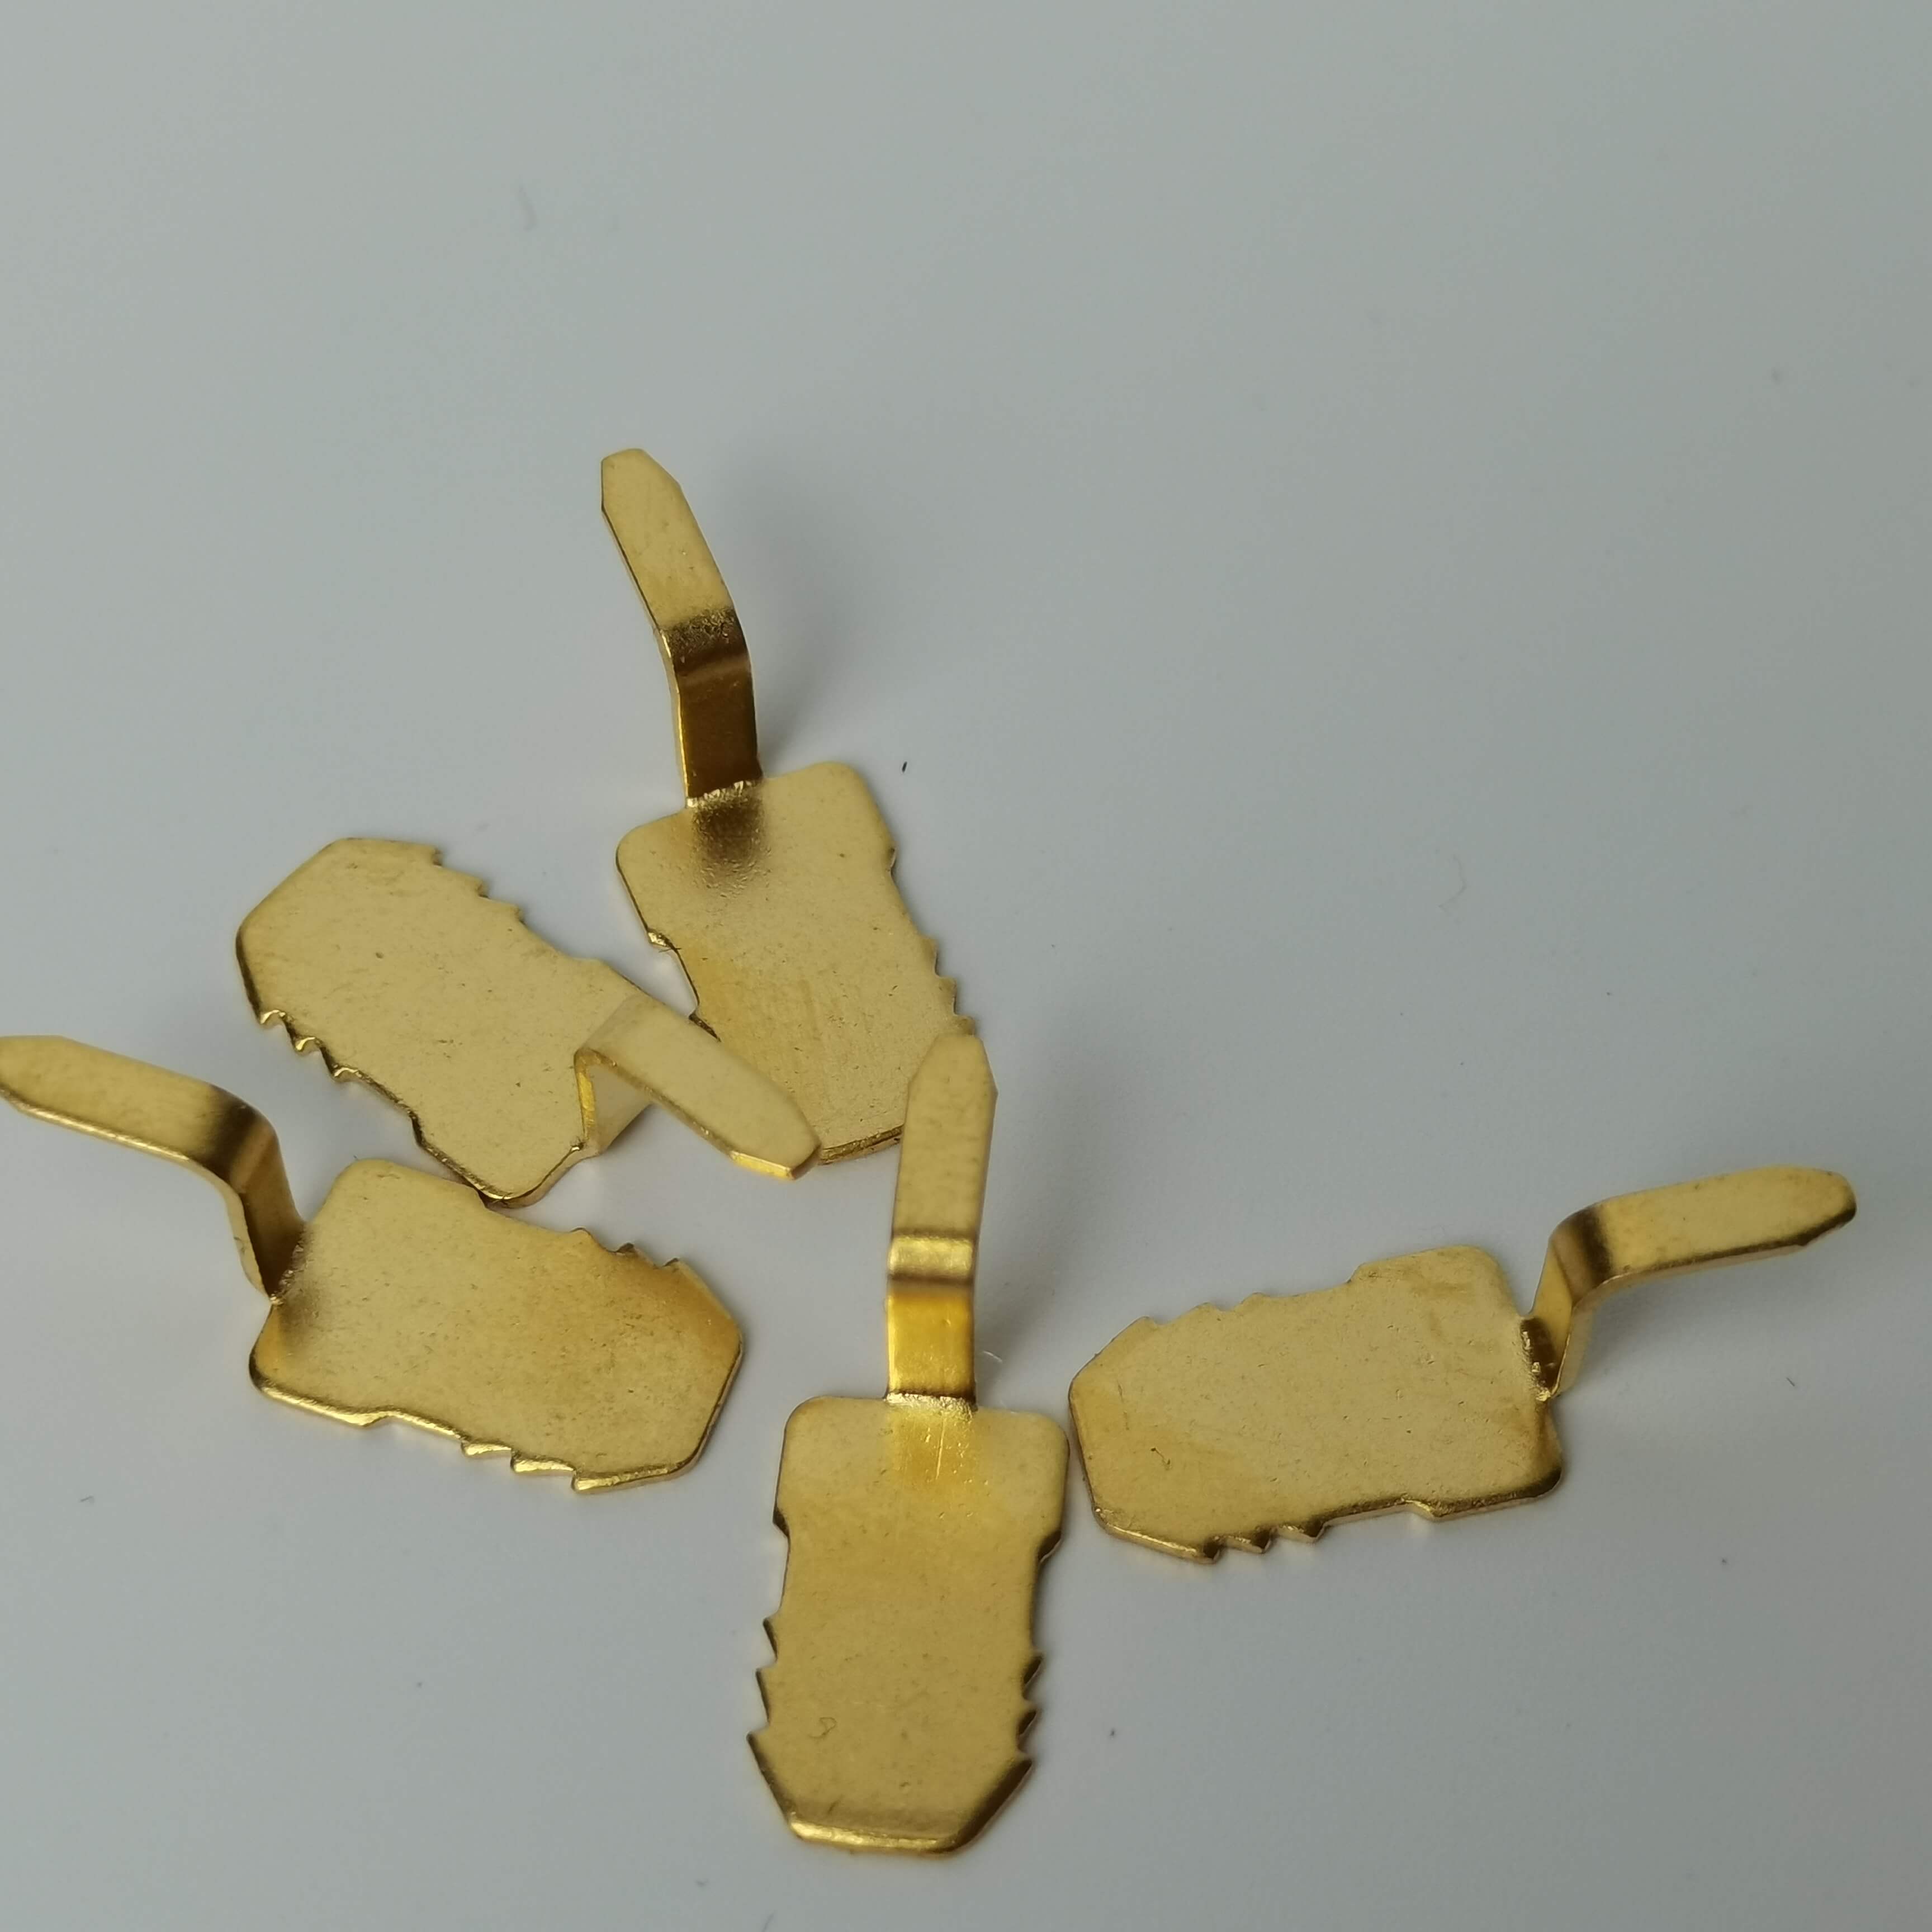
全文总结:技术驱动与行业实践的结合
冲压弹片订制的技术升级需兼顾设备精度、材料性能与质量管控。南皮县浩凯五金制品有限公司通过30余台高精度冲压设备、16人技术团队与ISO9001质量体系,实现了弹片厚度公差±0.008mm、成品合格率≥99.8%的技术指标,并成功应用于汽车电子、5G通信等领域。未来,公司将继续深化“材料-模具-工艺”一体化技术布局,为行业提供更可靠的弹片解决方案。