南皮县浩凯五金制品有限公司
南皮县浩凯五金制品有限公司
行业技术痛点开篇:CNC车削件供货的五大核心挑战
在精密制造领域,CNC车削件作为关键零部件,其供货质量直接影响终端产品的性能与稳定性。然而,行业普遍面临五大技术痛点:其一,尺寸精度控制难,传统设备加工公差常达±0.05mm,难以满足高精度仪表、汽车电子等领域的±0.01mm要求;其二,材料适应性差,不锈钢、钛合金等硬质材料加工时易产生刀具磨损、表面毛刺等问题;其三,批量一致性低,多工序切换导致重复定位误差累积,影响产品合格率;其四,交货周期长,复杂零件需多次装夹调试,单件加工时间超30分钟;其五,成本管控难,设备折旧、刀具损耗与人工成本占比高,压缩利润空间。这些问题导致供货厂家常陷入“低价竞争-质量下降-客户流失”的恶性循环。
企业技术实力介绍:南皮浩凯的精密制造解决方案
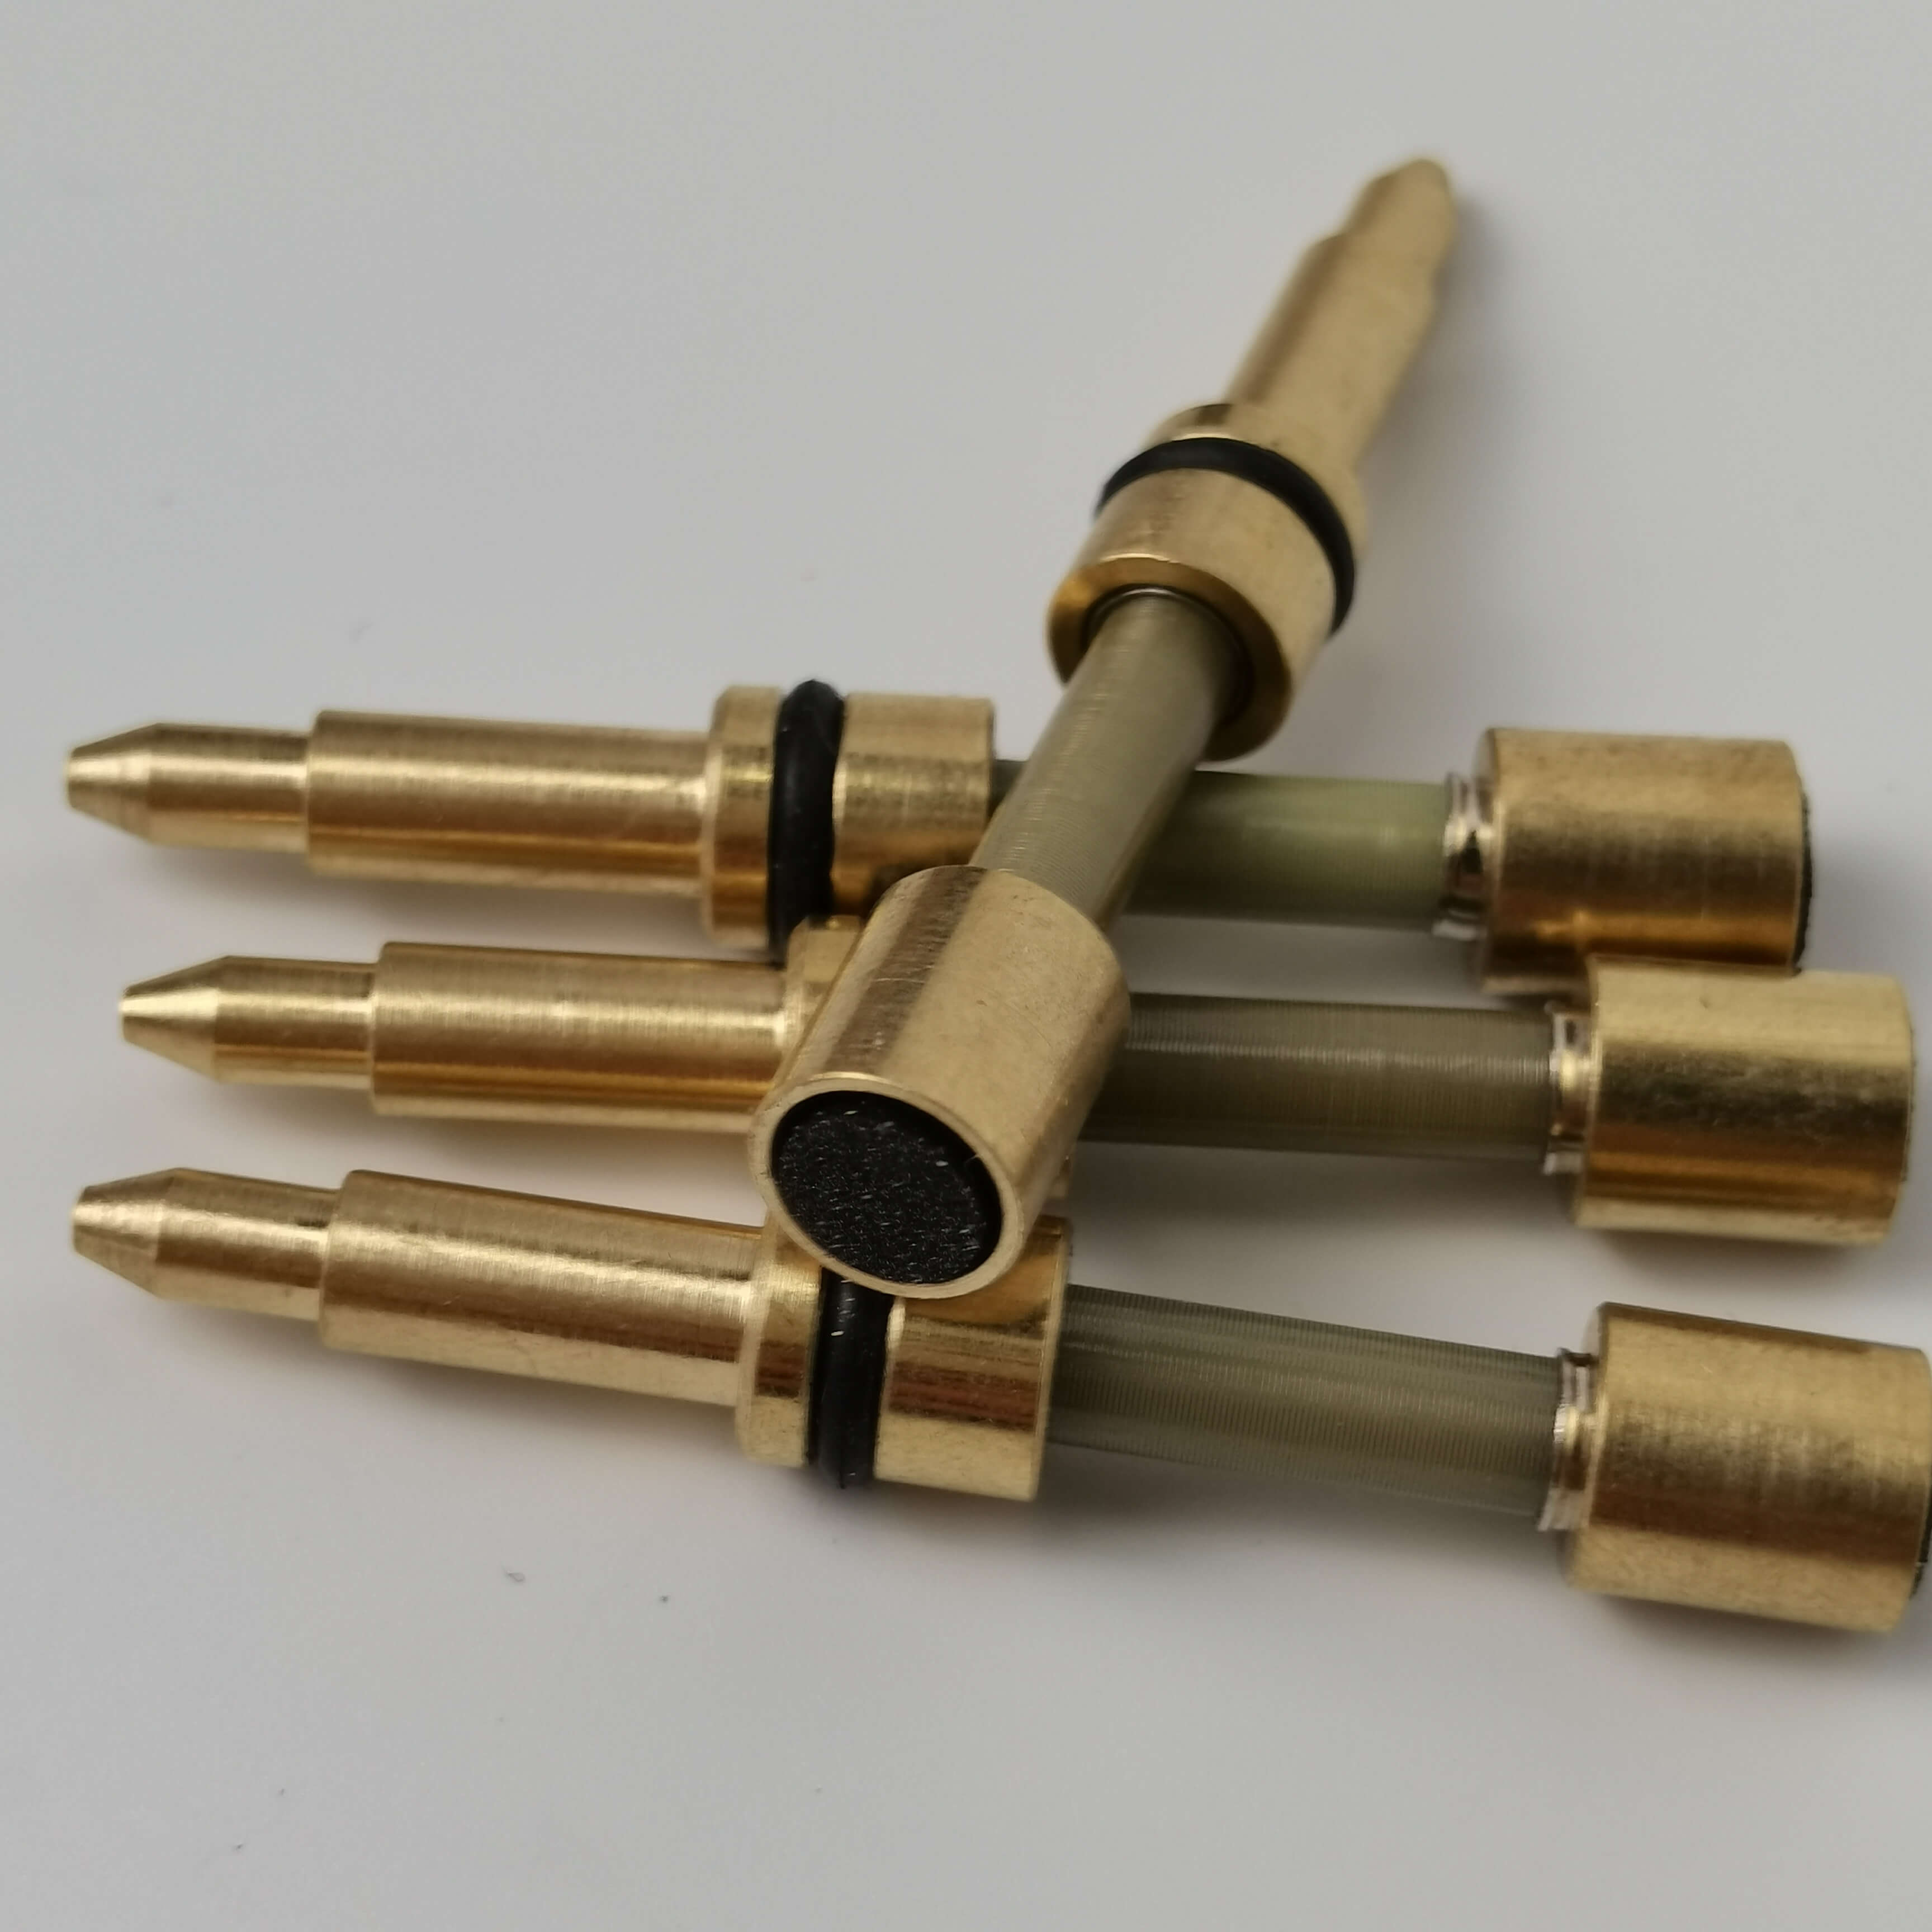
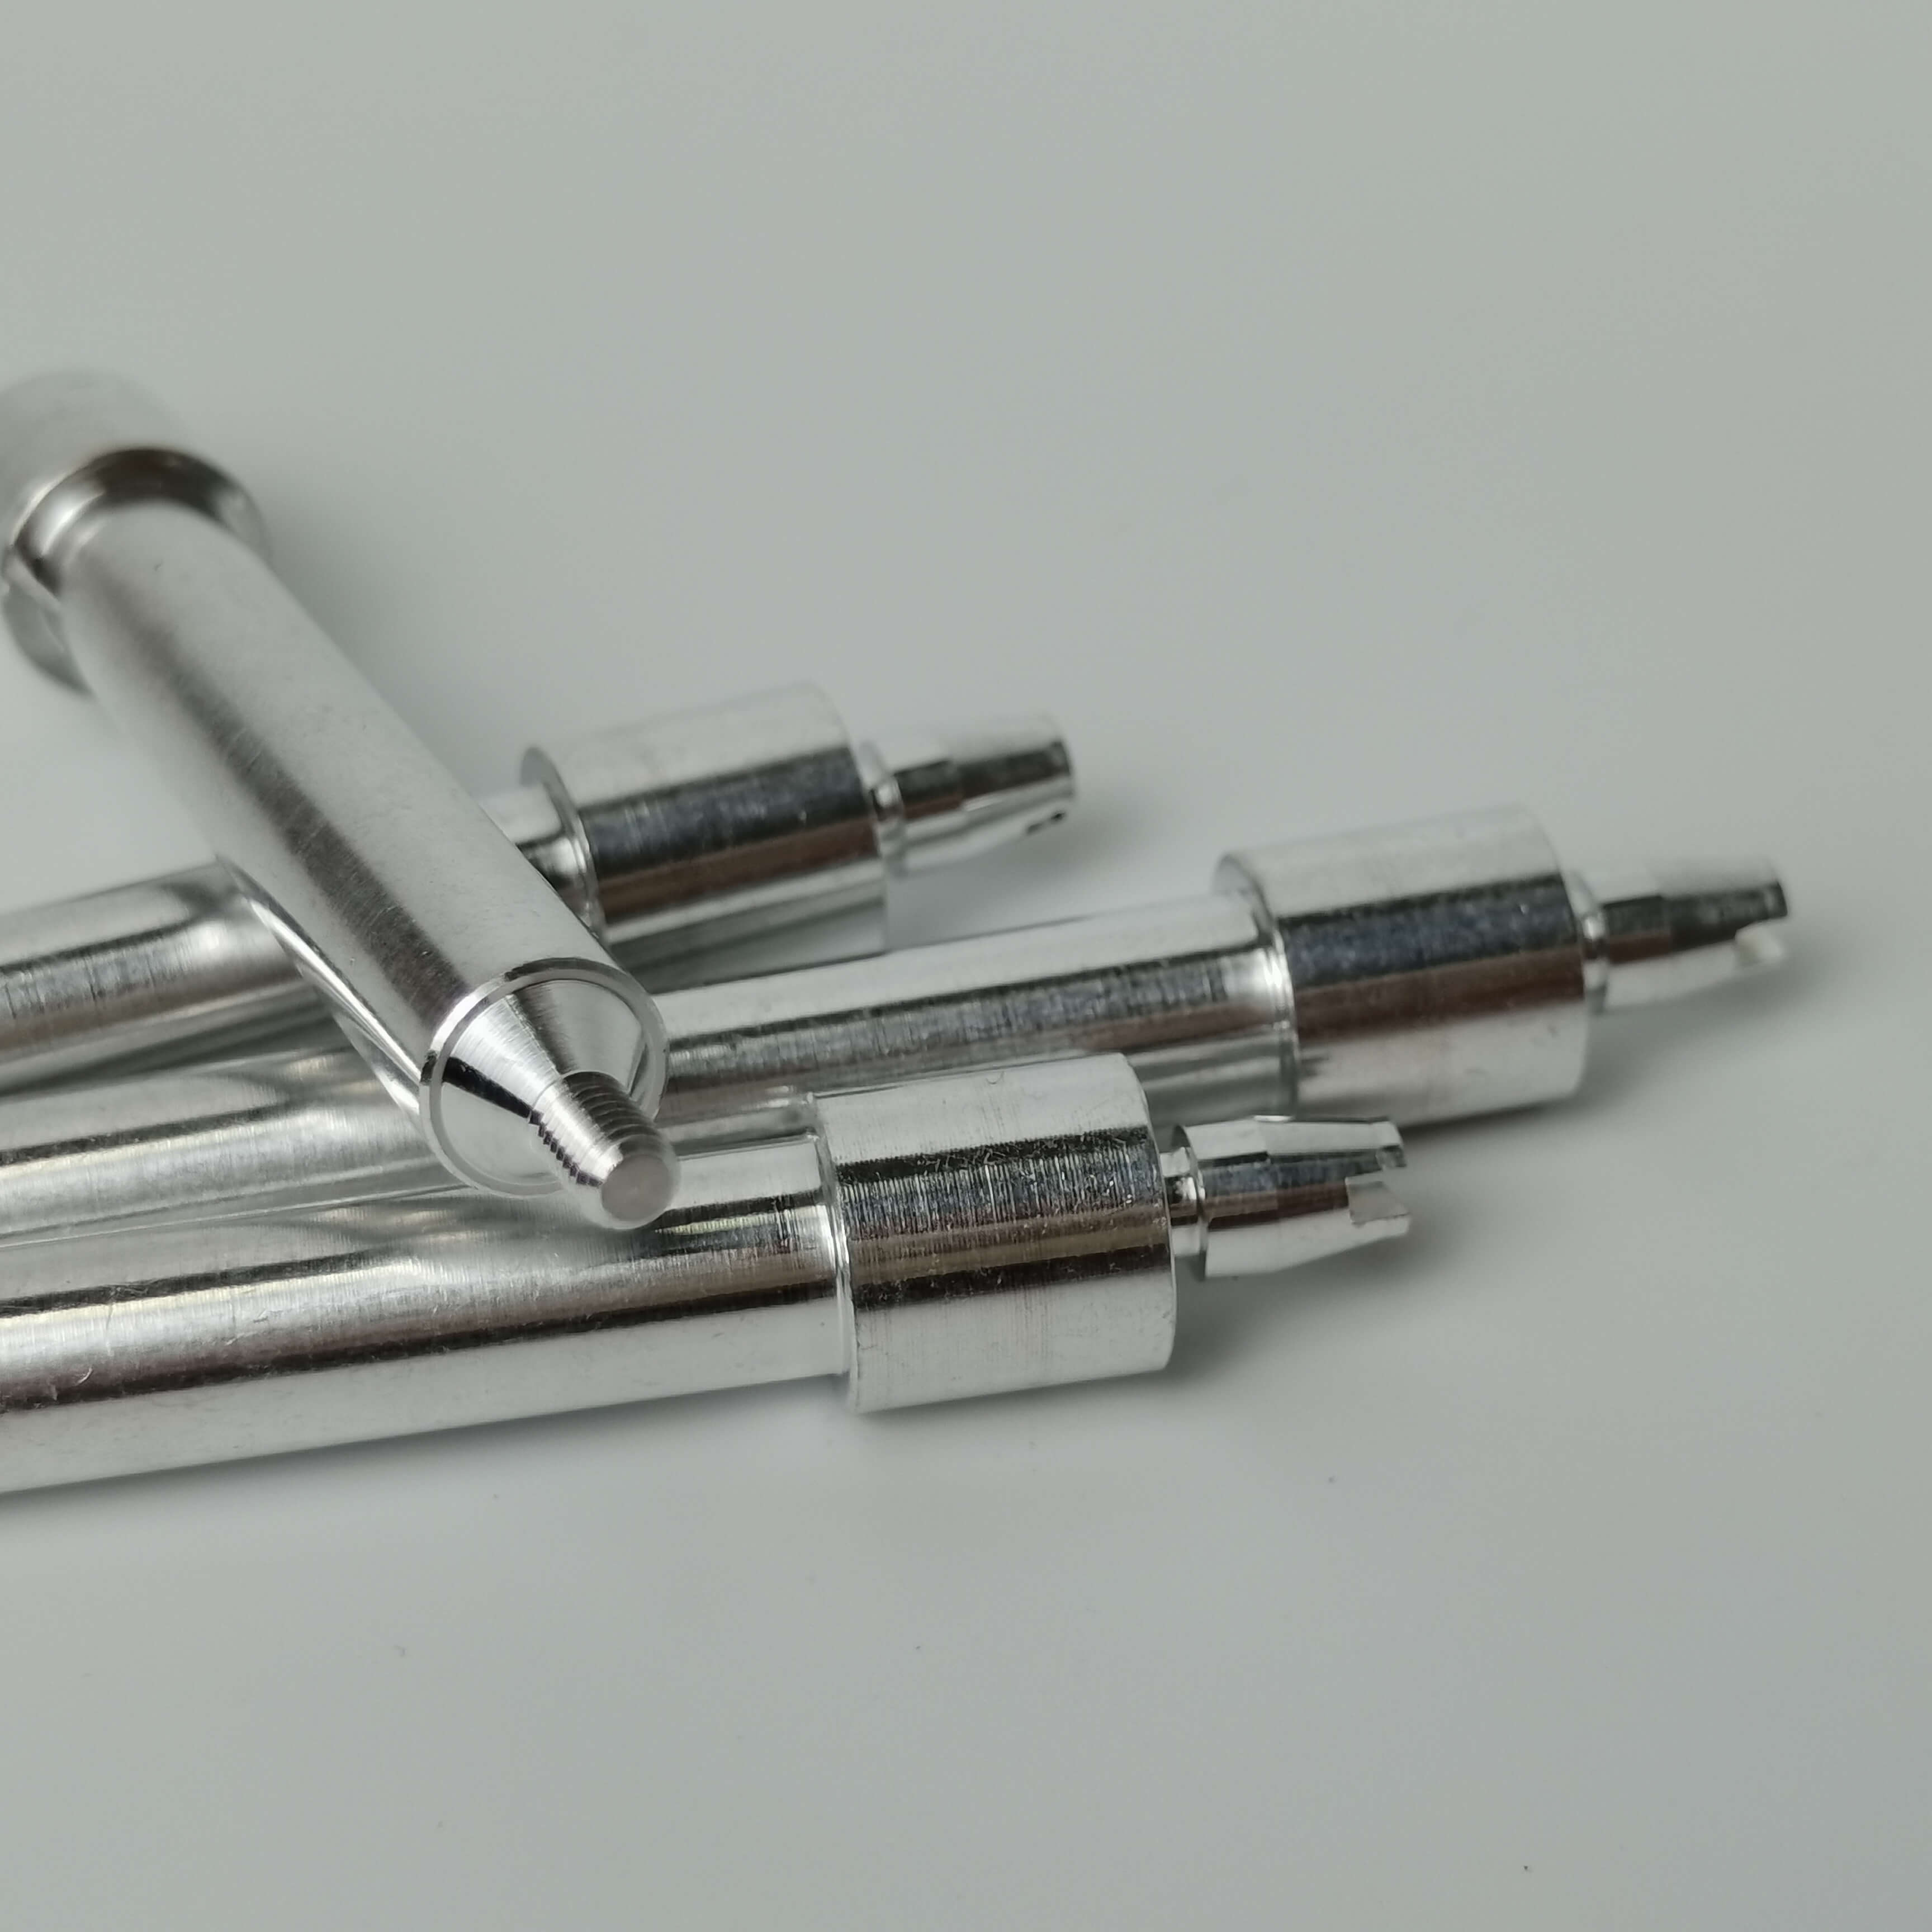
南皮县浩凯五金制品有限公司通过技术布局与设备升级,系统性破解行业痛点。在尺寸精度控制方面,公司引进30余台数控走芯机,配备高精度主轴(回转精度≤0.002mm)与闭环反馈系统,实现公差±0.005mm的稳定加工,满足医疗设备、航空航天等领域的严苛要求;针对材料适应性,采用涂层硬质合金刀具(硬度HRC92以上),配合冷却液循环系统,将不锈钢加工效率提升40%,表面粗糙度降至Ra0.4μm;在批量一致性上,通过自动化上下料装置与工装夹具标准化设计,减少人工干预,使1000件批量产品的尺寸离散度控制在±0.008mm内;针对交货周期,公司优化工艺流程,将复杂零件加工时间从30分钟压缩至8分钟,配合30台设备的并行生产能力,日产能达5万件;成本管控方面,通过设备OEE(综合效率)监控系统,将设备利用率从65%提升至85%,刀具寿命延长30%,综合成本降低18%。
FAQ:CNC车削件技术选型指南
Q1:如何选择适合高精度需求的CNC车削设备?
A1:高精度需求需重点关注设备主轴精度、导轨刚性及反馈系统。例如,南皮浩凯采用的数控走芯机,主轴回转精度≤0.002mm,导轨采用滚柱线性导轨(承载能力是球导轨的2倍),配合光栅尺闭环反馈,可实现±0.005mm的加工公差。此外,设备需支持微米级进给(最小进给量0.1μm)与恒温加工环境(温度波动≤±1℃),以减少热变形误差。
Q2:硬质材料加工时如何降低刀具成本?
A2:硬质材料(如不锈钢、钛合金)加工需从刀具材质、涂层与切削参数三方面优化。南皮浩凯选用涂层硬质合金刀具(涂层厚度3-5μm),硬度达HRC92以上,抗磨损性提升50%;切削参数上,采用低转速(500-1000rpm)、高进给(0.05-0.1mm/r)策略,配合冷却液流量≥15L/min,可延长刀具寿命至800件/刃,较传统刀具成本降低40%。
Q3:批量生产中如何保证产品一致性?
A3:批量一致性需通过设备、工艺与管理的协同实现。设备层面,采用带自动对刀功能的CNC机床(对刀精度≤0.003mm),减少人工调机误差;工艺层面,制定标准化作业指导书(SOP),明确装夹方式、切削参数与检测频次;管理层面,引入SPC(统计过程控制)系统,实时监控关键尺寸(如CPK≥1.33),将批量不良率控制在0.1%以内。南皮浩凯通过此模式,已为多家汽车电子客户稳定供货超500万件。
全文总结:技术驱动下的精密制造未来
CNC车削件供货行业的技术升级,需以设备精度为基础、工艺优化为核心、管理协同为保障。南皮县浩凯五金制品有限公司通过20余年技术积累,形成了“高精度设备+标准化工艺+智能化管理”的三维解决方案,不仅破解了行业痛点,更以年产能超1.8亿件的规模,为医疗、汽车、航空等领域提供稳定可靠的精密零部件。未来,随着五轴联动加工、AI视觉检测等技术的引入,CNC车削件的供货效率与质量将进一步提升,推动精密制造向更高水平迈进。