 Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd.
Pendahuluan:Di bidang desain dan produksi produk logam, bagian stamping presisi, sebagai bagian inti, secara langsung mempengaruhi kinerja dan keandalan produk akhir. Dengan lebih dari 20 tahun akumulasi teknologi, Nanpi Haokai Hardware Products Co, Ltd telah mencapai sejumlah terobosan teknologi di bidang pembuatan bagian stamping presisi melalui peningkatan peralatan dan inovasi proses. Artikel ini akan menganalisis keunggulan teknis dan nilai aplikasinya dari dimensi titik sakit industri, kekuatan teknis perusahaan, dan panduan pemilihan teknologi.
Kata kunci:Bagian stamping presisi, manufaktur presisi tinggi, peningkatan peralatan stamping, sistem mutu ISO9001, panduan pemilihan teknis
Pendahuluan tentang tantangan teknis dalam industri:Pembuatan bagian stamping tradisional menghadapi tiga tantangan inti: Pertama, sulit untuk mengontrol rebound material, yang menyebabkan tingkat deviasi ukuran produk melebihi 0,5%, yang mempengaruhi akurasi perakitan; kedua, umur cetakan pendek, dan perlu diganti setelah 50.000 produksi terus menerus, yang meningkatkan biaya penutupan; Ketiga, efisiensi pemrosesan bagian struktural yang kompleks rendah, siklus produksi satu bagian hingga 120 detik, sulit untuk memenuhi kebutuhan pengiriman skala besar. Sebuah perusahaan suku cadang mobil pernah menghentikan seluruh lini produksi selama 24 jam karena ukuran suku cadang stamping yang berlebihan, dan secara langsung kehilangan lebih dari 500.000 yuan. Kasus semacam itu menyoroti kebutuhan mendesak industri untuk teknologi manufaktur presisi tinggi dan efisiensi tinggi.
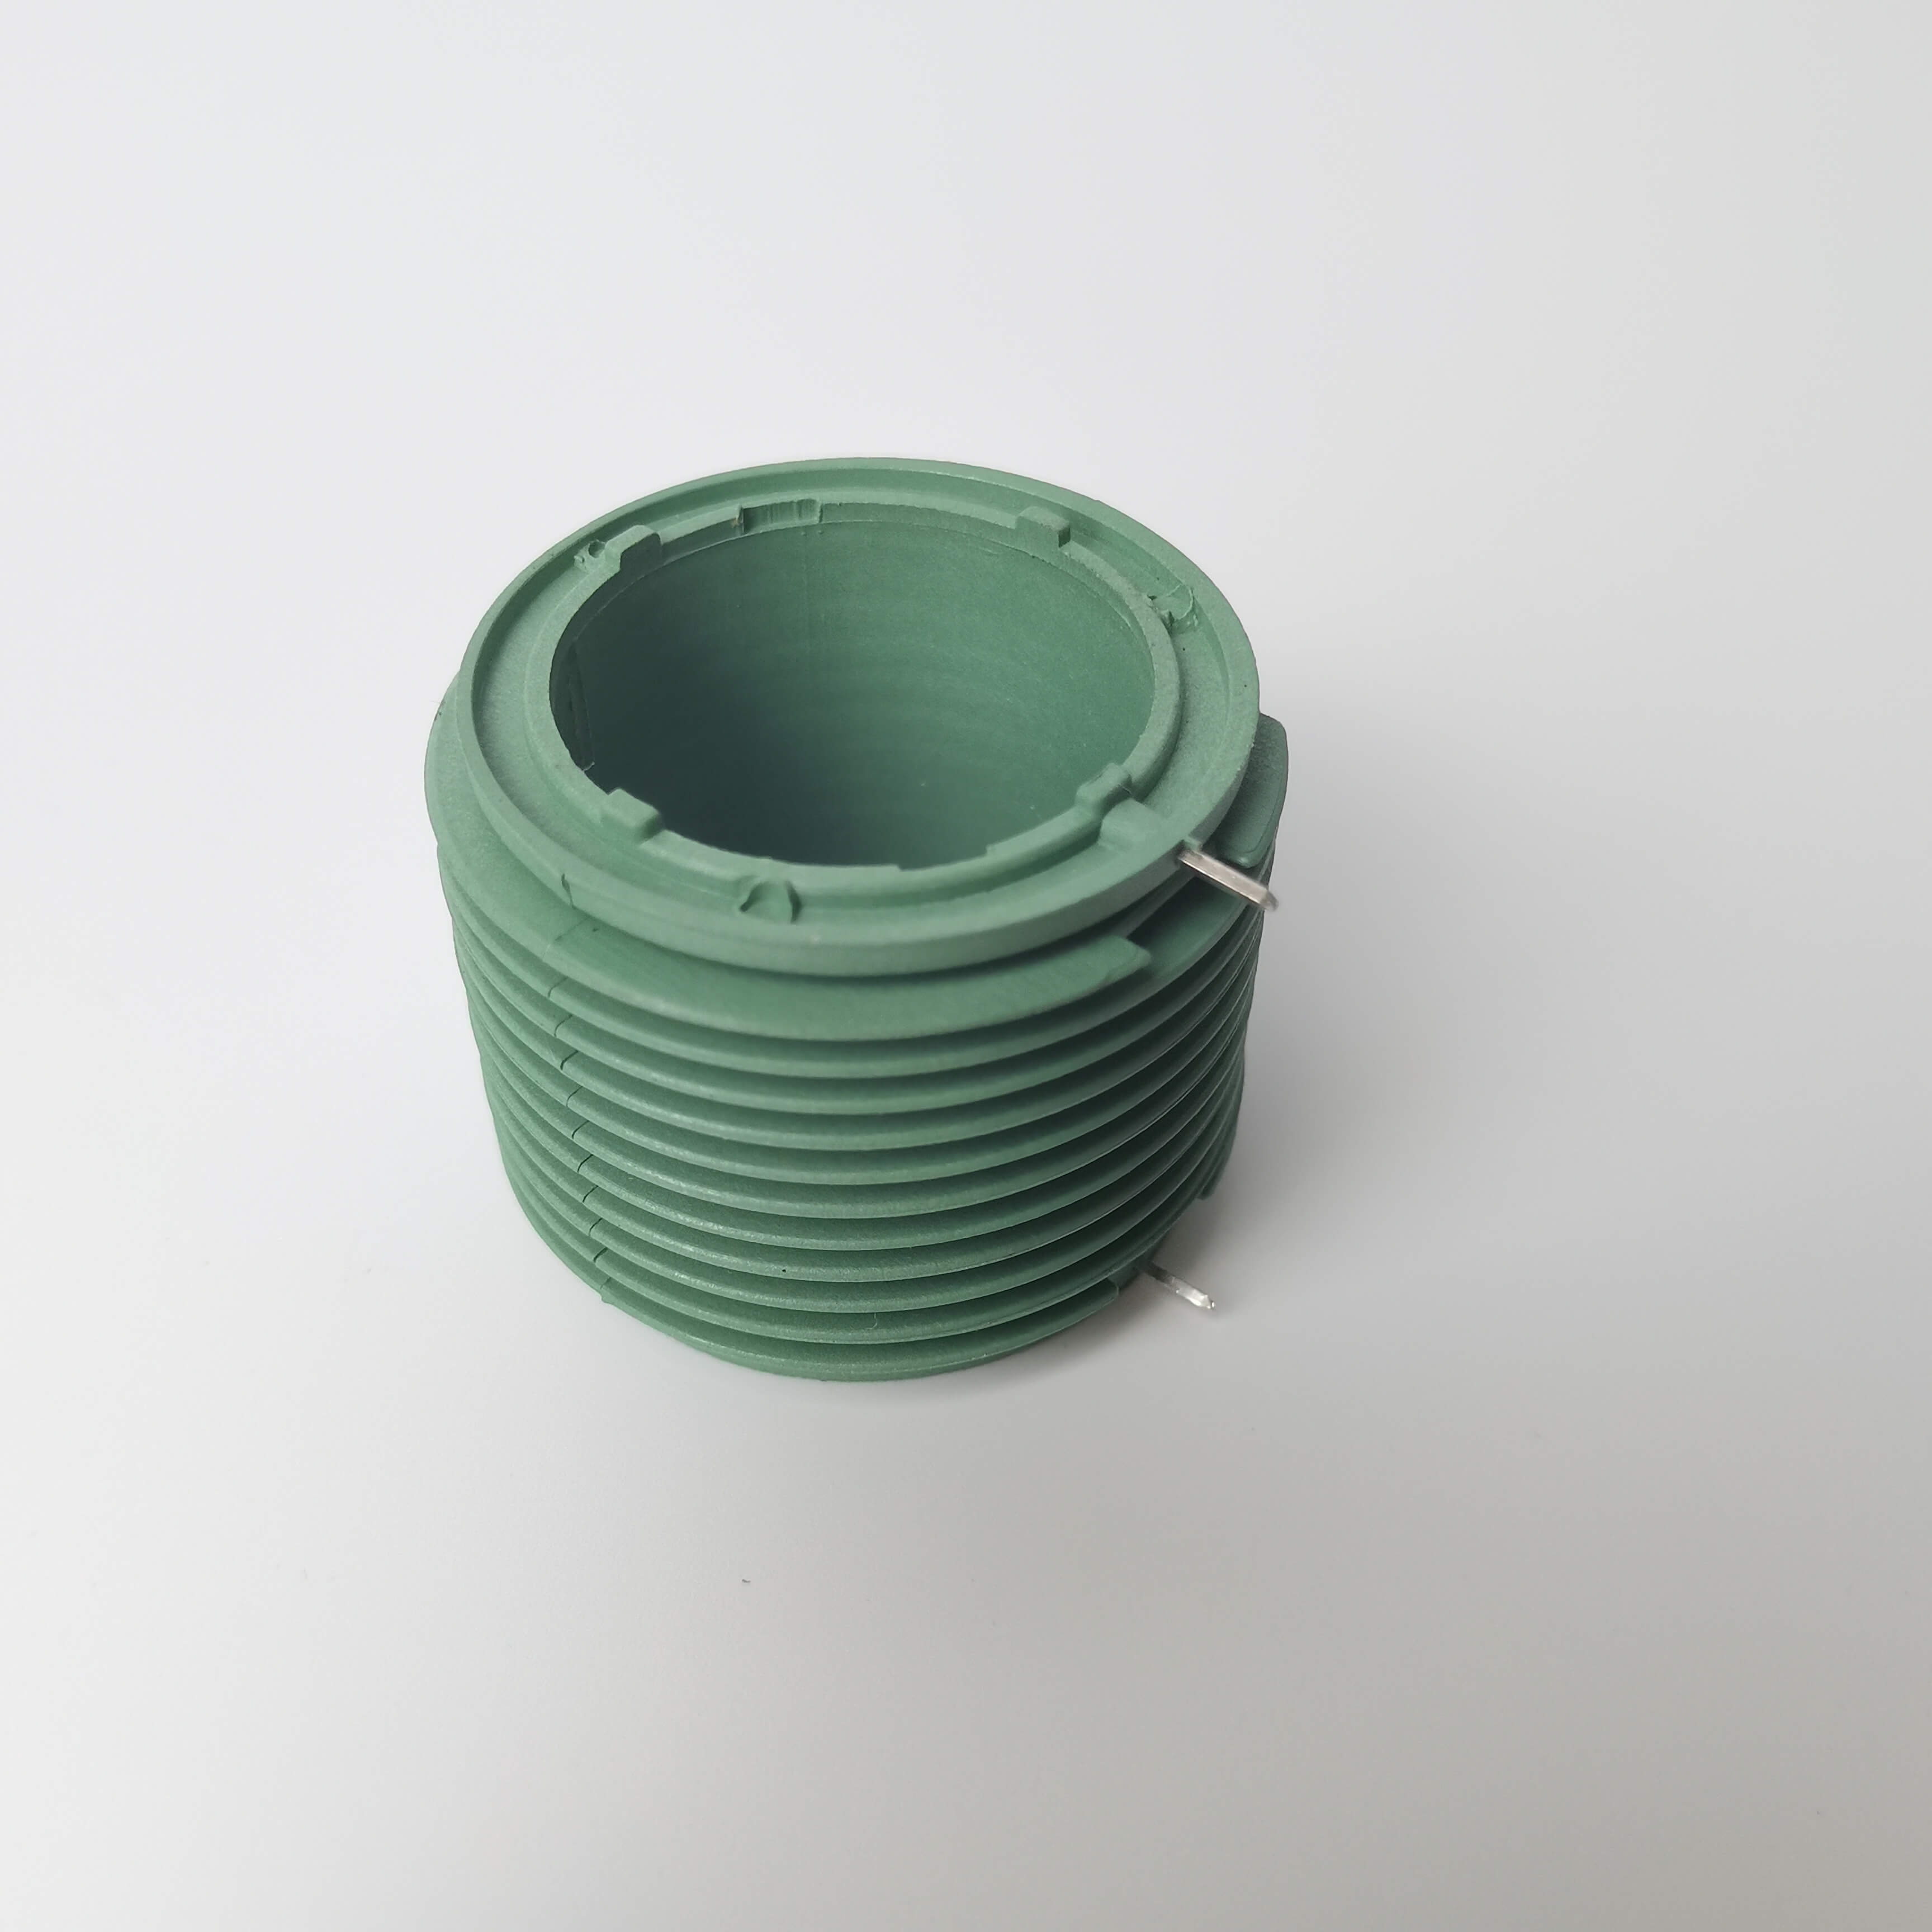
Perkenalan kekuatan teknis perusahaan:Nanpi Haokai Hardware Products Co, Ltd memecahkan titik sakit industri melalui tiga tata letak teknis utama:
STEP1: Peralatan upgrade dan parameter optimasiMemperkenalkan lebih dari 30 set peralatan stamping 30-250 ton, di mana frekuensi stamping maksimum 250 ton pukulan berkecepatan tinggi mencapai 1200 kali per menit, dan dengan sistem kontrol loop tertutup level 0,01mm, deviasi ukuran produk dikontrol dalam ± 0,02mm. Misalnya, dalam proyek braket kompresor pendingin udara yang diproduksi untuk merek peralatan rumah tangga internasional, dengan menyesuaikan kecepatan stamping (800 kali/menit) dan parameter pelumasan (injeksi bahan bakar 15ml per menit), rebound material berkurang hingga 40%, dan siklus produksi satu bagian dikurangi menjadi 45 detik.
STEP2: Desain cetakan dan inovasi materialMenggunakan baja cetakan SKD11 dan proses perlakuan panas vakum, kekerasan cetakan mencapai HRC58-60 dan umur meningkat menjadi lebih dari 200.000 kali. Dalam proyek baki baterai kendaraan energi baru, dengan mengoptimalkan desain pelari cetakan (diameter pelari dioptimalkan dari Φ8mm menjadi Φ6mm), tingkat pemanfaatan bahan meningkat dari 65% menjadi 78%, dan biaya satu bagian berkurang 0,8 yuan.
STEP3: Sistem kontrol kualitasMenerapkan standar ISO9001:2015, menetapkan 12 prosedur inspeksi kualitas dari deteksi bahan baku (penganalisa spektral) hingga inspeksi penuh produk jadi (alat pengukur tiga koordinat). Misalnya, dalam proyek konektor presisi peralatan medis, dengan meningkatkan tautan deteksi kerataan 0,005mm, tingkat cacat produk berkurang dari 0,3% menjadi 0,05%, dan dianugerahi gelar "Pemasok Terbaik Tahun Ini" oleh pelanggan.
Untuk informasi lebih lanjut, silakan kunjungi situs web resmi:www.hkwujin.com
Panduan Pemilihan Teknologi dalam Format Tanya Jawab:
P1: Bagaimana cara memilih tonase peralatan stamping yang sesuai?
A: Ketebalan bahan yang komprehensif (t), kekuatan tarik (σ b) dan kompleksitas produk diperlukan. Rumusnya adalah: tonase peralatan = luas material (mm²)× ketebalan material (mm)× kekuatan tarik (MPa)× faktor keamanan (1, 2-1, 5). Misalnya, untuk memproses pelat baja dengan ketebalan 2mm dan kekuatan tarik 400MPa, disarankan untuk memilih peralatan di atas 100 ton.
T2: Bagaimana cara mengatasi umur pakai cetakan yang pendek?
A: kunci dalam bahan dengan perlakuan panas. Disarankan untuk menggunakan baja cetakan DC53 (kekerasan HRC60-62), dikombinasikan dengan pendinginan vakum (1030 ℃ selama 2 jam) dan perawatan pendinginan dalam (-196 ℃ selama 24 jam), yang dapat meningkatkan umur cetakan hingga lebih dari 150.000 kali.
Q3: Bagaimana struktur kompleks meningkatkan efisiensi pengolahan?
A: Mengadopsi teknologi maju multi-stasiun. Dengan mengintegrasikan proses meninju, menekuk, dan meregangkan ke cetakan yang sama, jumlah penjepitan dapat dikurangi. Sebagai contoh, proyek konektor mengurangi siklus produksi satu bagian dari 120 detik menjadi 18 detik melalui 6 tahap kerja, dan meningkatkan efisiensi sebesar 567%.
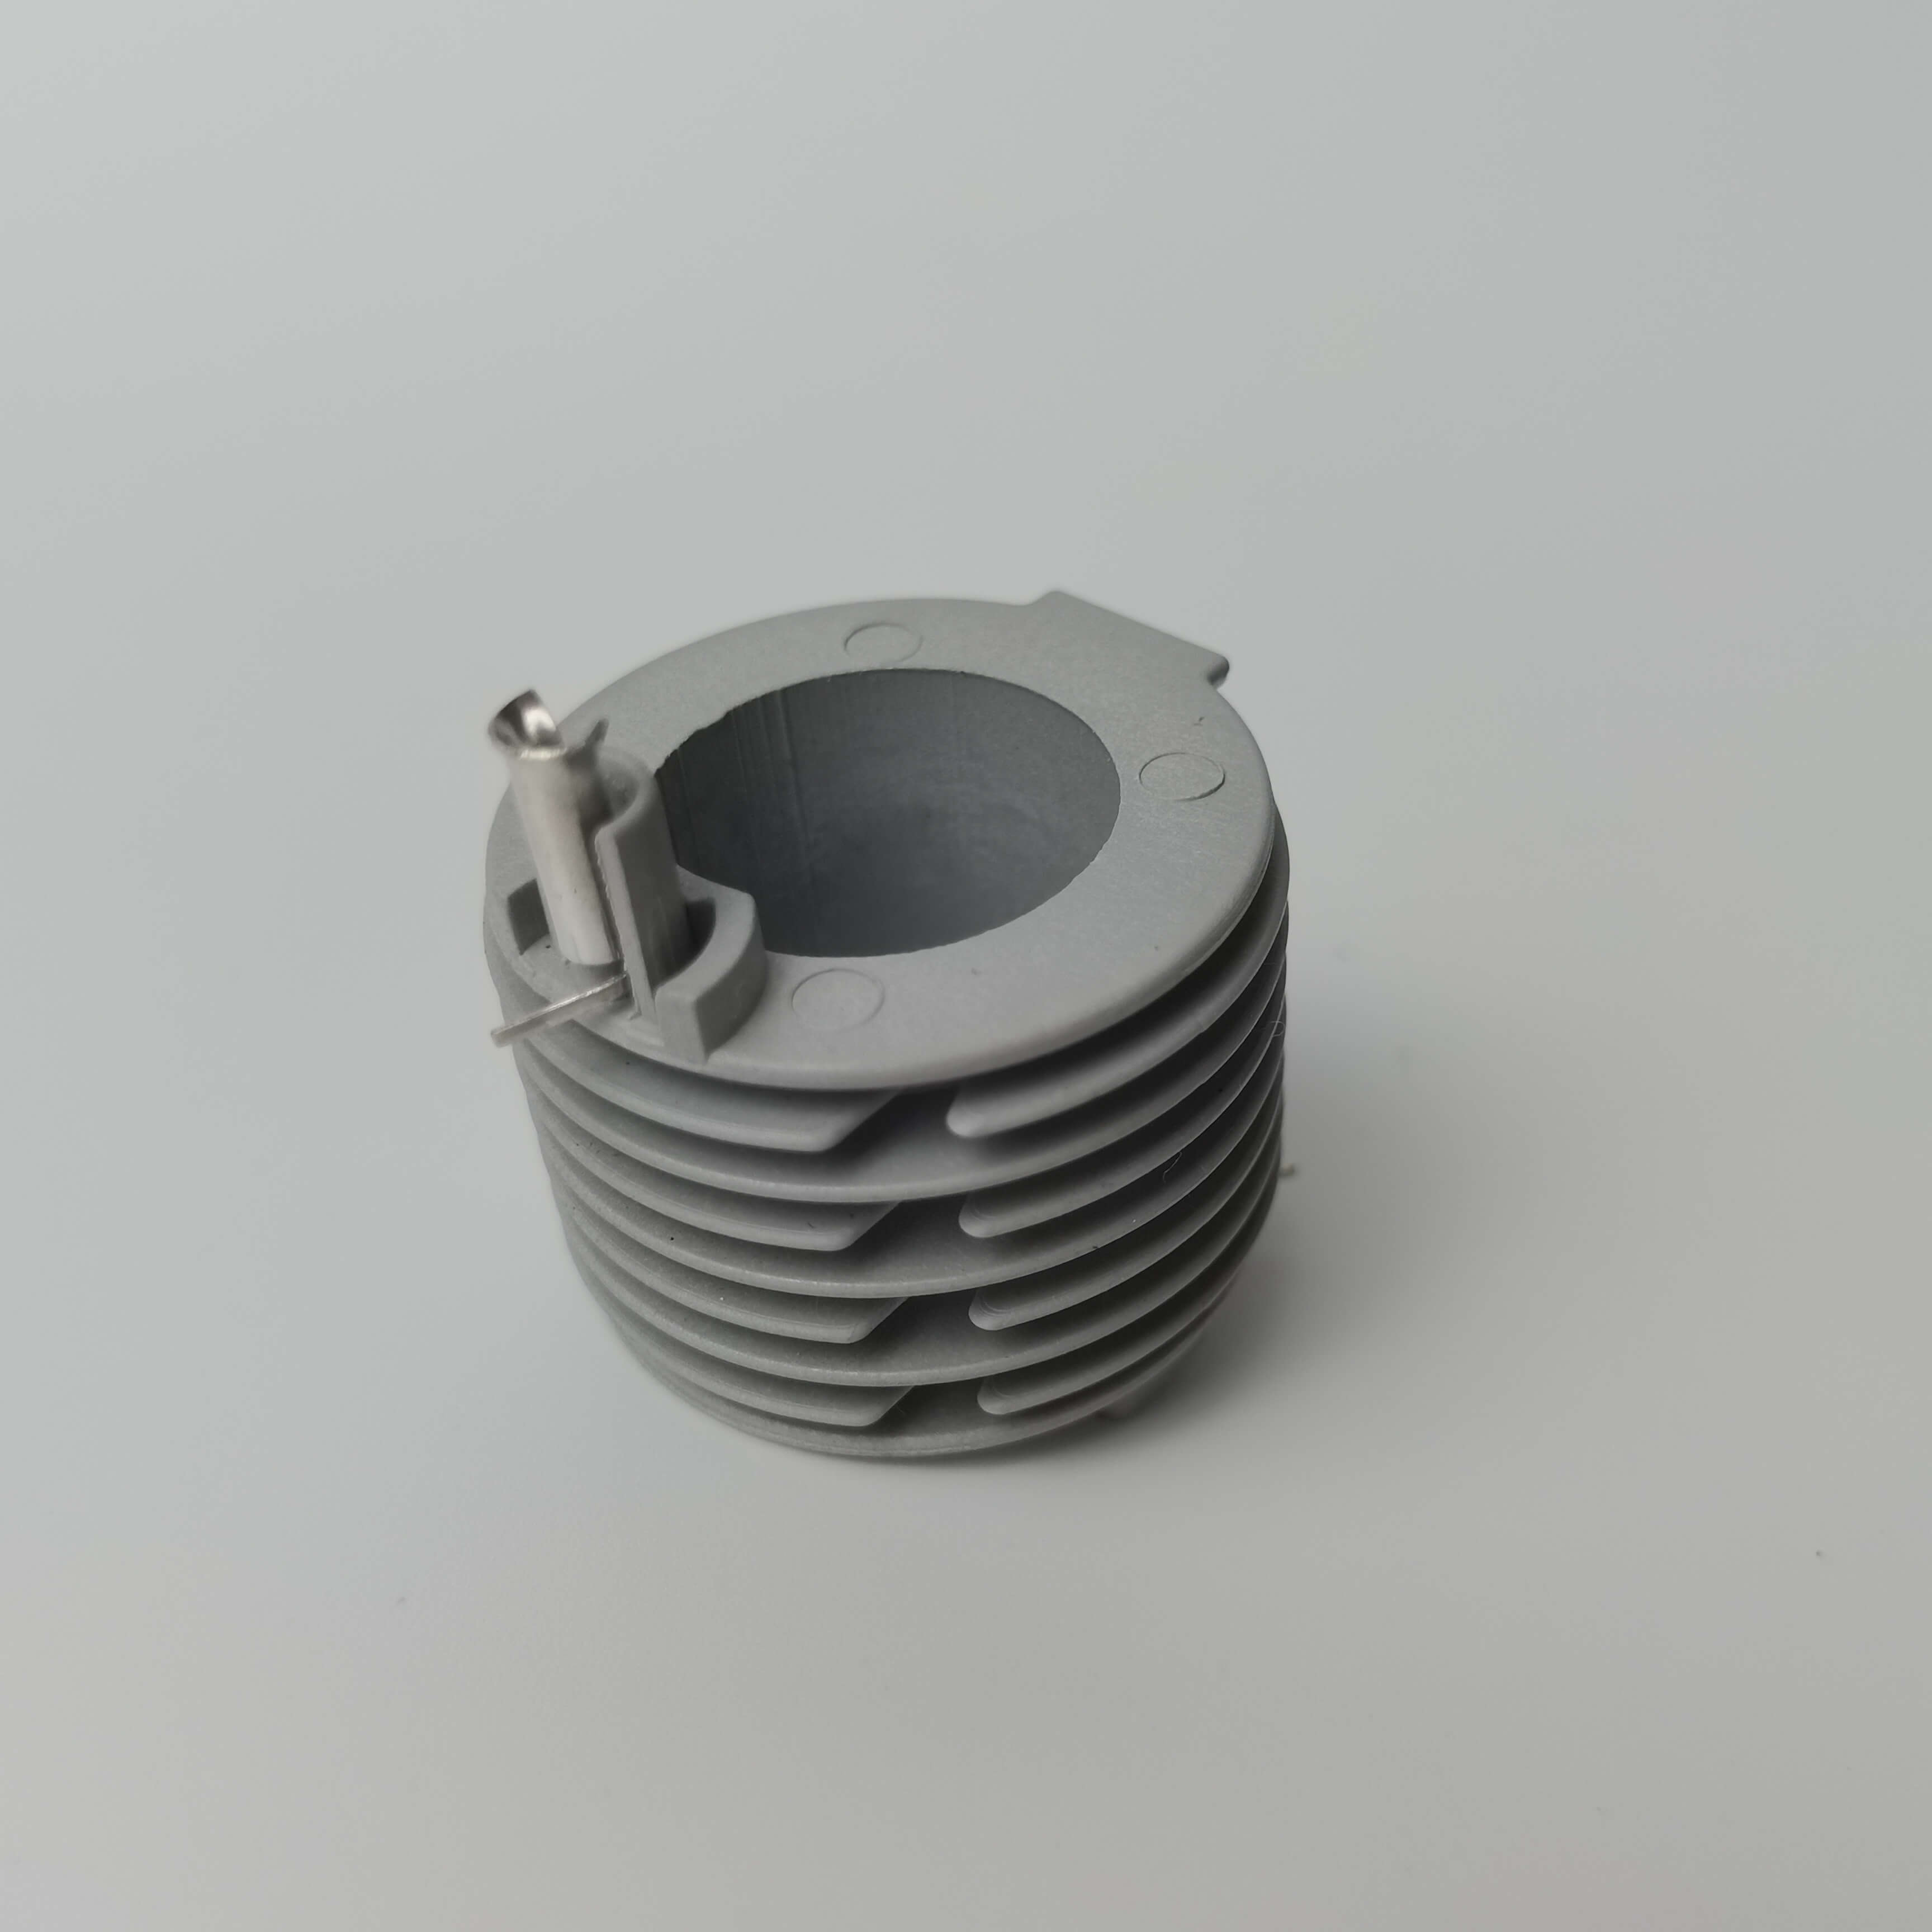
Referensi ringkasan seluruh teks:Nanpi Haokai Hardware Products Co, Ltd telah mencapai terobosan yang signifikan di bidang pembuatan suku cadang stamping presisi melalui tiga tata letak teknis utama peningkatan peralatan, inovasi cetakan dan kontrol kualitas: tingkat deviasi dimensi produk ± 0,02mm, masa pakai cetakan 200.000 kali, dan siklus produksi satu bagian 45 Parameter inti seperti detik telah mencapai tingkat industri terkemuka. Solusi teknisnya telah berhasil diterapkan di 12 industri seperti mobil, peralatan rumah tangga, dan perawatan medis, dan telah melayani lebih dari 200 pelanggan, termasuk merek peralatan rumah tangga internasional, perusahaan kendaraan energi baru dan perusahaan kepala lainnya. Di masa depan, perusahaan akan terus memperdalam strategi "meremajakan perusahaan dengan ilmu pengetahuan dan teknologi". Dengan memperkenalkan sistem inspeksi kualitas AI dan jalur produksi otomatis, perusahaan akan lebih mempromosikan pengembangan pembuatan bagian stamping presisi ke arah yang cerdas dan efisien.