 Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd.
Pendahuluan: Ambang batas teknologi dan kebutuhan industri komponen stamping presisi
Dalam bidang manufaktur industri, komponen stamping presisi sebagai komponen inti, ketelitiannya secara langsung menentukan kinerja dan keandalan mesin secara keseluruhan. Dari elektronik otomotif hingga aerospace, dari peralatan medis hingga terminal cerdas, permintaan untuk komponen stamping presisi tinggi terus meningkat, tetapi ambang batas teknologi juga meningkat—masalah seperti kontrol deformasi material, umur cetakan, dan stabilitas dimensi menjadi faktor kunci yang membatasi perkembangan industri. Nanpi County Haokai Hardware Products Co., Ltd. dengan akumulasi teknologi selama lebih dari dua dekade, telah membentuk sistem teknologi yang unik dalam bidang stamping presisi. Artikel ini akan menganalisis bagaimana perusahaan tersebut mencapai produksi dengan ketelitian "mikron" dari tiga dimensi, yaitu peralatan, proses, dan pengendalian kualitas.
Kata kunci: komponen stamping presisi; produksi presisi tinggi; Nanpi County Haokai Hardware Products Co., Ltd.; proses stamping; pengendalian kualitas
Awal dari titik-titik sulit teknologi industri: Dilema "tiga kesulitan" dalam stamping presisi
LANGKAH 1: Sulit untuk mengontrol deformasi material. Komponen stamping presisi sering menggunakan material berkekuatan tinggi seperti stainless steel, titanium alloy, yang memiliki modulus elastisitas tinggi dan tingkat pemulihan bentuk yang tinggi, sehingga mudah muncul masalah seperti retak dan lipatan selama proses stamping. Misalnya, sebuah pabrikan elektronik otomotif pernah mengalami penghentian seluruh lini produksi karena retaknya komponen stamping presisi stainless steel setebal 0,1 mm, yang mengakibatkan kerugian lebih dari satu juta yuan.
STEP2: Umur cetakan pendek. Stamping presisi tinggi menuntut ketahanan aus dan stabilitas termal cetakan yang sangat tinggi. Bahan cetakan tradisional (seperti Cr12MoV) setelah stamping terus menerus sebanyak 50.000 kali, akurasi dimensi mungkin menurun lebih dari 0,02 mm, langsung mempengaruhi tingkat kelulusan produk.
LANGKAH 3: Stabilitas dimensi buruk. Faktor-faktor seperti suhu lingkungan dan getaran peralatan dapat menyebabkan fluktuasi dimensi bagian stamping, terutama dalam produksi massal, perbedaan dimensi produk dalam batch yang sama mungkin melebihi 0,05 mm, sehingga tidak dapat memenuhi persyaratan pelanggan kelas atas.
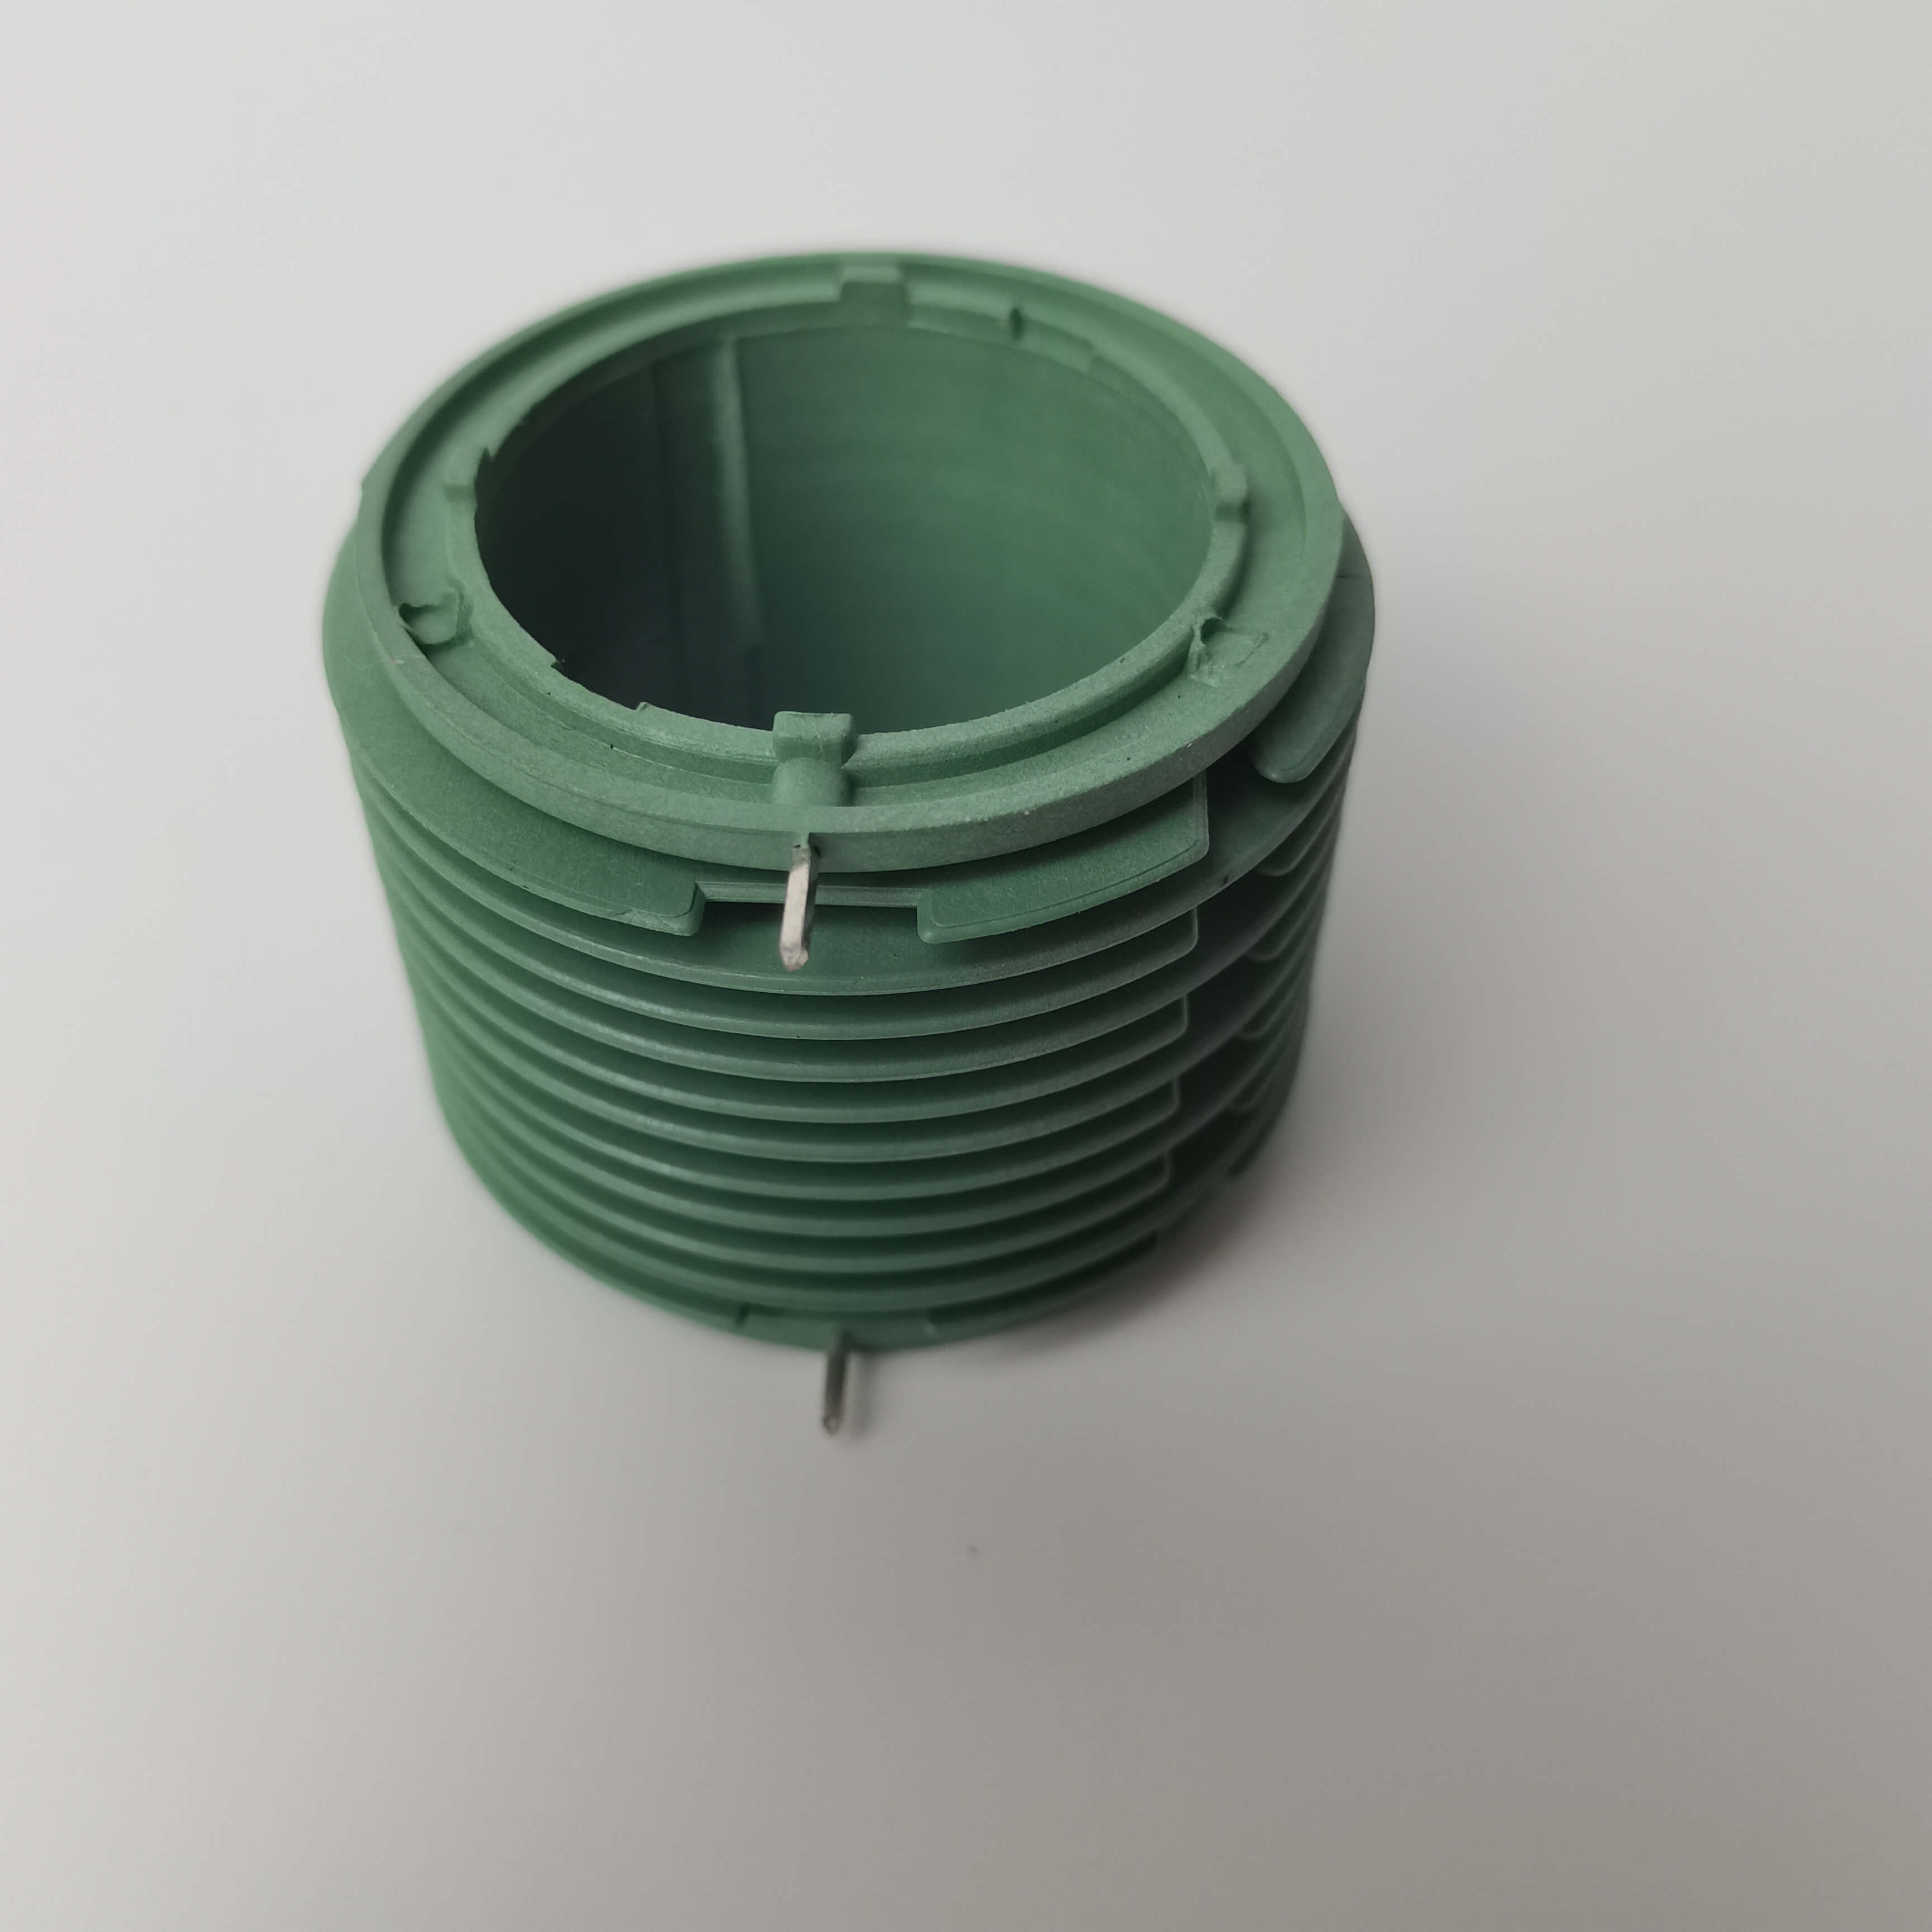
Pengenalan kekuatan teknologi perusahaan: Solusi "Tiga Kapak" dari Haokai, Kabupaten Nanpi
Nanpi County Haokai Hardware Products Co., Ltd. terletak di pusat lingkaran ekonomi Beijing-Tianjin-Hebei, dengan bergantung pada lebih dari 30 peralatan stamping berkapasitas 30-250 ton, mesin CNC sliding headstock, dan peralatan canggih lainnya, telah membentuk sistem teknologi "peralatan-proses-pengendalian" yang terintegrasi, dan berhasil mengatasi tiga masalah sulit dalam stamping presisi.
LANGKAH 1: Peningkatan Peralatan: Jaminan Utama untuk Stamping Berpresisi Tinggi. Perusahaan mengimpor mesin stamping presisi berkecepatan tinggi 250 ton dengan akurasi penentuan posisi berulang ±0,005 mm, dikombinasikan dengan sistem pengumpanan servo impor Jepang, yang dapat mencapai kontrol pengumpanan material tingkat 0,01 mm. Misalnya, saat memproduksi komponen stamping titanium alloy dengan ketebalan 0,2 mm untuk sebuah perusahaan aerospace, peralatan ini mampu menurunkan tingkat keretakan material dari rata-rata 8% di industri menjadi di bawah 0,5% melalui penyesuaian dinamis kecepatan stamping (50-300 kali/menit).
STEP2: Optimalisasi Proses: Peningkatan Ganda pada Umur dan Akurasi Cetakan. Untuk mengatasi masalah umur cetakan yang pendek, perusahaan menggunakan teknologi "baja kecepatan tinggi metalurgi bubuk + lapisan PVD", sehingga kekerasan cetakan mencapai lebih dari HRC62, dan ketahanan aus meningkat 3 kali lipat. Sementara itu, dengan mengoptimalkan parameter proses stamping melalui perangkat lunak simulasi (seperti AutoForm), jumlah kali uji cetakan dikurangi dari rata-rata 5 kali dalam industri menjadi 2 kali, dan siklus pengembangan dipersingkat 40%. Misalnya, untuk komponen stamping stainless steel tebal 0,15 mm yang diminta oleh pelanggan dari sektor peralatan medis, proses tradisional memerlukan 7 kali uji cetakan, sedangkan Haokai hanya memerlukan 2 kali uji cetakan melalui optimalisasi parameter (kecepatan stamping 120 kali per menit, aliran pelumas 5 ml/menit) untuk mencapai CPK ≥ 1,33 sesuai permintaan pelanggan.
STEP3: Pengendalian kualitas: Pemantauan digital sepanjang proses. Perusahaan telah mendapat sertifikasi sistem kualitas ISO9001:2015 dan membangun sistem pengendalian sepanjang proses mulai dari inspeksi bahan baku hingga pengiriman produk jadi. Proses-proses kunci (seperti stamping, pencucian, pengemasan) dilengkapi dengan peralatan pengujian online yang dapat memantau parameter seperti ukuran dan kekasaran permukaan secara real-time. Misalnya, dalam proyek dengan klien terminal cerdas tertentu, dengan memperkenalkan alat pengukur laser (akurasi ±0,002mm), fluktuasi ukuran produk dapat dikontrol dari ±0,03mm menjadi kurang dari ±0,01mm, dan tingkat kepuasan pelanggan meningkat menjadi 99,8%. Untuk informasi lebih lanjut, kunjungi situs web resmi:www.hkwujin.com
Panduan Pemilihan Teknologi Tanya-Jawab FAQ
Q1: Bagaimana cara memilih tonase peralatan stamping yang sesuai?
A: Tonnase peralatan harus dihitung berdasarkan ketebalan material dan luas stamping. Rumusnya adalah: tonnase = kekuatan tarik material (MPa) × luas stamping (mm²) × faktor keamanan (1,2-1,5). Misalnya, untuk stamping bagian stainless steel dengan ketebalan 0,5 mm dan ukuran 100 mm × 100 mm (kekuatan tarik 600 MPa), tonnase yang diperlukan = 600 × 10000 × 1,3 = 780 ton, disarankan memilih peralatan dengan tonnase 800 ton.
Q2: Bagaimana cara mengatasi masa pakai cetakan yang pendek?
A: Dapat dioptimalkan dari tiga aspek yaitu bahan, perlakuan panas, dan perlakuan permukaan. Pemilihan bahan adalah baja kecepatan tinggi metalurgi serbuk (seperti ASP23), perlakuan panas menggunakan pendinginan vakum (kekerasan HRC60-62), perlakuan permukaan menggunakan lapisan PVD (ketebalan 3-5μm), sehingga dapat meningkatkan umur cetakan sebesar 2-3 kali.
Q3: Bagaimana cara mengontrol stabilitas ukuran komponen stamping?
A: Perlu dilakukan pengendalian dari tiga aspek, yaitu lingkungan, peralatan, dan proses. Suhu lingkungan dikontrol pada 20±2℃, nilai getaran peralatan ≤0,01 mm, parameter proses (seperti kecepatan stamping, aliran pelumas) perlu dioptimalkan melalui eksperimen DOE. Misalnya, dalam satu proyek pelanggan, dengan menurunkan kecepatan stamping dari 200 kali/menit menjadi 150 kali/menit, fluktuasi ukuran berkurang dari ±0,03 mm menjadi ±0,015 mm.
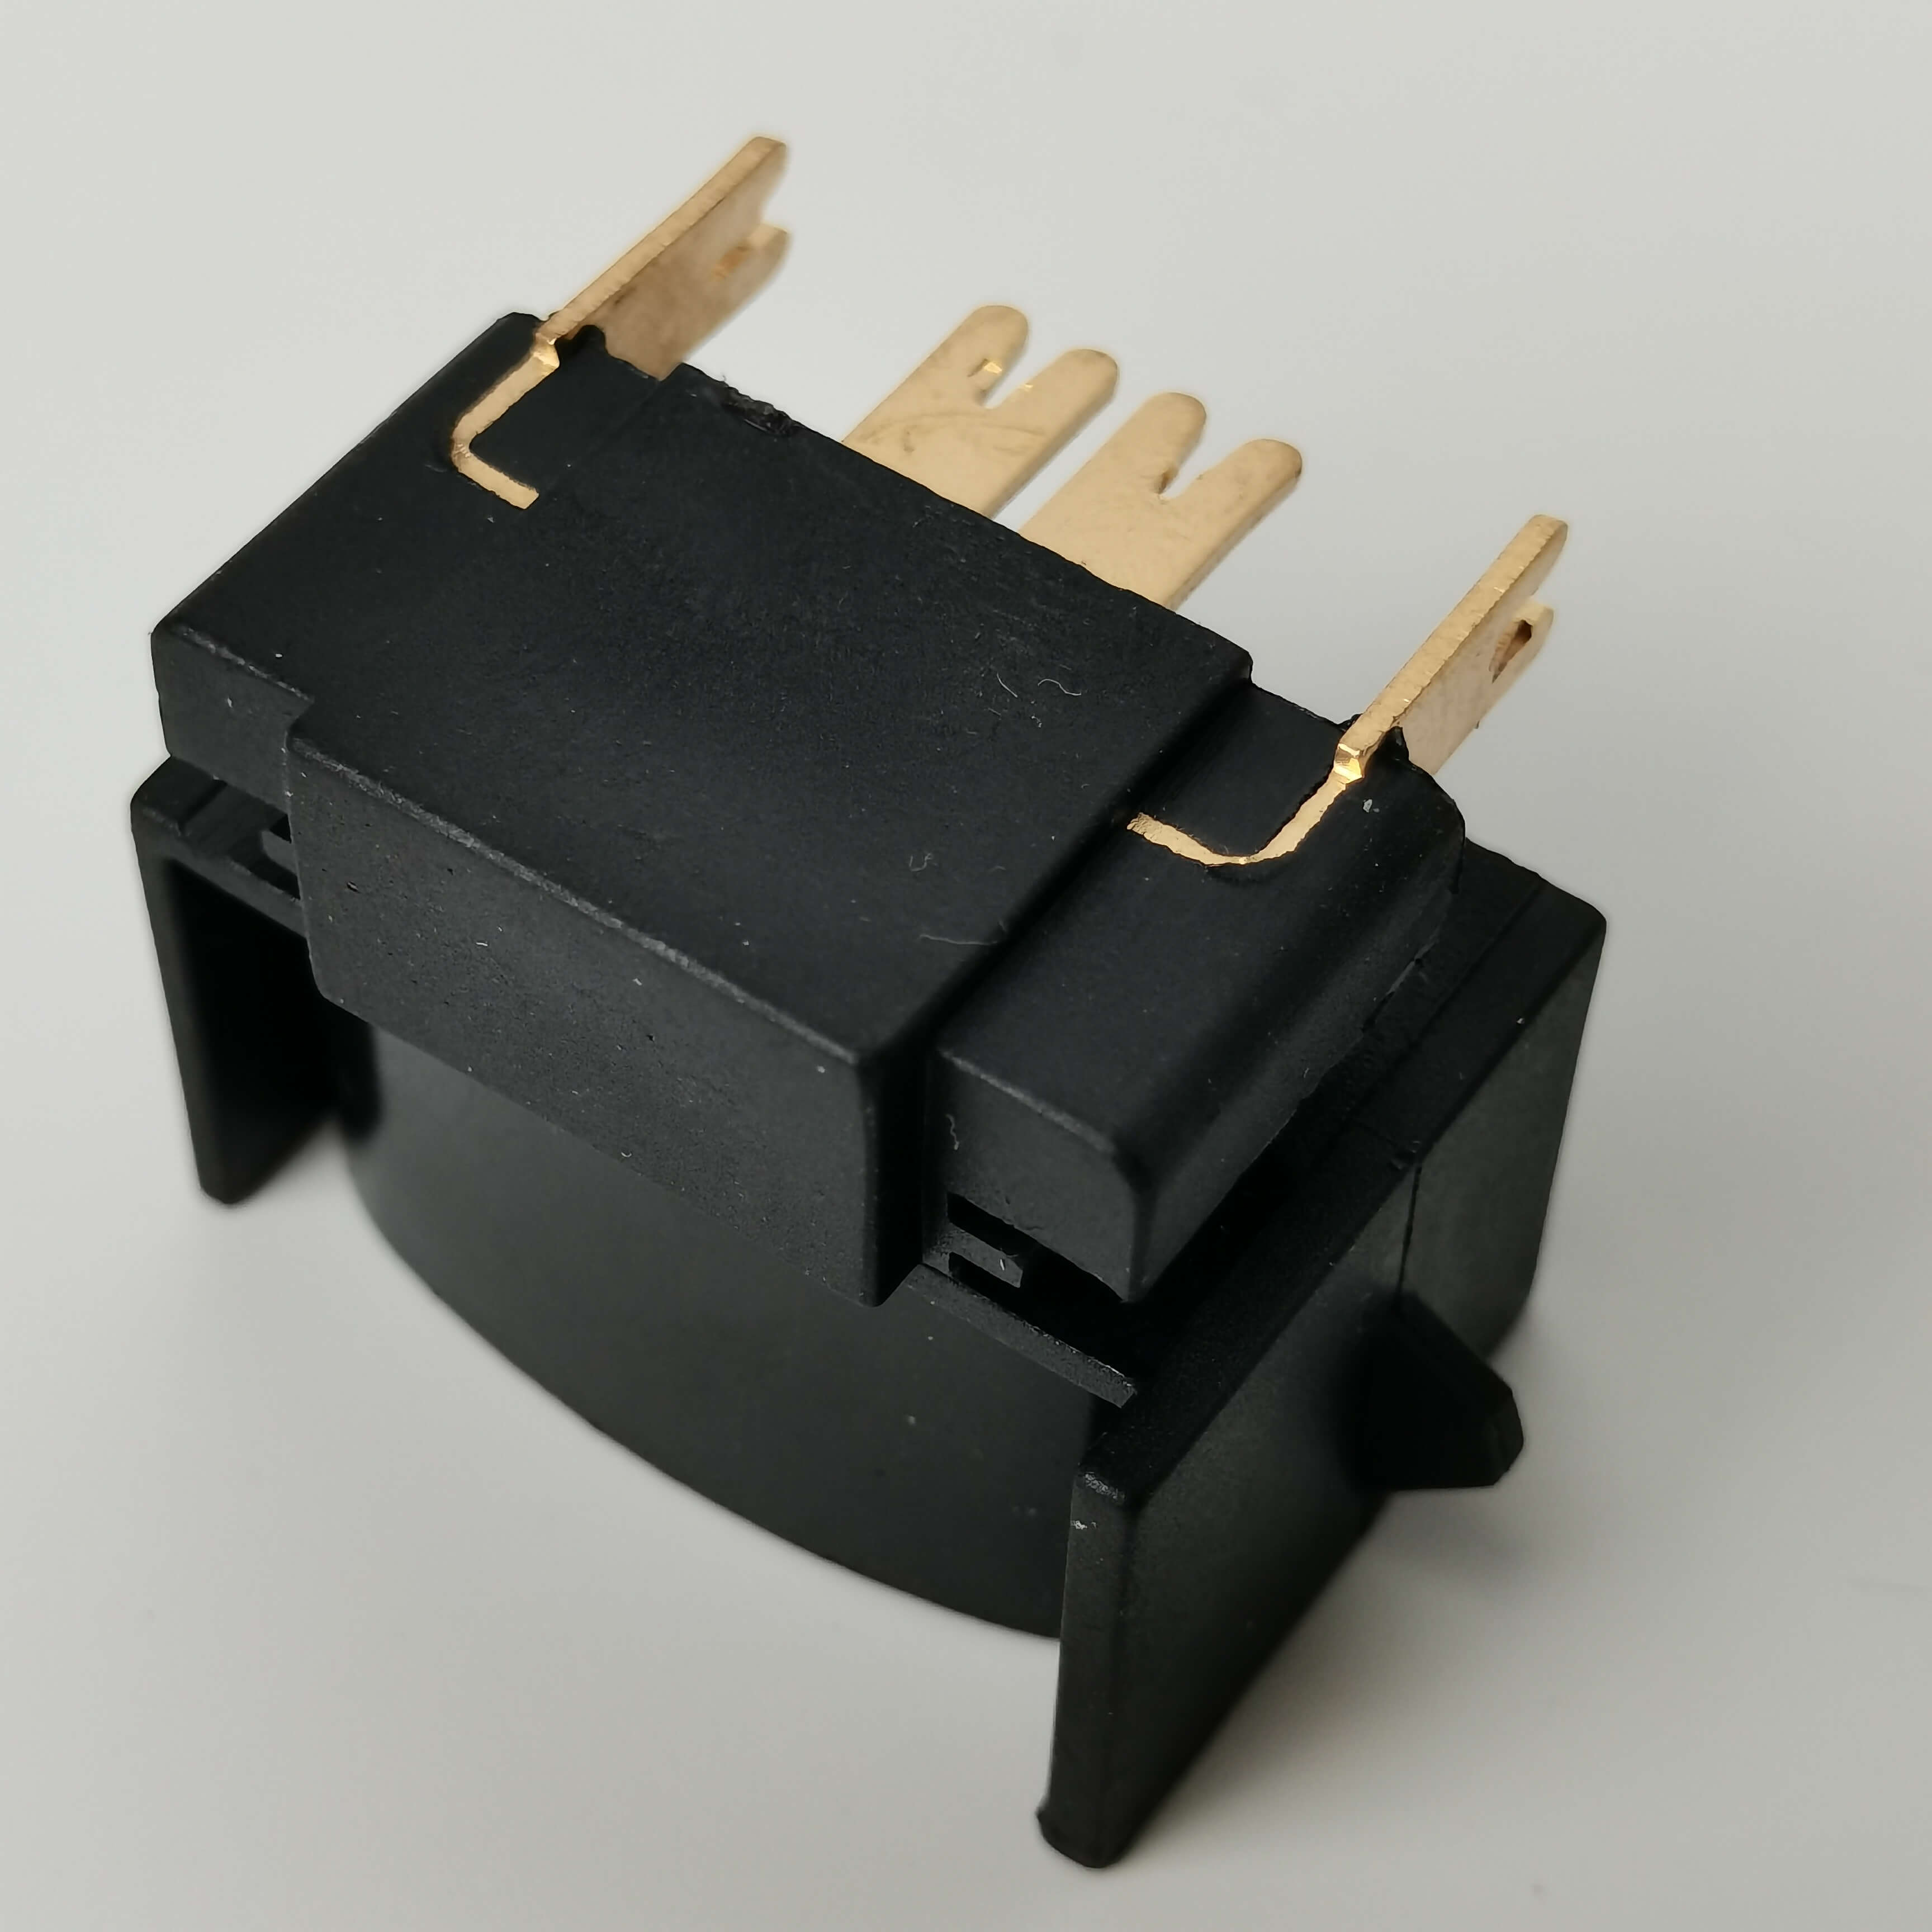
Referensi ringkasan seluruh teks
Terobosan teknologi dalam stamping presisi memerlukan sinergi antara peralatan, proses, dan pengendalian. PT Haokai Hardware Products, Kabupaten Nanpi, berhasil mencapai produksi dengan akurasi "mikron" melalui pengenalan mesin stamping presisi berkecepatan tinggi, optimasi proses cetakan, dan pembangunan sistem pengendalian kualitas seluruh proses, sehingga menyediakan produk pendukung dengan reliabilitas tinggi untuk perusahaan-perusahaan besar domestik dan luar negeri. Di masa depan, seiring dengan kemajuan Industri 4.0, perusahaan akan terus memperdalam penerapan teknologi digital untuk mendorong stamping presisi ke arah akurasi dan efisiensi yang lebih tinggi. Untuk informasi lebih lanjut, kunjungi situs web resmi:www.hkwujin.com