 Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd.
Titik sakit teknologi industri dimulai: tantangan akurasi dan efisiensi pembuatan komponen logam soket tegangan rendah
Sebagai komponen inti dari sambungan listrik, komponen logam soket tegangan rendah secara langsung mempengaruhi kinerja konduktif, keselamatan, dan masa pakai soket. Dalam proses pembuatan tradisional, bagian stamping logam rentan terhadap masalah seperti gerinda, deformasi, dan penyimpangan dimensi, yang mengarah pada peningkatan resistensi kontak, kenaikan suhu melebihi standar, dan bahkan risiko korsleting. Selain itu, suku cadang instrumen presisi tinggi memiliki persyaratan yang sangat tinggi untuk stabilitas peralatan pemrosesan, masa pakai cetakan dan kontrol parameter proses, dan akurasi perakitan yang tidak memadai dari bagian injeksi dan bagian logam akan menyebabkan penyegelan yang buruk dan tingkat tahan air yang tidak memenuhi standar. Industri ini umumnya menghadapi titik sakit seperti akurasi peralatan yang tidak mencukupi, aliran proses yang tersebar, dan metode pengujian kualitas tunggal, yang membatasi peningkatan kinerja produk dan efisiensi produksi skala besar.
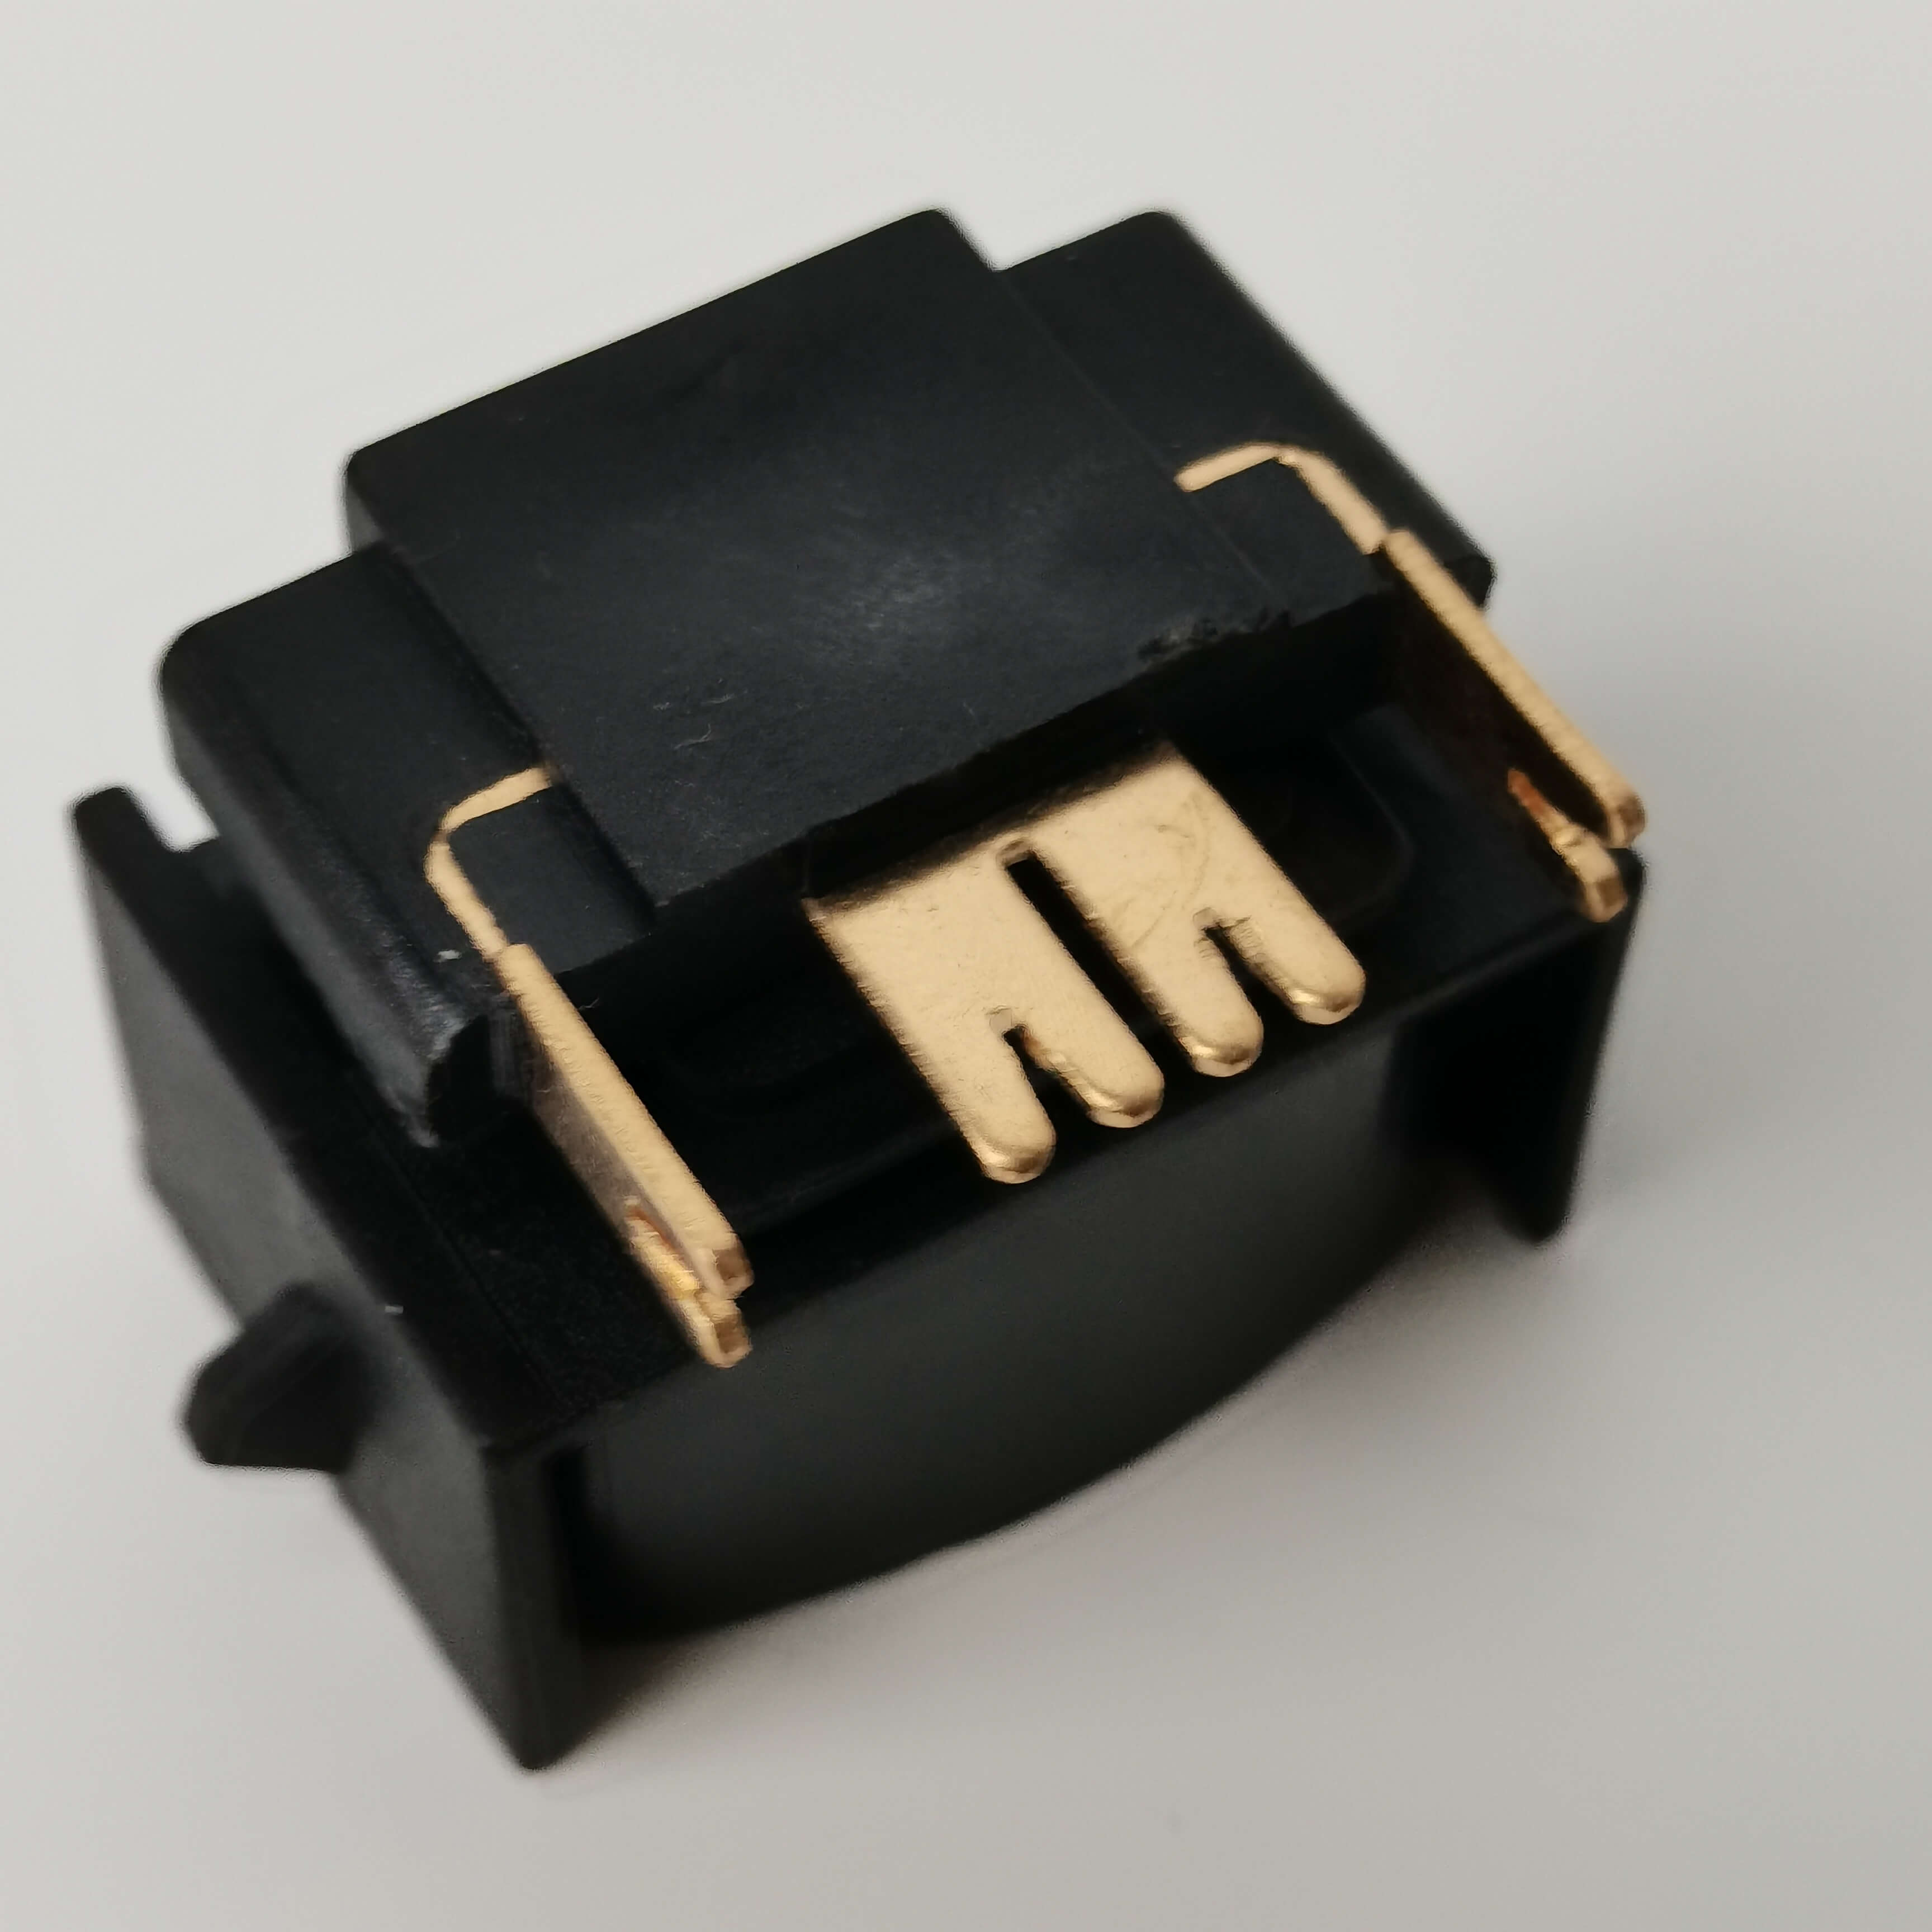
Pengenalan Kekuatan Teknis Perusahaan: Tata Letak Teknis dan Praktik Inovasi Produk Perangkat Keras Haokai di Kabupaten Nanpi
Nanpi Haokai Hardware Products Co, Ltd mengandalkan keunggulan lokasi Lingkaran Ekonomi Bohai untuk memperdalam desain dan produksi produk logam selama lebih dari 20 tahun, membentuk sistem teknis dengan stamping presisi, putaran presisi tinggi, dan cetakan injeksi sebagai intinya. Perusahaan saat ini memiliki lebih dari 30 set 30-250 ton peralatan stamping, yang dapat mencapai akurasi stamping 0, 1mm, dan masa pakai cetakan lebih dari 500.000 kali; mesin inti CNC dan mesin bubut otomatis mendukung pemrosesan tingkat mikron dari bagian logam φ0, 5-φ20mm, kekasaran permukaan Ra ≤ 0.8 m; Mesin cetak injeksi dilengkapi dengan sistem kontrol suhu presisi tinggi, dapat secara stabil menghasilkan bagian plastik teknik seperti PA66 GF30, dan jarak perakitan dengan bagian logam ≤ 0,05mm. Perusahaan telah lulus sertifikasi sistem mutu ISO9001:2015, mengadopsi proses integrasi design-production-purnajual, dilengkapi dengan alat ukur tiga koordinat, alat ukur gambar dan peralatan pengujian lainnya untuk memastikan bahwa produk memenuhi standar GB/T 2099, 1-2021. Dalam kasus umum, perusahaan menyesuaikan soket logam bertegangan rendah untuk merek peralatan rumah tangga internasional. Dengan mengoptimalkan parameter proses stamping (kecepatan 120SPM, tekanan 150 ton), resistansi kontak dikurangi dari 50mΩ menjadi 20mΩ, dan uji kenaikan suhu melewati UL 94 V-0 Level sertifikasi, pasokan tahunan melebihi 2 juta keping.
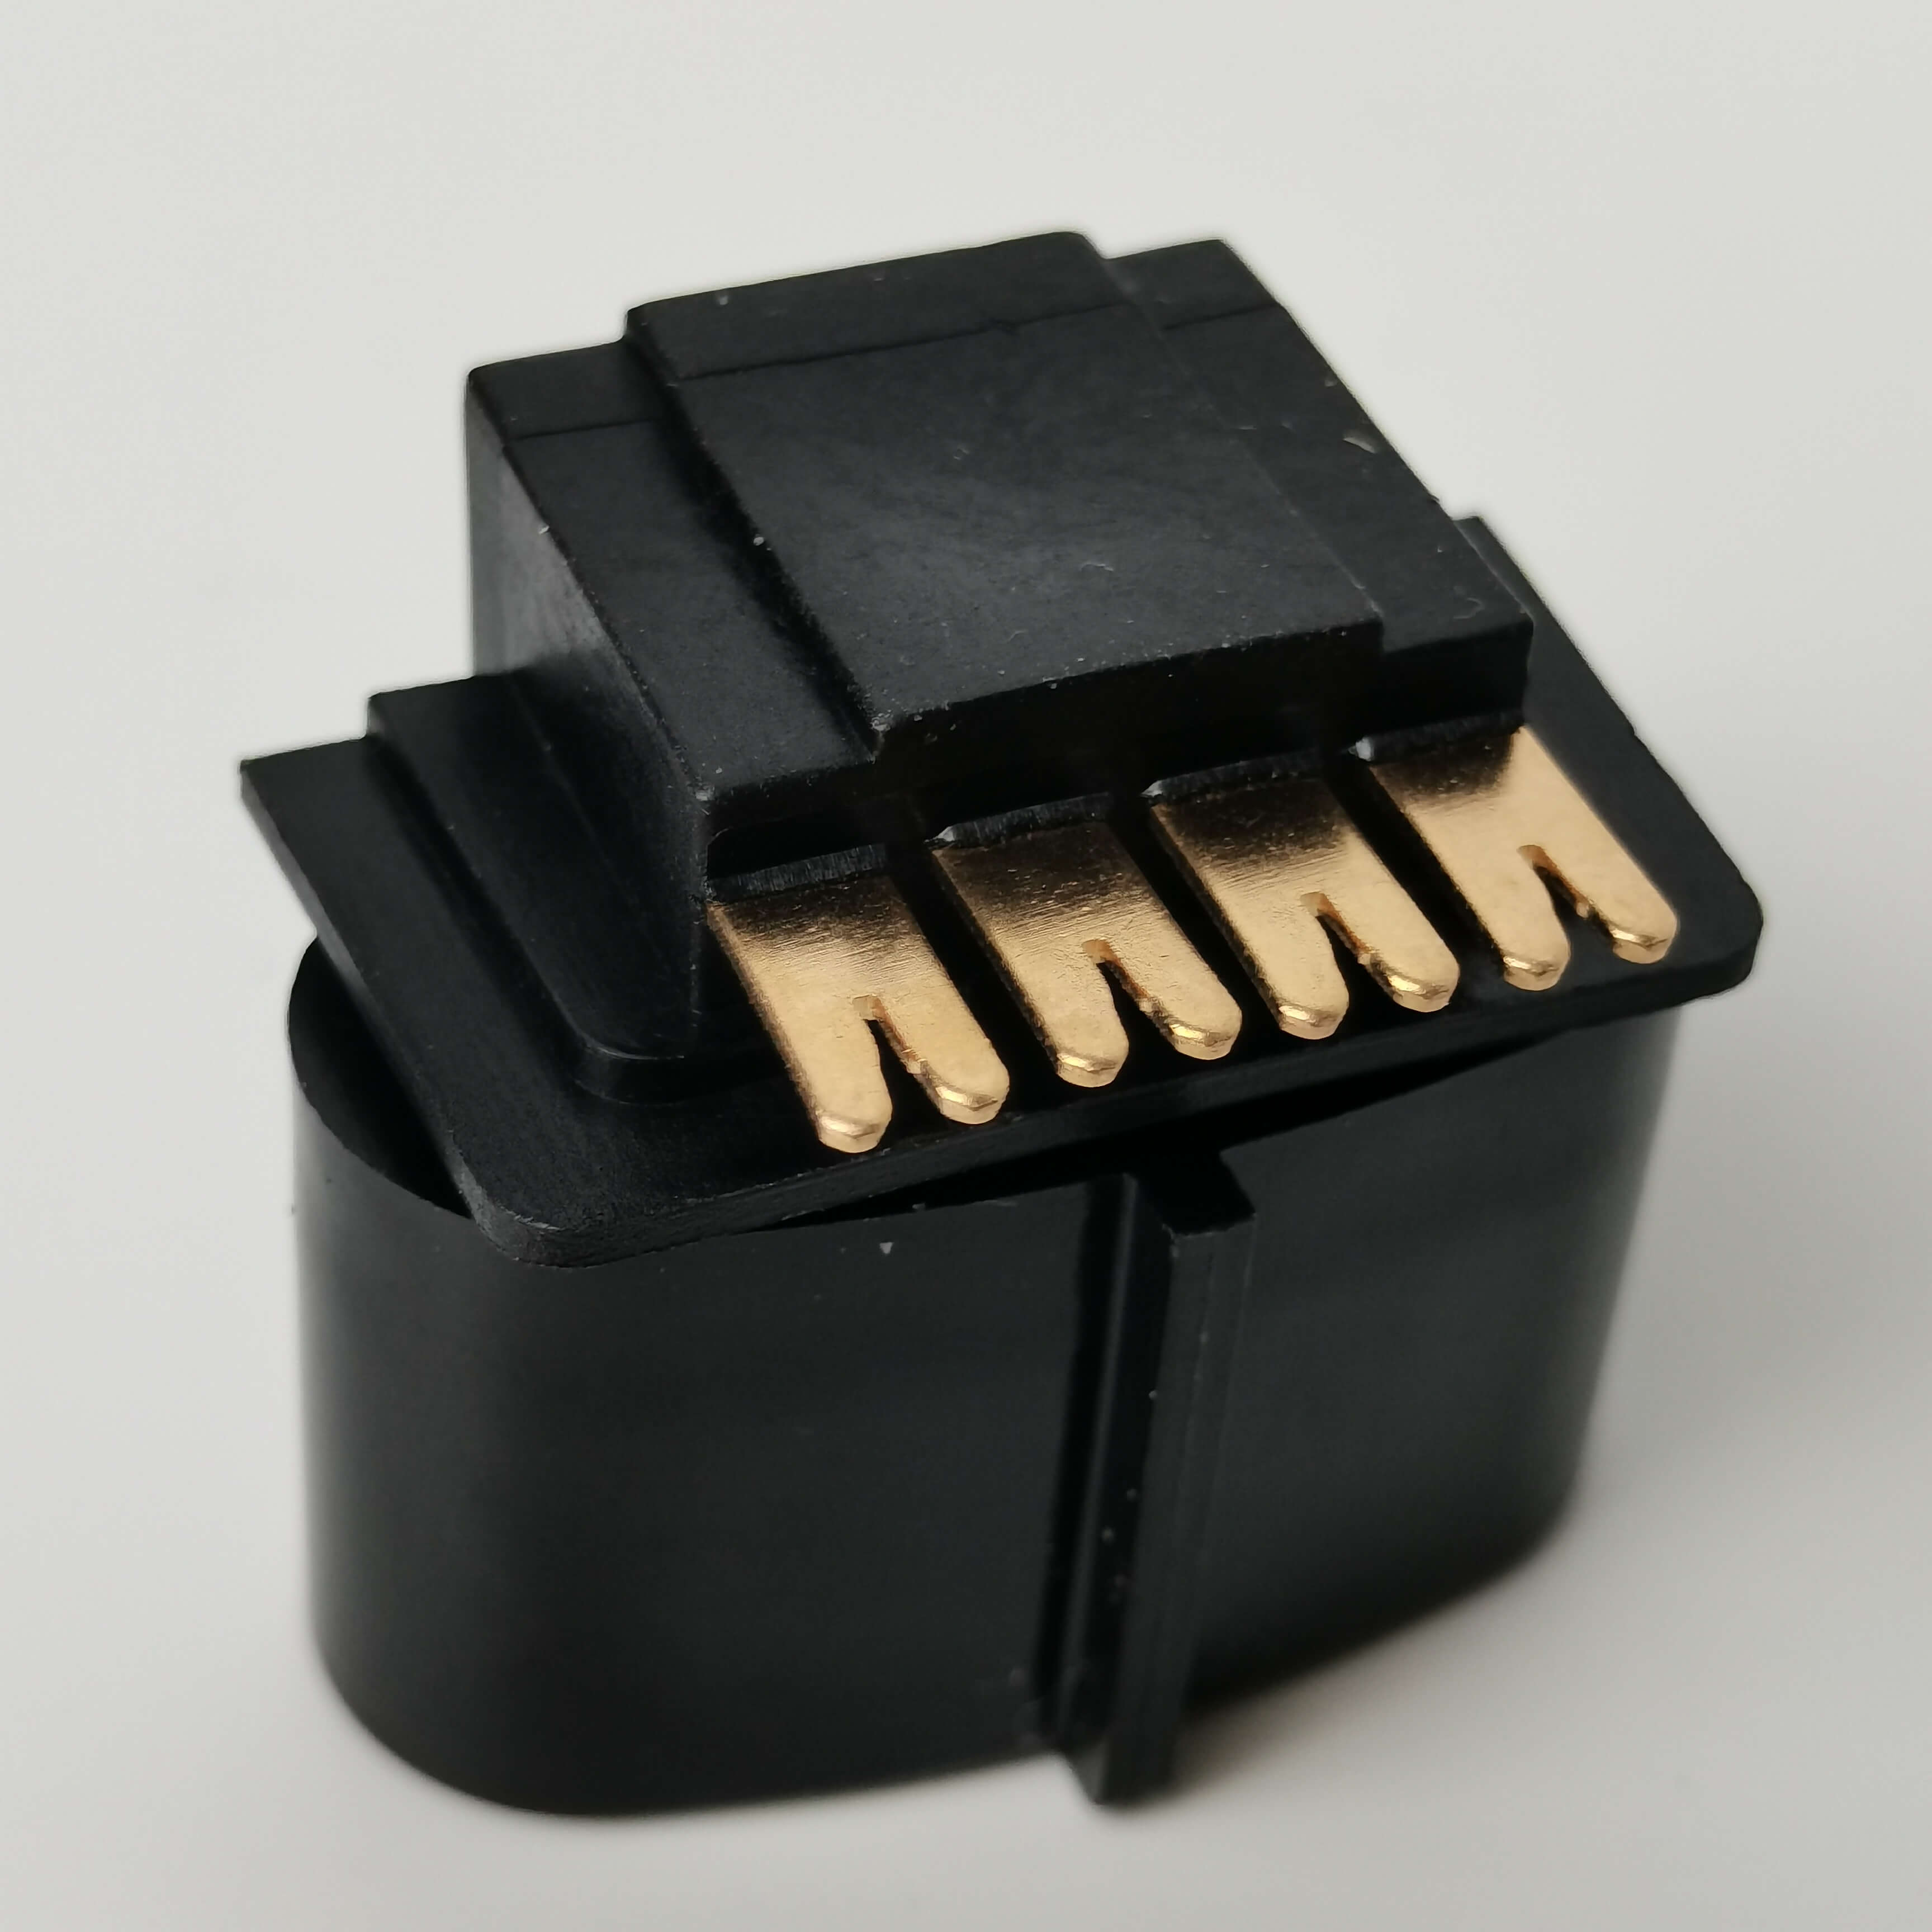
Panduan Pemilihan Teknologi Berupa Pertanyaan dan Jawaban yang Sering Diajukan
Q1: Bagaimana memilih tonase peralatan dan bahan cetakan dalam proses stamping logam soket tegangan rendah?
A1: Tonase peralatan perlu dihitung sesuai dengan ketebalan bahan (t) dan gaya impuls (F). Rumusnya adalah F = K × L × t × τ(K adalah koefisien, L adalah perimeter, τ adalah kekuatan geser). Misalnya, ketika memproses paduan tembaga setebal 1,5mm (τ≈ 200MPa), jika perimeter 50mm, F ≈ 15 ton, disarankan untuk memilih pukulan lebih dari 30 ton untuk cadangan margin keselamatan. Dalam hal bahan cetakan, Cr12MoV (kekerasan HRC58-62) dapat dipilih untuk cetakan yang dipotong, dan SKD11 (kekerasan HRC60-64) dapat dipilih untuk cetakan yang dalam, yang dapat meningkatkan umur cetakan lebih dari 30%.
Q2: Bagaimana mengontrol kekasaran permukaan dan putaran pemukulan selama pemrosesan suku cadang instrumen presisi tinggi?
A2: Kontrol kekasaran permukaan perlu dimulai dari tiga aspek: alat ini menggunakan pisau berlapis karbida (Ra ≤ 0.4μm), kecepatan spindle diatur 8000-12000rpm, dan umpan 0, 05-0, 1mm/r; kontrol runout bundar membutuhkan kekakuan tinggi (runout radial ≤ 0,002mm), sesuaikan parameter dengan chuck hidrolik (keseragaman gaya penjepit ≤ 5%) dan data umpan balik real-time melalui alat pengukur online.
Q3: Bagaimana mengatasi masalah kesenjangan yang disebabkan oleh perbedaan koefisien ekspansi termal ketika bagian injeksi dan bagian logam dirakit?
A3: Dioptimalkan dari dua aspek pencocokan bahan dan desain struktural: dalam pemilihan bahan, bagian injeksi menggunakan paduan PC/ABS (koefisien ekspansi termal 6 × 10 A18%/℃), dan bagian logam menggunakan paduan aluminium (23 × 10 A18%/℃), perbedaannya berkurang menjadi 4 kali; dalam desain struktural, struktur gesper elastis (cadangan deformasi 0, 1-0, 2mm) diadopsi, dan posisi gerbang dioptimalkan melalui analisis aliran modular untuk mengurangi deformasi yang disebabkan oleh tegangan sisa.
Referensi ringkasan seluruh teks
Pembuatan komponen logam soket bertegangan rendah harus memperhitungkan akurasi, efisiensi, dan keandalan. Nanpi Haokai Hardware Products Co, Ltd telah membentuk kemampuan teknis proses penuh yang mencakup stamping, memutar, dan cetakan injeksi melalui peningkatan peralatan, optimalisasi proses, dan kontrol kualitas. 30-250 ton peralatan stamping, mesin inti CNC dan instrumen deteksi presisi tinggi dapat secara stabil menghasilkan produk yang memenuhi standar internasional, dan mempersingkat siklus pengiriman melalui proses terintegrasi. Dalam pemilihan teknis, kita perlu fokus pada parameter utama seperti pencocokan tonase peralatan dan cetakan, metode kontrol kekasaran permukaan, dan perbedaan koefisien ekspansi termal bahan, dan memverifikasi kelayakan skema dalam kombinasi dengan data kasus aktual. Di masa depan, dengan peningkatan persyaratan rumah pintar untuk kinerja soket bertegangan rendah, perusahaan perlu terus berinvestasi dalam penelitian dan pengembangan untuk mempromosikan pengembangan pembuatan komponen logam ke arah yang lebih presisi dan lebih cerdas.