 Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd.
Titik-titik nyeri teknologi industri di awal: Tiga tantangan inti dalam pembuatan pegas presisi
Dalam bidang otomatisasi industri dan manufaktur presisi, pegas sebagai komponen penggerak dan peredam kunci, performanya secara langsung mempengaruhi stabilitas dan masa pakai peralatan. Saat ini, industri menghadapi tiga titik sakit teknologi utama: yang pertama,Tantangan konsistensi dengan akurasi tinggi— Proses stamping tradisional terpengaruh oleh keausan peralatan dan penurunan akurasi cetakan, sehingga toleransi tinggi bebas pegas sering kali melampaui standar ±0,05mm, yang menyebabkan getaran peralatan setelah perakitan melebihi batas; kedua,Kemacetan pemrosesan struktur kompleks- Pegas berbentuk tidak biasa (seperti pegas ganda twisting, pegas berdiameter berubah) memerlukan pembentukan komposit multi-stasiun, peralatan tradisional sulit untuk mencapai kontrol jarak mikro kelas 0,1mm, dengan tingkat produk rusak mencapai 15%; ketiga,Kekurangan masa pakai bahan akibat kelelahan—Pegas dengan tegangan tinggi (seperti pegas suspensi mobil) mudah mengalami retak setelah 2 juta siklus, dan proses perlakuan panas tradisional sulit untuk menyeimbangkan antara kekerasan dan ketangguhan.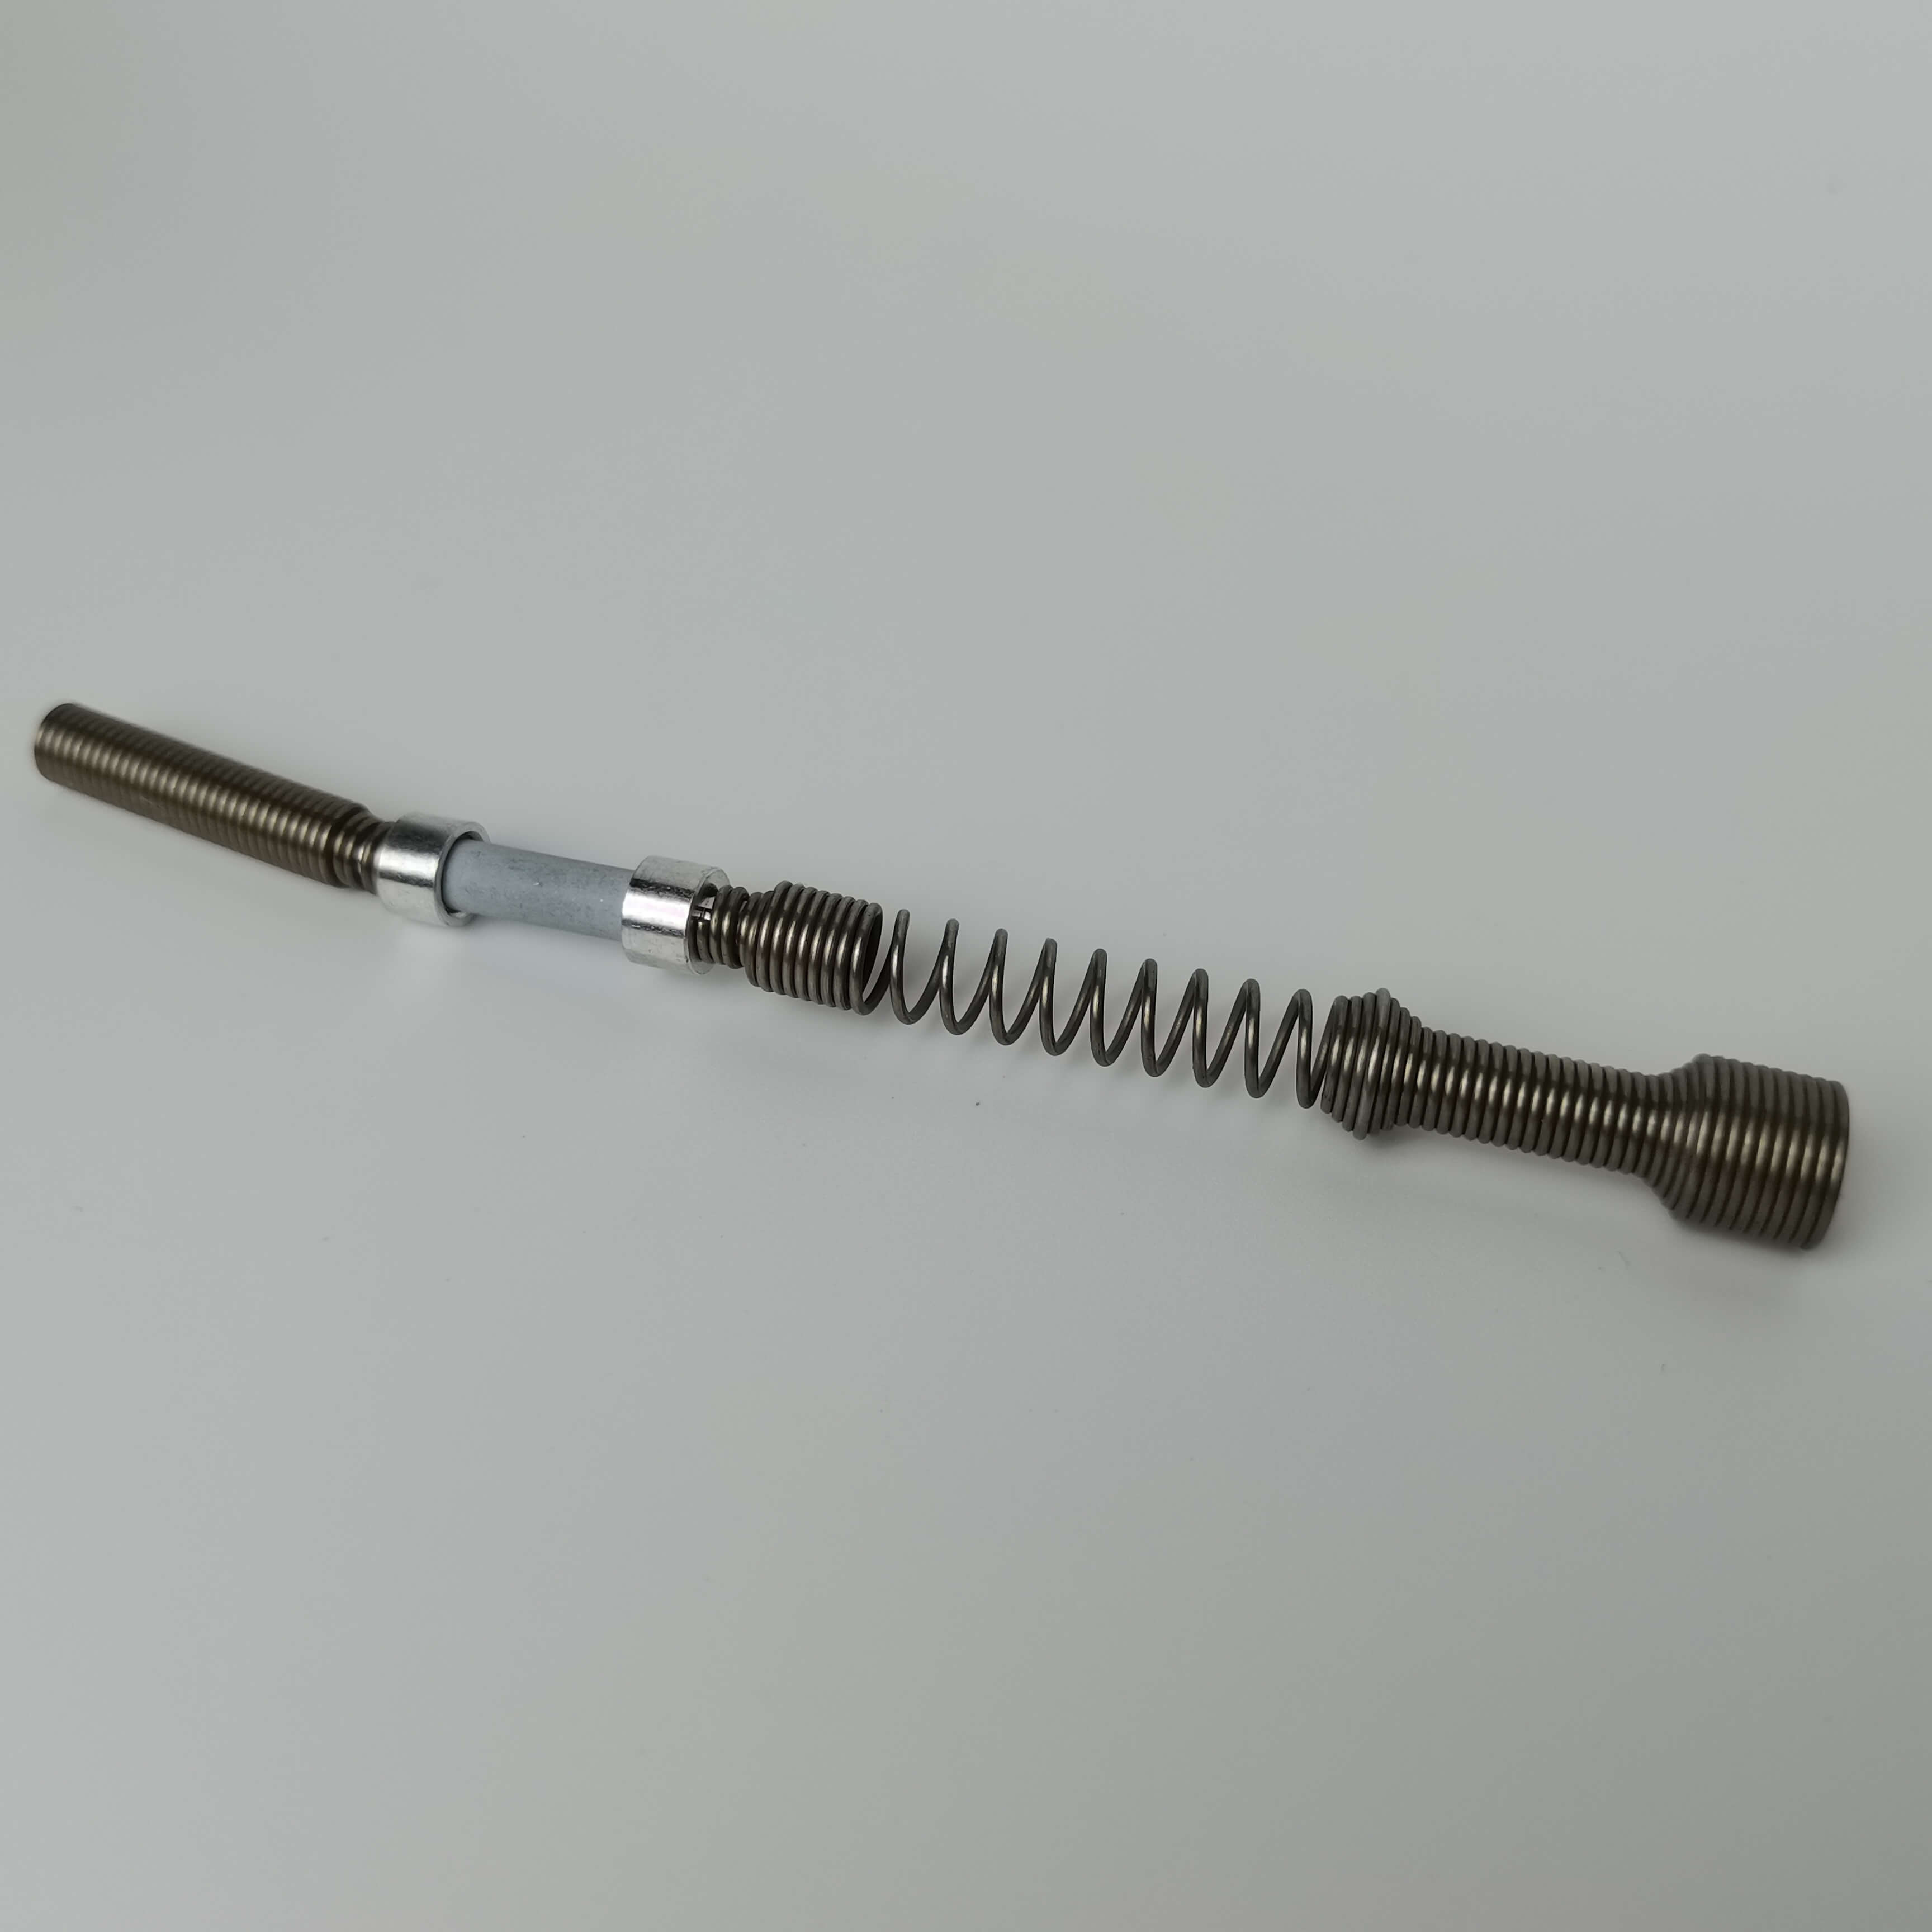
Contohnya, pegas pre-tensioner sabuk pengaman mobil harus menyelesaikan kontraksi sejauh 100 mm dalam waktu 0,02 detik, dengan persyaratan akurasi koefisien kekakuan pegas (nilai K) mencapai ±2%. Jika menggunakan peralatan stamping biasa, fluktuasi nilai K mungkin melebihi ±5%, menyebabkan penundaan penguncian sabuk pengaman dan langsung mengancam keselamatan penumpang. Dalam skenario seperti ini, hambatan teknologi telah menjadi faktor kunci yang membatasi pengembangan berkualitas tinggi industri.
Pengenalan Kekuatan Teknologi Perusahaan: Praktik Inovatif dari Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd. mengandalkan keunggulan klaster industri Beijing-Tianjin-Hebei untuk membangun sistem teknologi rantai penuh yang mencakup desain, pengolahan, dan pengujian.Tingkat perangkatPerusahaan dilengkapi dengan lebih dari 30 unit peralatan stamping presisi tinggi berkapasitas 30-250 ton, di antaranya mesin stamping presisi berkecepatan tinggi AIDA Jepang dapat mencapai kontrol perjalanan pada tingkat 0,01 mm, bekerja sama dengan mesin CNC TORNOS Swiss untuk pemrosesan berinti bergerak, dapat menyelesaikan pemrosesan mikro meter untuk pegas dengan diameter 0,5-20 mm;Tingkat teknologiPerusahaan menciptakan teknologi "perlakuan panas bertahap + tempering suhu rendah", dengan mengontrol laju pemanasan (5℃/menit) dan waktu penahanan suhu (2 jam), sehingga kekuatan tarik pegas meningkat menjadi 1800 MPa, dan masa pakai ketahanan lelah melebihi 5 juta kali;Tingkat pengujianMemperkenalkan mesin uji tarik Zwick dari Jerman dan mesin pengukur koordinat tiga dimensi MITUTOYO dari Jepang, untuk mewujudkan pengujian otomatis penuh terhadap 12 parameter seperti tinggi bebas pegas, jumlah deformasi beban, dengan akurasi pengujian mencapai ±0,002 mm.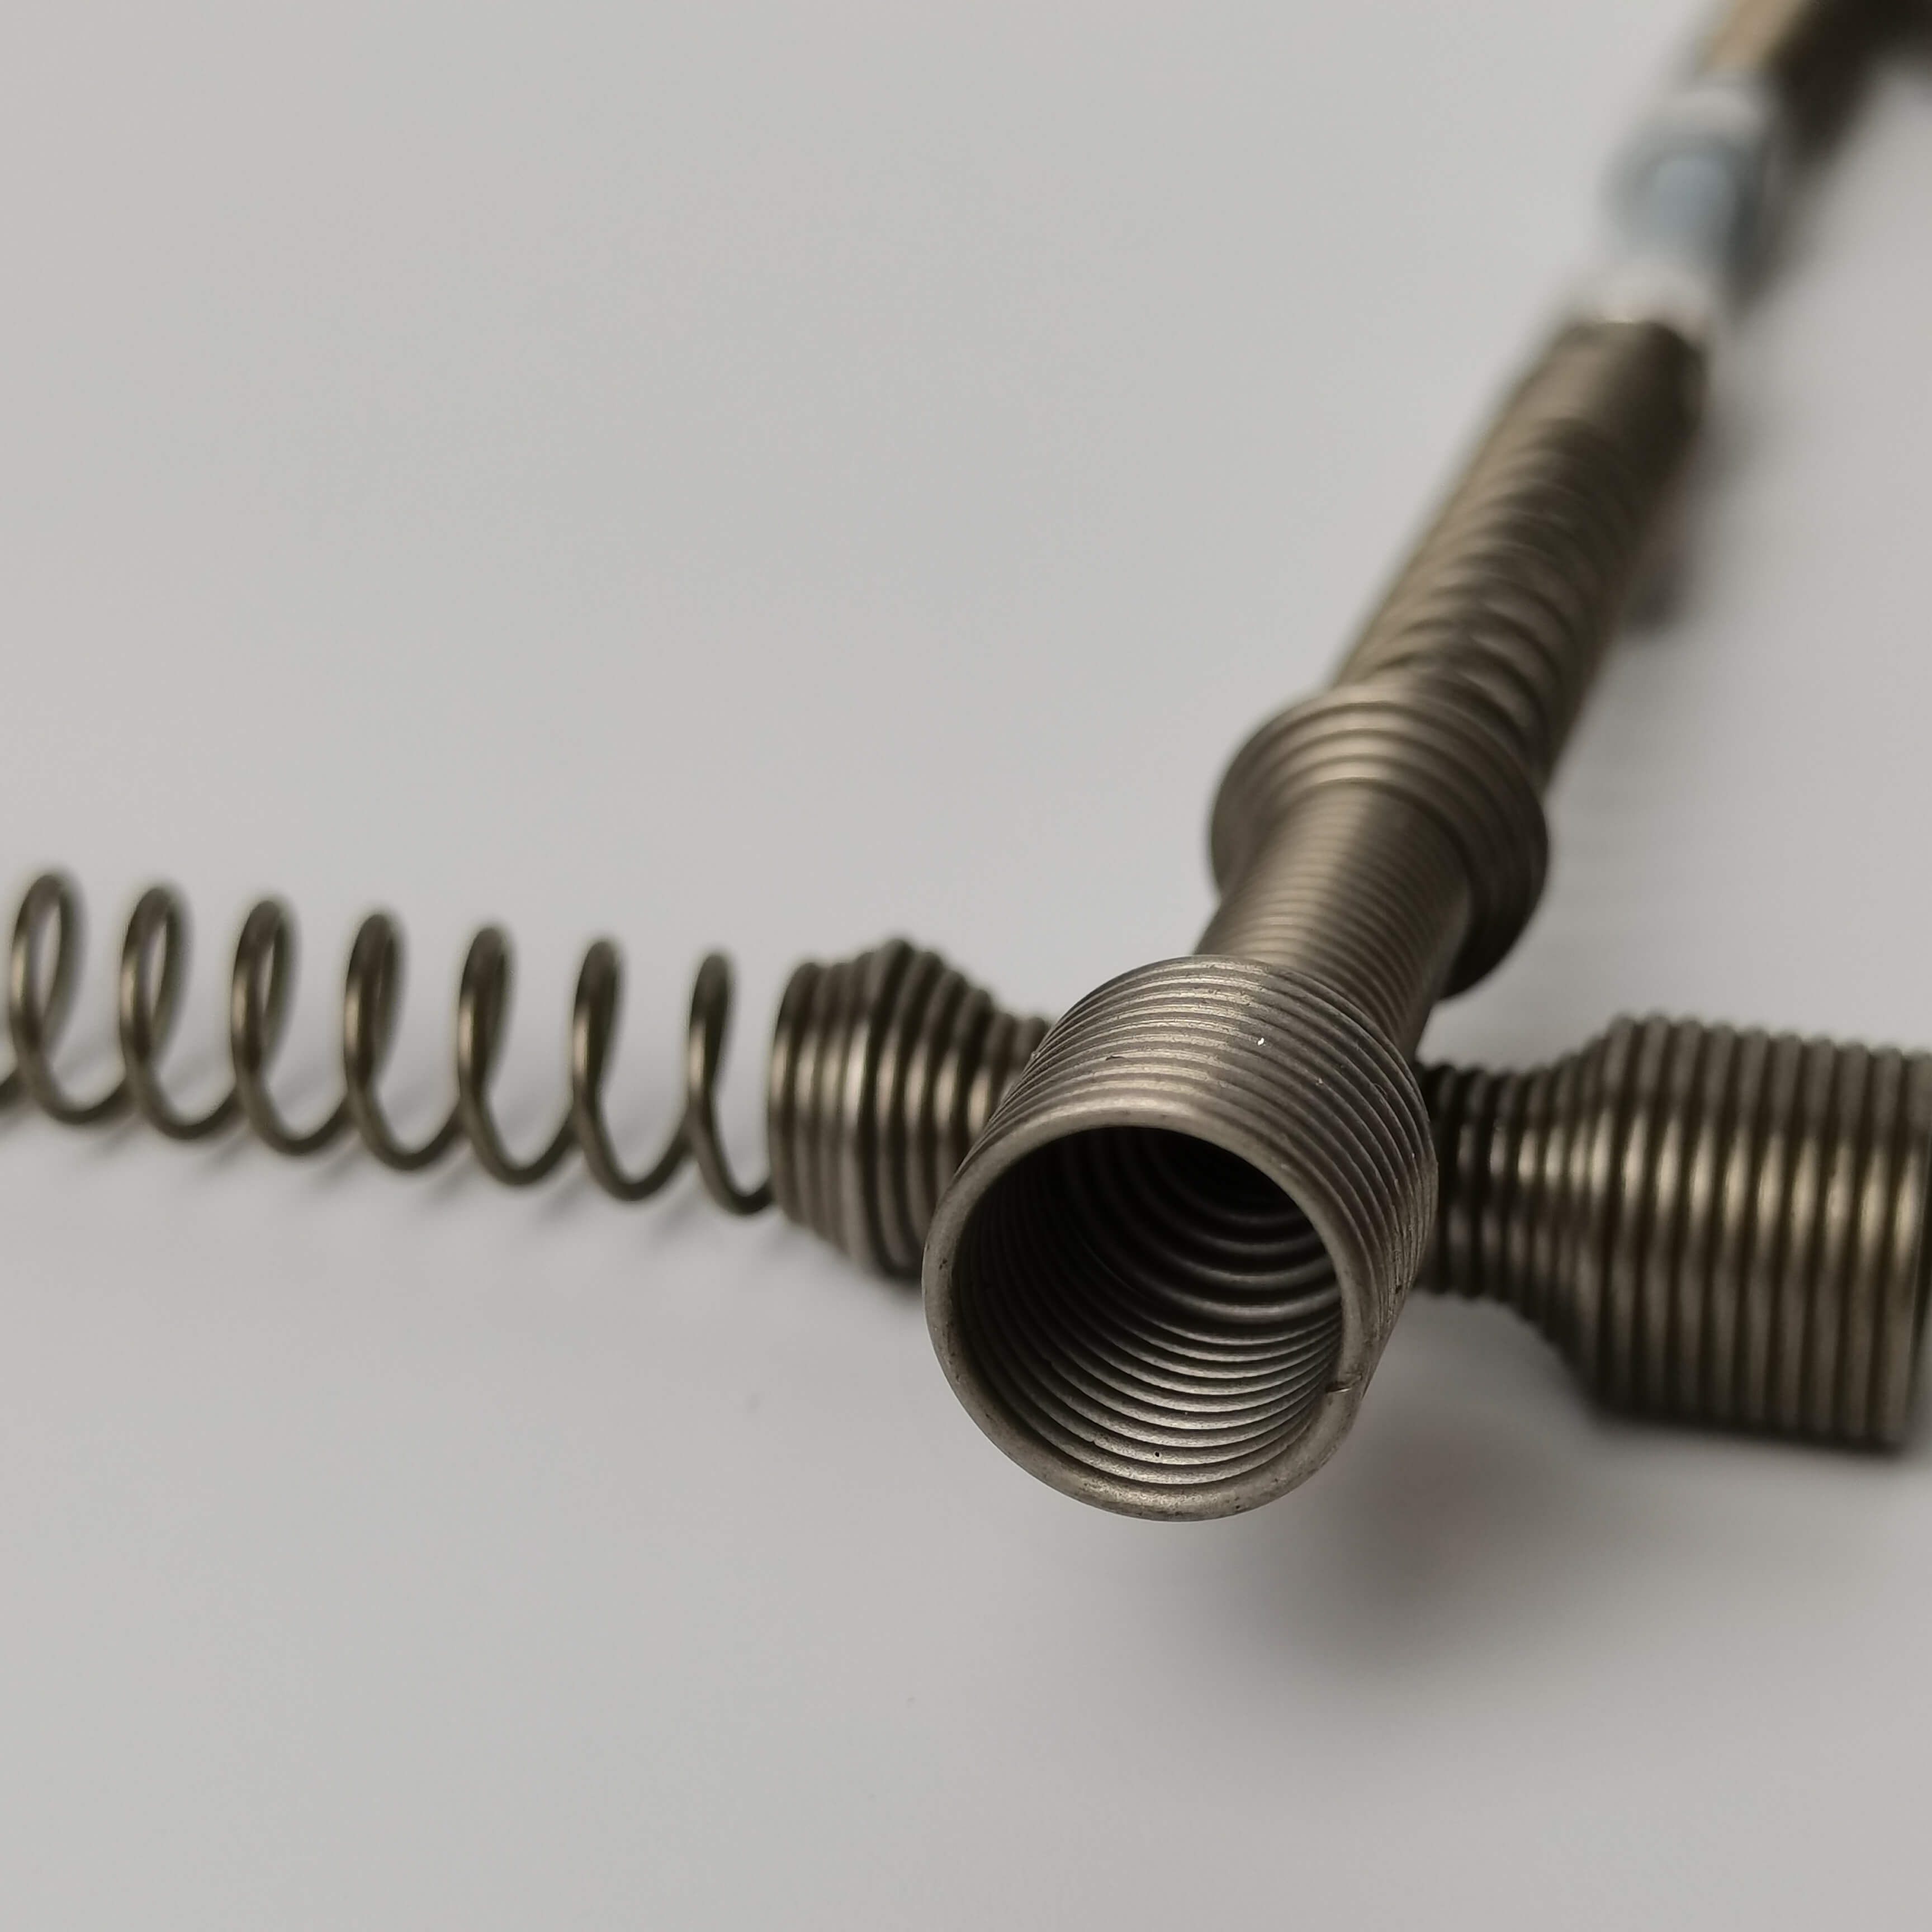
Dalam sebuah kasus proyek kendaraan listrik baru, perusahaan merancang sebuah pegas kompresi berbentuk tidak biasa untuk paket baterai, yang harus memenuhi tiga persyaratan sekaligus, yaitu "kaku tinggi (K=12N/mm), penggunaan ruang rendah (tinggi ≤15mm), tahan korosi (uji kabut garam netral ≥1000 jam)". Dengan menggunakan bahan stainless steel 316L dan proses stamping komposit multi-stasiun, toleransi produk akhir terkendali pada ±0,03mm, dan melalui pengujian aktual, tingkat penurunan kinerja dalam lingkungan suhu -40℃ hingga 120℃ kurang dari 3%, berhasil menggantikan komponen impor, membantu klien mengurangi biaya pengadaan sebesar 40%.
FAQ: Panduan Pemilihan Teknologi Pegas
Q1: Bagaimana memilih bahan pegas yang cocok untuk skenario dengan tegangan tinggi?
A: Pegas dengan tegangan tinggi (seperti pegas suspensi mobil) harus mempertimbangkan kekuatan dan ketangguhan secara bersamaan, disarankan menggunakan baja pegas paduan 60Si2MnA atau 55CrSiA. Bahan semacam ini memiliki kandungan silikon sebesar 1,8%-2,2%, yang dapat membentuk partikel karbida halus dan memperoleh struktur fasa ganda martensit + austenit residual setelah proses quenching, dengan kekuatan tarik mencapai 1600-1800 MPa. Jika diperlukan ketahanan korosi yang lebih tinggi, dapat memilih stainless steel 316L, tetapi perlu diperhatikan bahwa modulus elastisitasnya (193 GPa) lebih rendah daripada baja paduan (206 GPa), sehingga perlu meningkatkan diameter kawat atau jumlah lilitan secara tepat saat merancang.
Q2: Bagaimana mengontrol jumlah deformasi dalam pemrosesan pegas berbentuk tidak biasa?
A: Pemrosesan pegas berbentuk tidak biasa perlu mengontrol deformasi melalui metode dua langkah "pre-forming + final forming". Mengambil contoh pegas ganda torsi, langkah pertama menggunakan mesin stamping 60 ton untuk menyelesaikan pembentukan spiral dasar, langkah kedua menggunakan mesin CNC sliding headstock untuk memproses lengan torsi ujungnya, selama proses pemrosesan perlu memantau secara real-time akurasi pengumpanan (kesalahan ≤0,02mm) dan sudut rotasi (kesalahan ≤0,5°). Selain itu, desain cetakan perlu menyediakan kompensasi elastis sebesar 2%-3% untuk mengimbangi dampak pemulihan material.
Q3: Bagaimana cara mengatasi kekurangan kekerasan pada pegas setelah perlakuan panas?
A: Kekurangan kekerasan biasanya disebabkan oleh suhu pendinginan quench yang rendah atau waktu penahanan yang tidak cukup. Misalnya, baja pegas 60Si2MnA, suhu pendinginan quench yang direkomendasikan adalah 850-870℃, waktu penahanan dihitung berdasarkan ketebalan material (1,5 menit/mm), setelah pendinginan quench dengan minyak harus segera dilakukan tempering suhu rendah pada 250-300℃. Jika kekerasan masih tidak memenuhi standar, dapat memeriksa keseragaman suhu peralatan pemanas (disarankan menggunakan termometer inframerah untuk pemantauan real-time), atau beralih ke proses pendinginan quench vakum untuk mengurangi oksidasi dan dekarburisasi.
Referensi Ringkasan Seluruh Teks
Terobosan teknologi dalam pembuatan pegas presisi harus dilakukan secara sinergis dari tiga aspek, yaitu presisi peralatan, kontrol proses, dan pemilihan bahan. PT Haokai Hardware Products, Kabupaten Nanpi, berhasil mengatasi masalah inti seperti konsistensi presisi tinggi, pemrosesan struktur kompleks, dan masa pakai bahan yang lelah dengan mengimpor peralatan stamping presisi tinggi, mengoptimalkan proses perlakuan panas, dan membangun sistem inspeksi seluruh proses. Skema teknologinya telah diverifikasi oleh pelanggan utama di bidang otomotif dan energi baru. Bagi praktisi industri, ketika memilih pemasok pegas, perlu fokus pada model peralatan (seperti tonase mesin stamping, merek sistem CNC), parameter proses (seperti kurva suhu perlakuan panas, daftar item inspeksi), serta kasus-kasus tipikal (seperti daftar pelanggan yang dilayani, data pengukuran proyek aktual) sebagai dasar utama untuk menilai kemampuan teknis.