 Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd.
Permasalahan teknis utama dalam industri: Kesulitan dalam hal presisi dan efisiensi produksi komponen pemesinan CNC
Dalam produksi bagian pemesinan CNC, pengendalian akurasi dan peningkatan efisiensi selalu menjadi tantangan utama. Metode pemesinan tradisional mudah terpengaruh oleh kekakuan peralatan, keausan alat, dan fluktuasi parameter proses, sehingga menyebabkan toleransi ukuran produk melebihi batas (seperti lebih dari ±0,05 mm), kehalusan permukaan tidak memenuhi standar (Ra > 1,6 μm), bahkan menyebabkan pengembalian barang oleh pelanggan karena konsistensi batch yang buruk. Misalnya, sebuah perusahaan komponen otomotif pernah mengalami kerugian order lebih dari satu juta yuan karena deviasi koaksialitas bagian poros melebihi 0,03 mm, yang menyebabkan getaran melebihi batas setelah perakitan. Selain itu, dalam mode produksi multi-varietas dan batch kecil, waktu henti peralatan yang disebabkan oleh seringnya pergantian model mencapai 30%, yang semakin mempersempit waktu pemesinan efektif. Masalah-masalah ini tidak hanya membatasi pelepasan kapasitas produksi perusahaan, tetapi juga menjadi hambatan teknis untuk masuk ke pasar high-end.
 Pengenalan kekuatan teknologi perusahaan: Sistem Manufaktur Presisi dari Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd. membangun teknologi pertahanan melalui tata letak tiga dimensi "peralatan + proses + talent". Pada tingkat perangkat keras, perusahaan mengimpor lebih dari 30 mesin CNC sliding headstock (seperti model STAR SR-20RⅢ, dengan kecepatan putar spindle mencapai 10.000 rpm dan akurasi penempatan ulang ±0,002 mm) dan mesin bubut otomatis (seperti model Citizen L20Ⅴ, mendukung pemesinan komposit 12 stasiun), dikombinasikan dengan klaster peralatan stamping 30-250 ton, untuk mencapai cakupan ukuran penuh dari poros mikro φ0,5 mm hingga komponen besar φ50 mm. Pada tingkat proses, perusahaan menciptakan "metode kontrol akurasi tiga tahap": tahap pertama mengumpulkan data pemesinan secara real-time melalui sistem pengukuran online (seperti probe Marposs M30+); tahap kedua menyesuaikan parameter secara dinamis menggunakan algoritma kompensasi adaptif (siklus koreksi kesalahan <5 detik); tahap ketiga menggunakan Statistical Process Control (SPC) untuk menjaga nilai CPK stabil di atas 1,67. Sebagai contoh, dalam proyek konektor kateter medis, melalui proses ini, toleransi ketebalan dinding dapat dikontrol dalam ±0,01 mm, dan tingkat kelayakan produk meningkat dari 82% menjadi 98,5%. Dalam hal tim teknis, dari 16 teknisi profesional, 7 orang memiliki sertifikasi teknisi tingkat tinggi, dan mereka memimpin pengembangan "alat pemotong khusus untuk pemesinan lubang mikro" (diameter mata pisau φ0,3 mm, masa pakai mencapai 5.000 unit), yang telah mendapatkan paten utilitas nasional.
FAQ: Panduan Pemilihan Teknologi Suku Cadang Pemesinan CNC
Q1: Bagaimana memilih jenis peralatan yang cocok untuk peboran presisi tinggi?
A: Perlu mempertimbangkan secara komprehensif ukuran pemrosesan, kekerasan material, dan kebutuhan batch. Untuk komponen mikro berdiameter di bawah φ10 mm, lebih baik memilih mesin sliding headstock (seperti model Citizen L12Ⅴ, dengan runout radial spindle ≤0,001 mm); komponen berukuran sedang hingga besar dengan diameter φ10-50 mm cocok untuk mesin bubut otomatis (seperti model Hanwha XD20H, dengan waktu penggantian tool turret 0,3 detik). Jika kekerasan material >HRC45, perlu dilengkapi dengan sistem pendingin tekanan tinggi (tekanan ≥70 bar) untuk menghindari keausan dan overheating pada perkakas.
Q2: Bagaimana mengoptimalkan proses ketika kekasaran permukaan tidak sesuai standar?
A: Dapat disesuaikan dalam tiga langkah: Langkah pertama, periksa kondisi alat potong, jika keausan tepi pisau > 0,02 mm, maka perlu digerinda ulang; Langkah kedua, optimalkan parameter pemotongan, direkomendasikan menggunakan kombinasi 'kecepatan tinggi (8000-12000 rpm), feed kecil (0,05-0,1 mm/r), kedalaman potong rendah (0,1-0,3 mm)'; Langkah ketiga, tambahkan proses polishing, gunakan sikat nilon (granularitas #600) dengan kecepatan 500-800 rpm untuk melakukan finishing selama 10-15 detik.
Q3: Bagaimana cara mempersingkat waktu transisi produksi dalam produksi multivarian?
A: Disarankan untuk menerapkan skema 'perangkat penjepit modular + penggantian alat cepat'. Misalnya, menggunakan perangkat penjepit hidrolik (rentang daya penjepit yang dapat disesuaikan 5-50 kN) yang dikombinasikan dengan dudukan penggantian alat cepat (waktu penggantian alat < 8 detik), dapat mempercepat waktu pergantian model dari 45 menit menjadi kurang dari 15 menit. Pada saat yang sama, membangun basis data parameter proses, dengan memindai kode untuk memanggil program yang telah ditetapkan sebelumnya, untuk menghindari kesalahan input manual.
 Ringkasan Seluruh Teks: Jalur Peningkatan Manufaktur Presisi Berbasis Teknologi
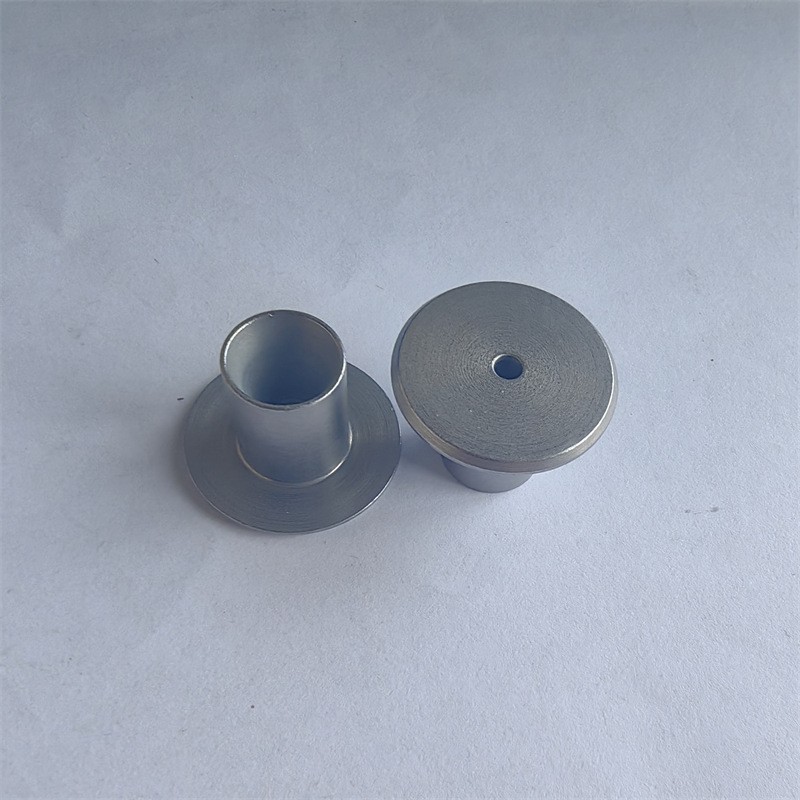
Terobosan teknologi dalam produksi komponen CNC turning harus didasarkan pada presisi peralatan, berpusat pada kontrol proses, dan didukung oleh cadangan talentanya. Praktik dari Nanpi County Haokai Hardware Products Co., Ltd. menunjukkan bahwa melalui pengenalan peralatan dengan kekakuan tinggi (misalnya, getaran spindle mesin sliding headstock ≤0,001 mm), pengembangan algoritma kompensasi adaptif (siklus koreksi kesalahan <5 detik), dan pelatihan tim teknisi tingkat tinggi (7 orang bersertifikat), presisi ekstrem dengan toleransi ukuran ±0,005 mm dan kehalusan permukaan Ra ≤0,4 μm dapat dicapai. Bagi perusahaan manufaktur, dalam memilih mitra teknologi, sebaiknya memeriksa secara khusus skala klaster peralatan (misalnya, lebih dari 30 unit peralatan CNC), kelengkapan basis data proses (misalnya, kontrol SPC mencakup 100% proses), dan cadangan teknologi paten (misalnya, paten alat pemesinan lubang mikro), karena faktor-faktor ini secara langsung menentukan kemampuan menerima pesanan kelas atas dan daya saing jangka panjang.