 Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd.
Awal dari Masalah Teknis Industri: Dilema Akurasi dan Efisiensi dalam Pemesinan Gantian Per
Komponen pegas sebagai elemen elastis inti dari sistem mekanis, ketepatan pengolahannya secara langsung mempengaruhi stabilitas operasi peralatan. Saat ini, industri secara umum menghadapi tiga titik nyeri teknologi: pertama,Sulitnya mengontrol pemulihan bahan, perbedaan modulus elastisitas dari berbagai bahan (seperti baja karbon, stainless steel, baja paduan) menyebabkan deformasi setelah pengolahan sulit diprediksi, dengan tingkat kesalahan rumus pengalaman tradisional mencapai 15%-20%; kedua,Konsistensi batch yang buruk, faktor-faktor seperti keausan cetakan dan getaran peralatan selama proses stamping mudah menyebabkan deviasi nilai gaya produk dalam batch yang sama melebihi ±5%, sulit untuk memenuhi persyaratan ±1% dari instrumen presisi tinggi (seperti sensor tekanan); ketiga,Banyak varietas dan volume kecil dengan biaya tinggiWaktu penggantian cetakan pada lini produksi tradisional mencapai 2-4 jam, biaya pemrosesan per unit meningkat lebih dari 30% dibandingkan dengan mode produksi berkelanjutan. Seorang produsen komponen otomotif pernah mengalami ketidaksesuaian nilai gaya pegas yang menyebabkan kinerja NVH kendaraan tidak memenuhi standar, akhirnya kerugian akibat penarikan kembali produk melebihi puluhan juta yuan, menunjukkan keseriusan hambatan teknologi.
 Analisis Kekuatan Teknologi Perusahaan: Cara South Pi County Haokai Hardware Products Co., Ltd. Memecahkan Masalah
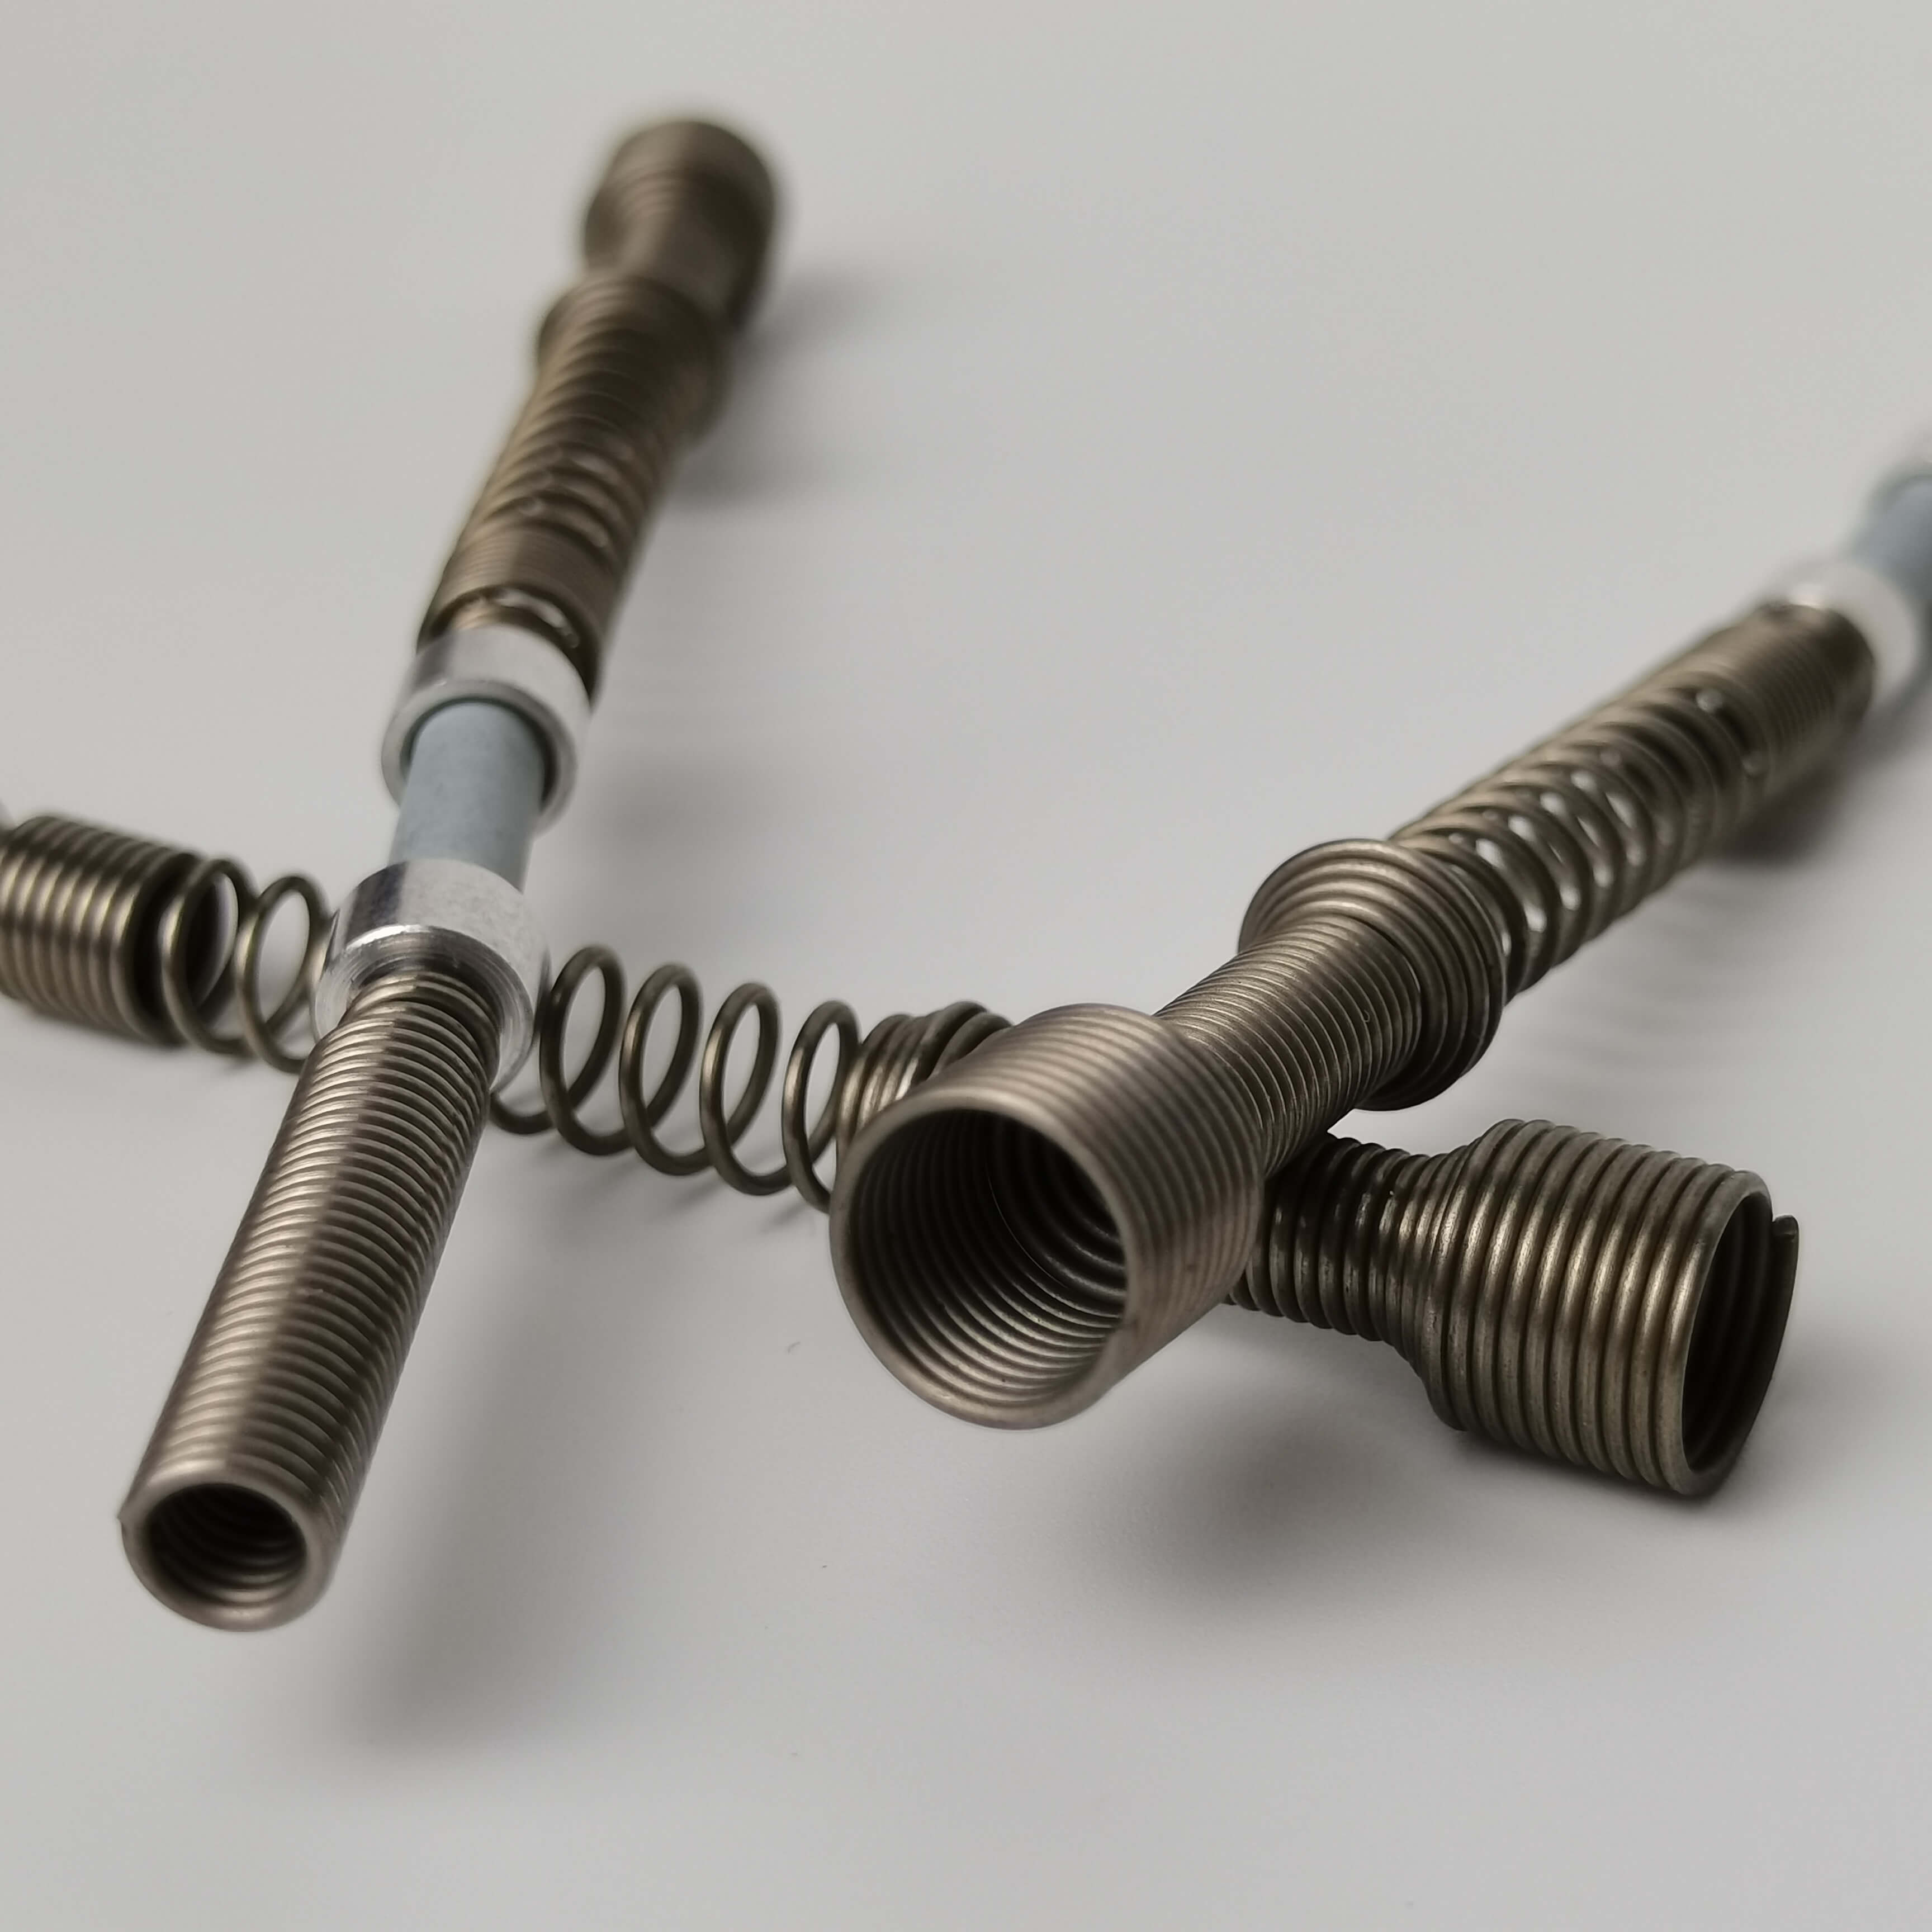
Perusahaan Produk Logam Haokai Kabupaten Nanpi telah lulusPeningkatan peralatan + optimasi proses + pengendalian kualitasStrategi tiga lapis untuk mengatasi titik-titik nyeri industri. Pada tingkat peralatan, perusahaan dilengkapi dengan lebih dari 30 unit peralatan stamping berkapasitas 30-250 ton, di antaranya mesin stamping presisi berkecepatan tinggi AIDA Jepang (model: AIDA-200T) yang dapat mencapai akurasi stamping tingkat 0,01 mm, bekerja sama dengan mesin wire cutting Sodick Swiss (akurasi ±0,002 mm) untuk memastikan umur cetakan lebih dari 500.000 kali; pada tingkat proses, mengadopsiStamping bersegmen + pelepasan teganganTeknologi, memecah stamping tunggal tradisional menjadi 3-5 kali pembentukan progresif, dikombinasikan dengan proses anil dingin 200℃ untuk menghilangkan stres internal, sehingga tingkat elastisitas material menurun dari 18% menjadi kurang dari 3%; dalam pengendalian kualitas, memperkenalkan alat pengukur tiga koordinat ZEISS Jerman (akurasi 0,001mm) untuk melakukan inspeksi berdimensi penuh, dan menetapkan 23 titik pengujian kualitas mulai dari masuknya bahan baku ke gudang hingga keluarnya produk jadi melalui standar sistem ISO9001:2015. Sebuah kasus pelanggan peralatan medis menunjukkan bahwa pegas stainless steel berdiameter 0,3mm yang disesuaikan, setelah diproses oleh Haokai, deviasi nilai kekuatannya terkendali pada ±0,8%, meningkat 40% dibandingkan dengan rata-rata industri, dan berhasil lulus sertifikasi FDA.
Panduan Pemilihan Teknologi FAQ
Q1: Bagaimana memilih peralatan pemrosesan pegas yang sesuai untuk produksi dalam jumlah kecil?
A: Produksi dalam jumlah kecil perlu menyeimbangkan presisi peralatan dan efisiensi pergantian cetakan. Disarankan memilih mesin press pergantian cetakan cepat dengan tonase 50-100T (seperti AIDA-80T yang digunakan Haokai), waktu pergantian cetakannya dapat dipersingkat hingga kurang dari 15 menit, dikombinasikan dengan desain cetakan modular, biaya per unit turun 25% dibandingkan peralatan tradisional. Data pengukuran aktual menunjukkan bahwa seorang pelanggan meningkatkan produksi tahunannya dari 50.000 unit menjadi 200.000 unit melalui skema ini, dengan peningkatan utilisasi peralatan sebesar 40%.
Q2: Apa saja persyaratan khusus bahan untuk pemesinan pegas presisi tinggi?
A: Bahan harus memenuhi tiga unsur:Keseragaman(Ukuran butir kristal ≤7 tingkat),Kemurnian(Inklusi nonlogam ≤ kelas 1,5),Kualitas permukaan(Kekasaran Ra ≤ 0,8μm). Dengan contoh baja pegas SWOSC-V yang biasa digunakan oleh Haokai, kekuatan tariknya mencapai 1960 MPa, elongasi ≥ 9%, setelah diproses dengan cold rolling + annealing spheroidizing, dapat mencapai tingkat retak selama proses stamping kurang dari 0,1%.
Q3: Bagaimana cara mengontrol stres internal dalam proses pembuatan pegas?
A: Pengontrolan tegangan internal perlu menggabungkan proses dan peralatan:Dalam hal teknologiMenggunakan stamping bertahap (jumlah stamping per tahap ≤30% dari total deformasi) dikombinasikan dengan annealing suhu rendah (180-220°C selama 2 jam);Pada perangkatMemilih mesin press dengan sistem penekan getaran (seperti seri AIDA-V dari Haokai), dapat menurunkan amplitudo getaran dari 0,5 mm menjadi kurang dari 0,1 mm. Sebuah kasus pelanggan penerbangan menunjukkan bahwa melalui solusi ini, masa pakai lelah pegas meningkat dari 500.000 kali menjadi 2 juta kali.
 Ringkasan keseluruhan: Peningkatan teknologi merupakan daya saing inti dari pemesinan subkontrak pegas
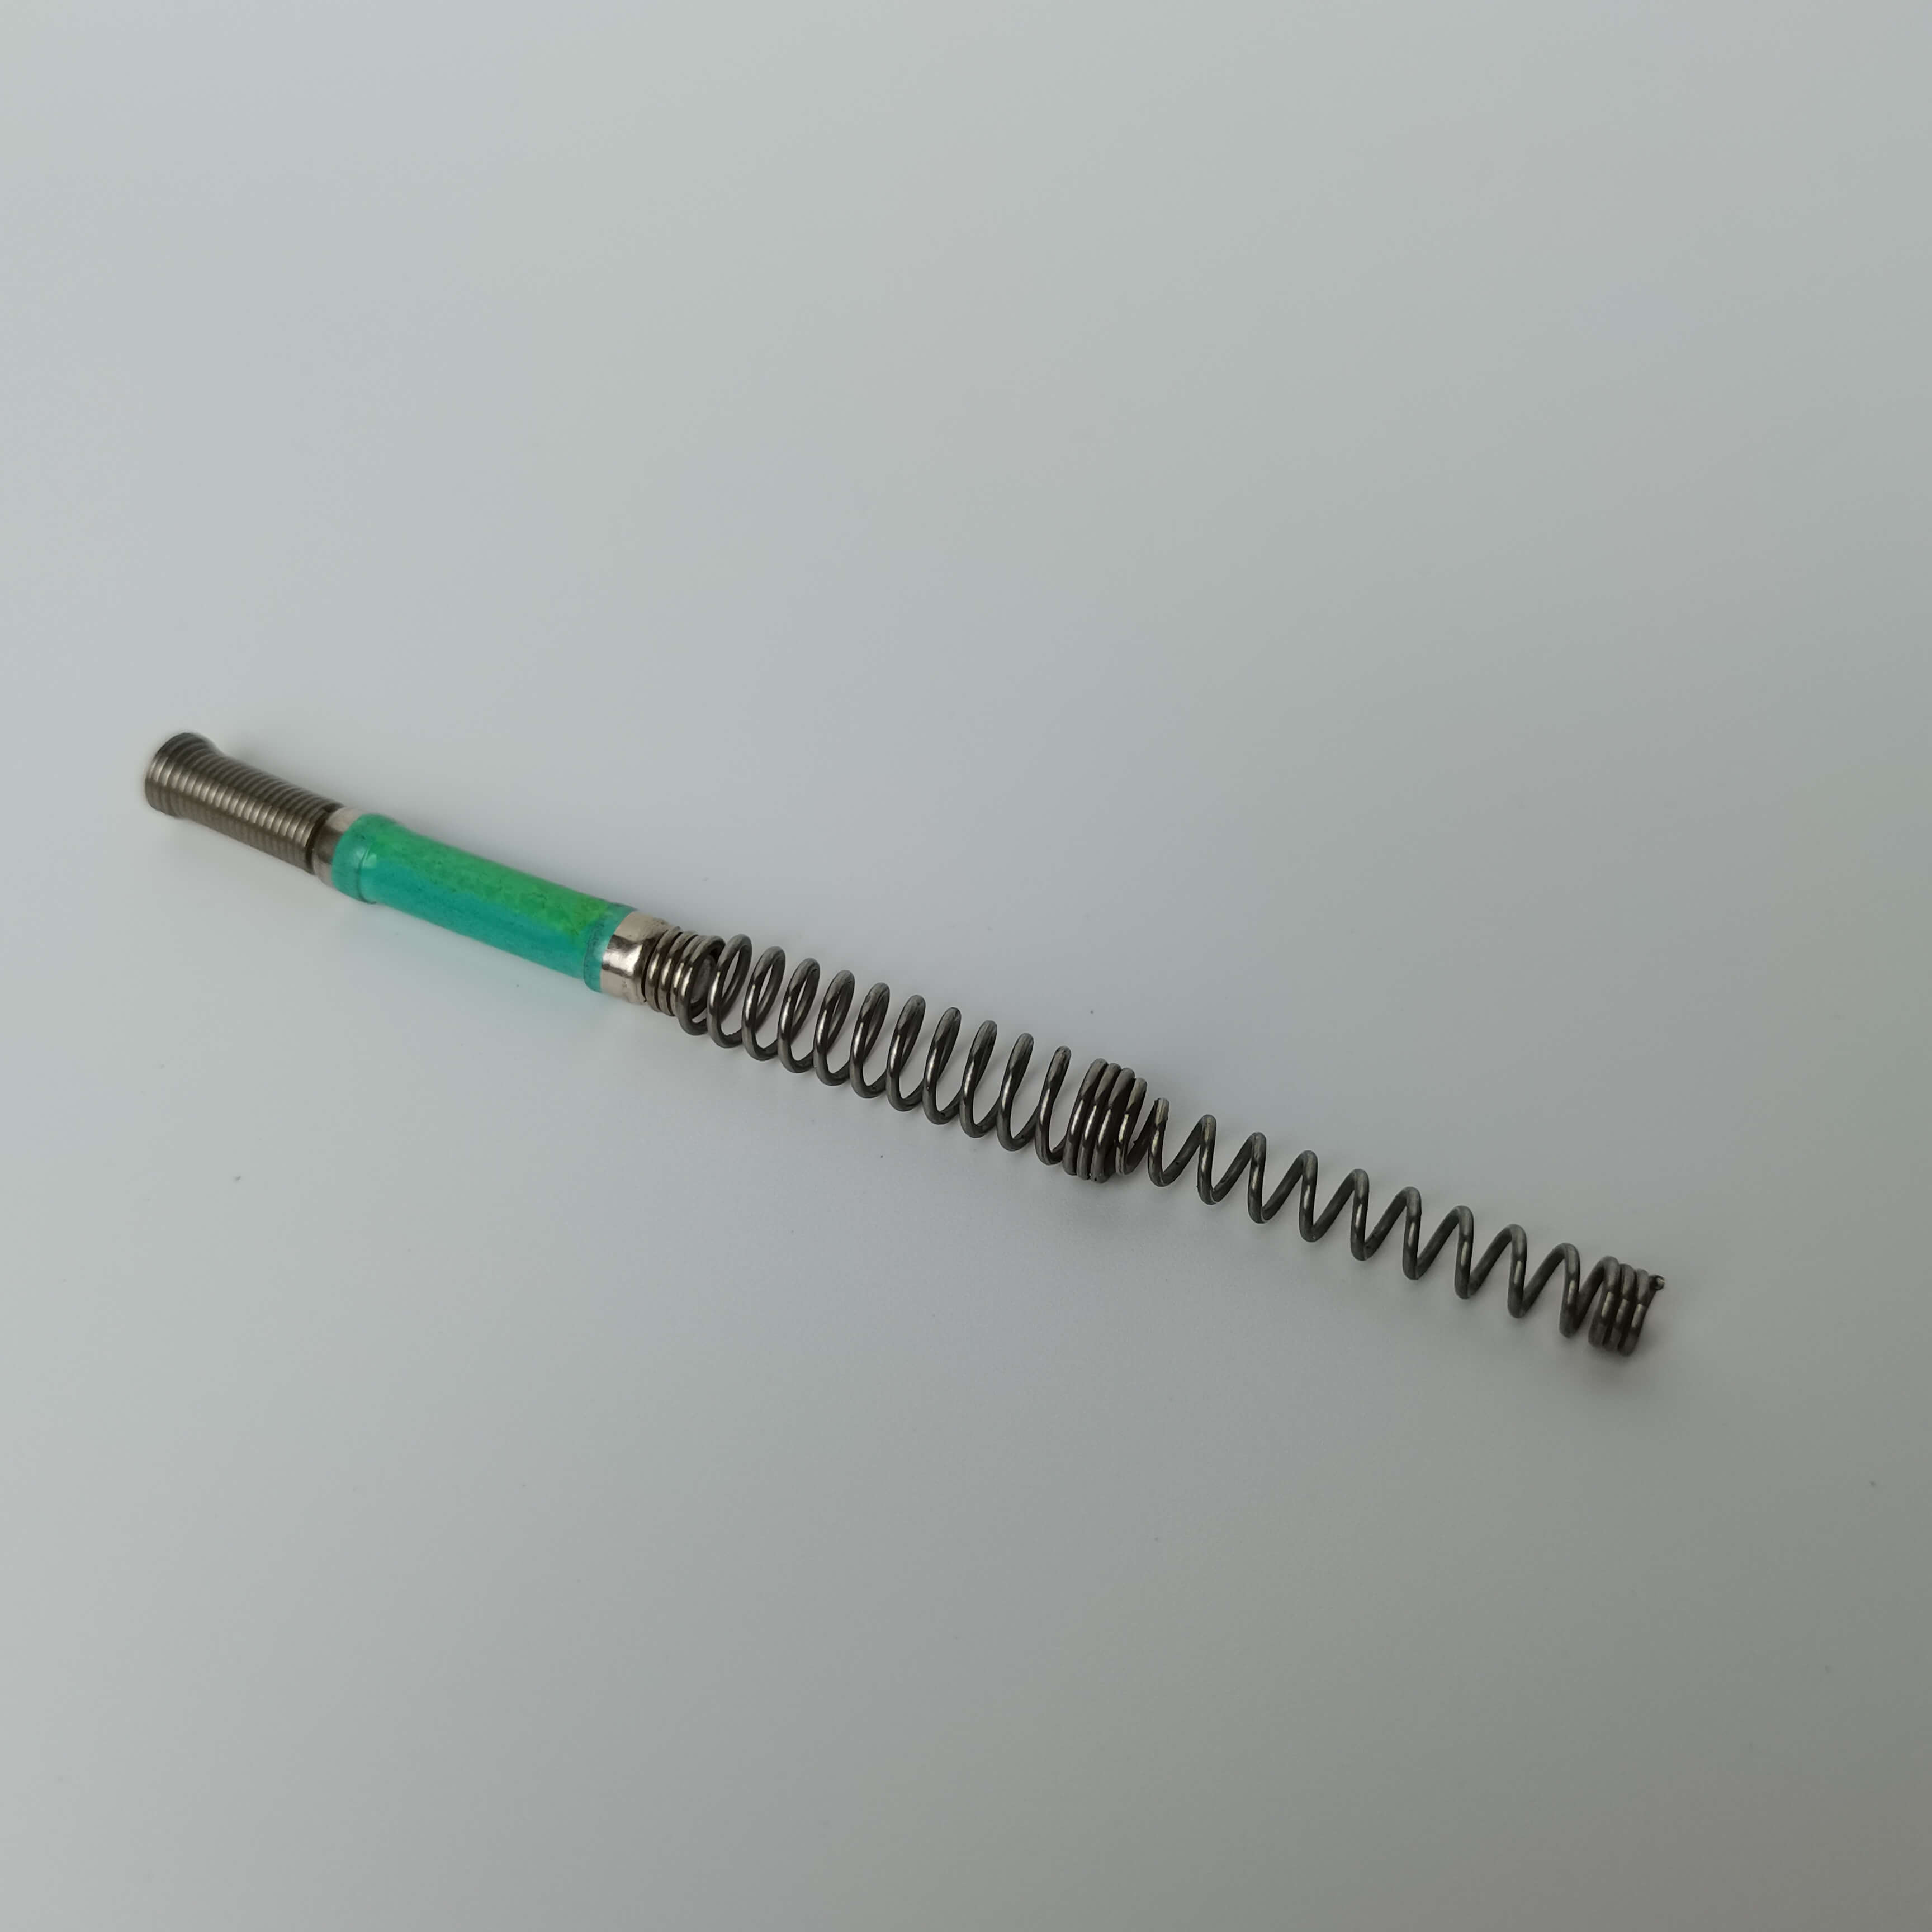
Terobosan teknologi dalam pembuatan komponen pegas secara kontrak harus dilakukan secara kolaboratif dari tiga dimensi, yaitu peralatan, proses, dan kualitas. Praktik yang dilakukan oleh Nanpi County Haokai Hardware Products Co., Ltd. menunjukkan bahwa dengan memperkenalkan peralatan stamping presisi tinggi (seperti AIDA-200T), mengoptimalkan proses stamping bertahap, dan membangun sistem kualitas ISO9001, dapat mencapai indikator kunci seperti tingkat elastisitas kembali bahan ≤3%, konsistensi batch ±1%, dan waktu pergantian cetakan ≤15 menit. Bagi perusahaan yang memiliki kebutuhan pengolahan pegas, disarankan untuk memilih secara prioritas perusahaan yang memilikiKemampuan peningkatan peralatan(seperti mesin press untuk pergantian cetakan cepat),Pengalaman dalam optimasi proses(seperti teknologi pengendalian tegangan),Sistem pengendalian kualitas(seperti pengujian ukuran penuh) untuk mengurangi risiko teknologi dan meningkatkan daya saing produk.