 Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd.
Pendahuluan: Masalah Keseimbangan Teknologi Komponen Stamping Presisi
Di bidang manufaktur kelas atas seperti elektronik otomotif dan peralatan medis, akurasi komponen stamping presisi secara langsung mempengaruhi kinerja dan keandalan produk. Namun, proses stamping tradisional sering menghadapi kontradiksi antara akurasi dan efisiensi: terlalu mengejar akurasi tinggi dapat menyebabkan siklus produksi memanjang dan biaya melonjak, sementara hanya meningkatkan efisiensi dapat mengorbankan konsistensi produk. PT Haokai Hardware Products Kabupaten Nanpi, melalui akumulasi teknologi selama lebih dari dua dekade, telah mencapai terobosan ganda dalam akurasi kelas 0,01 mm dan efisiensi produksi di bidang stamping presisi, dengan jalur teknologinya memberikan solusi yang dapat direplikasi untuk industri.
Kata kunci: komponen stamping presisi; presisi tinggi; efisiensi produksi; optimasi proses; pengendalian kualitas
Permasalahan teknis utama dalam industri: Pertarungan antara akurasi dan efisiensi
Titik nyeri utama dari komponen stamping presisi terletak pada tantangan komprehensif dari karakteristik material, desain cetakan, dan kontrol produksi. LANGKAH 1: Dalam hal material, koefisien elastisitas dari paduan berkekuatan tinggi (seperti stainless steel 304, paduan titanium) memiliki perbedaan yang besar, sehingga perlu menyesuaikan kekerasan material (HRC28-32) melalui proses perlakuan panas, namun peningkatan kesulitan dalam mengontrol jumlah deformasi material setelah perlakuan panas; LANGKAH 2: Desain cetakan harus memperhatikan kedua akurasi rongga (±0,005mm) dan ketahanan aus, cetakan baja Cr12MoV tradisional mudah mengalami aus setelah stamping kontinu sebanyak 50.000 kali, menyebabkan tingginya burr produk melebihi batas (>0,05mm); LANGKAH 3: Dalam kontrol produksi, kecocokan antara kecepatan stamping (SPM) dan akurasi pengumpanan secara langsung mempengaruhi tingkat kelayakan produk, mesin pengumpanan mekanis tradisional mudah mengalami deviasi langkah (±0,02mm) saat beroperasi pada kecepatan tinggi (>300SPM), menyebabkan dimensi produk melebihi batas toleransi. Seorang produsen elektronik otomotif pernah mengalami kerugian lebih dari satu juta yuan karena deviasi posisi lubang komponen stamping sebesar 0,03mm, yang menyebabkan seluruh batch produk harus dikerjakan ulang.
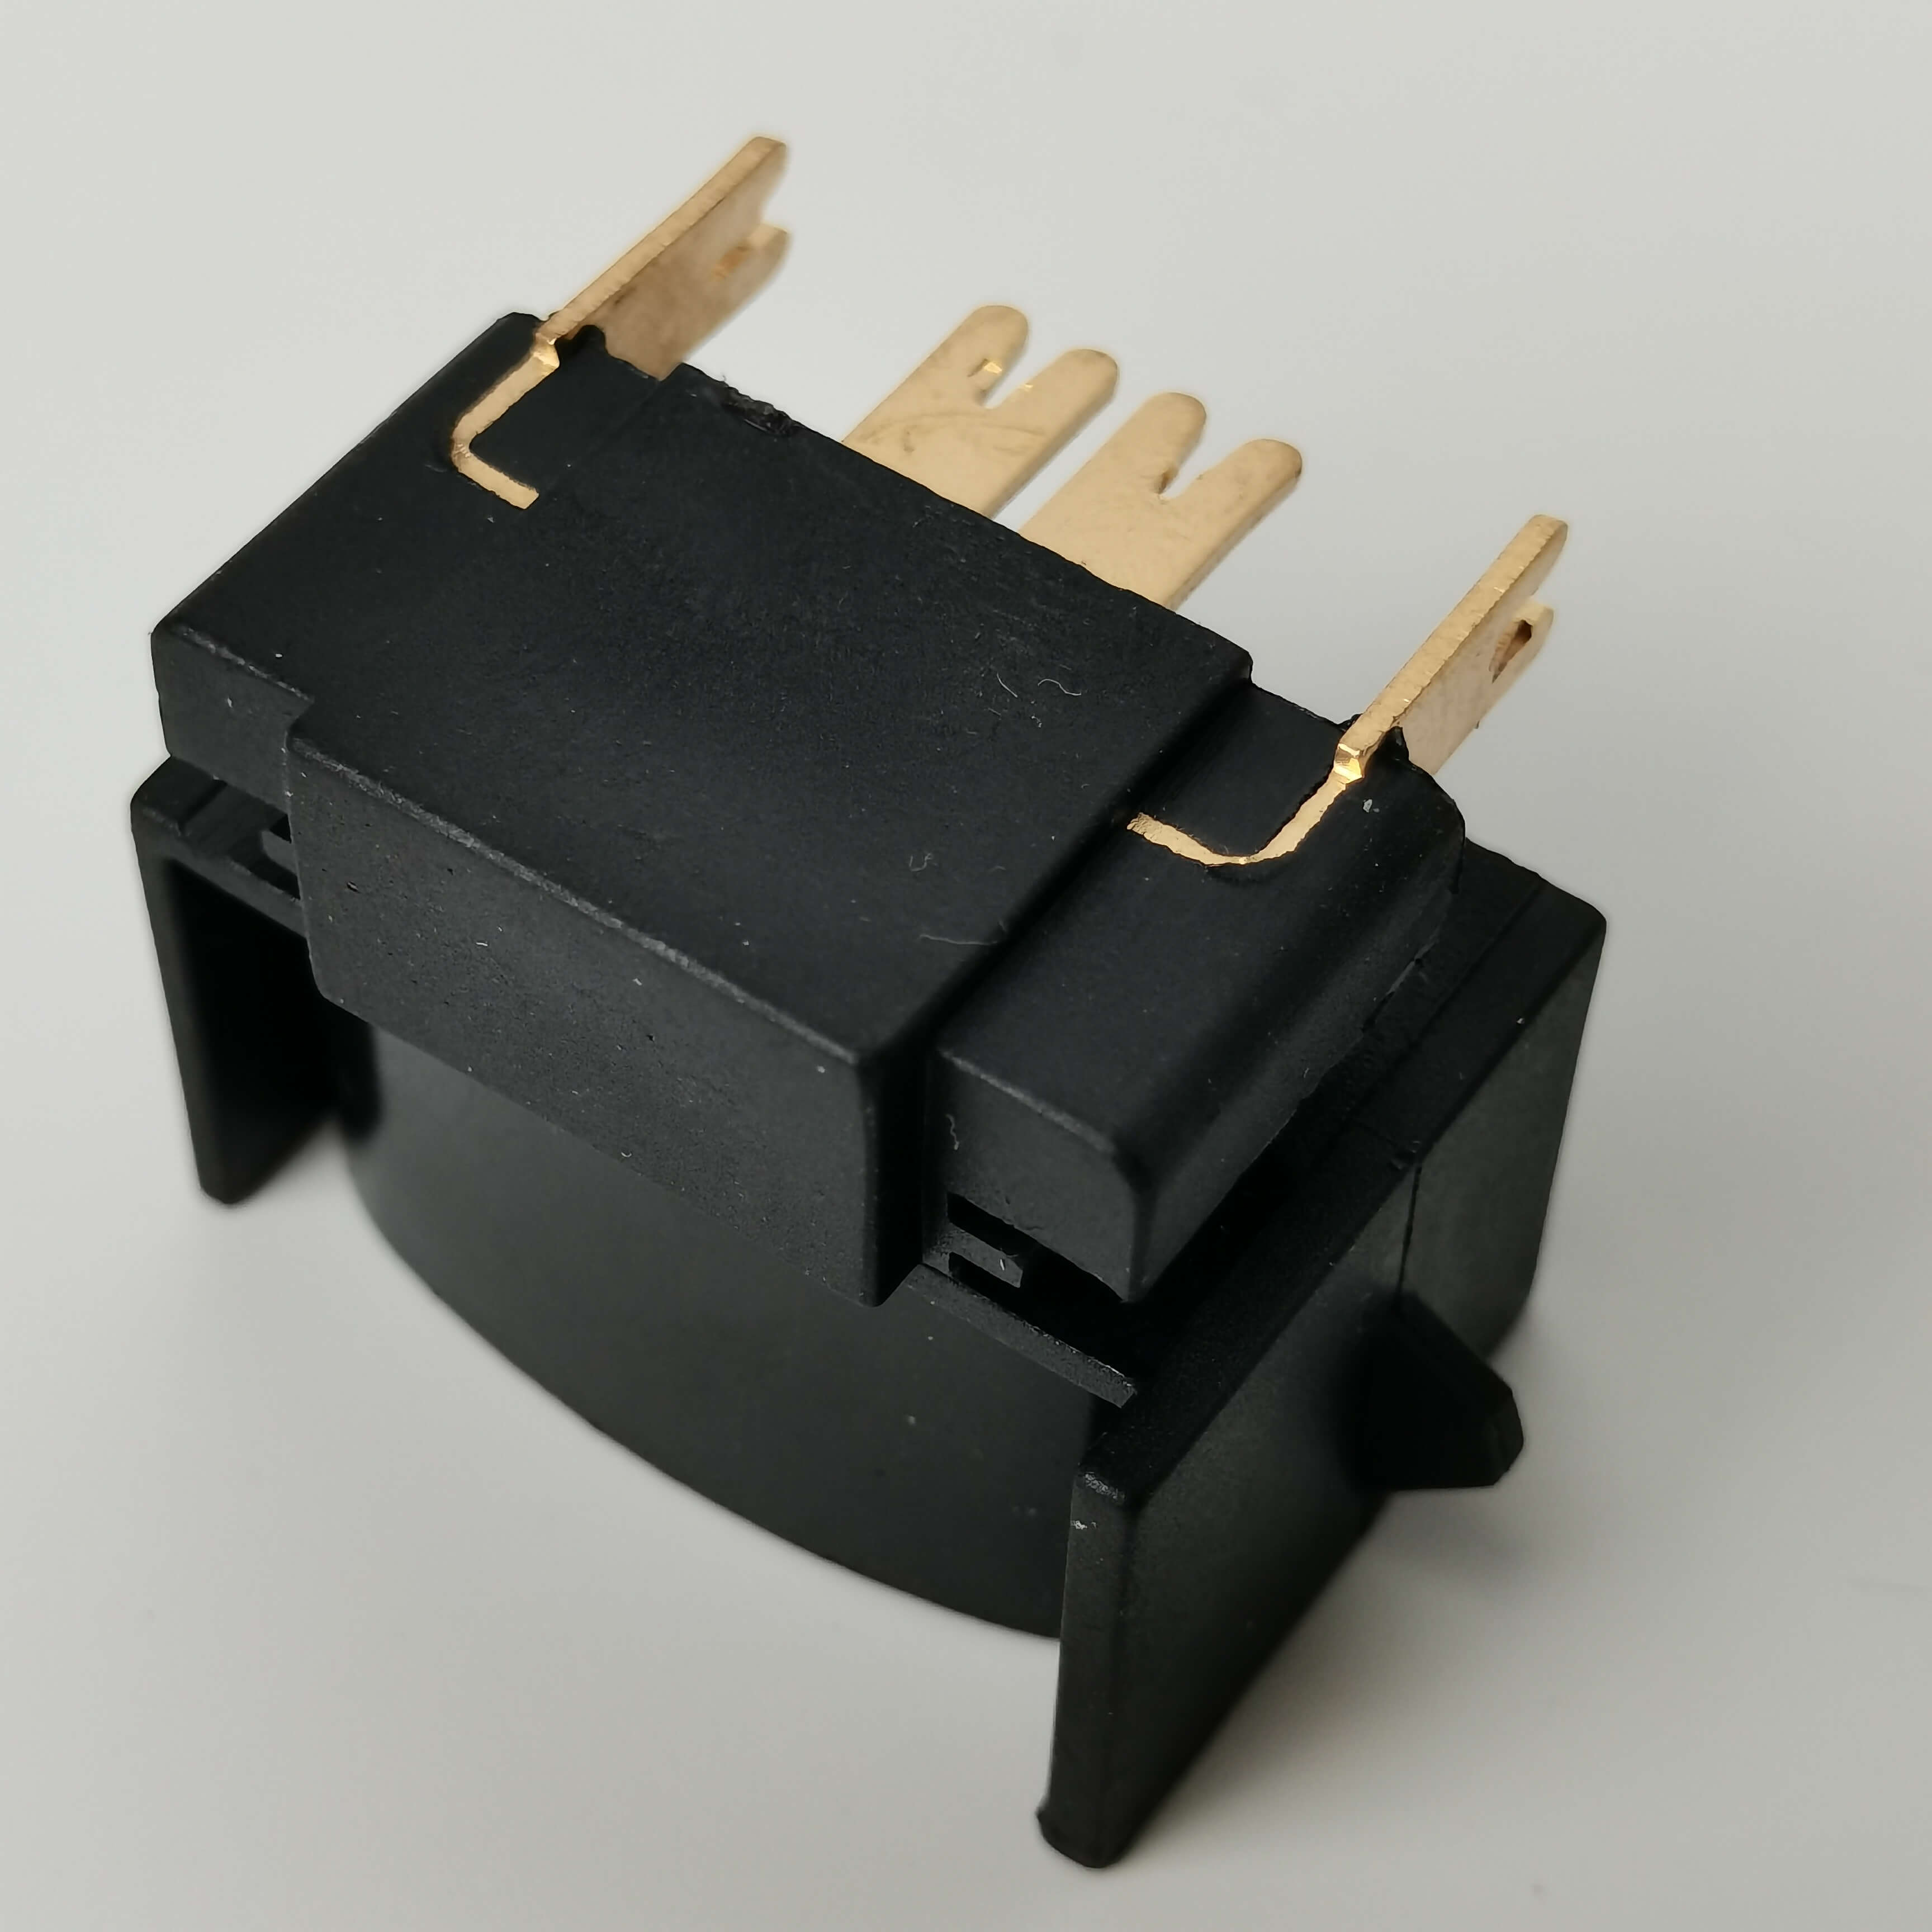
Pengenalan kekuatan teknologi perusahaan: Terobosan sinergis dalam peralatan, proses, dan sistem
Nanpi County Haokai Hardware Products Co., Ltd. telah menyelesaikan masalah teknis komponen stamping presisi melalui strategi tiga lapis, yaitu "peningkatan peralatan + optimasi proses + pengendalian kualitas". Langkah 1: Pada tingkat peralatan, perusahaan telah mengimpor lebih dari 30 unit peralatan stamping dengan kapasitas 30-250 ton, termasuk mesin stamping presisi berkecepatan tinggi AIDA Jepang (kecepatan stamping maksimum 1200 SPM) yang dapat mencapai kontrol presisi hingga tingkat 0,01 mm, bekerja sama dengan mesin pengumpan Bruderer Swiss (presisi langkah ±0,005 mm), sehingga mengontrol deviasi langkah stamping berkecepatan tinggi pada level terdepan di industri; Langkah 2: Pada tingkat proses, perusahaan telah mengembangkan teknologi "perlakuan panas bertahap + pelapisan permukaan cetakan", melalui pemanasan bertahap (650°C/720°C/780°C) dan proses pendinginan vakum, meningkatkan keuniforman kekerasan material hingga 40%, sekaligus menggunakan pelapisan PVD (ketebalan 3 μm) untuk memperpanjang umur cetakan hingga lebih dari 200.000 kali, serta mengurangi biaya cetakan per unit hingga 35%; Langkah 3: Pada tingkat pengendalian kualitas, perusahaan telah mendapatkan sertifikasi sistem ISO9001:2015, membangun mekanisme pengendalian tiga tingkat, yaitu "inspeksi bagian pertama + inspeksi sampling proses + inspeksi penuh produk jadi", dilengkapi dengan alat ukur tiga koordinat (presisi 0,001 mm) dan alat ukur citra (perbesaran 200X), untuk memastikan toleransi dimensi produk terkontrol ketat dalam ±0,01 mm. Sebagai contoh, untuk salah satu pelanggan peralatan medis, perusahaan memproduksi komponen stamping stainless steel dengan ketebalan 0,2 mm, dengan toleransi diameter lubang ±0,008 mm, tingkat produk baik mencapai 99,8%, meningkat 12 poin persentase dibandingkan dengan pemasok asli pelanggan.
Panduan Pemilihan Teknologi Tanya-Jawab FAQ
Q1: Bagaimana cara memilih peralatan stamping yang sesuai?
A1: Perlu mempertimbangkan secara komprehensif ketebalan material, akurasi produk, dan volume produksi. LANGKAH 1: Ketika ketebalan material ≤1 mm, pilih mesin press presisi berkecepatan tinggi (seperti model AIDA 60 ton dengan kecepatan stamping 800-1200 SPM) untuk mencapai akurasi kelas 0,01 mm; LANGKAH 2: Ketika ketebalan material 1-3 mm, pilih mesin press berkecepatan sedang (200-250 ton dengan kecepatan stamping 300-500 SPM) untuk menyeimbangkan efisiensi dan umur cetakan; LANGKAH 3: Ketika volume produksi >100.000 unit/tahun, disarankan untuk mengkonfigurasi sistem pengumpanan otomatis dan sistem inspeksi online untuk mengurangi campur tangan manusia. Misalnya, perusahaan membuat garis produksi mesin press 200 ton + pengumpan Swiss yang disesuaikan untuk pelanggan sensor mobil tertentu, dengan kapasitas produksi per shift mencapai 12.000 unit/hari dan efisiensi keseluruhan peralatan (OEE) mencapai 85%.
Q2: Bagaimana cara mengatasi masa pakai cetakan yang pendek?
A2: Masa pakai cetakan berkaitan erat dengan bahan, perlakuan panas, dan perlakuan permukaan. LANGKAH 1: Bahan cetakan lebih disarankan menggunakan ASP23 (kekerasan 60-62HRC), ketahanan ausnya 2 kali lipat dari Cr12MoV; LANGKAH 2: Perlakuan panas menggunakan pendinginan vakum + perlakuan kriogenik (-196℃×24 jam) untuk menghilangkan sisa tegangan dan meningkatkan kekerasan cetakan secara seragam hingga 30%; LANGKAH 3: Perlakuan permukaan menggunakan lapisan PVD (TiN atau TiAlN) dengan ketebalan 3-5μm, dapat memperpanjang masa pakai cetakan dari 50.000 kali menjadi lebih dari 200.000 kali. Skema cetakan ASP23 + lapisan PVD yang dikembangkan perusahaan untuk pelanggan konektor elektronik tertentu mencapai masa pakai cetakan 180.000 kali, dengan biaya cetakan per unit turun dari 8 yuan menjadi 3,2 yuan.
Q3: Bagaimana cara mengontrol burr pada komponen stamping?
A3: Kontrol burr perlu dioptimalkan secara komprehensif melalui celah cetakan, kecepatan stamping, dan metode pelumasan. LANGKAH 1: Atur celah cetakan menjadi 8%-10% dari ketebalan material (misalnya, untuk material dengan ketebalan 0,5 mm, celahnya 0,04-0,05 mm); celah yang terlalu kecil mudah menyebabkan keausan cetakan, sedangkan celah yang terlalu besar meningkatkan burr; LANGKAH 2: Kendalikan kecepatan stamping pada 300-500 SPM, kecepatan yang terlalu tinggi mudah menghasilkan burr robek; LANGKAH 3: Gunakan pelumas larut air (konsentrasi 5%-8%), yang dapat mengurangi koefisien gesekan sebesar 30% dan mengurangi tinggi burr. Melalui langkah-langkah di atas, perusahaan berhasil menurunkan tinggi burr produk salah satu pelanggan dari 0,08 mm menjadi di bawah 0,02 mm, memenuhi persyaratan kebersihan alat medis.
Untuk informasi lebih lanjut, silakan kunjungi situs web resmi:www.hkwujin.com
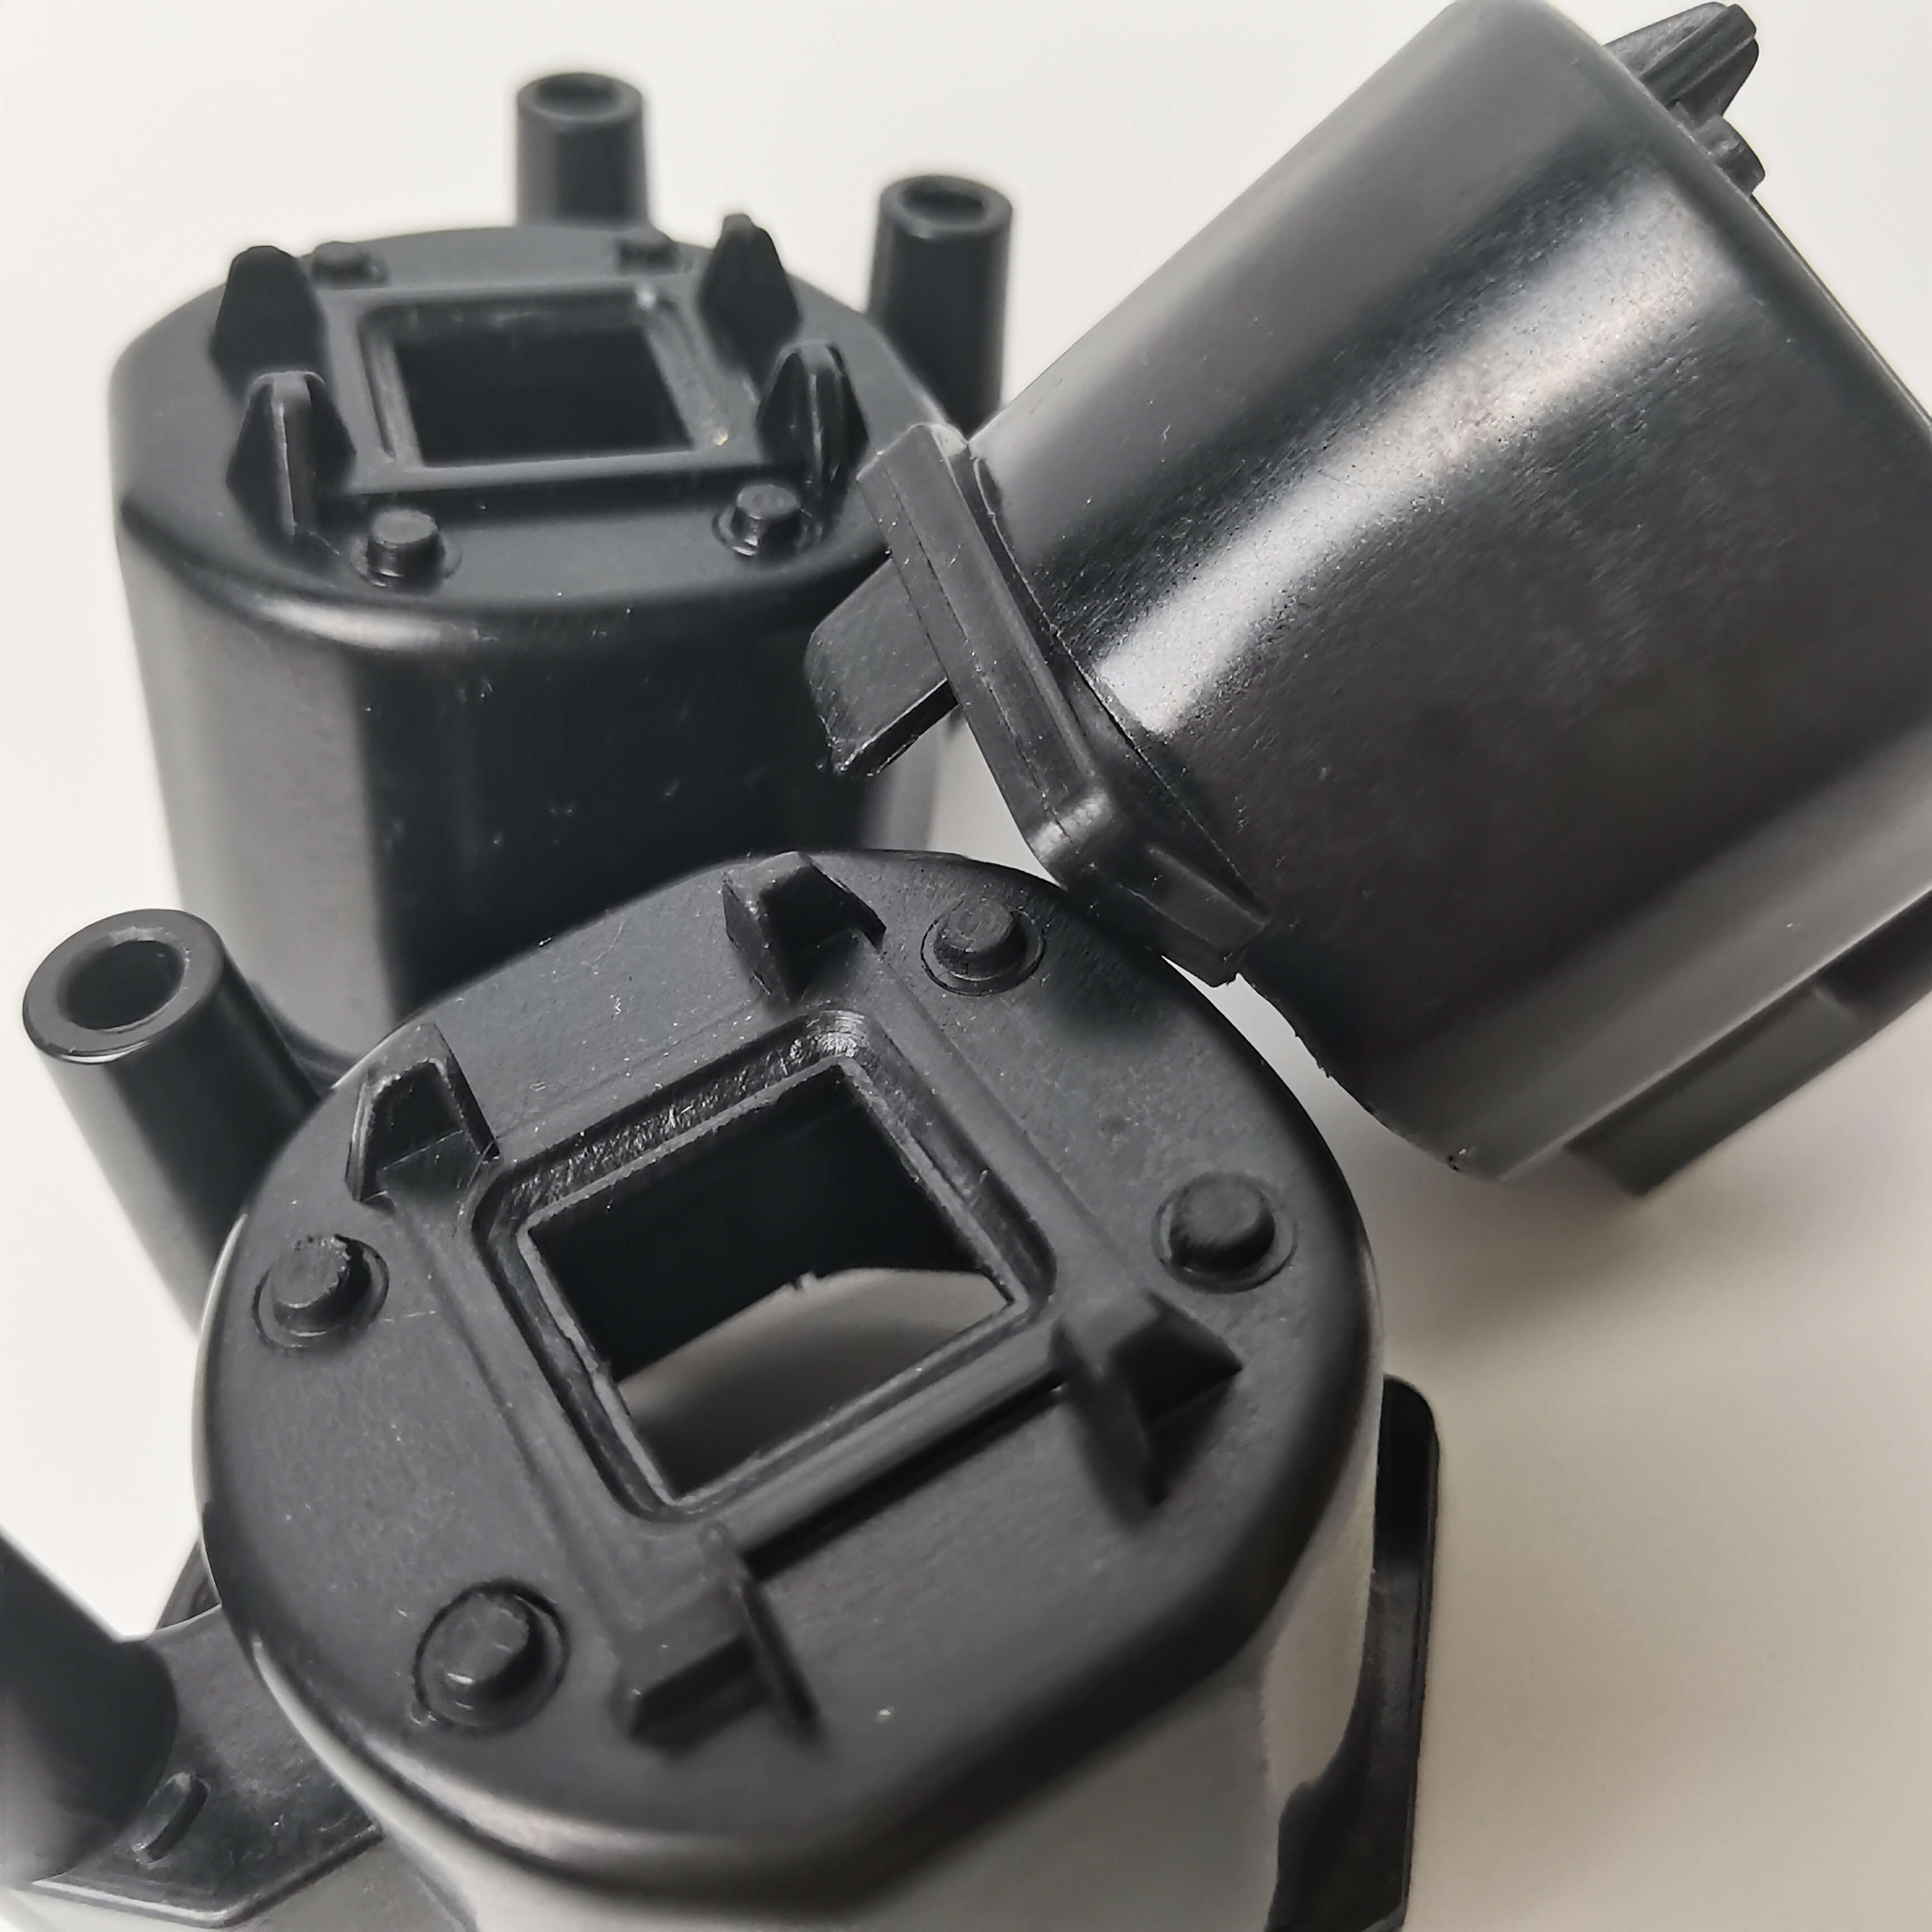
Referensi ringkasan seluruh teks
Terobosan teknologi pada komponen stamping presisi memerlukan upaya kolaboratif dalam tiga aspek, yaitu peralatan, proses, dan pengendalian kualitas. Nanpi County Haokai Hardware Products Co., Ltd. telah mencapai peningkatan ganda dalam presisi 0,01mm dan efisiensi produksi melalui pengadopsian mesin stamping presisi berkecepatan tinggi, optimalisasi proses perlakuan panas, serta pembentukan sistem pengendalian kualitas tiga tingkat. Skema teknologinya telah berhasil diterapkan dalam bidang elektronik otomotif dan peralatan medis, membantu pelanggan mengurangi biaya per unit sebesar 15%-30% dan meningkatkan tingkat kelayakan produk hingga di atas 99,5%. Di masa depan, perusahaan akan terus memperdalam tata letak teknologi "manufaktur presisi + deteksi cerdas" untuk menyediakan produk dan layanan yang lebih berkualitas dalam bidang manufaktur premium.