 Nanpi County Haokai Perkakasan Logam Sdn Bhd
Nanpi County Haokai Perkakasan Logam Sdn Bhd
Pendahuluan:Dalam bidang pembuatan industri, bahagian stamping ketepatan adalah bahagian asas teras, dan ketepatannya secara langsung mempengaruhi prestasi keseluruhan mesin. Nanpi County Haokai Hardware Products Co., Ltd. telah membentuk sistem teknikal yang unik dalam bidang stamping ketepatan dengan 20 tahun pengumpulan teknologi. Artikel ini akan menganalisis jalan teknikal untuk mencapai ketepatan ± 0.01mm dari tiga dimensi konfigurasi peralatan, kawalan proses, dan pemeriksaan kualiti.
Kata kunci:Bahagian stamping ketepatan, pembuatan ketepatan tinggi, proses stamping, pemeriksaan kualiti, Nanpi Haokai Hardware Products Co., Ltd.
Pengenalan kepada isu-isu teknikal utama dalam industri:Proses stamping tradisional menghadapi tiga cabaran utama: Pertama, pantulan bahan menyebabkan penyimpangan dimensi, terutama dalam pemprosesan bahan berkekuatan tinggi seperti keluli tahan karat dan aloi titanium, jumlah pantulan dapat mencapai lebih dari 0.05mm; kedua, keausan acuan menyebabkan pelemahan ketepatan dan pengeluaran berterusan Selepas 5000 kali, toleransi ukuran utama dapat diperluas sebanyak 30%; ketiga, dalam pemprosesan kompaun pelbagai proses, pengumpulan kesalahan kedudukan menyebabkan kadar kelayakan produk kurang dari 85%. Titik-titik kesulitan ini amat ketara dalam bidang-bidang yang mempunyai keperluan tinggi seperti penyambung automotif dan pengikat aeroangkasa.
Pengenalan kekuatan teknikal syarikat:LANGKAH1: Konfigurasi peranti membina asas ketepatanNanpi County Haokai Hardware Products Co., Ltd. dilengkapi dengan lebih daripada 30 set peralatan stamping 30-250 tan, di mana pukulan ketepatan berkelajuan tinggi AIDA Jepun menyumbang 40%, kelajuan stamping tertinggi adalah 1200 kali seminit, dan ketepatan kedudukan berulang adalah ± 0,002mm. Ia dilengkapi dengan mesin lentur CNC WILA Jerman untuk mencapai kawalan ketepatan paksi-Z ± 0.005mm. Kumpulan mesin teras CNC menggunakan teknologi TORNOS Swiss, dengan diameter pemesinan minimum 0.5mm dan toleransi panjang ± 0.01mm.
LANGKAH2: Kawalan proses menerobos hambatan ketepatanSebagai tindak balas kepada masalah pemulihan bahan, proses pampasan tiga peringkat dikembangkan: pampasan tahap pertama meramalkan jumlah pemulihan melalui simulasi CAE untuk mengoptimumkan profil acuan; pampasan tahap kedua menggunakan teknologi kawalan tekanan dinamik untuk menyesuaikan kekuatan stamping dalam masa nyata; pampasan tahap ketiga melaksanakan maklum balas pengesanan dalam talian, Lakukan pengukuran tiga koordinat pada produk pertama, dan ubah parameter pemprosesan seterusnya secara automatik. Dalam projek pengikat penerbangan, kadar kelayakan produk meningkat dari 82% menjadi 98.5% melalui proses ini.
LANGKAH3: Pemeriksaan kualiti menjamin ketepatan yang stabilMenetapkan sistem pemeriksaan proses penuh: penganalisis spektrum digunakan untuk pemeriksaan bahan masuk untuk memastikan bahawa komposisi bahan memenuhi piawaian ASTM; pemeriksaan proses dilengkapi dengan alat pengukur laser Keyns untuk mencapai pemeriksaan rawak untuk setiap 100 keping, dan tempoh pemeriksaan dipendekkan menjadi 3 minit; pemeriksaan produk jadi menggunakan Hexagon Mesin pengukur koordinat tiga, dengan 20 titik pengesanan ukuran utama, ketidakpastian pengukuran ≤ 0.003mm. Melalui pensijilan sistem ISO9001:2015, data ujian dapat dikesan kembali ke kumpulan pengeluaran tertentu.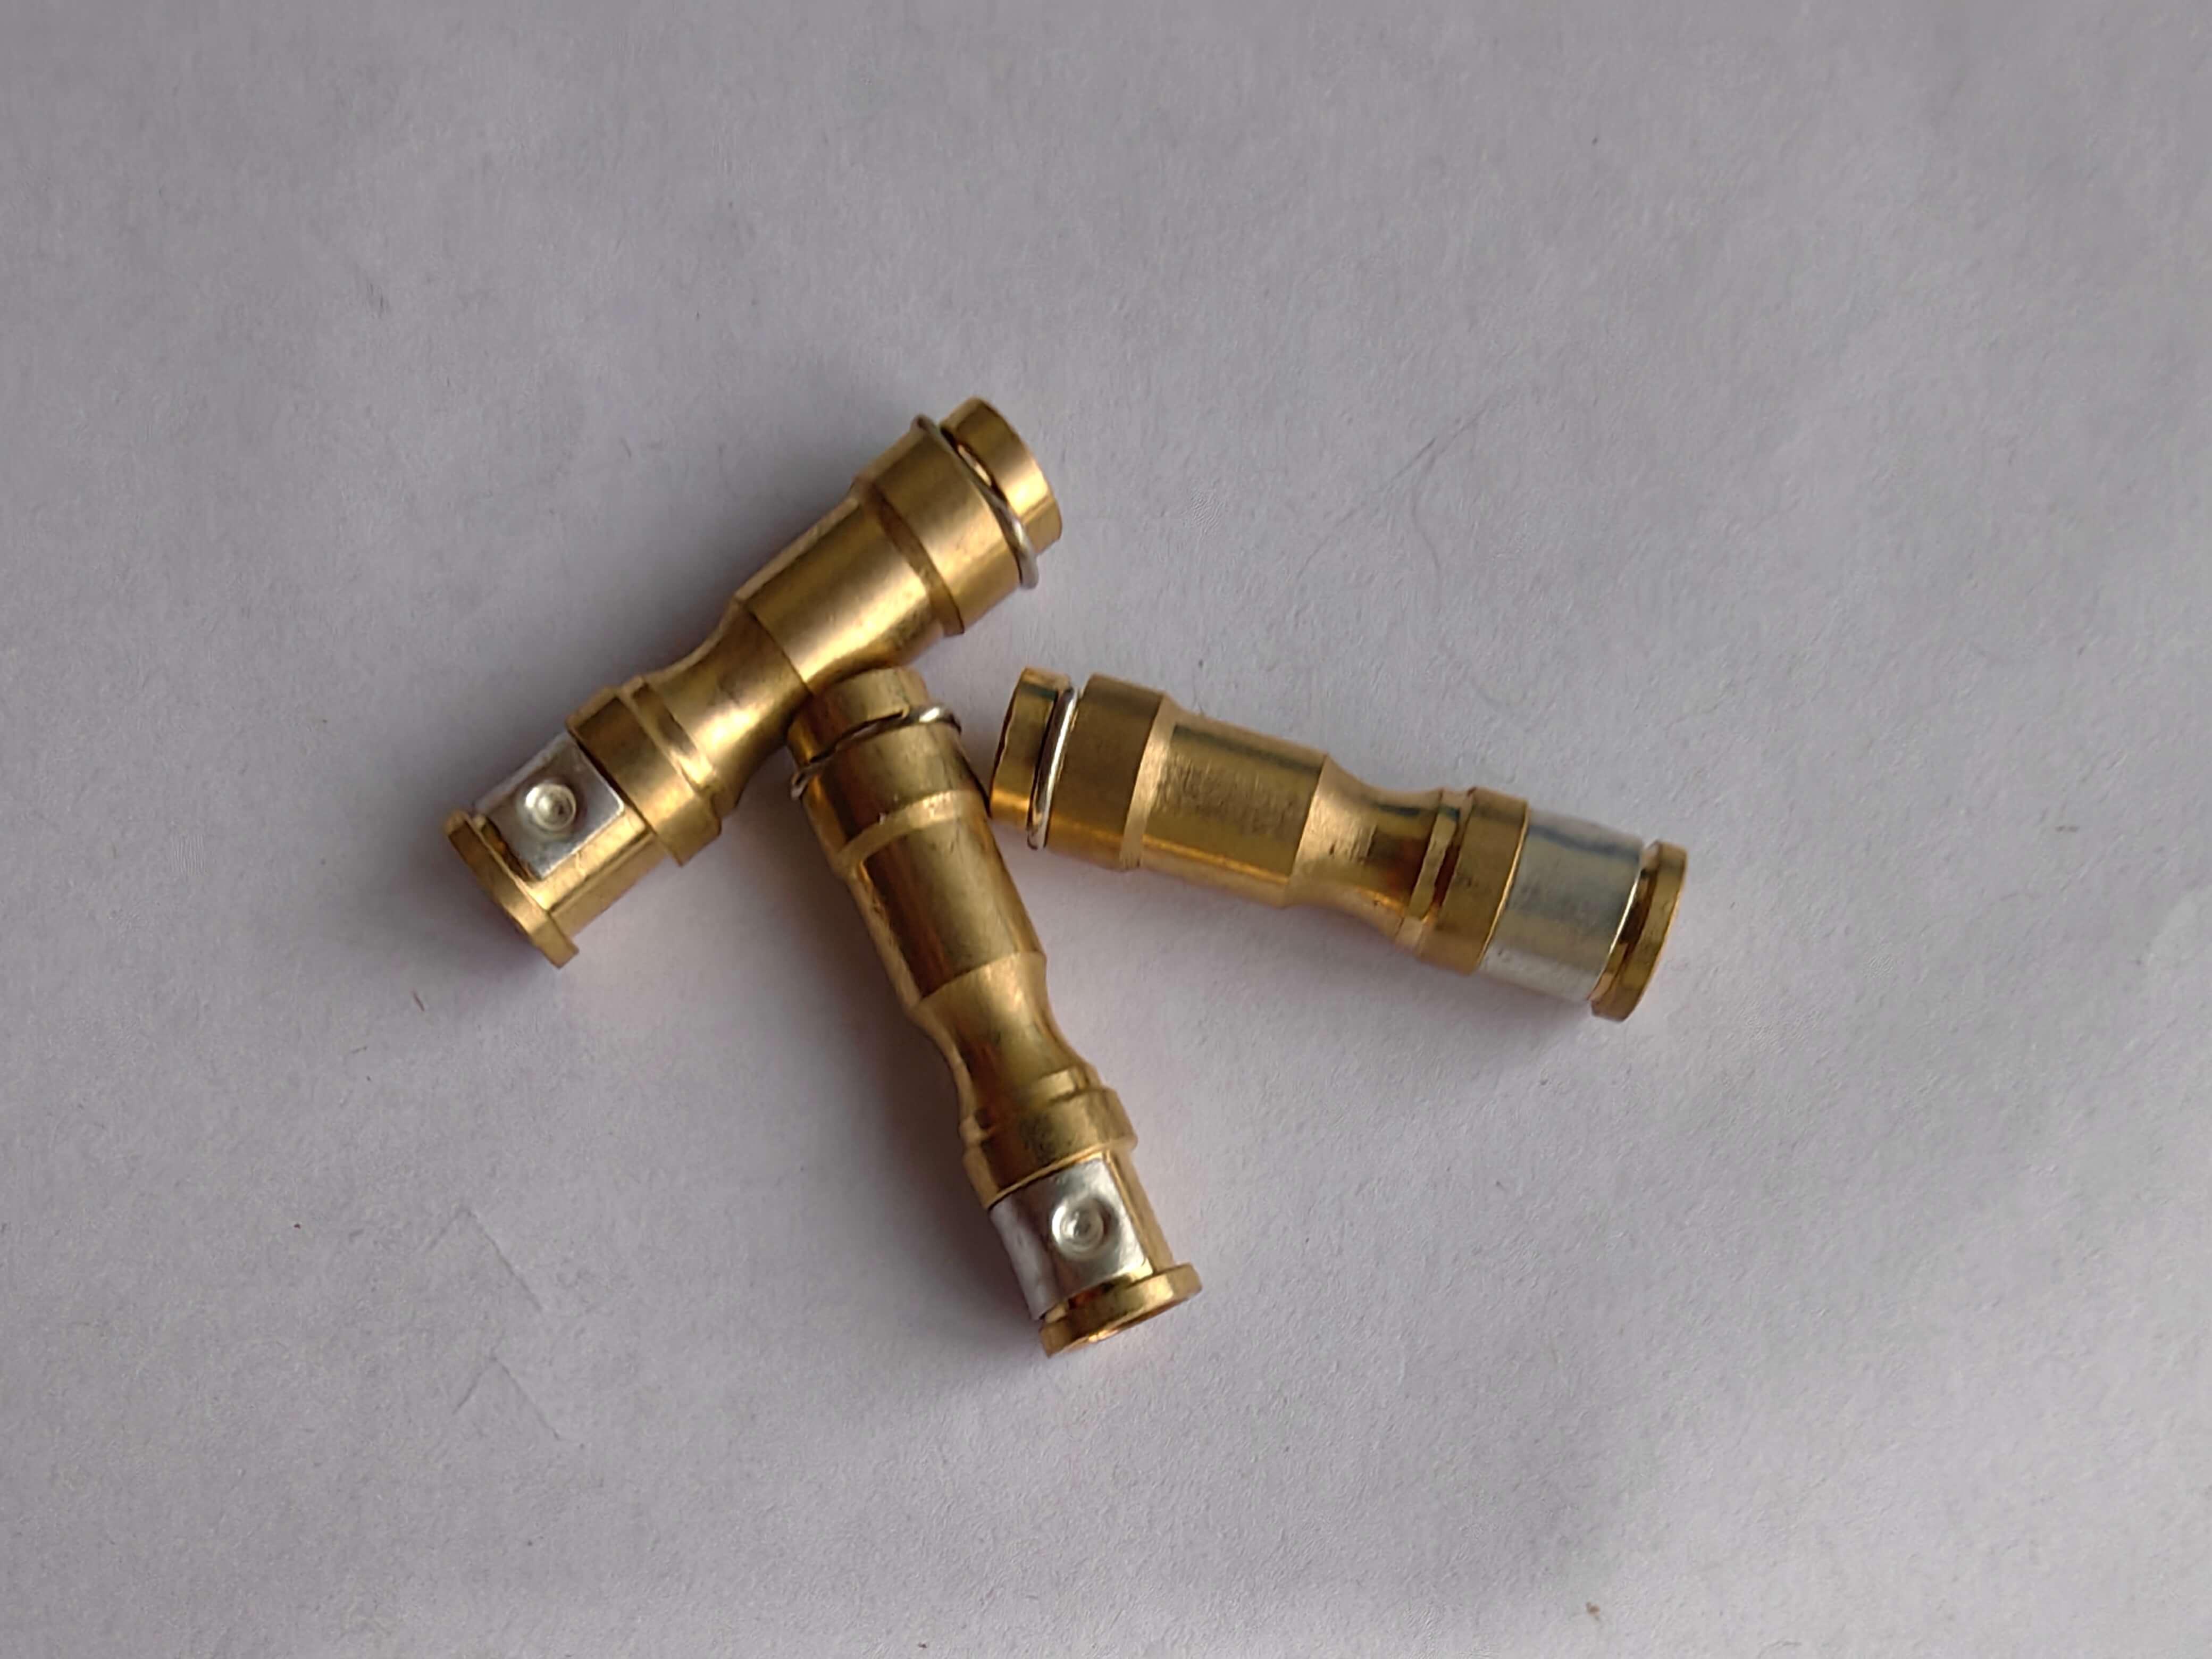
Kes teknikal:Dalam menyokong projek sambungan bateri untuk syarikat kenderaan tenaga baru, ia menghadapi tiga cabaran utama: bahannya adalah aloi aluminium 6061 tebal 0.2mm, yang mudah retak; produk ini mengandungi 12 lubang berbentuk khas, dan keperluan ketepatan kedudukan ± 0.02mm; output harian perlu mencapai 5000 keping. Haokai Hardware mencapai kejayaan melalui skema berikut: menggunakan mesin penebuk berkelajuan tinggi DOCOMO Jepun, dengan proses penggredan, proses pertama pra-menumbuk 8 lubang, proses kedua menyelesaikan baki 4 lubang dan membentuk, dan jurang menumbuk dikendalikan pada 8% ketebalan bahan; Acuan menggunakan keluli SKD11, dan kekerasan mencapai HRC60 setelah rawatan haba vakum. Dengan sistem pelinciran grafit, ia terus menghasilkan 20,000 kali tanpa retakan; sistem MES diperkenalkan untuk merealisasikan pengumpulan data pengeluaran masa nyata, dan indeks kapasiti proses Cpk ditingkatkan dari 1.0 hingga 1.67 melalui analisis SPC. Akhirnya, tempoh projek dipendekkan sebanyak 30%, kos dikurangkan sebanyak 15%, dan syarikat memperoleh Anugerah Pembekal Terbaik Tahunan daripada pelanggan.
Untuk maklumat lanjut, sila lawati laman web rasmi:www.hkwujin.com
Panduan Pemilihan Teknologi Soalan Lazim:Soalan 1: Bagaimana untuk memilih tonase peralatan tekan yang sesuai?J: Perlu menggabungkan tiga elemen ketebalan bahan, pekali tegangan dan ukuran produk. Rumus pengalaman adalah: tan peralatan = ketebalan bahan (mm)× pekali tegangan × kawasan unjuran produk (mm ²)× 0.8. Sebagai contoh, untuk memproses plat keluli Q235 tebal 2mm dengan pekali tegangan 1.5 dan ukuran produk 100 × 100mm, jumlah peralatan ≥ 2 × 1.5 × 10000 × 0.8 = 24000kg, iaitu peralatan di atas 25 tan.
Q2: Bagaimana untuk memaksimumkan hayat acuan?J: Kuncinya terletak pada pemilihan bahan dan proses rawatan haba. Cumper disyorkan untuk menggunakan keluli berkelajuan tinggi metalurgi serbuk ASP23 dengan kekerasan yang HRC62-64; die menggunakan keluli mati sejuk DC53 dengan kekerasan yang HRC60-62. Rawatan haba menggunakan proses rawatan vakum-pelindapkejutan, yang dapat meningkatkan jangka hayat acuan sebanyak 3 kali. Penyelenggaraan harian perlu dijaga setiap 5000 kali, dengan fokus pada memeriksa keausan bilah dan jurang antara tiang panduan.
S3: Bagaimana mengawal ketinggian burr bahagian stamping?J: burr terutamanya berasal dari jurang yang tidak masuk akal. Perlu mengikuti prinsip "bahan yang lebih lembut, semakin kecil jurang": aloi aluminium adalah 6%-8% dari ketebalan bahan, keluli karbon adalah 8%-10%, dan keluli tahan karat adalah 10%-12%. Sebagai contoh, semasa memproses keluli tahan karat 304 tebal 1mm, jurang menumbuk harus dikawal pada 0.10-0.12mm. Pada masa yang sama, pemotong acuan mesti dijaga tajam. Apabila ketinggian burr melebihi 0.05mm, pemotong mesti digiling dengan segera.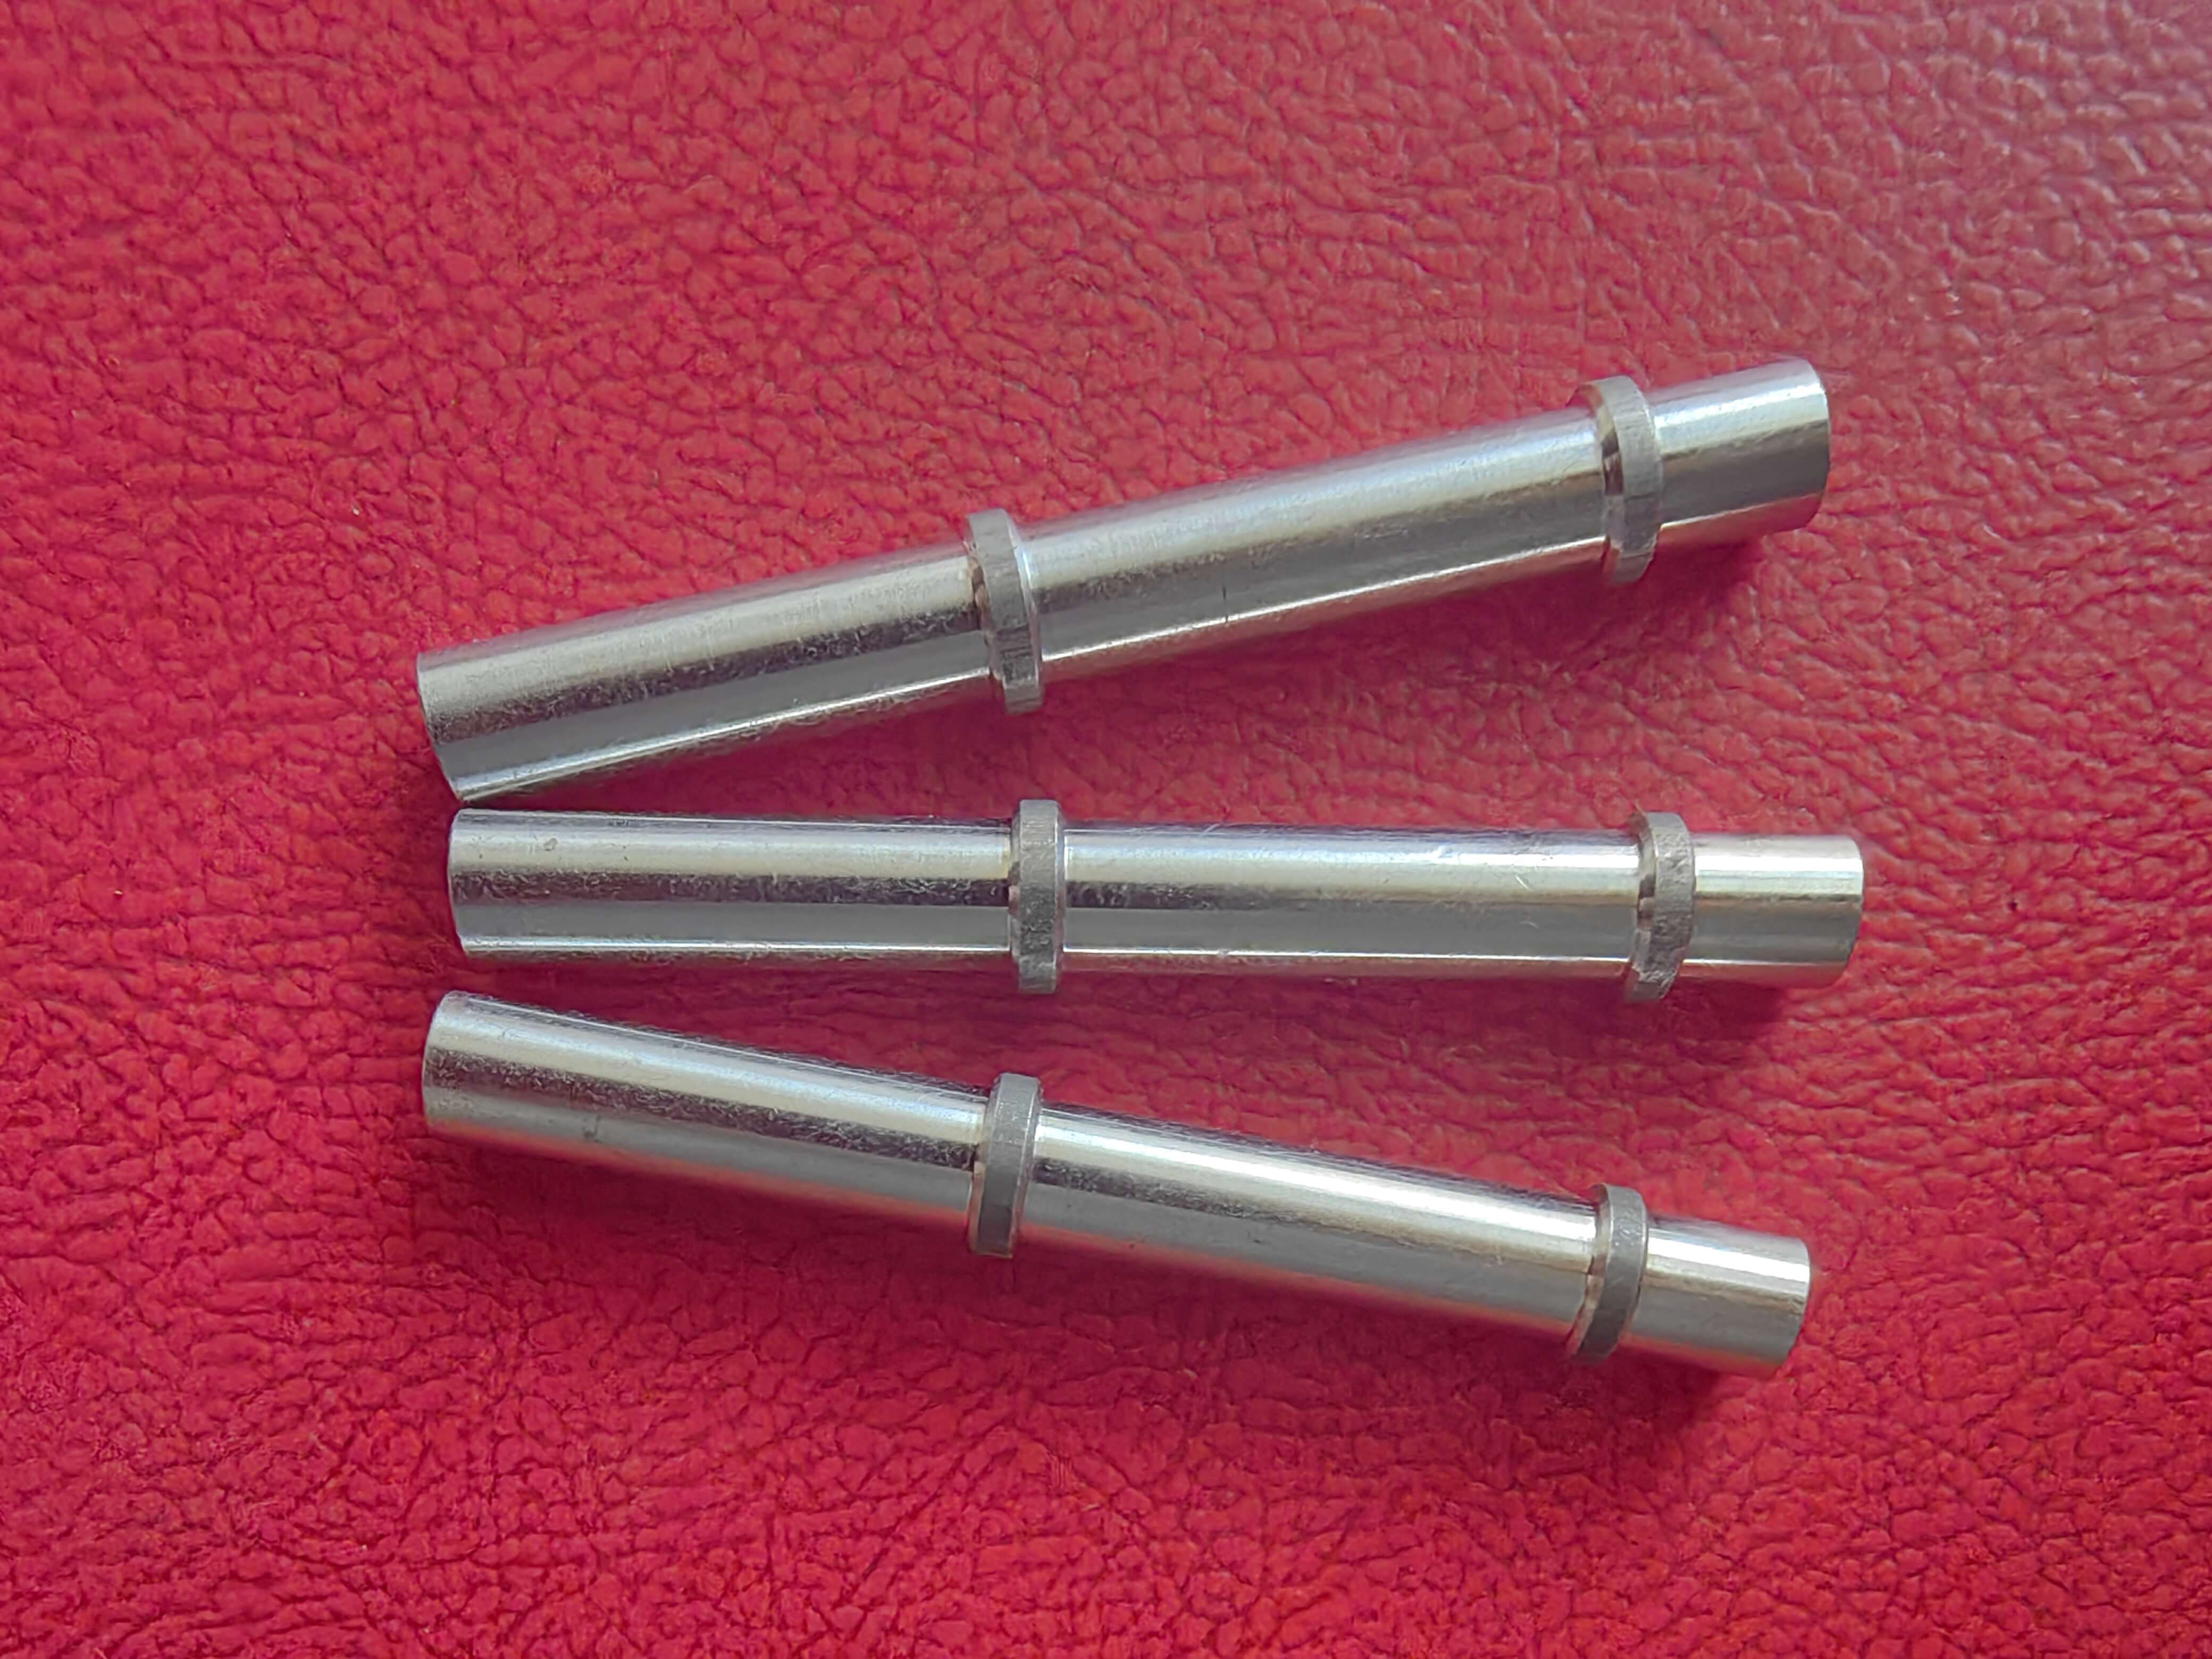
Rujukan rumusan keseluruhan:Pembuatan ketepatan tinggi bahagian stamping ketepatan memerlukan koordinasi peralatan, teknologi dan ujian. Nanpi County Haokai Hardware Products Co., Ltd. melengkapkan peralatan canggih antarabangsa, membina sistem proses pampasan tiga peringkat, menetapkan standard pengujian proses penuh, dan membentuk kelebihan teknikal dalam bidang automobil, penerbangan, dan tenaga baru. Pengalaman utamanya terletak pada: menggabungkan simulasi CAE dengan pemeriksaan dalam talian untuk mencapai pengoptimuman dinamik parameter proses; mewujudkan visualisasi data pengeluaran melalui sistem MES untuk memastikan kestabilan proses; melaksanakan standard ISO9001 dengan ketat untuk memastikan kebolehkesanan kualiti. Bagi pelanggan dengan keperluan stamping ketepatan, disarankan untuk fokus pada tiga dimensi konfigurasi peralatan pembekal, kemampuan kawalan proses dan sistem pengurusan kualiti. Untuk maklumat lanjut, sila lawati laman web rasmi:www.hkwujin.com