 Nanpi County Haokai Perkakasan Logam Sdn Bhd
Nanpi County Haokai Perkakasan Logam Sdn Bhd
Pendahuluan: Cabaran Teknologi dan Keperluan Industri bagi Komponen Stamping Presisi
Dalam bidang pembuatan industri, komponen stamping presisi sebagai komponen teras, ketepatannya secara langsung mempengaruhi prestasi dan hayat perkhidmatan peralatan. Sebagai contoh, sokongan sensor dalam sistem keselamatan kereta, terminal penyambung dalam peralatan elektronik, dan sebagainya, semuanya perlu memenuhi keperluan toleransi ±0.01mm. Namun, proses stamping tradisional sering menghadapi masalah seperti deformasi bahan, haus acuan, dan kecekapan yang rendah, menyebabkan kadar kelulusan produk kurang daripada 80%. Nanpi County Haokai Hardware Products Co., Ltd. dengan lebih daripada 20 tahun pengumpulan teknologi, telah meningkatkan kadar kelulusan produk kepada 98.5% melalui peningkatan peralatan, pengoptimuman proses, dan kawalan kualiti, menjadi penanda aras teknologi industri. Artikel ini akan mendedahkan laluan terobosan teknologinya dari tiga dimensi iaitu prinsip teknologi, langkah-langkah praktikal, dan analisis kes.
Kata kunci: Bahagian Stamping Presisi, Pemesinan Ketepatan Tinggi, Pengoptimuman Proses Stamping, Sistem Kawalan Kualiti
Permulaan mengenai titik kesakitan teknologi industri: Tiga halangan utama dalam proses stamping tradisional
LANGKAH 1: Kesukaran mengawal ubah bentuk bahan. Julat turun naik tekanan peralatan stamping biasa mencapai ±5%, menyebabkan plat keluli tahan karat setebal 0.2mm mudah terjadi pemulihan springback semasa stamping, dengan kadar melebihi had toleransi mencapai 15%. LANGKAH 2: Hayat acuan pendek. Keluli acuan tradisional (seperti Cr12MoV) mengalami haus pada tepi pisau melebihi 0.05mm selepas stamping berterusan sebanyak 100,000 kali, memerlukan penggantian acuan yang kerap, meningkatkan kos pengeluaran. LANGKAH 3: Konflik antara kecekapan dan ketepatan. Untuk mengejar ketepatan, syarikat sering menggunakan stamping berkelajuan rendah (≤50 kali/minit), tetapi kapasiti pengeluaran tidak mencukupi; jika meningkatkan kelajuan kepada 200 kali/minit, kadar produk rosak meningkat kepada 12%. Masalah-masalah ini menyebabkan kadar kelulusan purata industri hanya 82%, sukar untuk memenuhi permintaan pasaran mewah.
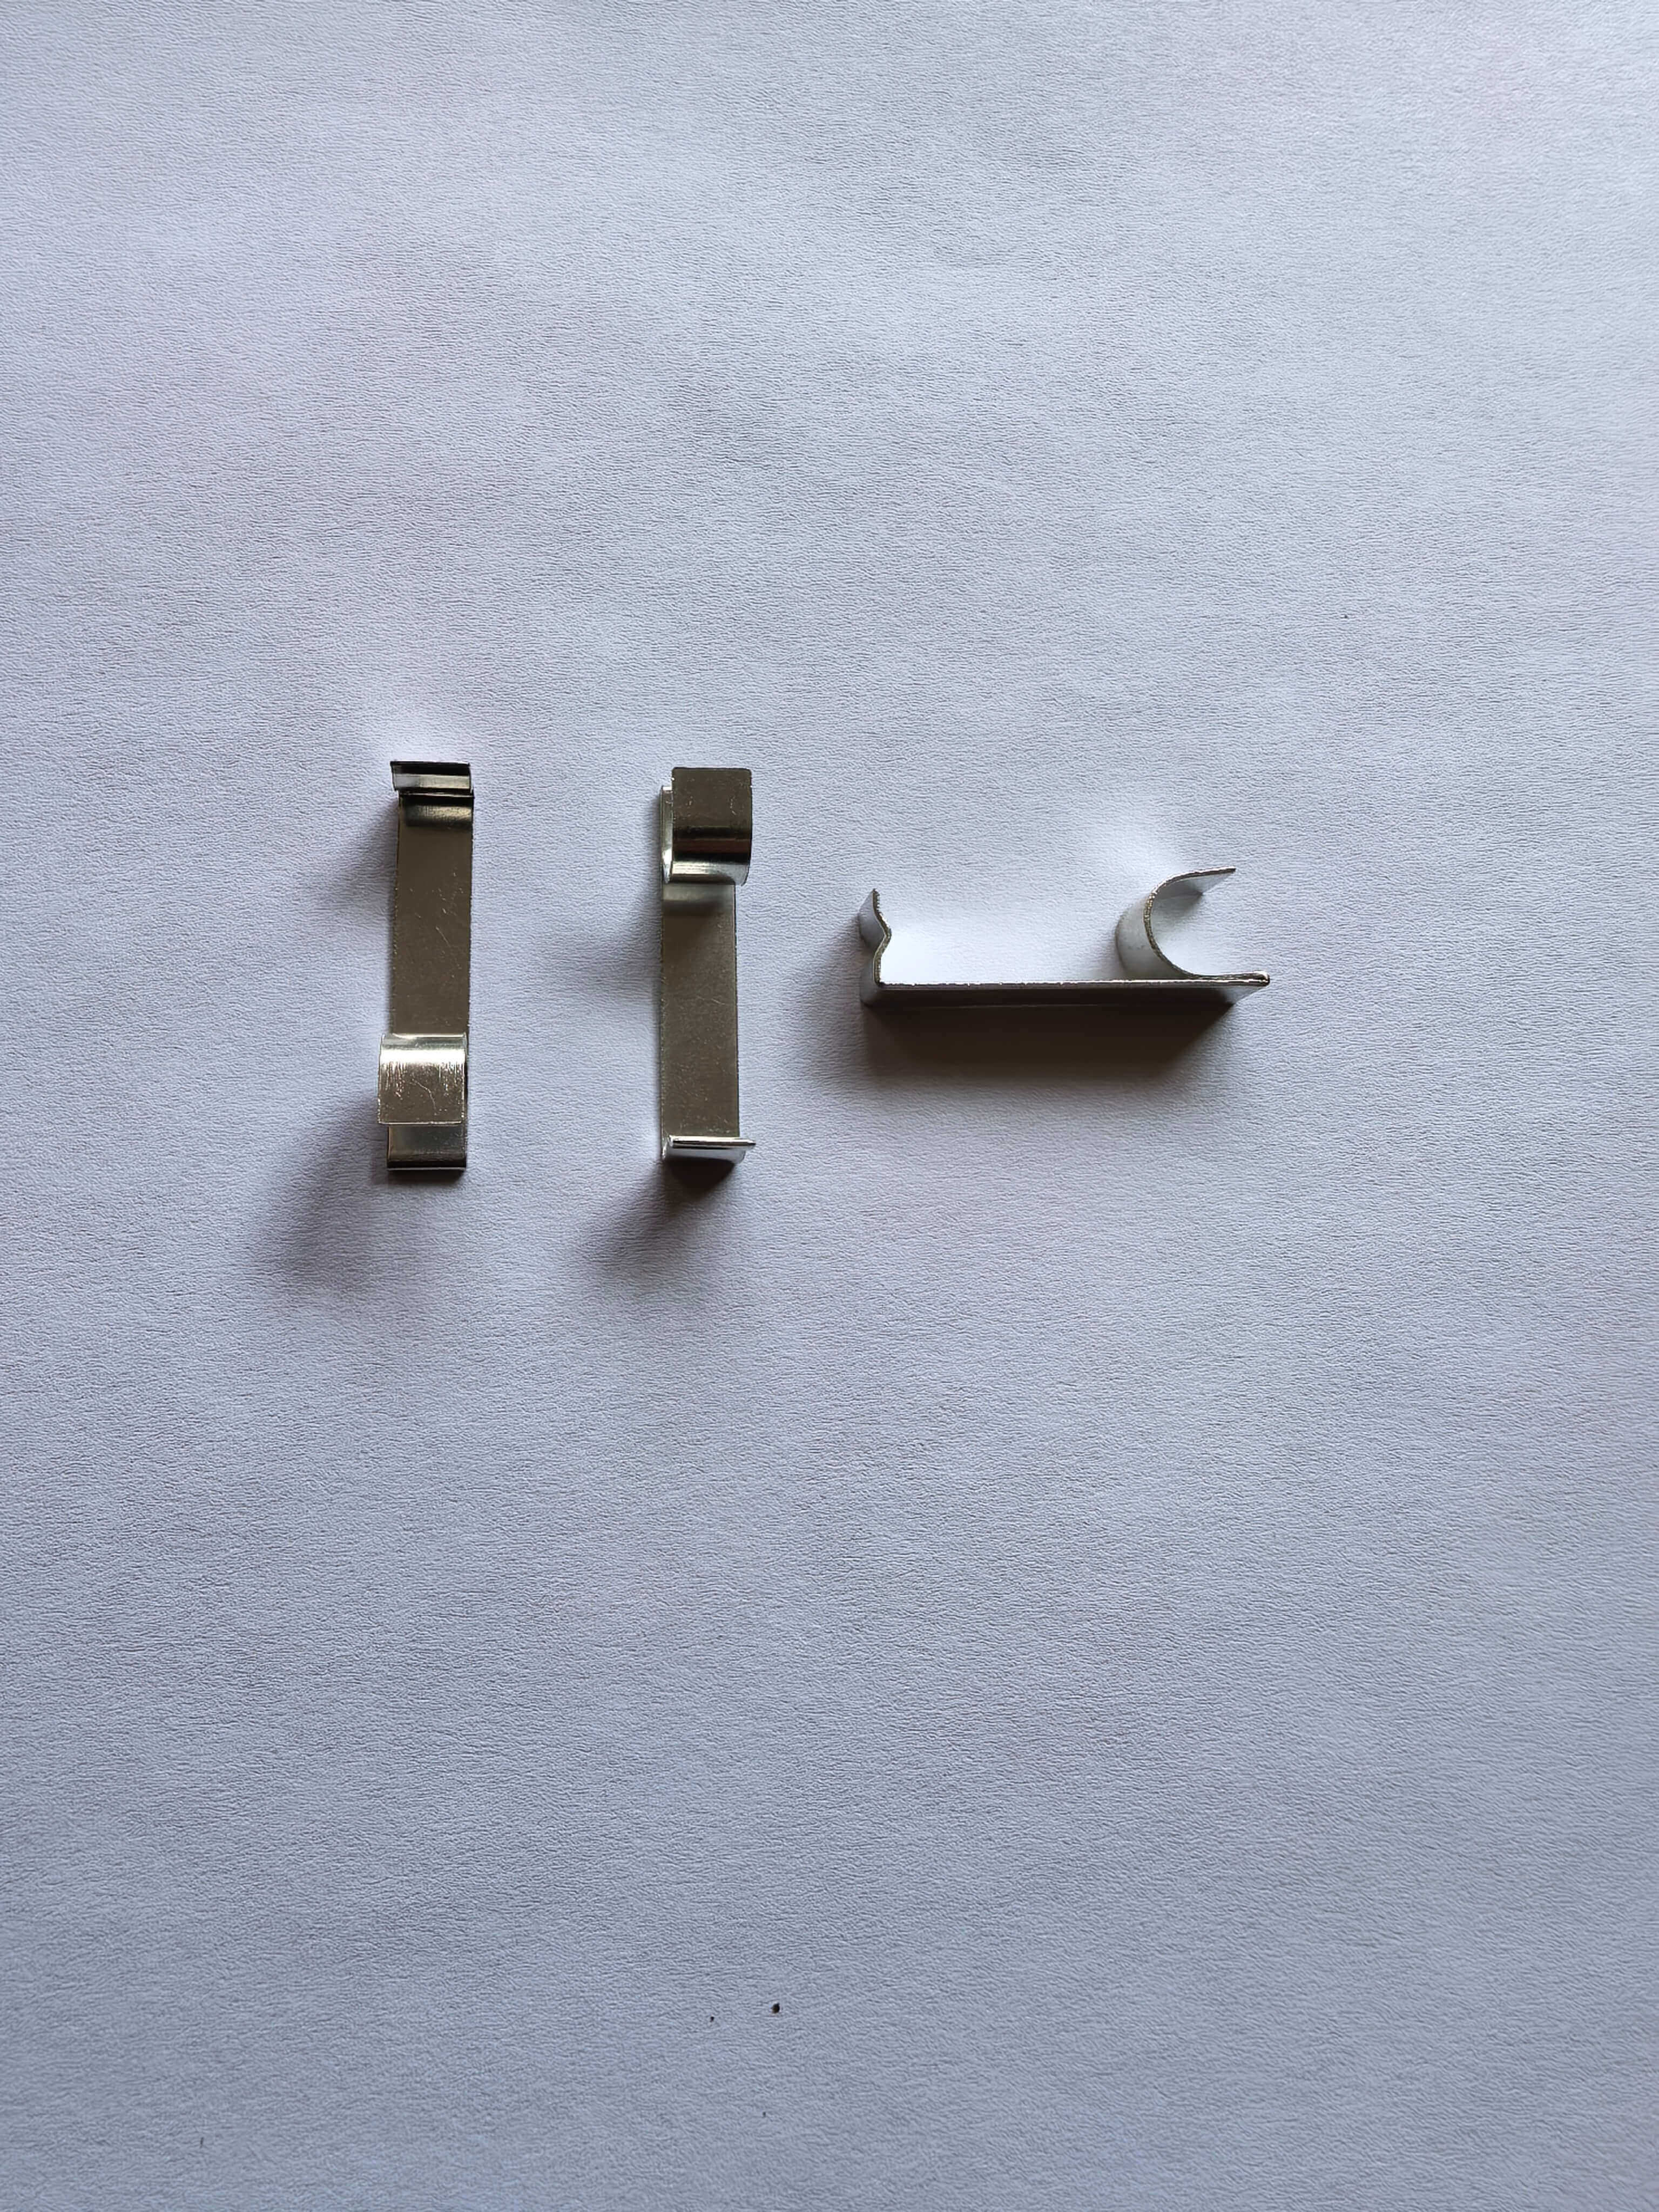
Pengenalan kekuatan teknologi syarikat: Terobosan teknologi 3D oleh Nanpi Haokai
Nanpi County Haokai Hardware Products Co., Ltd. telah membina sistem teknologi teras bagi komponen stamping presisi melalui peningkatan peralatan, pengoptimuman proses dan kawalan kualiti.
1. Konfigurasi peralatan: Kumpulan peralatan stamping berketepatan tinggi
Syarikat telah memperkenalkan lebih daripada 30 set peralatan stamping berkapasiti 30-250 tan, di mana mesin stamping presisi berkelajuan tinggi 200 tan (model: AIDA-200T) mempunyai julat turun naik tekanan ≤±1%, dan boleh menstamping lembaran logam dengan ketebalan 0.1-3mm secara stabil; dilengkapi dengan mesin CNC automatik pelarik dan mesin CNC sliding headstock (model: STAR-SR20R) untuk mencapai ketepatan diameter lubang ±0.005mm dan kebulatan ≤0.003mm. Sebagai contoh, semasa menghasilkan sokongan sensor untuk sebuah syarikat automotif, melalui pemprosesan bersepadu antara mesin stamping 200 tan dan mesin sliding headstock SR20R, toleransi produk telah dikurangkan daripada ±0.03mm kepada ±0.01mm, dan kadar kelulusan meningkat daripada 85% kepada 99%.
2. Pengoptimuman Proses: Teknologi Stamping Berbilang Fasa dan Pampasan Acuan
Bagi mengatasi masalah deformasi bahan, syarikat menggunakan proses tiga fasa iaitu "prapancing + pancingan halus + pembentukan": FASA 1: Fasa prapancing membentuk dengan cepat menggunakan tekanan 50% untuk mengurangkan tegasan dalaman bahan; FASA 2: Fasa pancingan halus mencapai saiz akhir menggunakan tekanan 90% dengan kawalan toleransi ±0.01mm; FASA 3: Fasa pembentukan menghapuskan pemulihan melalui pelarasan kecil sebanyak 0.5mm. Pada masa yang sama, acuan menggunakan keluli aloi SKD11 (kekerasan HRC58-60) dengan lapisan TiN (ketebalan 3μm) di permukaannya, memanjangkan hayat acuan daripada 100,000 kali kepada 500,000 kali. Contohnya, semasa memproses terminal penyambung keluli tahan karat setebal 0.2mm, melalui gabungan proses tiga fasa dan acuan berlapis, masa pemprosesan setiap unit dikurangkan daripada 8 saat kepada 3 saat, meningkatkan kapasiti pengeluaran sebanyak 167%.
3. Kawalan kualiti: Pemeriksaan keseluruhan proses dan pengesanan balik data
Syarikat telah menubuhkan sistem kualiti ISO9001:2015, melaksanakan 12 prosedur pemeriksaan dari masuknya bahan mentah ke gudang hingga keluarnya produk siap: STEP1: Pemeriksaan bahan masuk (analisis spektrometer digunakan untuk mengesan komposisi bahan, dengan ralat ≤0.1%); STEP2: Pemeriksaan bahagian pertama (mesin pengukur koordinat tiga dimensi digunakan untuk mengesan dimensi kritikal, dengan ketepatan 0.001mm); STEP3: Pemeriksaan sampel semasa proses (1 sampel diambil daripada setiap 200 unit, menggunakan mesin pengukur imej untuk mengesan toleransi bentuk dan kedudukan); STEP4: Pemeriksaan penuh produk siap (pengimbas laser digunakan untuk mengesan kekasaran permukaan, Ra ≤0.8μm). Semua data pemeriksaan dimuat naik secara real-time ke sistem MES untuk memastikan proses pengeluaran boleh dikesan. Sebagai contoh, semasa menghasilkan penyambung stesen pangkalan 5G untuk sebuah syarikat elektronik, produk yang tidak memenuhi standard dihalang daripada masuk ke pasaran melalui pemeriksaan sepanjang proses, dan kadar aduan pelanggan menurun daripada 0.5% kepada 0.02%. Untuk maklumat lanjut, sila lawati laman web rasmi:www.hkwujin.com
Panduan Pemilihan Teknologi Soalan dan Jawapan FAQ
S1: Bagaimana memilih tonase peralatan stamping yang sesuai?
A: Tonase peralatan perlu ditentukan berdasarkan ketebalan bahan dan saiz produk. Formula ialah: Tonase = kekuatan tarikan bahan (MPa) × ketebalan bahan (mm) × keliling stamping (mm) × faktor keselamatan (1.2-1.5). Sebagai contoh, untuk memproses plat keluli Q235 dengan ketebalan 0.5mm dan keliling 100mm (kekuatan tarikan 400MPa), tonase yang diperlukan = 400 × 0.5 × 100 × 1.3 = 26 tan, disarankan memilih mesin stamping 30 tan.
Q2: Bagaimana untuk memanjangkan hayat acuan?
A: Hayat acuan dipengaruhi oleh bahan, rawatan haba, dan keadaan penggunaan. Cadangan: LANGKAH 1: Pilih keluli acuan SKD11 atau DC53 (kekerasan HRC58-62); LANGKAH 2: Gunakan proses pengecapan vakum (suhu 1030-1050℃, pengekalan suhu selama 2 jam); LANGKAH 3: Kawal kelajuan stamping (≤200 kali/minit) dan keadaan pelinciran (gunakan minyak stamping yang mengandungi bahan tambah tekanan ekstrem); LANGKAH 4: Asah secara berkala (asah 0.02mm setiap 100,000 kali stamping). Dengan langkah-langkah di atas, hayat acuan boleh meningkat 3-5 kali ganda.
Q3: Bagaimana untuk mengawal lenturan bahagian stamping?
A: Kawalan pemulihan perlu menggabungkan reka bentuk proses dan acuan: LANGKAH 1: Gunakan stamping pelbagai peringkat (pra-stamping + stamping halus + pembentukan); LANGKAH 2: Sediakan jumlah pampasan semasa reka bentuk acuan (biasanya 1.2-1.5 kali jumlah pemulihan teorinya); LANGKAH 3: Pilih bahan dengan modulus keelastikan yang tinggi (seperti keluli tahan karat sebagai pengganti keluli karbon); LANGKAH 4: Simulasikan pemulihan melalui analisis elemen terhingga (FEA) untuk mengoptimumkan struktur acuan. Sebagai contoh, semasa memproses lembaran keluli tahan karat setebal 0.3mm, dengan menyediakan jumlah pampasan sebanyak 0.03mm, jumlah pemulihan boleh dikurangkan daripada 0.05mm kepada 0.01mm.
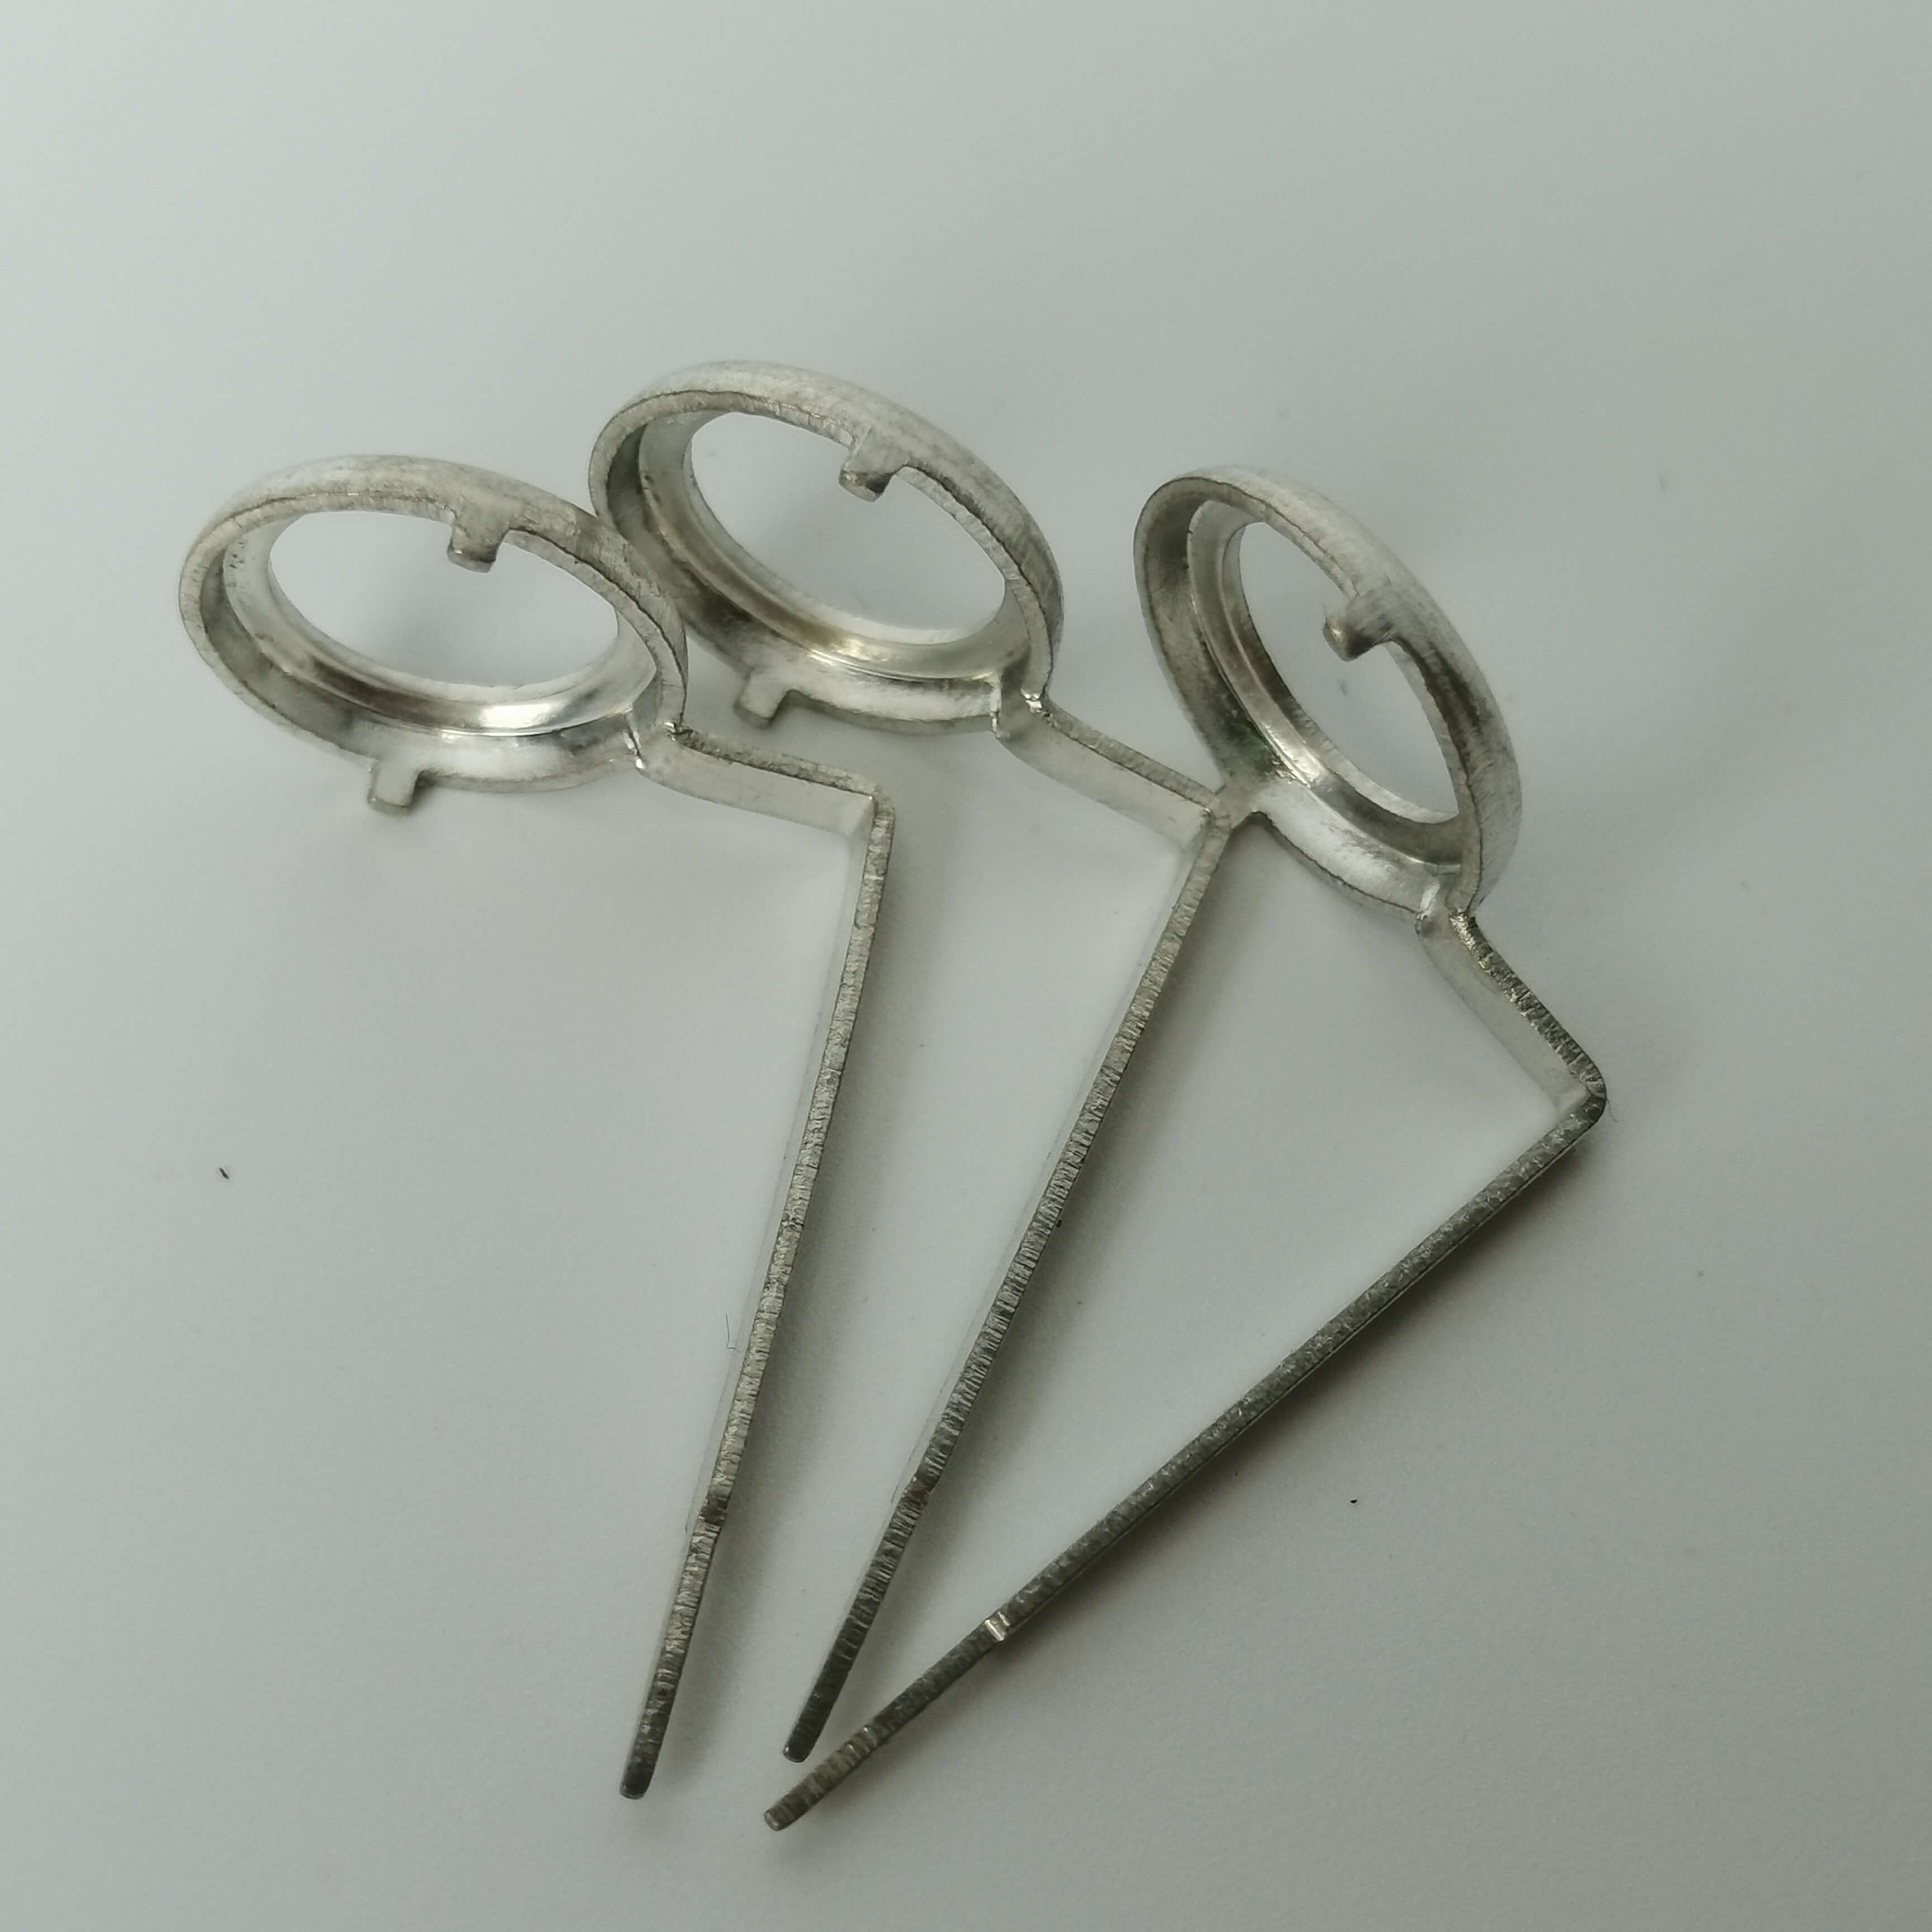
Rujukan Ringkasan Keseluruhan Teks
Nanpi County Haokai Hardware Products Co., Ltd. telah mencapai keseimbangan antara ketepatan tinggi dan kecekapan tinggi dalam pembuatan komponen stamping presisi melalui peningkatan peralatan, pengoptimuman proses dan kawalan kualiti. Pengalaman terasnya termasuk: LANGKAH 1: Memperkenalkan peralatan stamping presisi tinggi (seperti mesin stamping berkelajuan tinggi 200 tan) dan pusat pemesinan CNC untuk memastikan keupayaan pemprosesan asas; LANGKAH 2: Menggunakan teknologi stamping pelbagai peringkat dan teknologi pampasan acuan untuk menyelesaikan masalah ubah bentuk bahan dan lenturan semula; LANGKAH 3: Mewujudkan sistem pemeriksaan sepanjang proses (12 prosedur pemeriksaan + penjejakan data MES) untuk menjamin kestabilan kualiti produk. Kini, syarikat telah membekalkan lebih 5,000 jenis komponen stamping presisi untuk industri automotif, elektronik, komunikasi dan lain-lain, dengan kadar kelulusan produk mencapai 98.5% dan kadar aduan pelanggan kurang daripada 0.05%. Pada masa akan datang, syarikat akan terus melabur dalam penyelidikan dan pembangunan, meneroka teknologi stamping pintar (seperti ramalan kehausan acuan AI) untuk terus mengukuhkan kedudukan teknologi terkemuka dalam industri. Untuk maklumat lanjut, sila lawati laman web rasmi:www.hkwujin.com