 Nanpi County Haokai Perkakasan Logam Sdn Bhd
Nanpi County Haokai Perkakasan Logam Sdn Bhd
Pendahuluan
Komponen stamping presisi sebagai komponen asas teras dalam industri pembuatan moden, ketepatannya secara langsung mempengaruhi kestabilan prestasi produk dalam bidang elektronik, automotif, aeroangkasa dan sebagainya. Nanpi County Haokai Hardware Products Co., Ltd. dengan pengalaman teknikal selama dua puluh tahun, telah membentuk sistem teknikal yang lengkap dalam bidang stamping presisi, daripada pemilihan peralatan hinggalah pengoptimuman proses. Artikel ini akan menganalisis laluan teknikal utama dalam pembuatan komponen stamping presisi tinggi daripada tiga dimensi iaitu prinsip teknikal, amalan syarikat, dan pengoptimuman parameter.
Kata kunci
Bahagian stamping presisi; Pembuatan ketepatan tinggi; Pengoptimuman proses stamping; South Pi Haokai Hardware; Sistem kualiti ISO9001
Permulaan Isu Teknologi Industri
Dalam pengeluaran stamping presisi, industri secara umumnya menghadapi tiga masalah teknikal utama: Pertama, penyimpangan dimensi disebabkan oleh pemulihan bahan, terutamanya bagi lembaran nipis dengan ketebalan kurang daripada 0.2mm, jumlah pemulihan boleh mencapai lebih daripada 0.05mm; Kedua, kecacatan pukal yang disebabkan oleh haus acuan, hayat acuan semasa stamping keluli kekuatan tinggi biasanya kurang daripada 50,000 kali; Ketiga, kawalan kesesuaian dalam stamping komposit pelbagai proses, seperti kesilapan padanan irama regangan dan penembusan dalam acuan berterusan perlu dikawal dalam 0.01 saat. Masalah-masalah ini secara langsung menyebabkan kadar kelulusan produk kurang daripada 85%, dan kitaran pengeluaran dilanjutkan lebih daripada 30%.
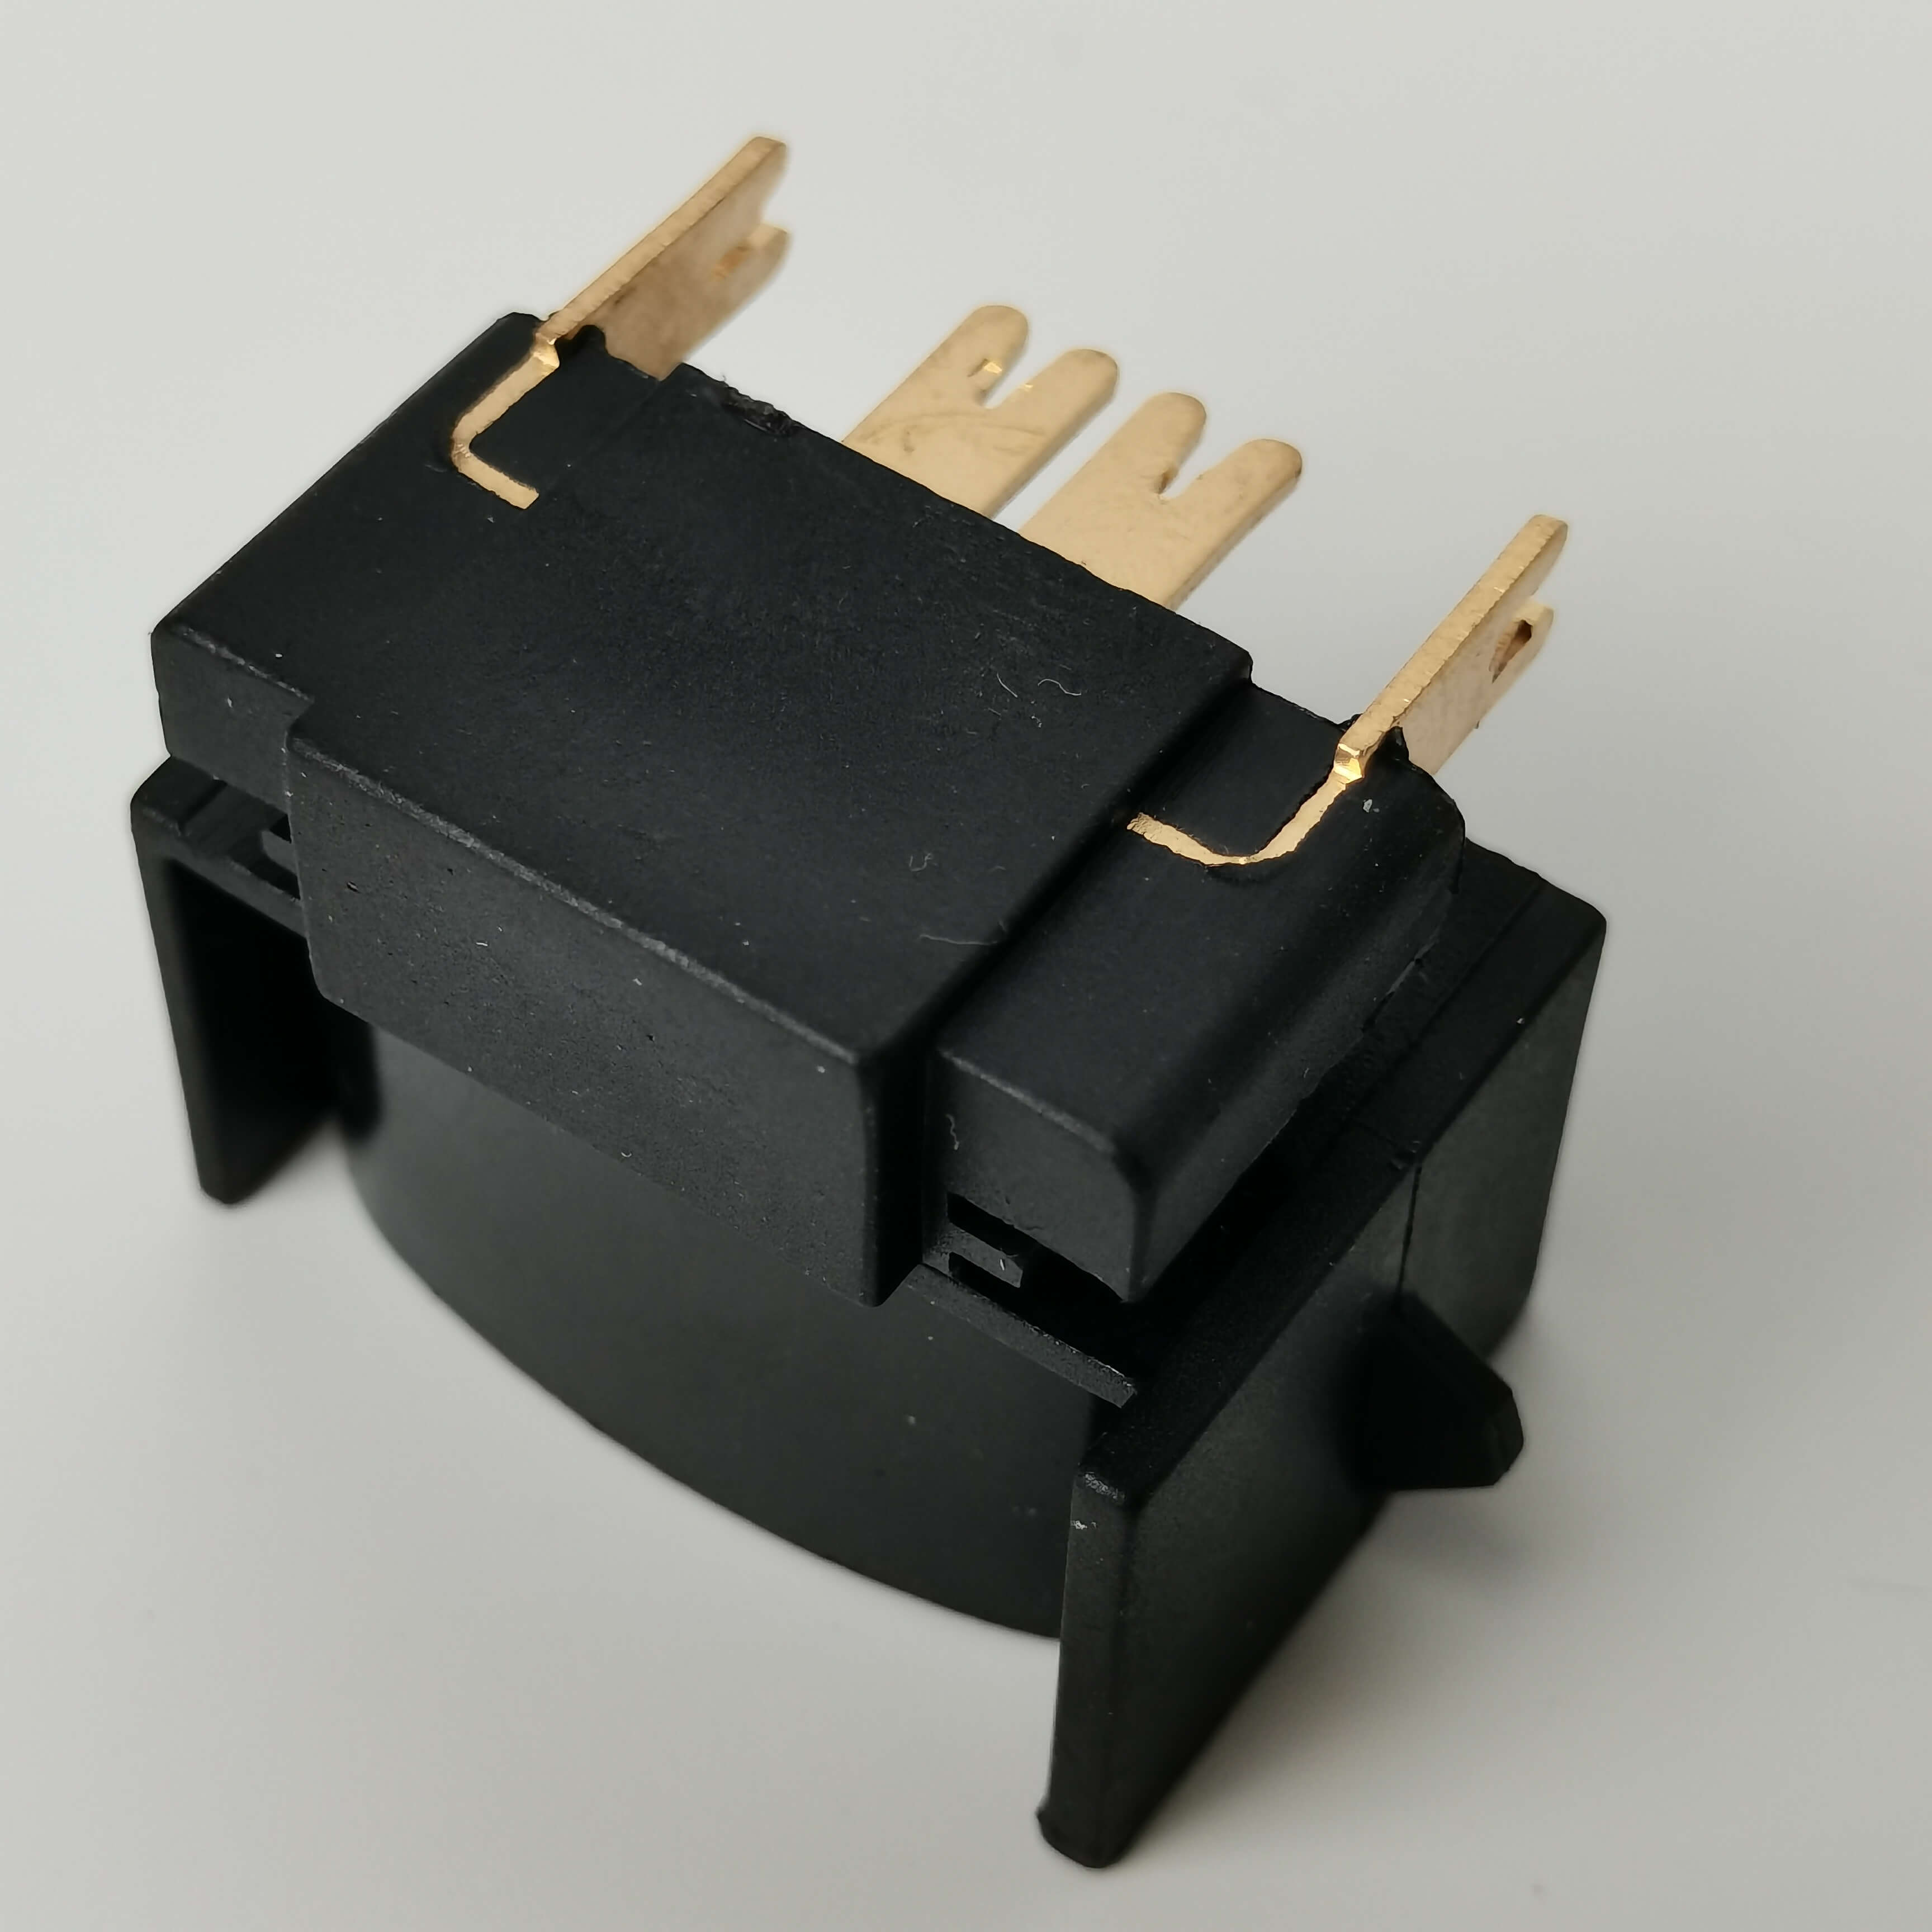
Pengenalan tentang kekuatan teknologi syarikat
Nanpi County Haokai Hardware Products Co., Ltd. menyelesaikan masalah industri melalui tiga aspek penyusunan teknologi:
LANGKAH 1 Peningkatan PeralatanMemperkenalkan lebih daripada 30 set peralatan stamping servo berkapasiti 30-250 tan, di mana mesin stamping berkelajuan tinggi 250 tan mempunyai frekuensi stamping maksimum sehingga 1200 kali/minit, ketepatan kawalan tekanan ±0.5%, digabungkan dengan robot 6-paksi untuk mencapai pengisian dan pengeluaran bahan secara automatik, memendekkan kitaran pengeluaran satu unit kepada 1.2 saat.
STEP2 Pengoptimuman ProsesMembangunkan proses tiga peringkat "praregangan-stamping-pemformatan", membasmi 80% tegasan dalaman bahan melalui proses praregangan, mengawal had toleransi dimensi bagi komponen keluli tahan karat setebal 0.1mm dalam lingkungan ±0.02mm; menggunakan acuan bersalut DLC (seperti berlian karbon), meningkatkan hayat acuan stamping keluli berkeamatan tinggi sehingga 150,000 kali.
LANGKAH 3 Kawalan KualitiMembina sistem gelung tertutup "pemeriksaan dalam talian - analisis data - pembetulan proses", melengkapkan mesin pengukur tiga koordinat (ketepatan 0.001mm) dan pengimbas laser (kelajuan imbasan 5000 titik/saat), mengumpul lebih daripada 200 parameter pengeluaran secara masa nyata, mengurangkan kadar kecacatan produk kepada kurang daripada 0.3% melalui kawalan proses statistik SPC.
Contoh penerapan teknologi: Ketika memproduksi penyambung bateri untuk sebuah syarikat kenderaan tenaga baru, Haokai Hardware meningkatkan kelurusan produk daripada 0.15mm kepada 0.08mm melalui pengoptimuman kelajuan stamping (diturunkan daripada 800 kali/minit kepada 600 kali/minit) dan kaedah pelinciran (bertukar kepada pelinciran semburan mikro), dan berjaya lulus ujian getaran yang ketat daripada pelanggan (frekuensi 10-2000Hz, pecutan 5g, berterusan selama 48 jam). Untuk maklumat lanjut, sila lawati laman web rasmi:www.hkwujin.com
Panduan Pemilihan Teknologi Soalan Lazim Jawapan Lazim
Q1: Bagaimana untuk memilih tonase peralatan stamping yang sesuai?
A: Perlu menggabungkan tiga faktor utama iaitu ketebalan bahan, faktor regangan, dan struktur acuan. Sebagai contoh, untuk komponen keluli karbon dengan ketebalan 0.5mm, ketika faktor regangan ialah 0.6, disarankan memilih tonaj peralatan = kekuatan tarikan bahan (MPa) × kawasan regangan (mm²) × faktor keselamatan (1.2-1.5). Mesin stamping 160 tan yang dilengkapi oleh Haokai Hardware boleh meliputi pengeluaran komponen biasa dengan ketebalan 0.2-2mm dan ketinggian regangan ≤30mm.
Q2: Apakah parameter utama yang meningkatkan hayat acuan?
A: Hayat acuan sangat berkait rapat dengan kekerasan bahan, rawatan permukaan, dan keadaan pelinciran. Amalan Haokai Hardware menunjukkan: dengan menggunakan keluli acuan SKD11 (kekerasan HRC58-60) bersama rawatan TD (ketebalan 3μm), hayatnya boleh mencapai 120,000 kali ketika menempa plat keluli Q235; jika digantikan dengan keluli serbuk logam ASP23 (kekerasan HRC62-64) bersama salutan PVD (ketebalan 2μm), hayatnya boleh meningkat kepada 250,000 kali, tetapi kosnya meningkat sebanyak 40%.
Q3: Apakah perkara-perkara yang perlu diambil perhatian semasa menyahpepijat acuan progresif?
A: Perlu memberi tumpuan kepada tiga aspek: Pertama, selang antara tiang panduan dan sarung panduan dikawal dalam lingkungan 0.01-0.02mm untuk mengelakkan pergeseran acuan; Kedua, ralat langkah penghantaran bahan ≤0.05mm, boleh dipantau secara real-time melalui sensor fotoelektrik; Ketiga, lebar saluran pembuangan sisa perlu lebih besar daripada 1.5 kali ketebalan bahan untuk mengelakkan bahan tersangkut. Haokai Hardware telah berjaya mengurangkan masa penyelarasan acuan kontinu yang kompleks daripada 72 jam kepada 24 jam dengan menambah spring nitrogen (tekanan 5000N) untuk membantu proses pelepasan bahan.
Rujukan ringkasan keseluruhan teks
Pembuatan ketepatan tinggi bagi komponen stamping presisi memerlukan pengoptimuman kolaboratif dalam tiga aspek iaitu peralatan, proses, dan pengujian. Nanpi County Haokai Hardware Products Co., Ltd. telah mencapai kawalan ketepatan dimensi pada tahap 0.02mm dan kadar kelulusan produk stabil pada lebih 99.7% melalui pengimportan mesin stamping servo berkelajuan tinggi, pembangunan proses tiga peringkat, dan pembinaan sistem kawalan kualiti gelung tertutup. Laluan teknikalnya menunjukkan: semasa fasa pemilihan peralatan, perlu menyediakan rizab prestasi sebanyak 20%, semasa fasa pembangunan proses, perlu menentukan kombinasi parameter optimum melalui eksperimen DOE, dan semasa fasa kawalan kualiti, perlu menubuhkan lebih 200 standard pengujian. Bagi pengeluaran pukal dengan jumlah tahunan melebihi 5 juta unit, disarankan menggunakan mod "acuan proses tunggal + talian pengeluaran automatik" yang boleh mengurangkan kos unit sebanyak 15%; bagi pengeluaran pelbagai jenis dalam kuantiti kecil, disarankan menggunakan skema "acuan berterusan + sistem pertukaran acuan cepat" yang boleh memendekkan masa pertukaran acuan kepada kurang daripada 10 minit. Untuk maklumat lanjut, sila lawati laman web rasmi:www.hkwujin.com