 Nanpi County Haokai Perkakasan Logam Sdn Bhd
Nanpi County Haokai Perkakasan Logam Sdn Bhd
Permulaan isu teknikal utama dalam industri: "Dilema Tiga Kali Ganda" dalam kawalan ketepatan spring clip stamping
Pegas stamping sebagai komponen penyambung utama dalam bidang elektronik, automotif, dan lain-lain, ketepatannya secara langsung mempengaruhi prestasi produk. Namun, industri secara umum menghadapi tiga titik kesakitan teknologi utama: pertama, pemulihan bahan menyebabkan penyimpangan saiz, terutamanya bagi pegas lembaran nipis dengan ketebalan 0.1-0.5mm, kadar pemulihan boleh mencapai 15%-20%, dan proses tradisional sukar untuk memberi pampasan secara tepat; kedua, dalam proses stamping komposit pelbagai langkah, kesilapan kedudukan terkumpul, menyebabkan ketidakseragaman produk yang buruk, dengan kadar produk rosak setinggi 8%-12%; ketiga, dalam mod pengeluaran pelbagai jenis dalam kuantiti kecil, pertukaran acuan yang kerap mengambil masa dan tenaga, dengan masa pertukaran acuan sekali sahaja melebihi 2 jam, yang mempengaruhi kecekapan pengeluaran. Sebuah syarikat komponen automotif pernah mengalami kerugian lebih daripada satu juta yuan kerana penyimpangan kedudukan titik sentuhan pegas sebanyak 0.05mm, yang menyebabkan keseluruhan batch produk perlu dikerjakan semula.
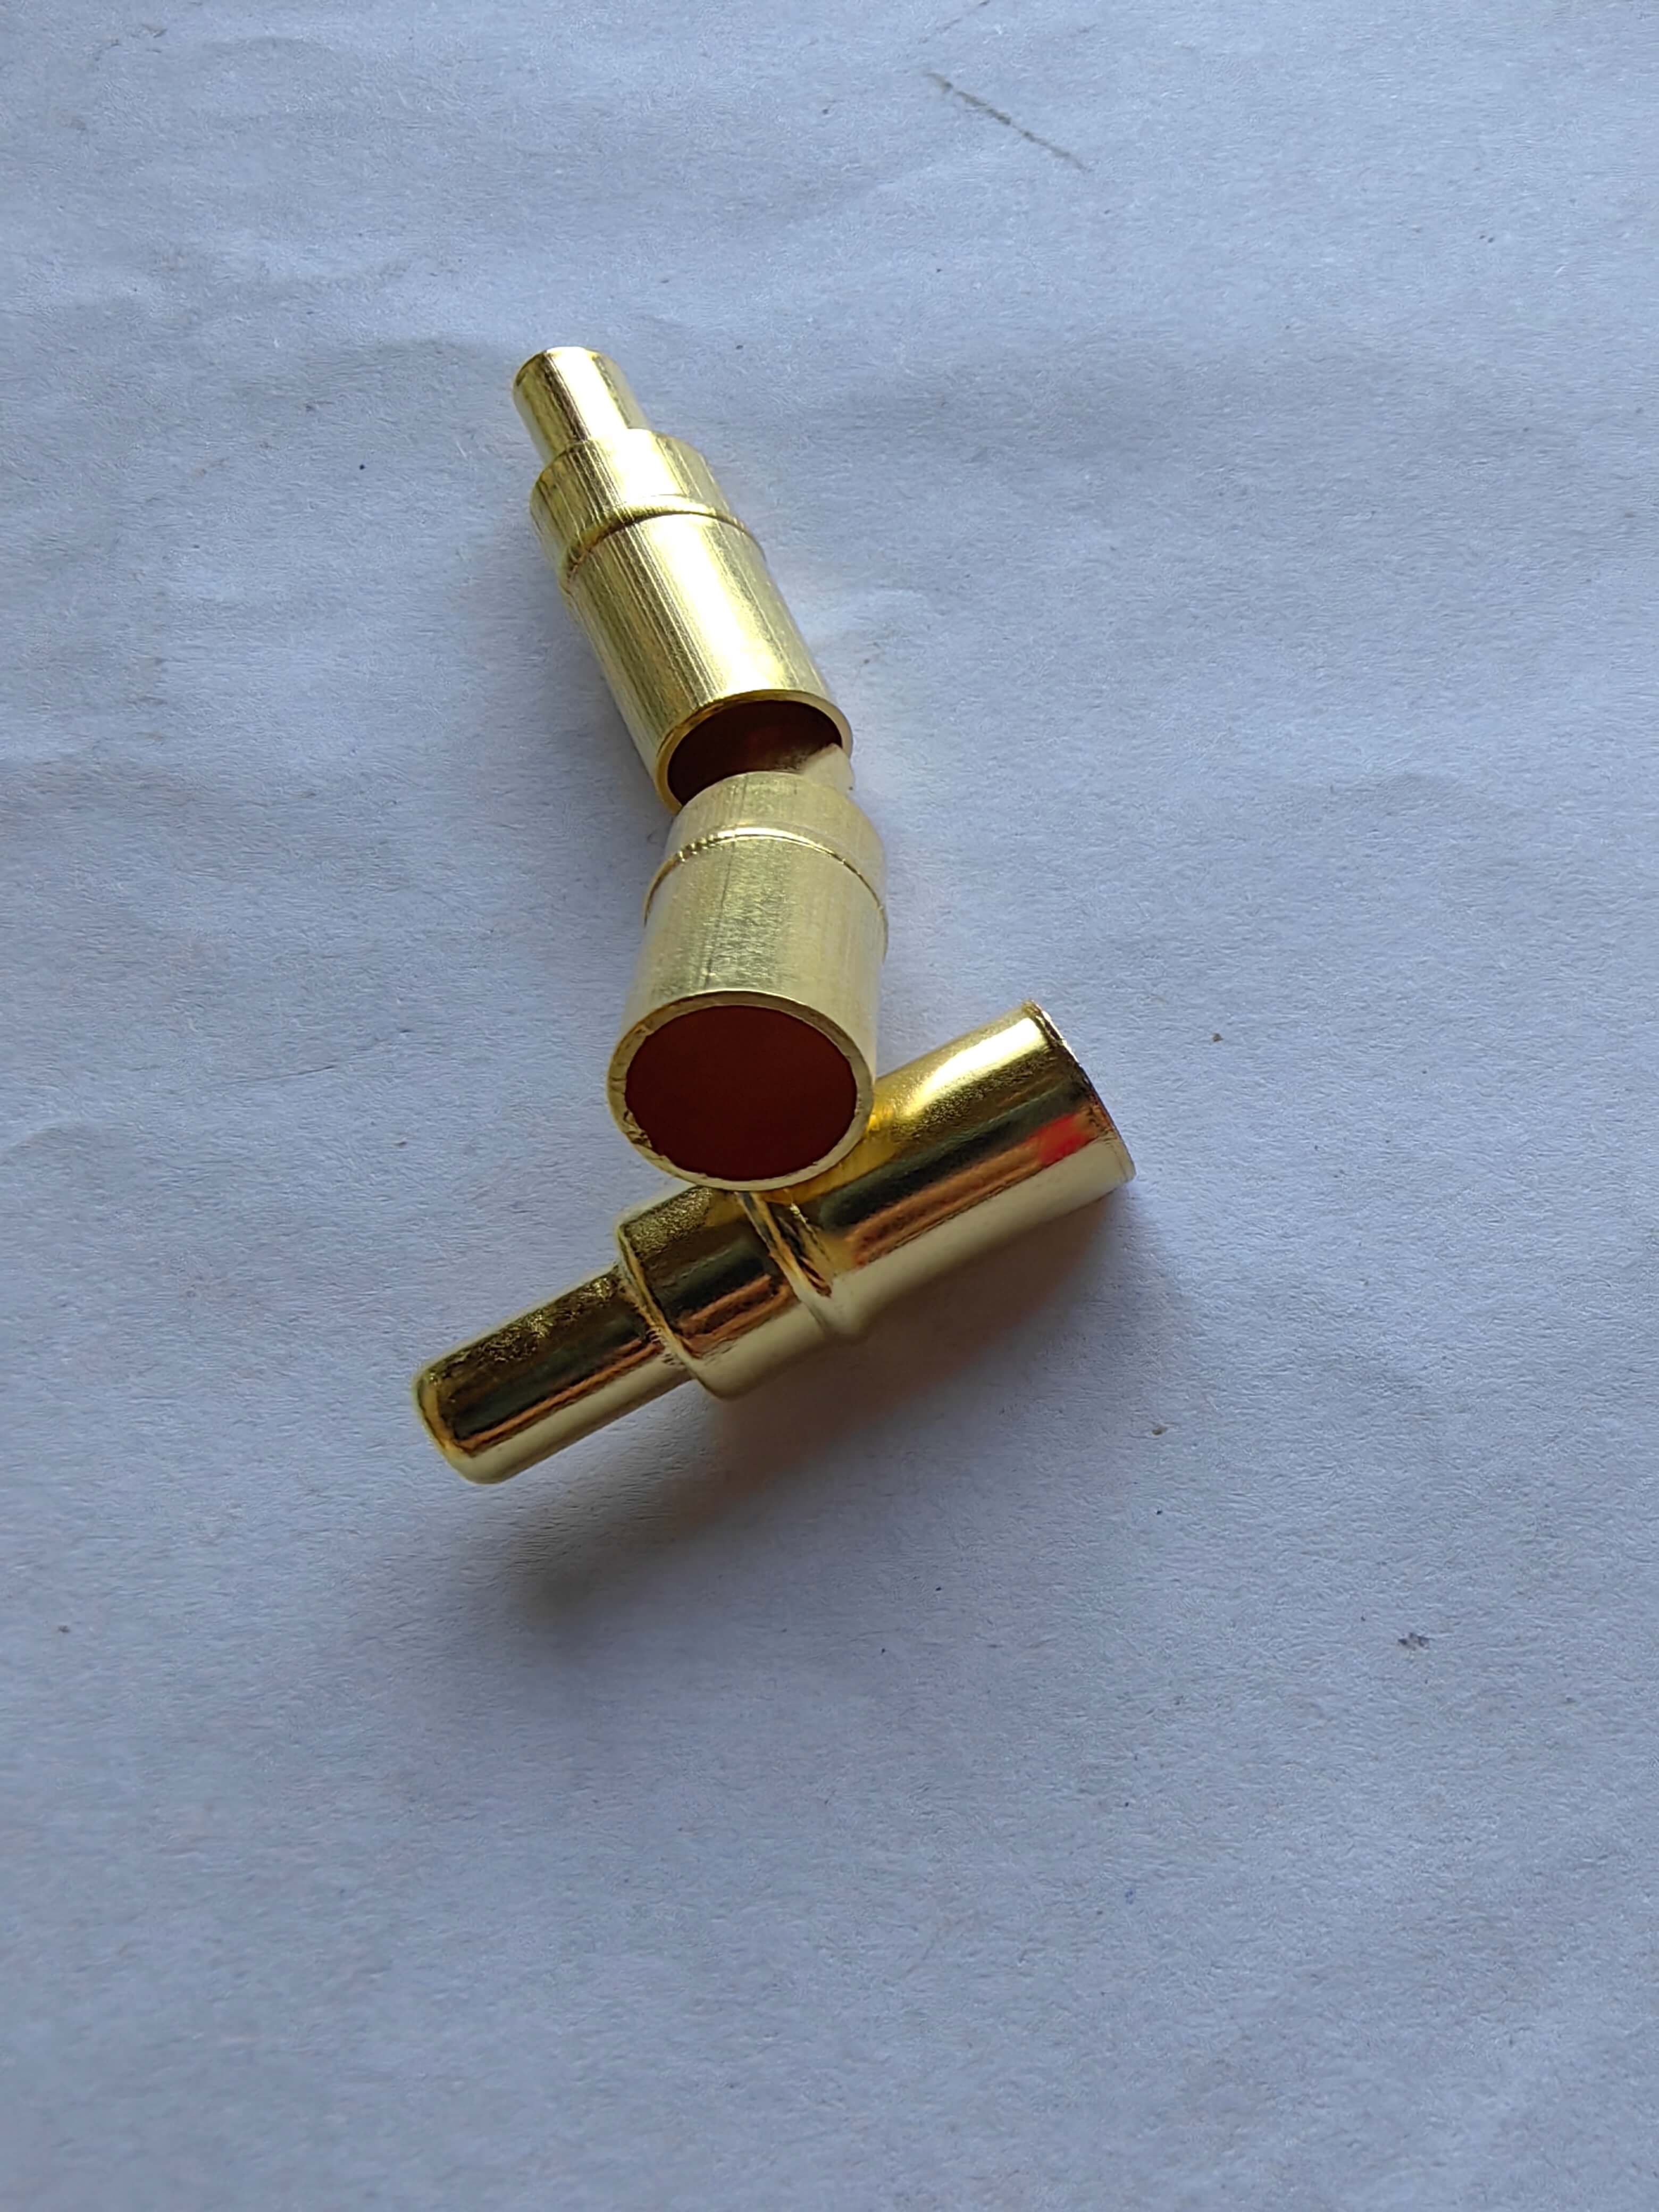
Pengenalan kekuatan teknologi syarikat: "Perang Penerobosan Ketepatan" oleh Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd. mengatasi masalah ketepatan spring stamping melalui susun atur teknologi tiga dimensi "peralatan + proses + pengurusan". Di peringkat peralatan, syarikat telah memperkenalkan lebih daripada 30 set peralatan stamping 30-250 tan, termasuk mesin stamping presisi berkelajuan tinggi AIDA Jepun (model: AIDA-200T) yang boleh mencapai ketepatan kedudukan 0.01mm, digabungkan dengan mesin penghantar bahan BRUDERER Switzerland (model: BSTA-510) dengan ralat penghantaran bahan ≤0.005mm; di peringkat proses, teknologi "die progressif multi-station + pampasan servo" digunakan, dengan memasang sensor tekanan dalam acuan (julat 0-500kN, ketepatan ±0.5%) untuk memantau tekanan stamping secara real-time dan menyesuaikan parameter secara automatik, meningkatkan ketepatan pampasan springback kepada lebih daripada 98%; di peringkat pengurusan, syarikat melaksanakan sistem kualiti ISO9001:2015, dengan 12 prosedur pemeriksaan dari masuknya bahan mentah ke keluarnya produk siap, menggunakan projektor Mitutoyo (model: PJ-A3000) untuk memeriksa dimensi kritikal, dengan nilai CPK stabil ≥1.33. Pada masa ini, syarikat telah membekalkan spring tebal 0.2mm secara pukal kepada gergasi elektronik antarabangsa, dengan kadar kelulusan 500,000 unit setiap batch mencapai 99.7%, dan masa pertukaran acuan dipendekkan kepada kurang daripada 30 minit.
FAQ: Panduan Pemilihan Teknologi Pelepah Stamping
Q1: Bagaimana untuk memilih peralatan stamping yang sesuai untuk pegas lembaran nipis?
A: Pegas lembaran nipis (ketebalan ≤0.5mm) perlu memilih mesin tekan presisi berkelajuan tinggi sebagai keutamaan, parameter utama termasuk: Kekerapan perjalanan sesondol ≥800 kali/minit (contohnya AIDA-200T boleh mencapai 1200 kali/minit), ketepatan kedudukan ≤0.01mm, julat pelarasan ketinggian acuan ≥150mm. Jika jumlah pengeluaran besar, boleh dilengkapi dengan mesin penghantar automatik (contohnya kelajuan penghantaran BSTA-510 ≥20m/minit) dan peranti pemotongan sisa, untuk meningkatkan tahap automasi.
Q2: Bagaimana memilih antara acuan progresif pelbagai stesen dengan acuan proses tunggal?
A: Acuan progressif multi-stesen sesuai untuk pengeluaran berjumlah besar (hasil pengeluaran tahunan ≥500,000 unit), kelebihannya ialah: beberapa proses (seperti blanking, forming, punching) boleh disiapkan dalam satu tempaan, meningkatkan kecekapan pengeluaran sebanyak 3-5 kali; ketepatan kedudukan dijamin melalui penunjuk dan sarung penunjuk dalam acuan (selang padanan ≤0.005mm), konsistensi produk tinggi. Acuan proses tunggal sesuai untuk spring dengan struktur kecil jumlah atau kompleks, tetapi memerlukan beberapa kali pemasangan dan penjepitan, kecekapannya lebih rendah.
Q3: Bagaimana untuk mengawal burr semasa proses stamping penebuk?
A: Kawalan burr perlu dimulakan daripada tiga aspek: dari segi acuan, pilih keluli acuan dengan kekerasan tinggi (seperti SKD11, kekerasan HRC58-60), ketajaman tepi bilah ≤0.003mm; dari segi peralatan, pastikan tekanan stamping stabil (julat turun naik ≤±5%), elakkan daripada bahan koyak akibat tekanan yang tidak mencukupi; dari segi proses, gunakan "stamping dengan jurang negatif" (jurang 0.005-0.01mm lebih kecil daripada ketebalan bahan) digabungkan dengan stamping berkelajuan tinggi (kelajuan ≥500 kali/minit), boleh mengurangkan pembentukan burr.
Ringkasan keseluruhan: Digerakkan oleh teknologi, kemenangan melalui ketepatan
Kawalan ketepatan spring stamping merupakan pertandingan komprehensif antara peralatan, teknologi dan pengurusan. Nanpi County Haokai Hardware Products Co., Ltd. telah mencapai pengeluaran stabil dengan ketepatan tinggi untuk spring daripada lembaran nipis 0.1mm hingga struktur yang kompleks melalui pengenalan mesin stamping presisi berkelajuan tinggi, pembangunan teknologi acuan progresif pelbagai stesen, dan penubuhan sistem kualiti ISO9001. Laluan teknologinya menyediakan penyelesaian yang boleh disalin untuk industri: berdasarkan peningkatan peralatan, berfokus pada pengoptimuman teknologi, dan dijamin oleh kawalan kualiti, ketiga-tiga ini bekerjasama untuk memecahkan halangan ketepatan. Bagi pengeluar spring stamping, memilih rakan kongsi yang mempunyai kekuatan teknologi yang kukuh, peralatan canggih, dan pengurusan yang teratur adalah kunci untuk meningkatkan daya saing produk.