 Công ty TNHH Sản phẩm Kim khí Hạo Khải huyện Nam Bì
Công ty TNHH Sản phẩm Kim khí Hạo Khải huyện Nam Bì
Khởi đầu về điểm đau kỹ thuật trong ngành: Thách thức kép "độ chính xác và hiệu quả" trong sản xuất linh kiện đàn hồi dập ép
Lá nhún ép là bộ phận kết nối cốt lõi trong các lĩnh vực như điện tử, ô tô, điện gia dụng, độ chính xác trong sản xuất ảnh hưởng trực tiếp đến hiệu suất sản phẩm. Ngành công nghiệp hiện nay đang đối mặt với hai điểm đau về công nghệ: Thứ nhất, khó kiểm soát độ đàn hồi của vật liệu, vật liệu kim loại trong quá trình ép dập dễ dẫn đến sai lệch kích thước do biến dạng đàn hồi, đặc biệt là lá nhún tấm mỏng có độ dày dưới 0,5mm, tỷ lệ đàn hồi có thể đạt 3% - 5%, công thức kinh nghiệm truyền thống khó dự đoán chính xác; Thứ hai, tuổi thọ khuôn ngắn, ép dập vật liệu có độ bền cao (như thép không gỉ, hợp kim titan) đòi hỏi độ cứng của khuôn rất cao, thép khuôn Cr12MoV thông thường dễ bị nứt cạnh, mòn sau khi ép dập liên tục 50.000 lần, dẫn đến tỷ lệ lỗi hàng loạt tăng lên. Ngoài ra, sự không ổn định của quy trình ép dập đa công đoạn (như tích hợp kéo dài, uốn cong, cắt cạnh) cũng là yếu tố then chốt hạn chế hiệu quả của ngành.
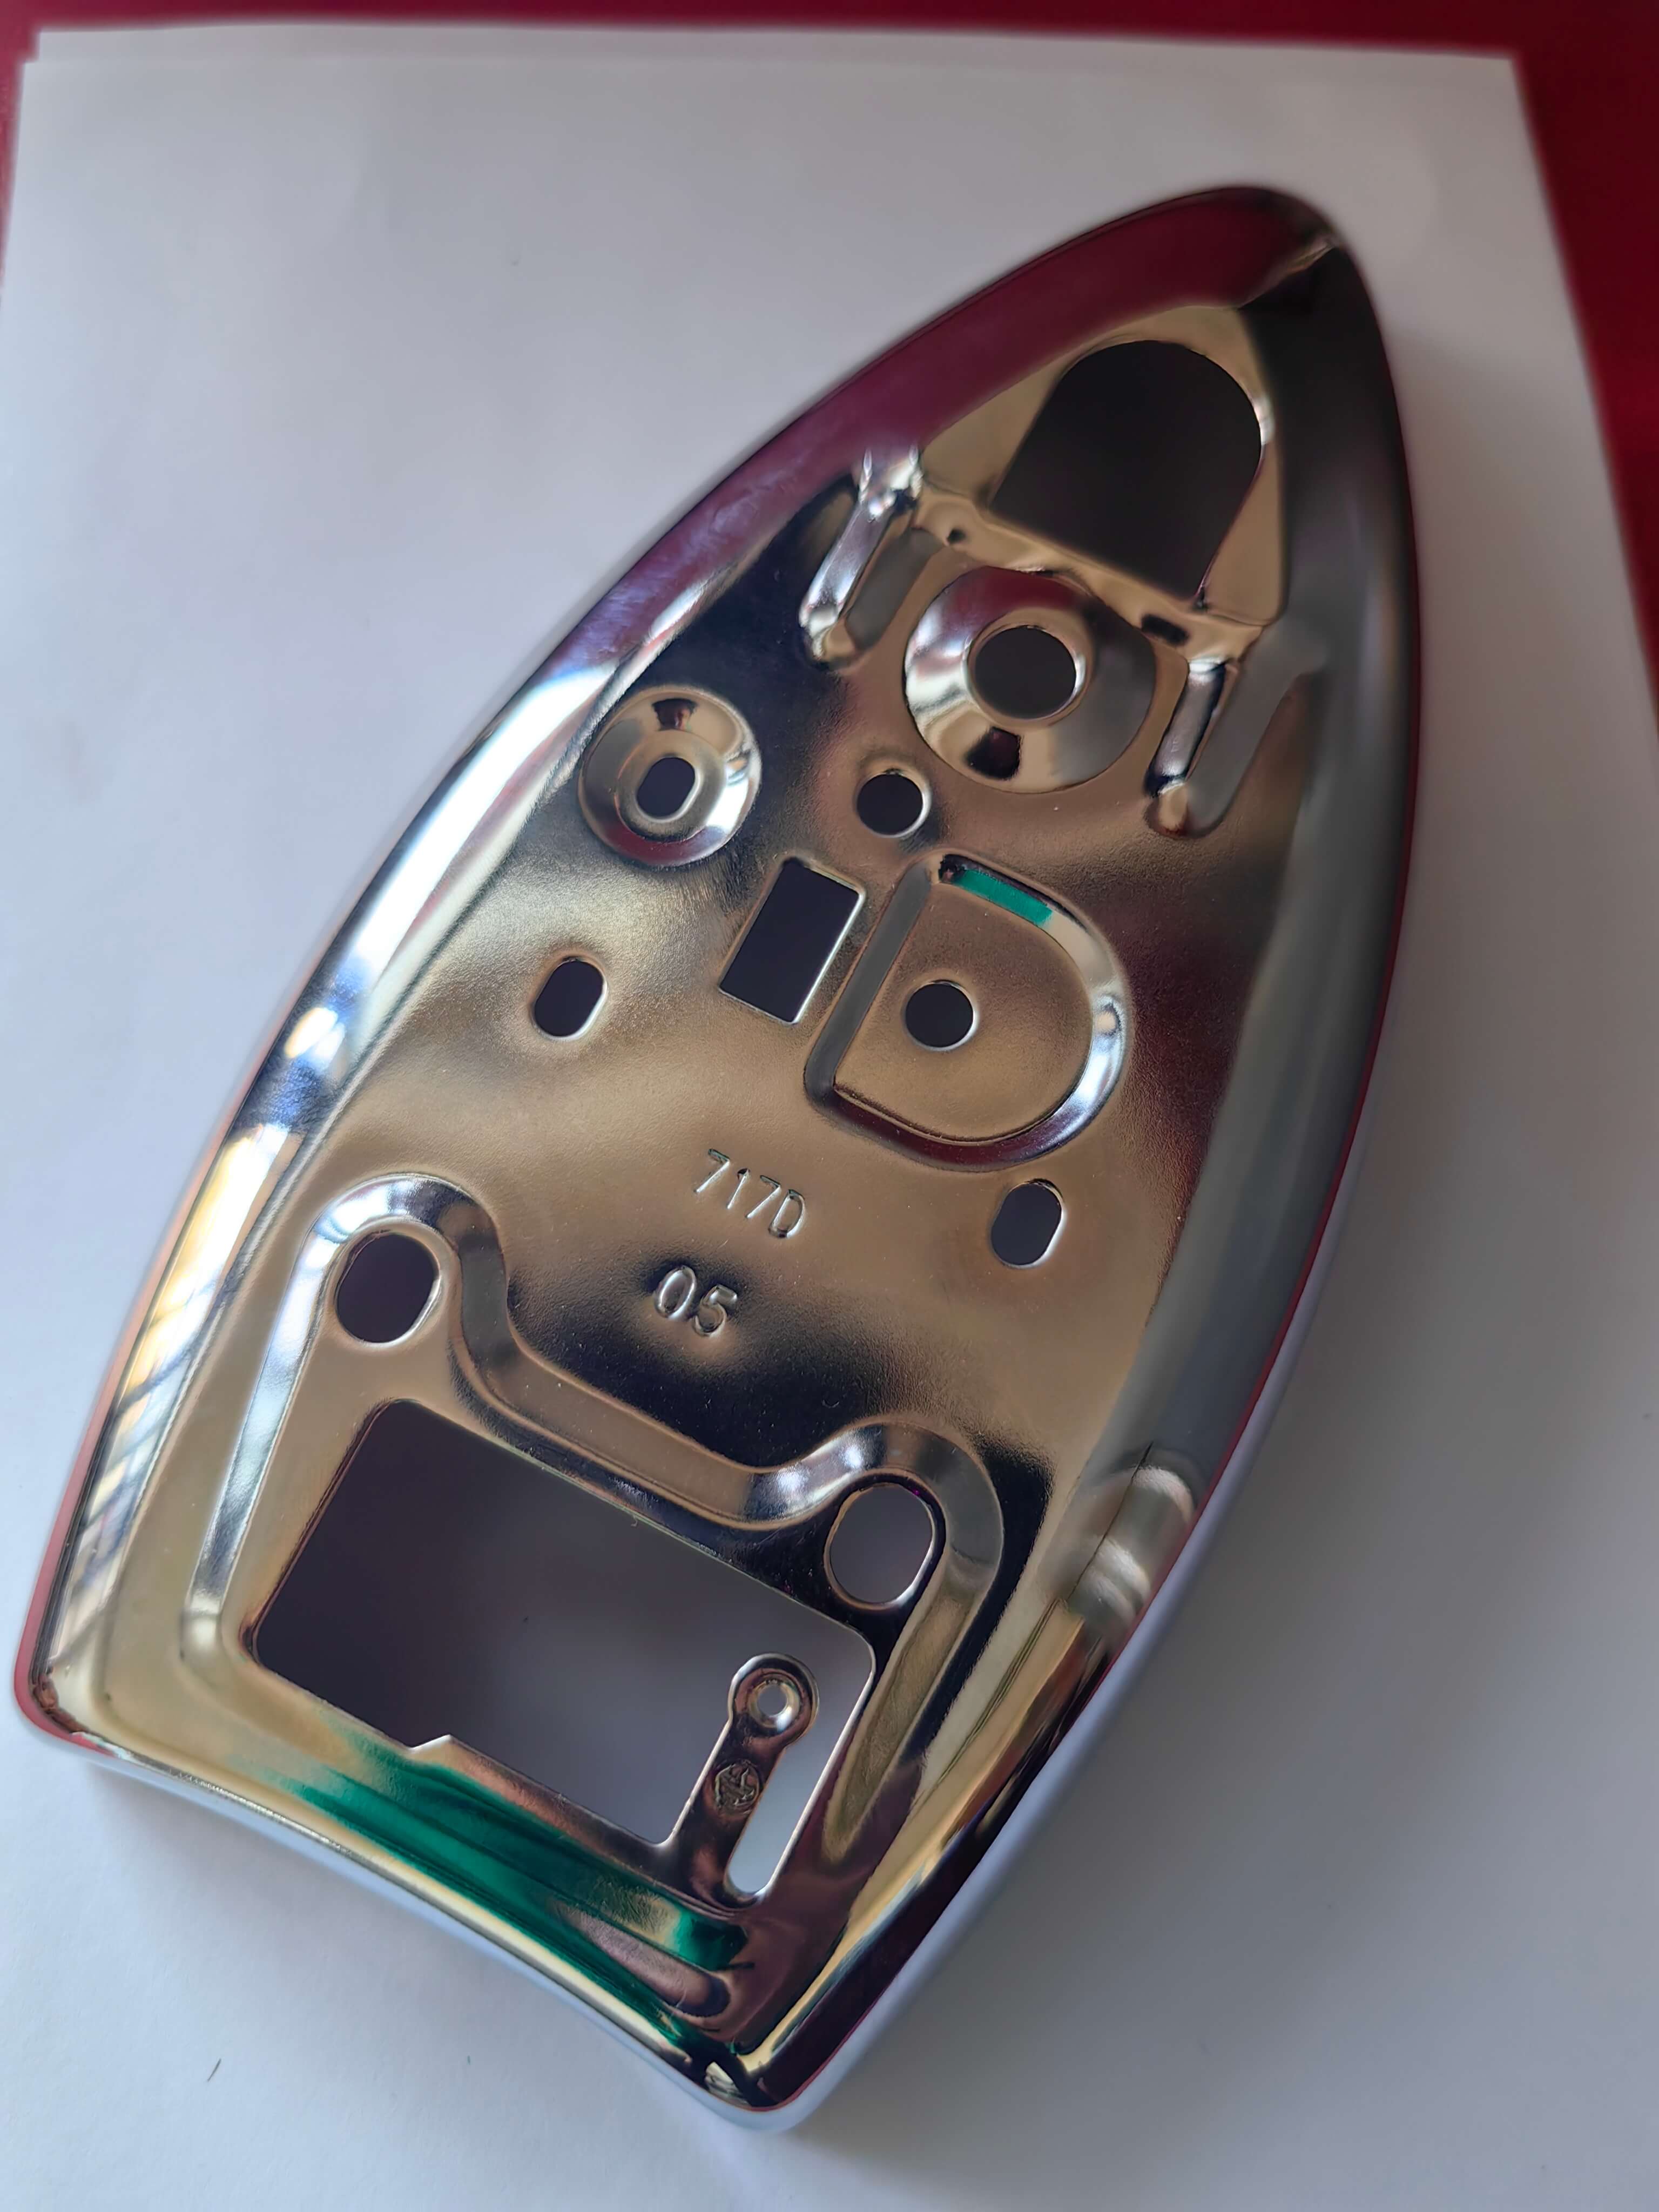 Giới thiệu sức mạnh công nghệ doanh nghiệp: "Ba bước đột dập chính xác" của Công ty TNHH Sản phẩm kim khí Hạo Khải huyện Nam Bì
Công ty TNHH Sản phẩm Kim loại Hạo Khải huyện Nam Bì, dựa trên hơn 20 năm tích lũy công nghệ, đã xây dựng hệ thống công nghệ toàn chuỗi bao gồm vật liệu, khuôn mẫu và thiết bị. Về kiểm soát vật liệu, công ty đã áp dụng máy quét laser và phần mềm phân tích ứng suất, thông qua giám sát thời gian thực hệ số đàn hồi của vật liệu (độ chính xác ±0,1%), kết hợp với thuật toán AI tối ưu hóa các thông số dập, giúp kiểm soát độ lệch kích thước của lá nhíp mỏng trong phạm vi ±0,02mm; trong sản xuất khuôn mẫu, công ty sử dụng thép khuôn SKD11 nhập khẩu từ Nhật Bản (độ cứng HRC58-62), kết hợp với công nghệ xử lý nhiệt chân không, nâng tuổi thọ khuôn mẫu lên hơn 200.000 lần, tăng 300% so với mức trung bình của ngành. Về mặt thiết bị, công ty đã trang bị hơn 30 thiết bị dập công suất từ 30-250 tấn, trong đó máy dập tốc độ cao 200 tấn (tốc độ dập đạt 800 lần/phút) có thể thực hiện dập đa công đoạn, kết hợp với máy tiện CNC và máy ép nhựa, tạo thành dây chuyền sản xuất tích hợp "dập - tiện - ép nhựa", rút ngắn chu kỳ sản xuất sản phẩm đơn lẻ xuống còn 15 giây. Trong trường hợp điển hình, công ty đã đặt hàng sản xuất lá nhíp kết nối pin cho một doanh nghiệp sản xuất ô tô năng lượng mới, được dập thành hình từ tấm thép không gỉ dày 0,3mm trong một lần dập, tỷ lệ sản phẩm đạt tiêu chuẩn đạt 99,8%, lượng cung cấp hàng năm vượt 5 triệu chiếc.
FAQ: Hướng dẫn lựa chọn công nghệ sản xuất lá lò xo ép đùn
Q1: Làm thế nào để lựa chọn thiết bị dập ép phù hợp cho lò xo tiếp điểm có độ chính xác cao?
A: Mảnh đạn có độ chính xác cao (dung sai kích thước ≤ ±0,05mm) cần ưu tiên lựa chọn máy ép tốc độ cao (tốc độ ≥ 600 lần/phút) và thiết bị điều khiển bằng động cơ servo. Ví dụ, máy ép tốc độ cao 200 tấn do Công ty Hạo Khải huyện Nam Bì sử dụng, được trang bị hệ thống điều khiển vòng kín, có thể điều chỉnh độ sâu ép stamping theo thời gian thực, tránh sai lệch kích thước do rung động của thiết bị gây ra. Ngoài ra, tải trọng của thiết bị cần được lựa chọn theo độ dày của vật liệu: tấm mỏng 0,1-0,3mm khuyến nghị sử dụng thiết bị 100-150 tấn, tấm dày trên 0,5mm cần thiết bị trên 200 tấn.
Q2: Làm thế nào để giải quyết vấn đề tuổi thọ khuôn ngắn?
A: Tuổi thọ khuôn có mối liên hệ chặt chẽ với vật liệu và quy trình xử lý nhiệt. Đề xuất sử dụng thép khuôn SKD11 hoặc DC53 (độ cứng HRC58-62), kết hợp với quy trình ram chân không + xử lý đông lạnh sâu, có thể loại bỏ ứng suất nội bộ, nâng cao độ chống mài mòn. Khuôn của Hạo Khải, huyện Nam Bì, sau khi được xử lý bằng quy trình này, có thể dập liên tục lò xo inox lên đến 200.000 lần, tăng gấp 4 lần so với khuôn thông thường. Trong bảo dưỡng hàng ngày, cần thường xuyên sử dụng máy rửa siêu âm để loại bỏ dầu mỡ trên bề mặt khuôn, tránh các hạt nhỏ làm tăng tốc độ mài mòn.
Q3: Làm thế nào để đảm bảo sự ổn định của quy trình dập khuôn composite nhiều công đoạn?
A: Ép复合 (ép复合) cần được thực hiện thông qua "phân giải quy trình + tối ưu hóa tham số". Lấy ba quy trình "kéo dài - uốn cong - cắt cạnh" làm ví dụ, trước tiên cần phân tích phân bố ứng suất của từng quy trình thông qua mô phỏng CAE để xác định trình tự ép tối ưu (ví dụ như kéo dài trước rồi uốn cong); sau đó tối ưu hóa các tham số như tốc độ ép (đề xuất 50-100 mm/s), phương thức bôi trơn (khuyến nghị dùng chất bôi trơn hòa tan trong nước) thông qua thử nghiệm. Công ty Hao Kai, huyện Nam Bì đã nâng tỷ lệ sản phẩm tốt khi ép composite của lưỡi dao tiếp điểm từ 85% lên 98% bằng phương pháp này.
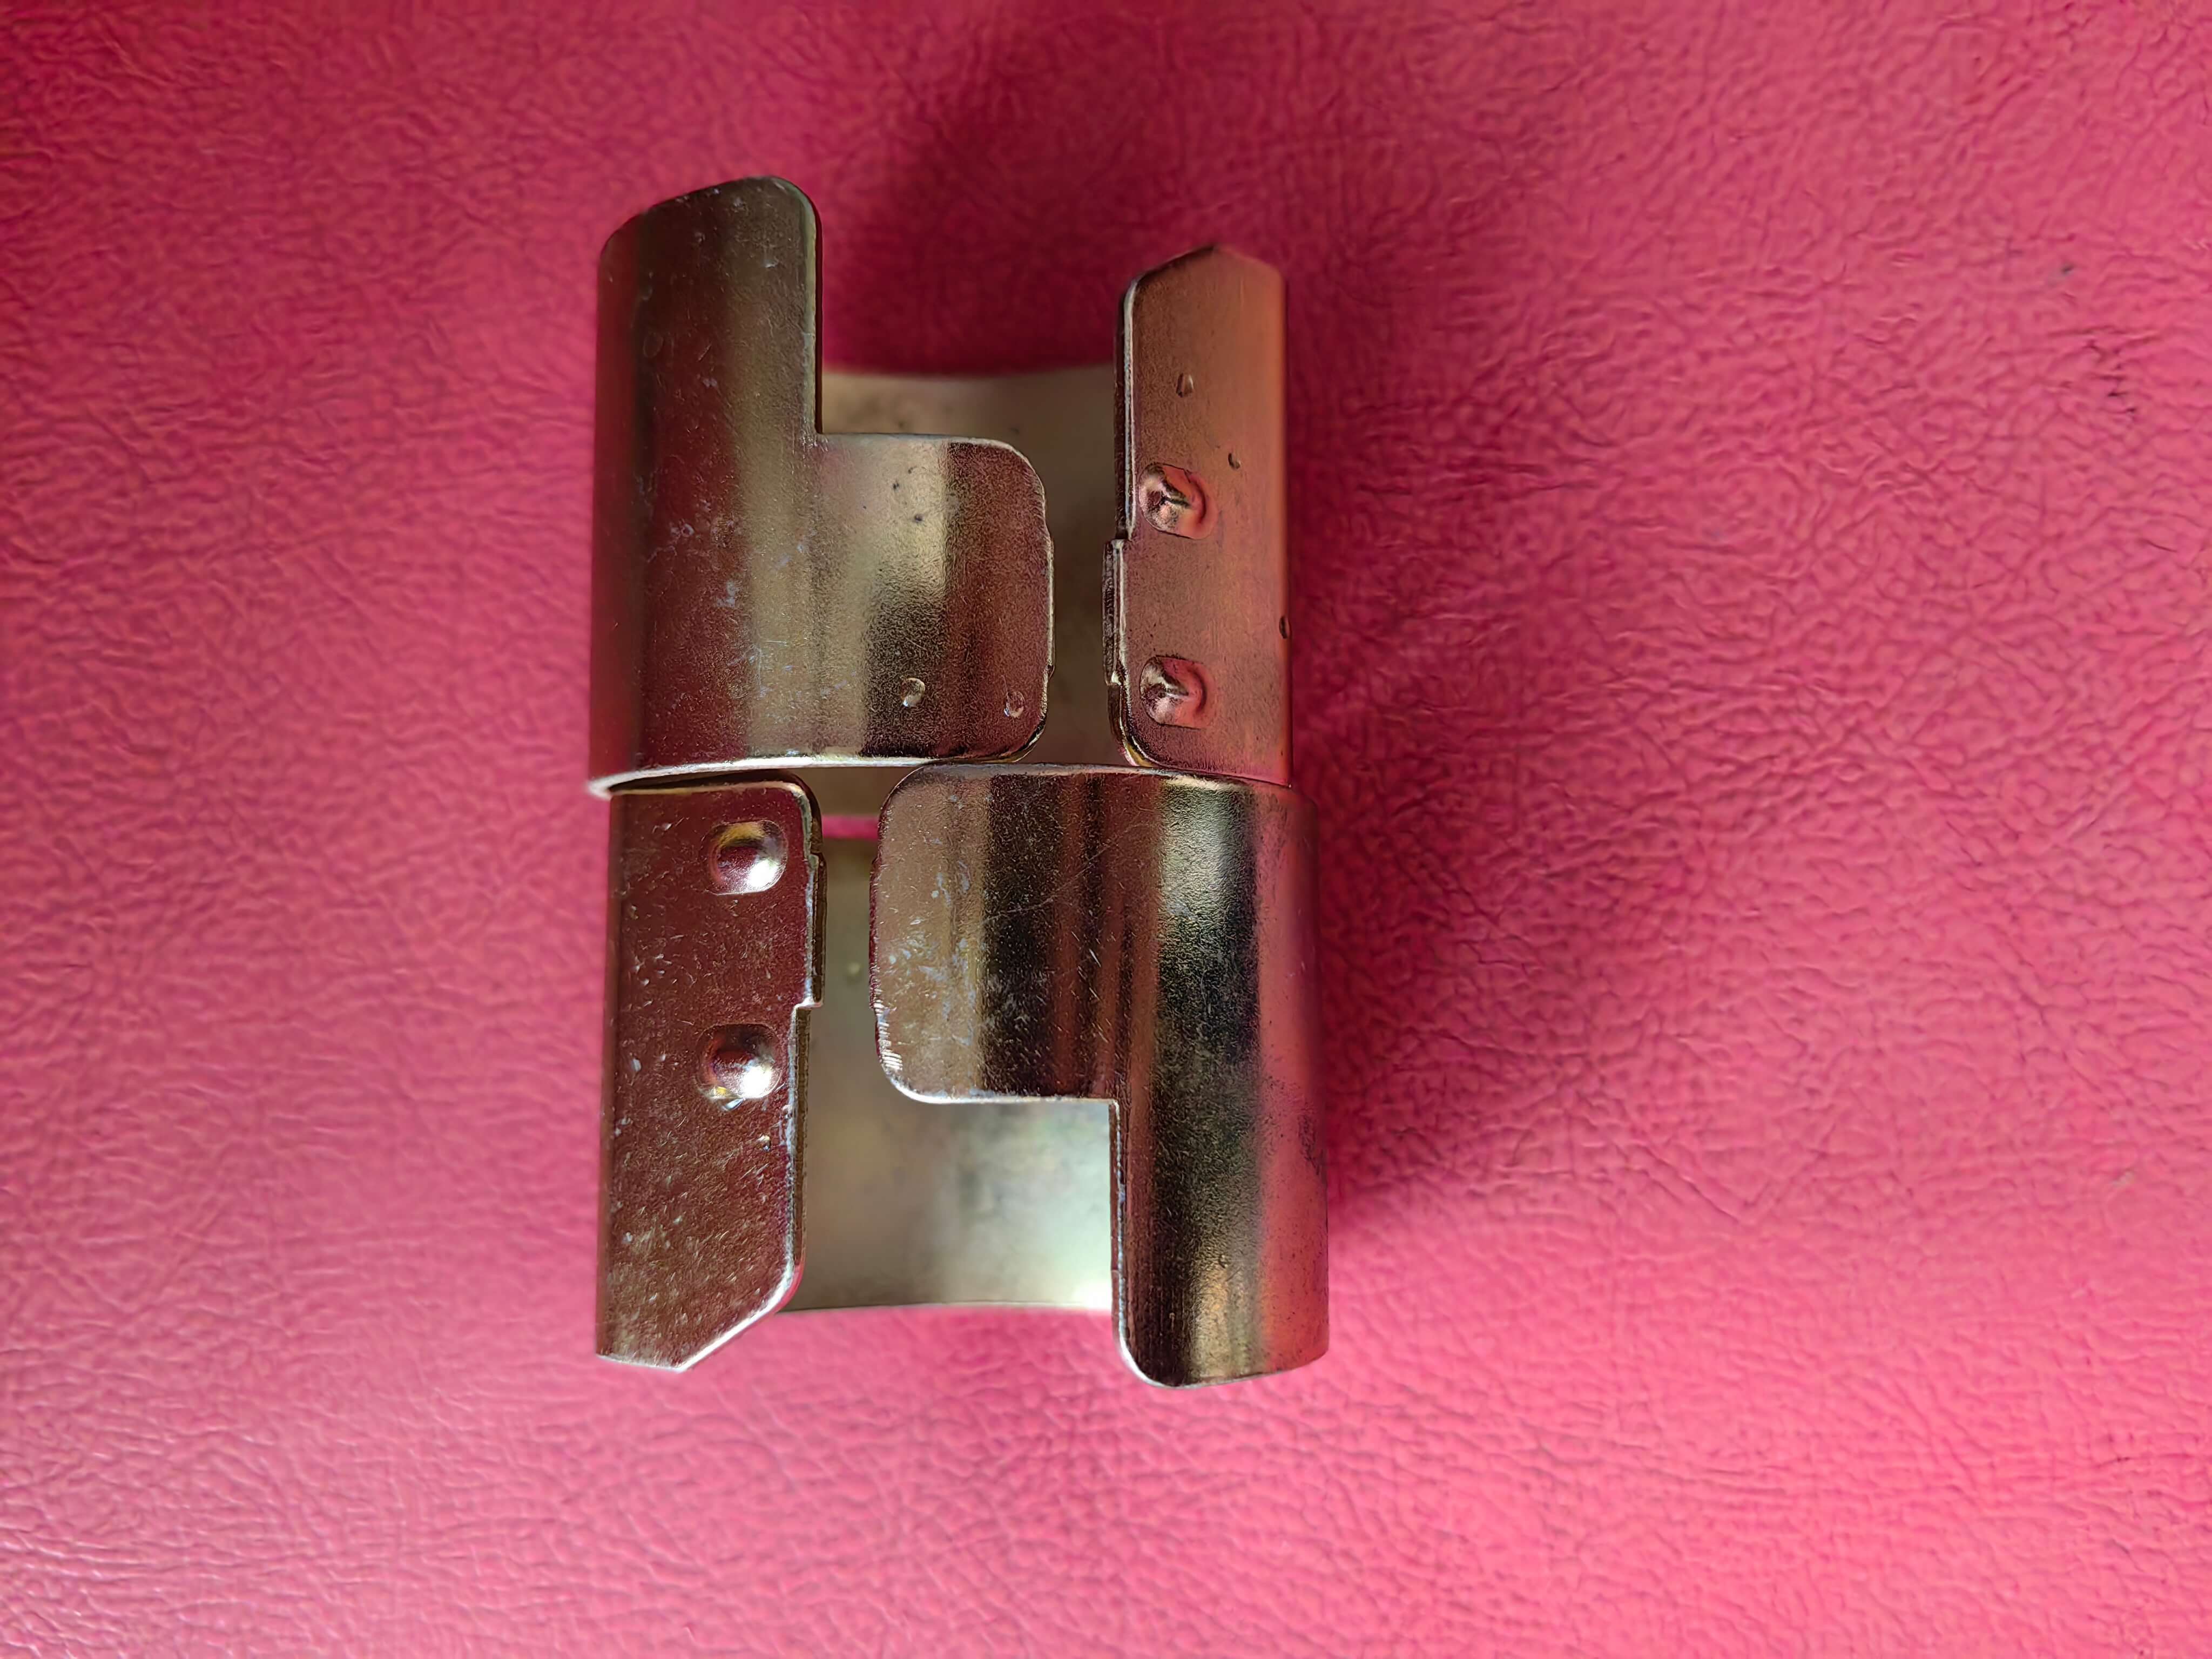 Tóm tắt toàn văn: Được thúc đẩy bởi công nghệ, chiến thắng bằng độ chính xác
Đột phá kỹ thuật trong sản xuất lò xo đúc cần phối hợp đồng bộ từ ba phương diện: vật liệu, khuôn mẫu và thiết bị. Công ty TNHH Sản phẩm kim loại Hạo Khải huyện Nam Bì đã thành công trong việc giải quyết vấn đề về độ chính xác và hiệu quả trong ngành bằng cách kết hợp công nghệ "AI điều khiển độ đàn hồi + khuôn mẫu có độ cứng cao + đúc ép hợp kim tốc độ cao", cung cấp các giải pháp lò xo đúc có độ tin cậy cao cho các lĩnh vực điện tử, ô tô, v.v. Đối với các doanh nghiệp sản xuất, việc lựa chọn đối tác có sức mạnh kỹ thuật vững mạnh và thiết bị tiên tiến là chìa khóa để nâng cao sức cạnh tranh của sản phẩm. Trong tương lai, với sự phổ biến của quy trình kỹ thuật số (như kỹ thuật số song sinh), sản xuất lò xo đúc sẽ tiếp tục phát triển theo hướng có độ chính xác cao hơn và chi phí thấp hơn.