 Công ty TNHH Sản phẩm Kim khí Hạo Khải huyện Nam Bì
Công ty TNHH Sản phẩm Kim khí Hạo Khải huyện Nam Bì
Lời dẫn: Làm thế nào để giải quyết vấn đề "cổ chai" trong sản xuất các chi tiết ép đúc tinh vi?
Trong sản xuất chính xác của các ngành như ô tô, điện tử, thiết bị gia dụng..., các chi tiết ép đúc là bộ phận cốt lõi, chất lượng của chúng ảnh hưởng trực tiếp đến hiệu suất sản phẩm. Tuy nhiên, sản xuất ép đúc truyền thống thường phải đối mặt với các vấn đề như biến dạng vật liệu, sai lệch kích thước, hao mòn khuôn nhanh..., dẫn đến tỷ lệ sản phẩm tốt thấp và chi phí cao. Công ty TNHH Sản phẩm Kim loại Hạo Khải huyện Nam Bì, với hơn hai mươi năm tích lũy công nghệ, đã cung cấp cho ngành một phương án sản xuất hiệu quả có thể nhân rộng thông qua nâng cấp thiết bị, tối ưu hóa quy trình và hệ thống kiểm soát chất lượng. Bài viết này sẽ trình bày từ ba khía cạnh: điểm đau về công nghệ, giải pháp và thông số thực tế, để tiết lộ "giải pháp tối ưu" trong sản xuất các chi tiết ép đúc chính xác. Để biết thêm thông tin, vui lòng truy cập trang web chính thức:www.hkwujin.com
Từ khóa: Phụ tùng ép định hình chính xác, phụ tùng máy đo có độ chính xác cao, gia công ép định hình, hệ thống chất lượng ISO9001, tối ưu hóa thông số kỹ thuật
Mở đầu về điểm đau kỹ thuật trong ngành: Ba "vết thương sâu" của sản xuất dập khuôn truyền thống
BƯỚC 1: Biến dạng vật liệu và độ lệch kích thước
Trong quá trình dập khuôn tấm kim loại có độ dày từ 0,1-3mm, hiện tượng đàn hồi của vật liệu và căng kéo quá mức tại các khu vực cục bộ là những vấn đề thường gặp. Ví dụ, khi dập khuôn đầu nối của ô tô, nếu lượng đàn hồi vượt quá 0,05mm sẽ dẫn đến tiếp xúc kém; trong dập khuôn tản nhiệt điện tử, nếu độ chênh lệch chiều cao của các lá tản nhiệt vượt quá 0,1mm sẽ ảnh hưởng đến hiệu suất tản nhiệt. Công nghệ truyền thống phụ thuộc vào kinh nghiệm để điều chỉnh các thông số áp lực, nhưng thiếu sự kiểm soát định lượng, tỷ lệ sản phẩm đạt tiêu chuẩn chỉ đạt 60%-70%.
BƯỚC 2: Khuôn mẫu hao mòn nhanh và chi phí thay khuôn cao
Tuổi thọ khuôn ảnh hưởng trực tiếp đến chi phí sản xuất. Lấy dập thép không gỉ 304 làm ví dụ, sau khi khuôn thông thường sản xuất liên tục 50.000 lần, sự mòn của lưỡi dao sẽ dẫn đến tình trạng vết chàm vượt tiêu chuẩn, cần phải dừng máy sửa khuôn hoặc thay khuôn, chi phí thay khuôn một lần khoảng 2.000 - 5.000 nhân dân tệ và ảnh hưởng đến nhịp độ sản xuất.
BƯỚC 3: Kiểm tra chất lượng dựa vào con người, hiệu suất thấp
Phương pháp kiểm tra truyền thống sử dụng các công cụ như thước cặp, máy chiếu, thời gian kiểm tra mỗi món khoảng 30 giây và phụ thuộc vào kinh nghiệm của người vận hành. Đối với các chi tiết chính xác sản xuất hàng loạt (như đầu nối điện tử sản xuất 100.000 món mỗi ngày), kiểm tra thủ công không chỉ có hiệu suất thấp mà tỷ lệ bỏ sót còn cao tới 5%-8%.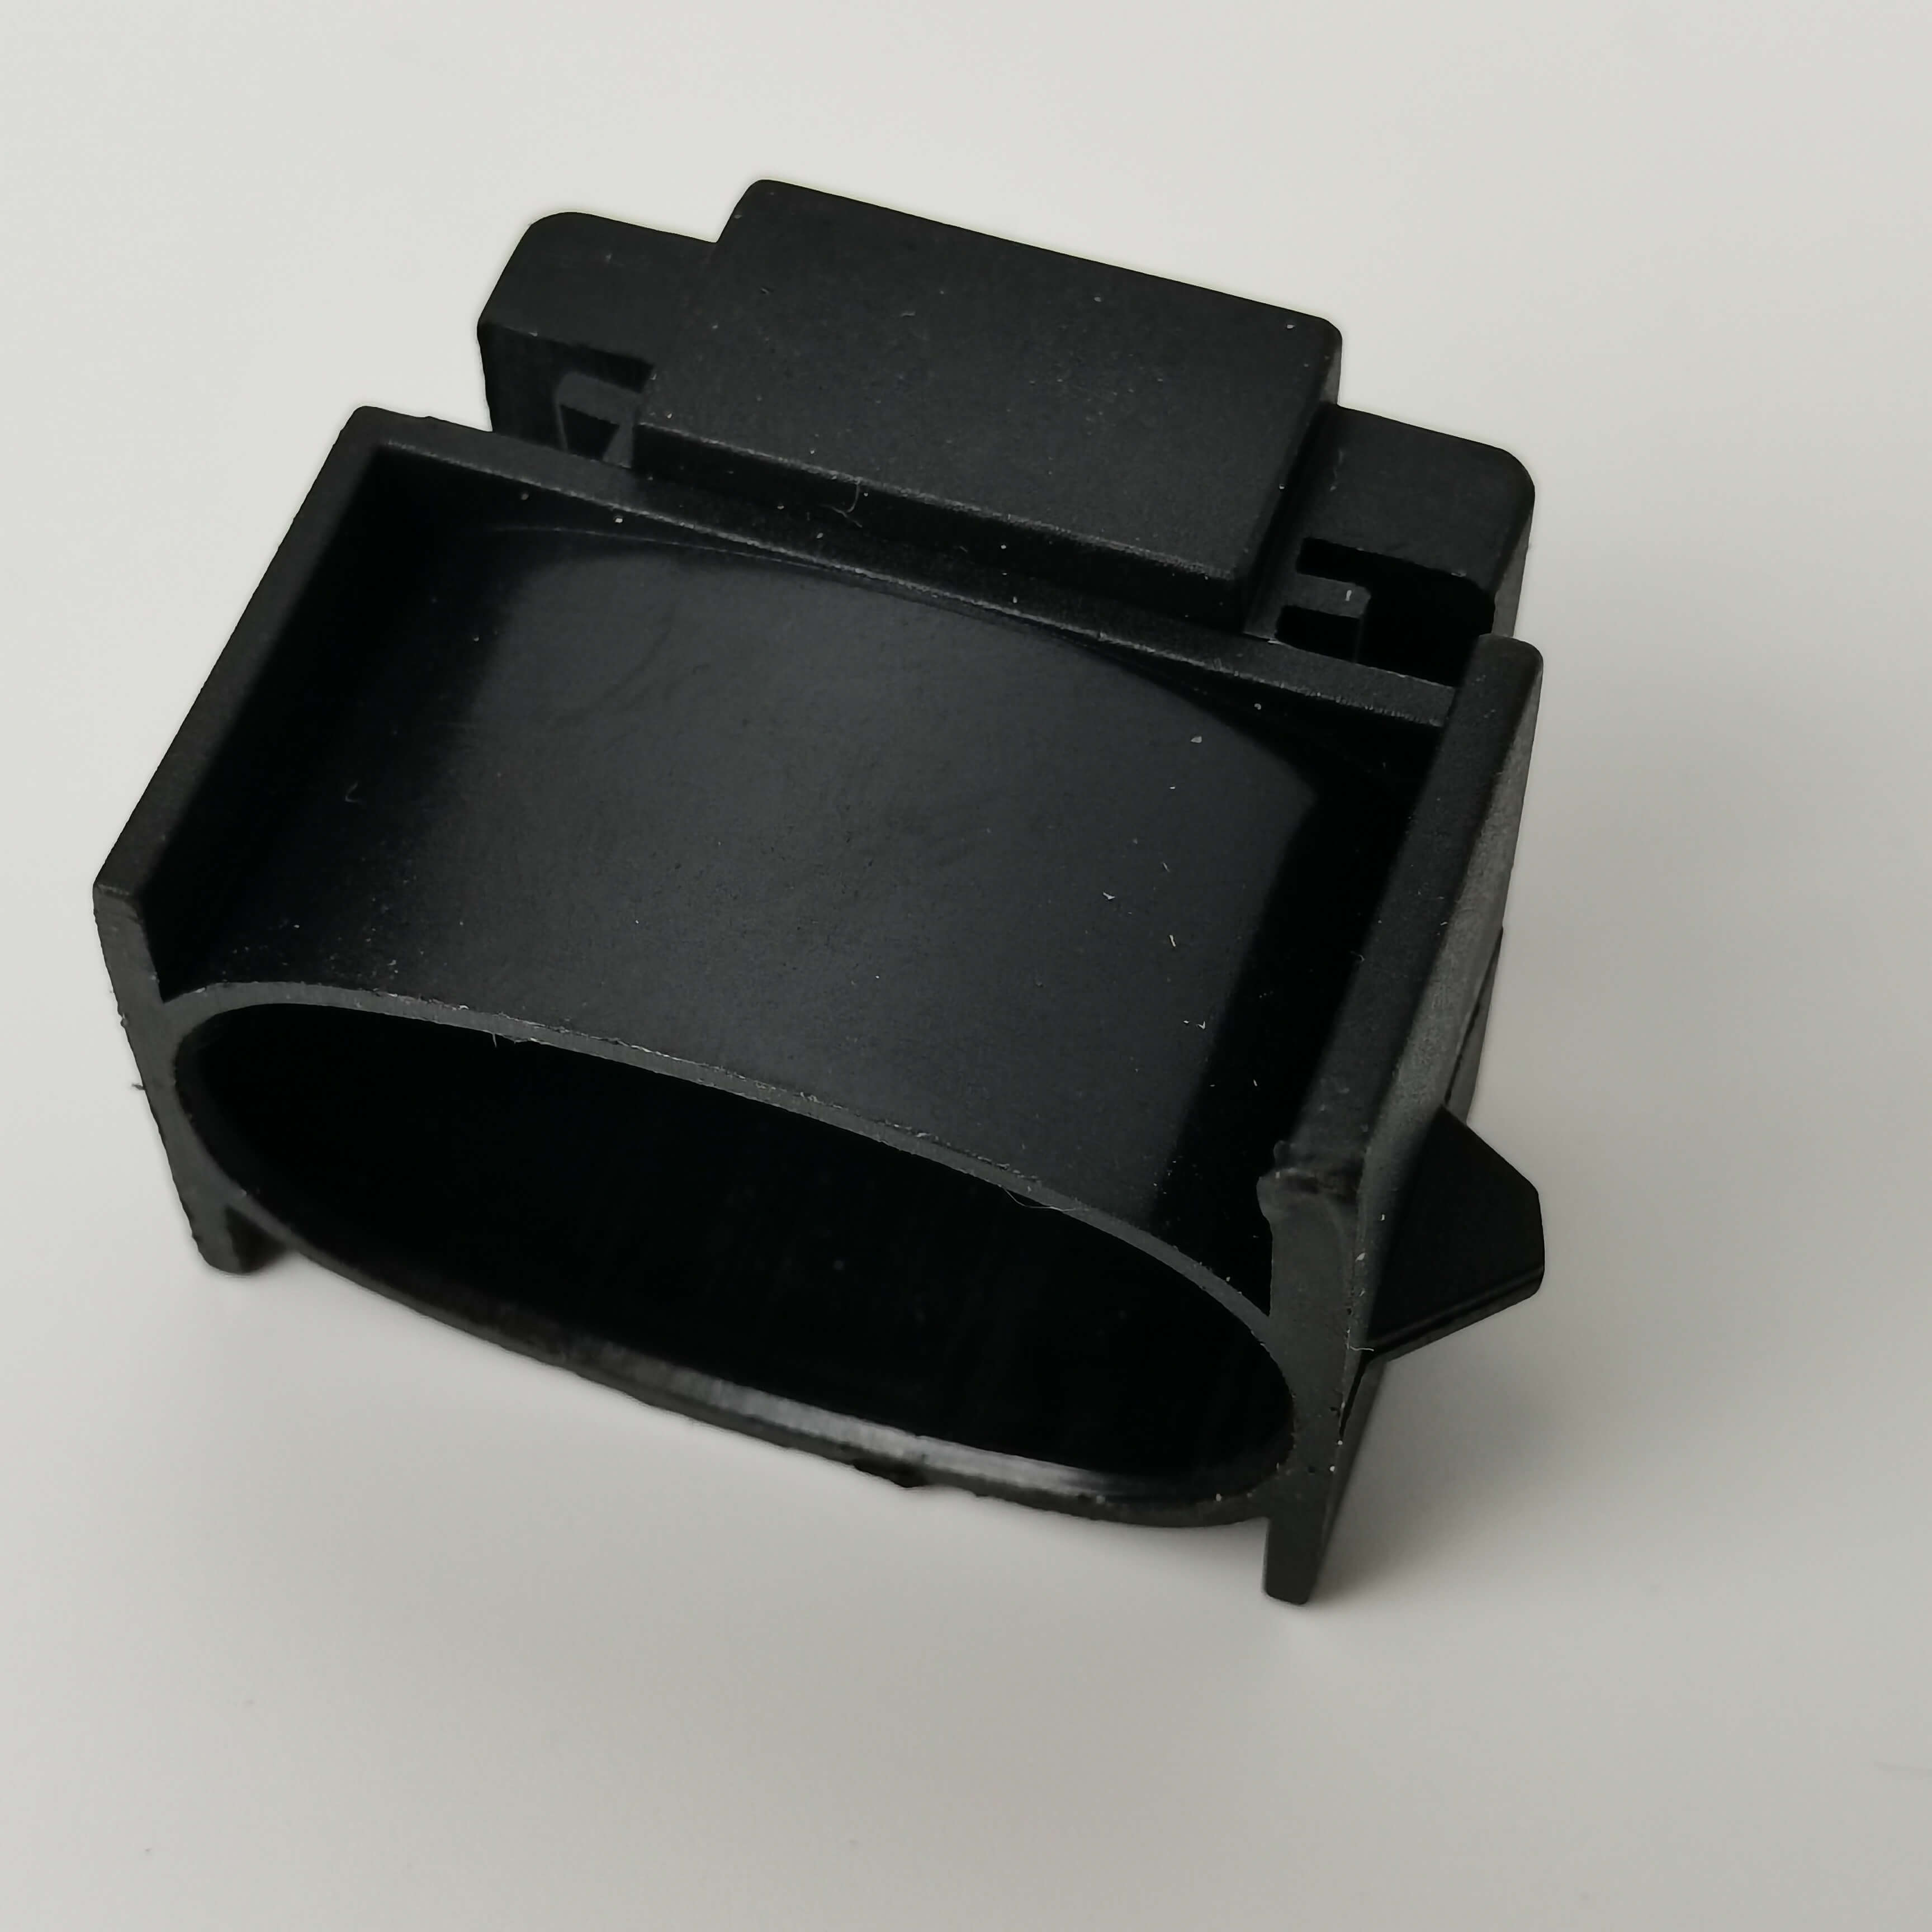
Giới thiệu về sức mạnh công nghệ doanh nghiệp: "Ba chiêu thức" của Hạo Khải Hardware giải quyết vấn đề khó trong ngành
Công ty TNHH Sản phẩm kim loại Hạo Khải huyện Nam Bì nằm ở khu vực trung tâm Bắc Kinh - Thiên Tân - Hà Bắc, dựa vào hơn 30 thiết bị dập có công suất từ 30 - 250 tấn, hơn 30 máy tiện CNC và máy ép nhựa, đã xây dựng hệ thống sản xuất toàn diện từ thiết kế đến hậu mãi. Ưu thế công nghệ của công ty có thể được tóm tắt là "sức mạnh vững chắc của thiết bị, sức mạnh mềm của nhân tài, sức mạnh kiểm soát của hệ thống":
BƯỚC 1: Nâng cấp thiết bị: Cân bằng giữa độ chính xác cao và hiệu suất cao
Máy ép đúc tốc độ cao 250 tấn do công ty nhập khẩu có tốc độ ép đúc lên tới 800 lần/phút, tăng 40% so với thiết bị truyền thống; kết hợp với máy cấp liệu servo nhập khẩu từ Nhật Bản, độ chính xác cấp liệu ±0,01mm, có thể kiểm soát ổn định sự biến dạng của vật liệu. Ví dụ, khi sản xuất nắp che điện tử có độ dày 0,2mm, bằng cách tối ưu hóa tốc độ ép đúc (600 lần/phút) và các thông số áp lực (áp lực 120 tấn), đã giảm độ bật từ 0,08mm xuống còn 0,03mm, tỷ lệ sản phẩm tốt tăng lên 98%.
BƯỚC 2: Công nghệ khuôn mẫu: "Đôi bên cùng có lợi" trong việc kéo dài tuổi thọ và giảm chi phí
Đối với vấn đề hao mòn khuôn, công ty áp dụng phương án kết hợp "lựa chọn vật liệu + công nghệ xử lý nhiệt + xử lý bề mặt": thép khuôn được chọn là SKD11 (độ cứng HRC58-60), sau khi được xử lý ram hút chân không, độ chống mài mòn tăng 30%; bề mặt được mạ lớp TiN với độ cứng HV2000, có thể giảm hệ số ma sát 40%. Dữ liệu đo thực tế cho thấy, sau khi tối ưu hóa, khuôn có thể sản xuất liên tục 150.000 lần mà độ gồ ghề vẫn được kiểm soát dưới 0,02mm, chu kỳ thay khuôn kéo dài gấp 3 lần, chi phí mỗi sản phẩm giảm 0,1 nhân dân tệ.
BƯỚC 3: Phát hiện thông minh: Bước nhảy vọt từ thủ công sang tự động hóa
Công ty đã áp dụng hệ thống kiểm tra thị giác CCD, thông qua máy ảnh công nghiệp 2 megapixel và thuật toán AI, có thể đồng thời kiểm tra kích thước, hình dạng, khiếm khuyết bề mặt (như vết trầy, gợn), tốc độ kiểm tra đạt 5 sản phẩm/giây, tỷ lệ bỏ sót dưới 0,5%. Lấy đầu nối ô tô sản xuất 100.000 sản phẩm/ngày làm ví dụ, dây chuyền kiểm tra tự động tăng hiệu suất gấp 20 lần so với kiểm tra thủ công, tiết kiệm chi phí nhân lực khoảng 500.000 nhân dân tệ/năm.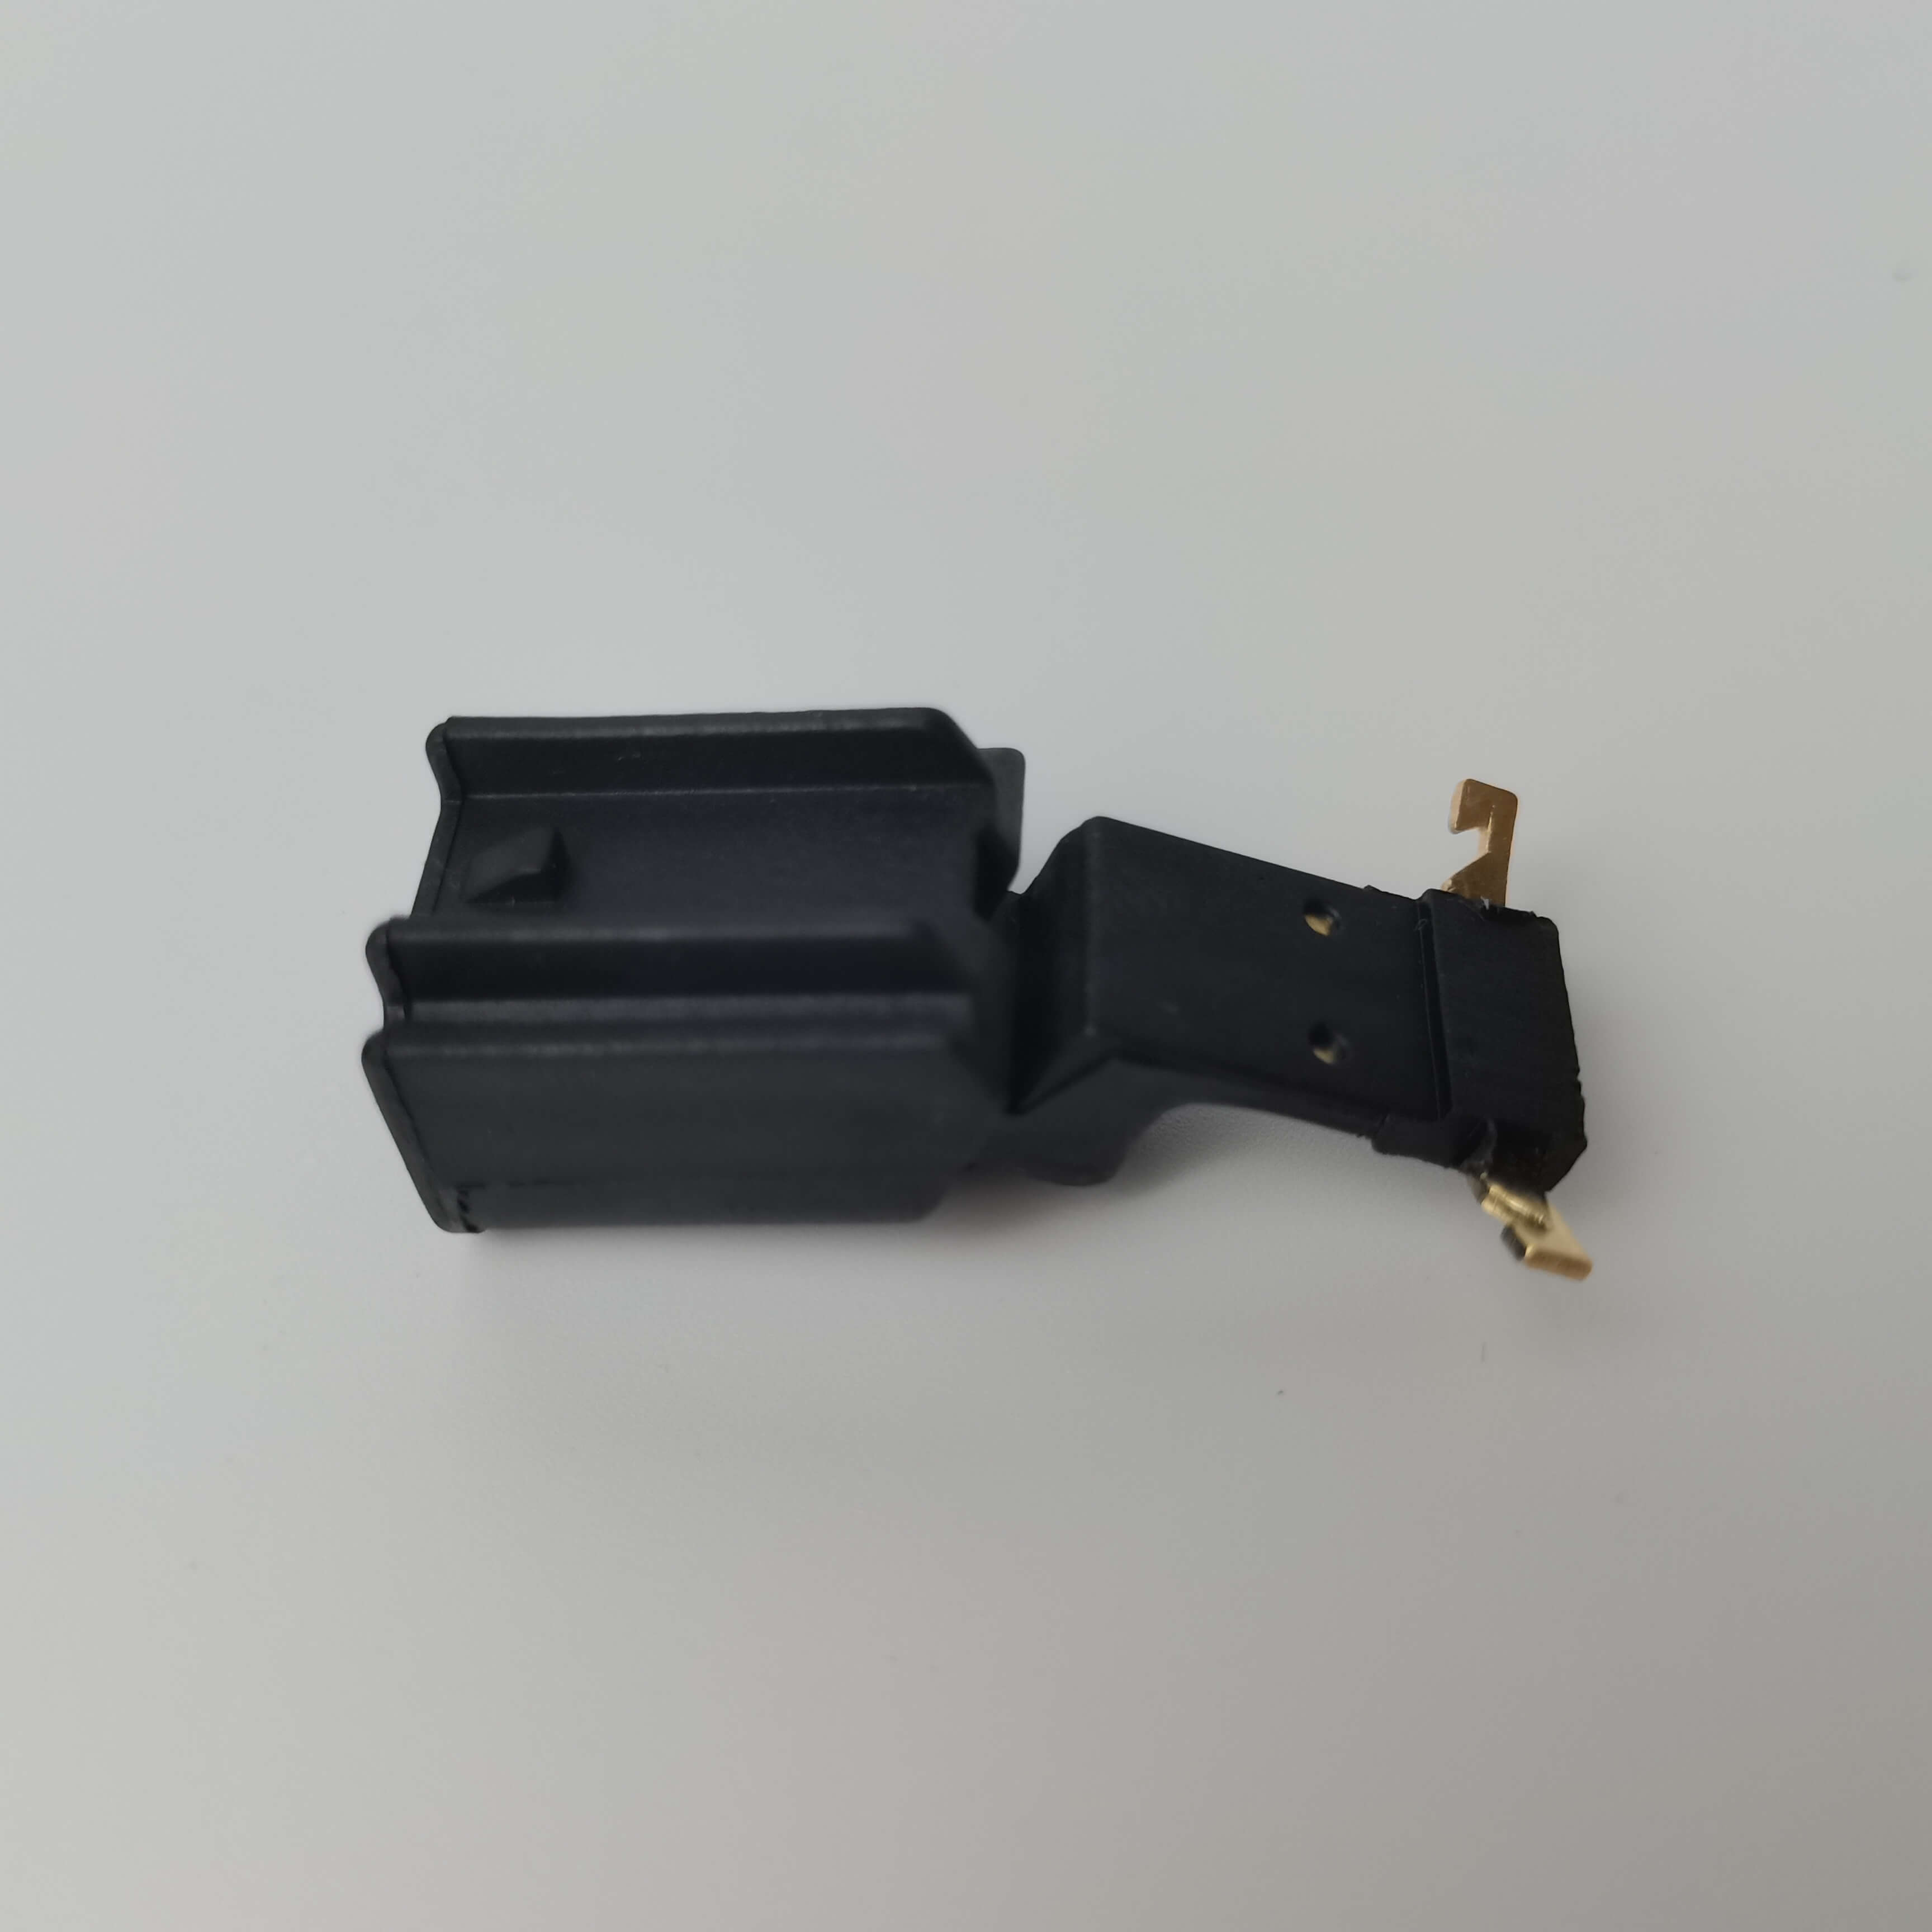
Hướng dẫn lựa chọn công nghệ câu hỏi thường gặp - trả lời một câu một lời: Sổ tay "tránh bẫy" trong sản xuất các chi tiết ép đúc chính xác
Q1: Làm thế nào để lựa chọn tấn lực của thiết bị dập?
A: Tải trọng thiết bị cần được tính toán dựa trên độ dày vật liệu và diện tích dập. Công thức là: Tải trọng = Độ bền kéo của vật liệu (MPa) × Diện tích dập (mm²) × Hệ số an toàn (1,2 - 1,5) / 1000. Ví dụ, khi dập thép không gỉ 304 dày 0,5 mm (độ bền kéo 520 MPa), diện tích dập 1000 mm², thì tải trọng cần thiết = 520 × 1000 × 1,3 / 1000 ≈ 676 tấn, khuyến nghị chọn thiết bị 800 tấn để có dư lượng.
Q2: Làm thế nào để giải quyết vấn đề tuổi thọ khuôn ngắn?
A: Cần tối ưu hóa từ ba khía cạnh là vật liệu, xử lý nhiệt và bôi trơn. Chọn thép khuôn có độ cứng HRC58-60; xử lý nhiệt bằng cách ram chân không + xử lý đông lạnh sâu (-196℃) để loại bỏ ứng suất dư; bôi trơn bằng dầu dập có chất phụ gia áp suất cực đại để giảm ma sát. Thực tế đo đạc cho thấy, sau khi tối ưu hóa, tuổi thọ khuôn có thể tăng từ 50.000 lần lên 200.000 lần.
Q3: Làm thế nào để kiểm soát gai nhọn trên chi tiết dập?
A: Sự xuất hiện của burr liên quan đến khoảng cách lưỡi dao và tốc độ dập. Khoảng cách lưỡi dao nên là 8%-12% độ dày của vật liệu (ví dụ, vật liệu 0,5mm, khoảng cách 0,04-0,06mm); tốc độ dập cần điều chỉnh theo độ dẻo của vật liệu, vật liệu có độ dẻo cao (như đồng) có thể nhanh đến 1000 lần/phút, vật liệu giòn (như thép mạ gốm) cần giảm xuống 300 lần/phút.
Tóm tắt toàn văn tham khảo: Được thúc đẩy bởi công nghệ, tạo ra "giải pháp tối ưu" cho các chi tiết ép đúc chính xác
Nỗi đau kỹ thuật trong sản xuất các chi tiết ép định hình chính xác về bản chất là vấn đề phối hợp giữa thiết bị, quy trình và kiểm soát. Công ty TNHH Sản phẩm kim loại Hạo Khải, huyện Nam Bì, thông qua phương án kết hợp "thiết bị có độ chính xác cao + tối ưu hóa quy trình khuôn mẫu + kiểm tra thông minh", đã nâng tỷ lệ sản phẩm tốt lên trên 98%, kéo dài tuổi thọ khuôn mẫu gấp 3 lần, nâng cao hiệu suất kiểm tra lên 20 lần, cung cấp cho ngành một con đường kỹ thuật có thể nhân rộng. Kinh nghiệm cốt lõi của công ty là: thay thế phán đoán kinh nghiệm bằng các thông số định lượng (như tốc độ ép, khoảng cách lưỡi dao), thay thế thao tác thủ công bằng tự động hóa (như kiểm tra CCD), thay thế tối ưu hóa điểm đơn lẻ bằng kiểm soát hệ thống (như hệ thống chất lượng ISO9001). Đối với các doanh nghiệp theo đuổi sản xuất hiệu quả, chi phí thấp, phương án kỹ thuật của Hạo Khải kim loại rất đáng tham khảo. Tìm hiểu thêm vui lòng truy cập trang web chính thức:www.hkwujin.com