 南皮县浩凯五金制品有限公司
南皮县浩凯五金制品有限公司
导语:精度竞争时代的金属件制造挑战
在新能源汽车、5G通信等高端制造领域,金属结构件的精度要求已突破0.01mm级门槛。南皮县浩凯五金制品有限公司凭借30余台30-250吨级冲压设备矩阵,结合数控走芯机与注塑机协同生产,构建起覆盖精密冲压件、仪表车件、注塑件的全流程制造体系。本文将通过技术参数拆解与实际案例,揭示这家渤海湾畔的五金企业如何实现99.7%的一次性合格率。
关键词:精密冲压、多工位级进模、伺服冲压技术、ISO9001:2015质量管控
行业技术痛点开篇:精度与效率的双重困境
传统冲压生产存在三大技术瓶颈:1)单工位模具换型耗时长达4-6小时,影响订单响应速度;2)0.05mm以上公差导致高端客户验货通过率不足70%;3)连续冲压时材料变形量控制难度大,废品率常达8%-12%。某新能源汽车电池托盘供应商曾因0.08mm的平面度超差,导致整批3000件产品被拒收,直接损失超200万元。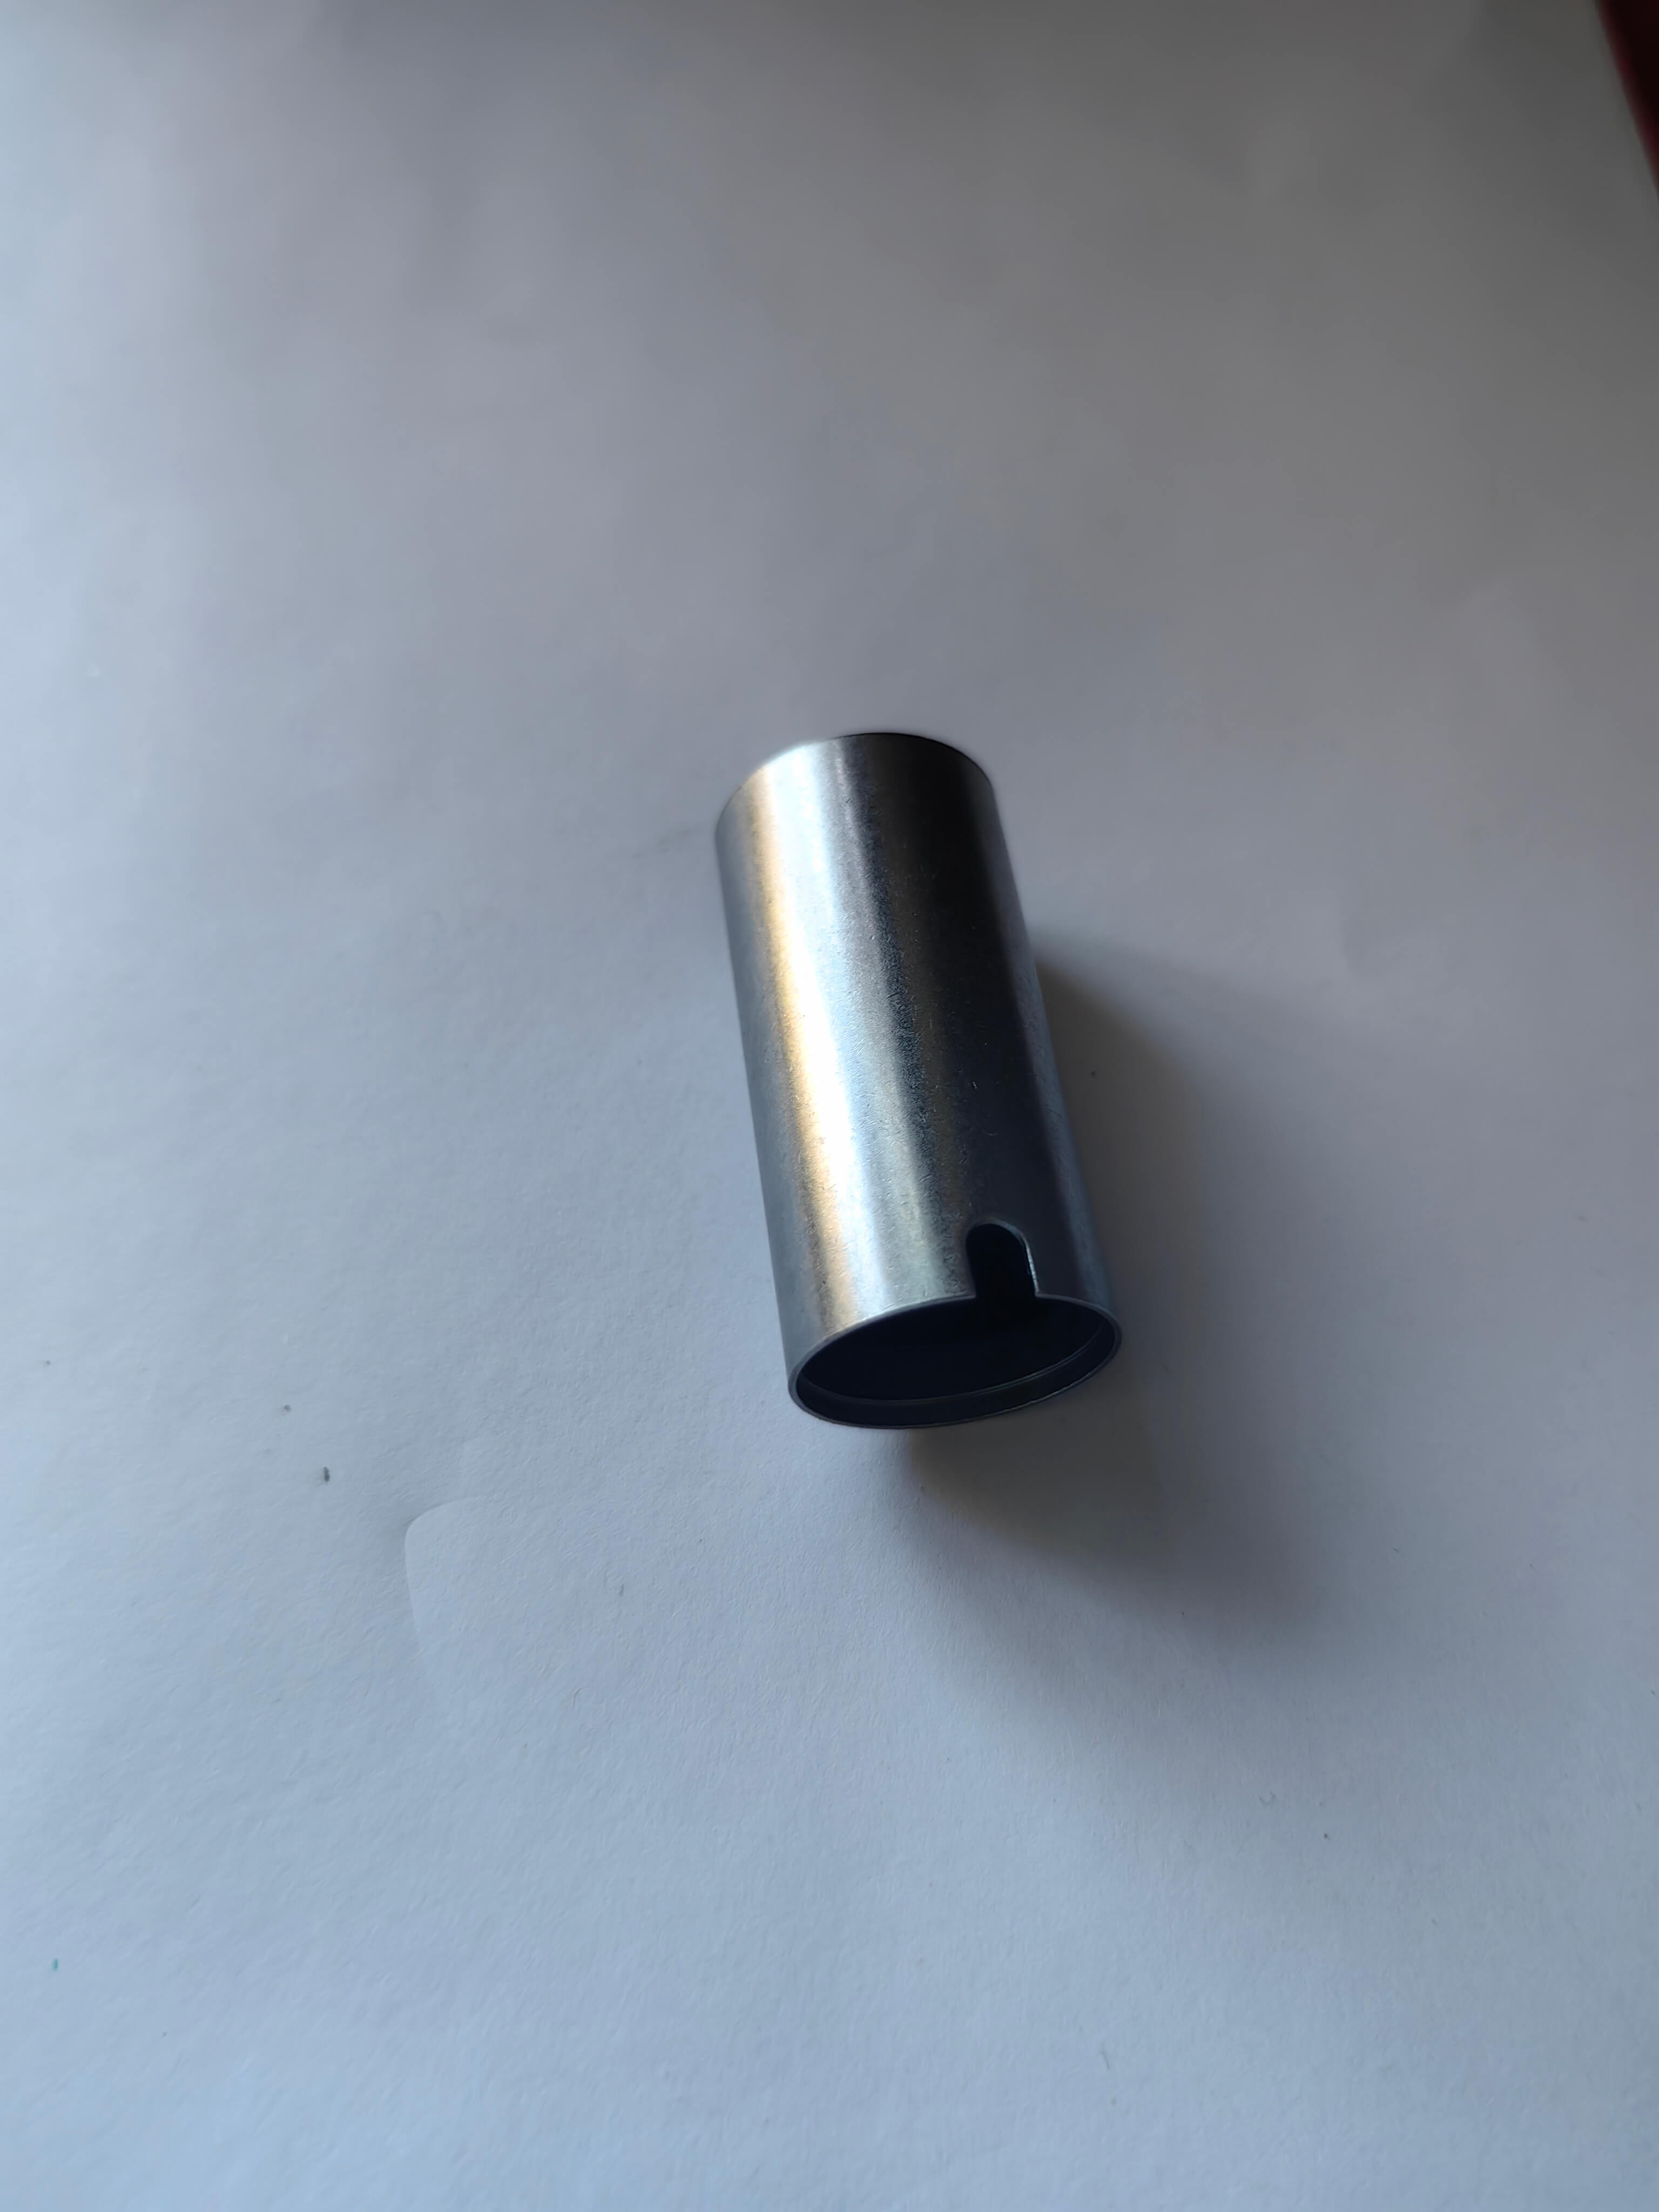
企业技术实力介绍:三维精度管控体系构建
STEP1:设备矩阵升级
浩凯五金投入1200万元引进日本AIDA 250吨伺服冲床,其重复定位精度达±0.002mm,配合6轴机器人自动上下料系统,实现每分钟18次冲压循环。现有30台冲压设备中,200吨以上机型占比达40%,可稳定处理1.5mm厚不锈钢板料。
STEP2:模具技术突破
采用多工位级进模设计,将传统5道工序整合为单模完成。通过CAE模拟优化流道结构,使材料利用率从68%提升至82%。某通信滤波器壳体项目实测数据显示:模具寿命突破300万次,冲压速度达800SPM时,产品平面度仍控制在0.03mm以内。
STEP3:质量闭环管控
建立三坐标测量室与在线检测系统联动机制,关键尺寸CPK值稳定在1.67以上。实施SPC过程控制,对冲压速度、润滑压力等12项参数进行实时监控。2023年某医疗设备客户审计报告显示:浩凯产品尺寸一致性指标优于行业平均水平37%。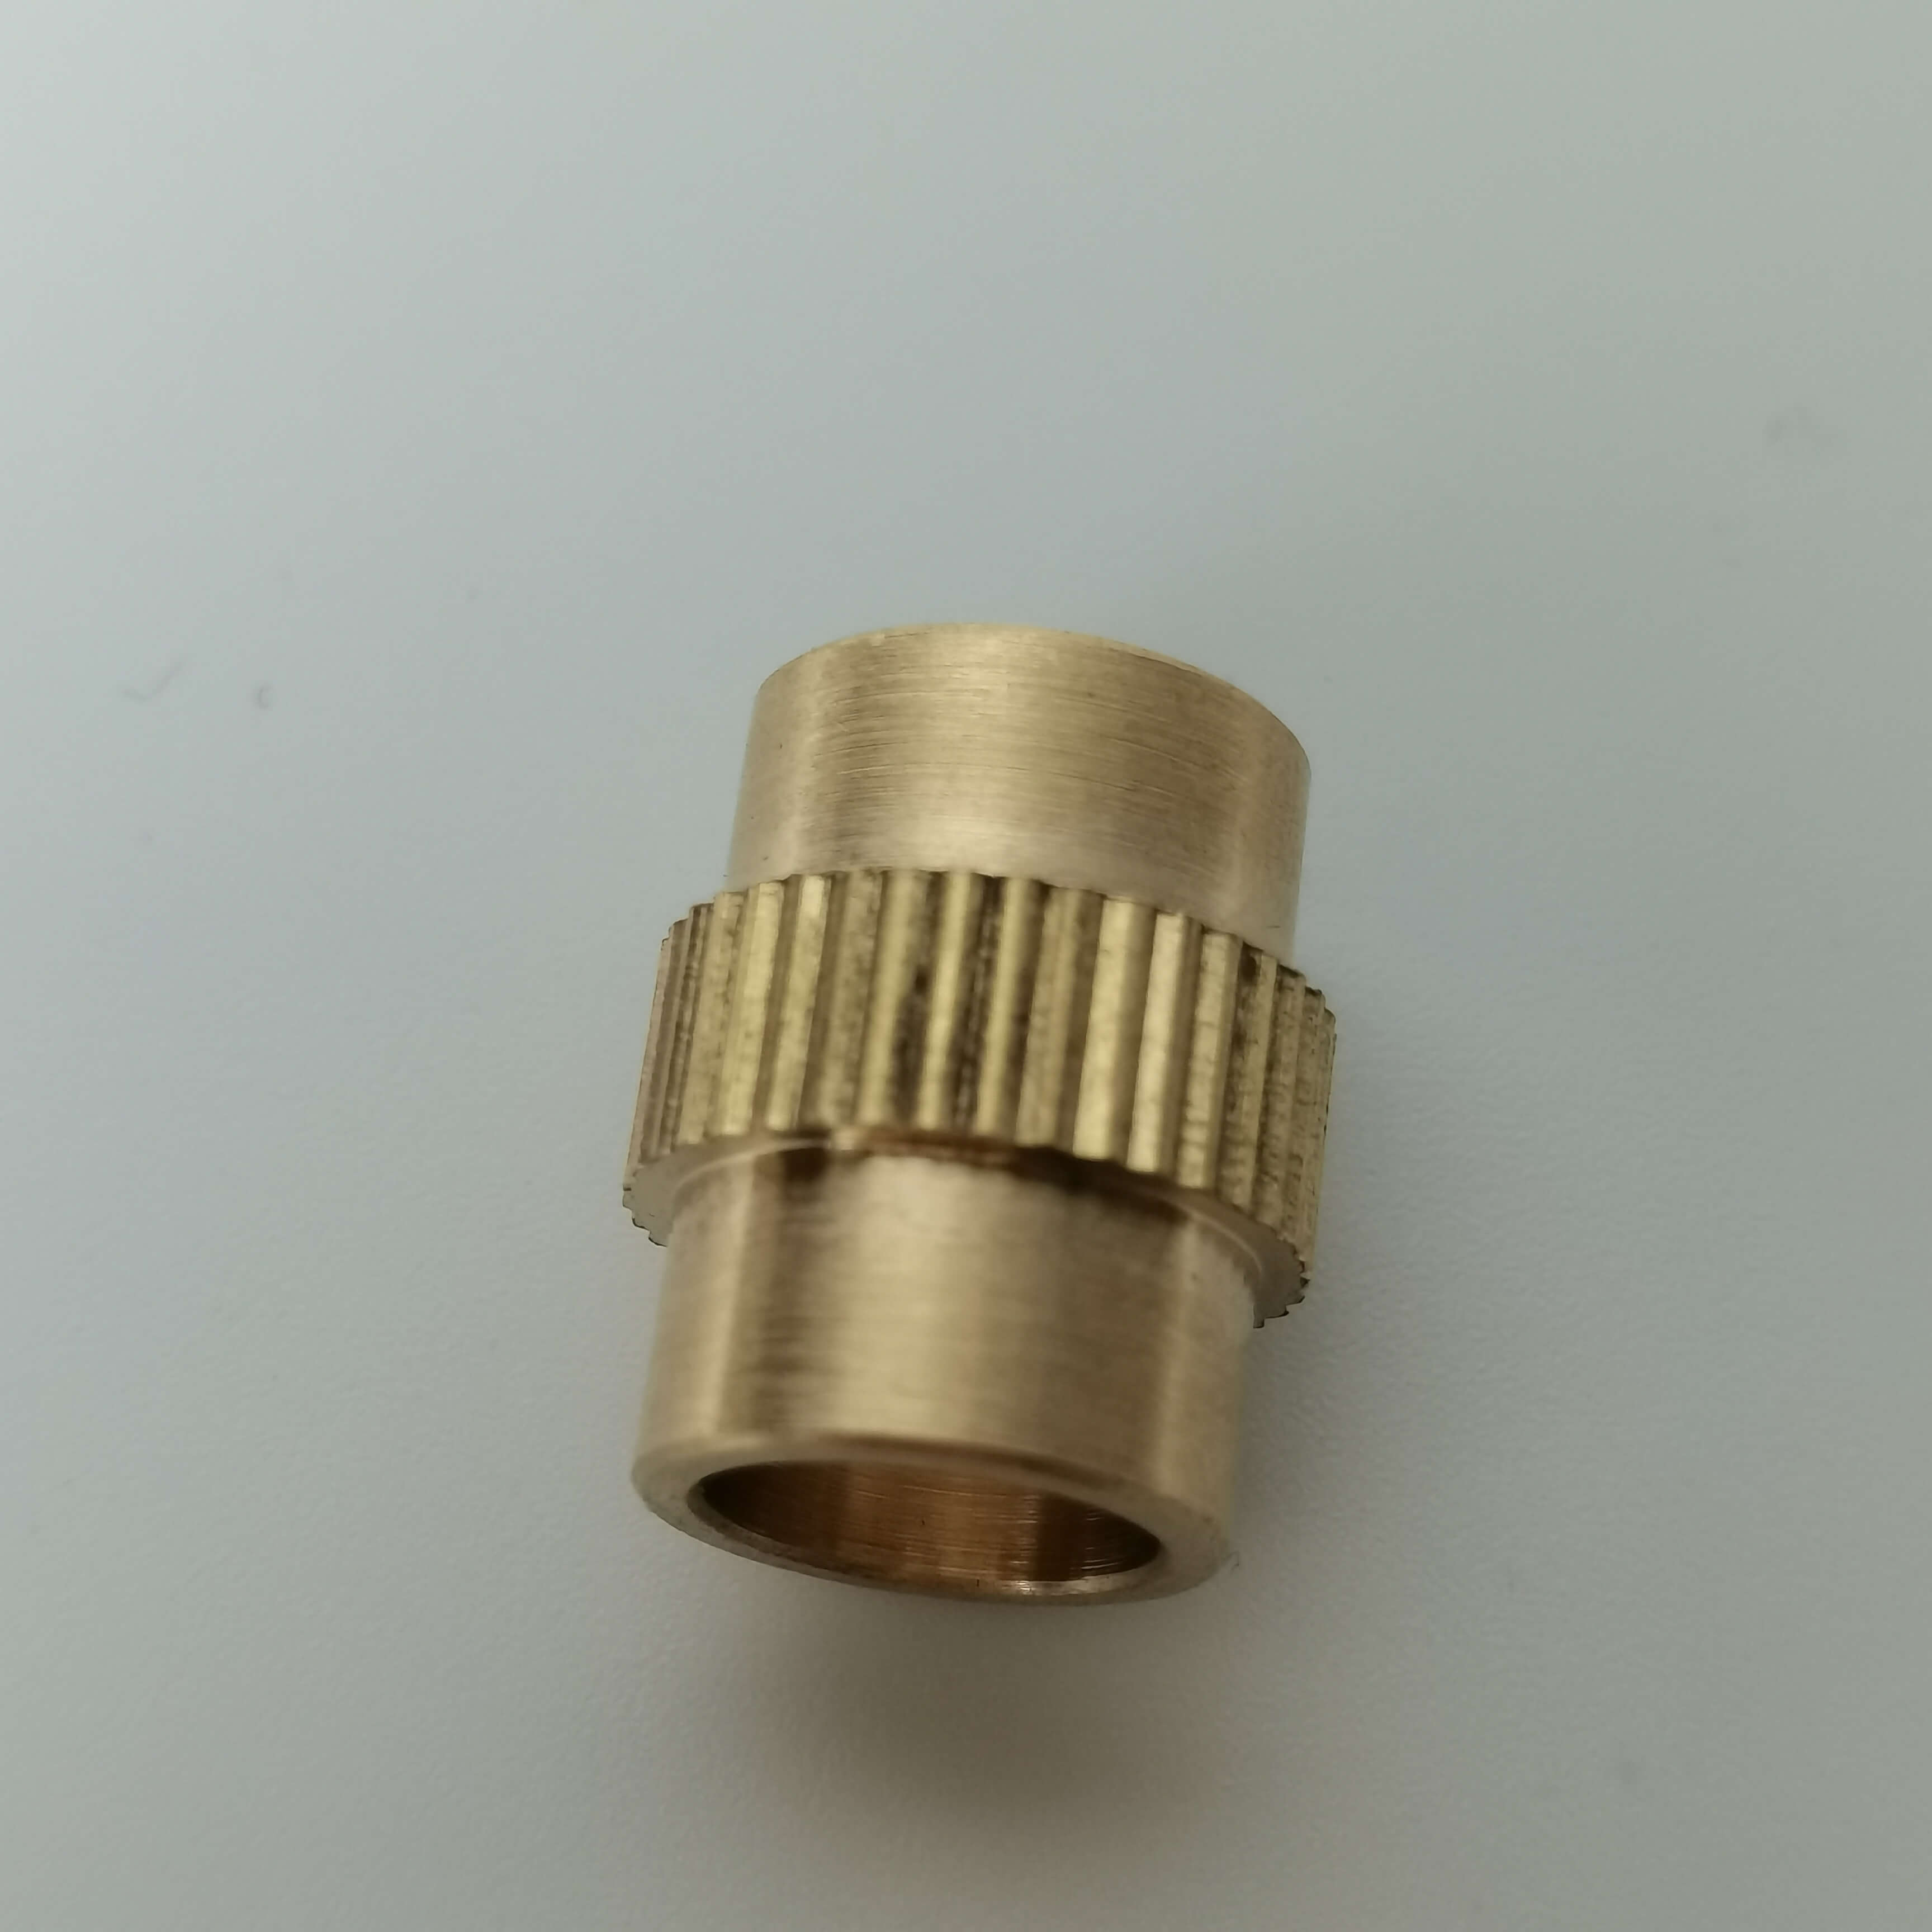
FAQ一问一答技术选型指南
Q1:如何选择适合的冲压设备吨位?
A:需综合材料厚度、抗拉强度及产品复杂度。浩凯技术团队总结出经验公式:设备吨位=材料厚度(mm)×抗拉强度(MPa)×产品投影面积(cm²)×1.2安全系数。例如加工2mm厚、450MPa抗拉强度的汽车支架,推荐使用160吨以上冲床。
Q2:多工位模具开发有哪些关键控制点?
A:重点把控三方面:1)步距精度需控制在±0.005mm以内;2)废料刀设计要确保连续冲压5000次不卡料;3)导柱导套配合间隙需比单工序模缩小30%。浩凯某连接器项目通过优化弹顶器结构,使模具调试周期缩短40%。
Q3:如何实现冲压件批量生产的质量稳定性?
A:需建立四维管控体系:1)来料批次管理,每卷材料保留3%作为追溯样本;2)首件检验执行MIL-STD-1916抽样标准;3)过程能力分析每2小时进行一次;4)成品全检采用影像测量仪,检测速度达120件/小时。浩凯质量部数据显示,该体系使客户投诉率从2.3%降至0.5%。
了解更多请查看官方网站:www.hkwujin.com
全文总结参考
南皮县浩凯五金制品有限公司通过设备智能化升级、模具技术创新与质量体系优化,构建起精密冲压件的核心竞争力。其30-250吨冲压设备矩阵可覆盖0.1-10kg产品范围,数控走芯机实现±0.003mm的轴类加工精度,注塑机配合嵌入式金属件工艺更拓展了产品应用边界。在ISO9001:2015体系支撑下,企业已形成从设计到售后的全流程服务能力,为新能源汽车、医疗器械等领域客户提供定制化解决方案。这种技术驱动的发展模式,使其在京津冀地区五金制造集群中脱颖而出,成为多家世界500强企业的指定供应商。