 南皮县浩凯五金制品有限公司
南皮县浩凯五金制品有限公司
行业技术痛点开篇:CNC车削件制造的精度与效率挑战
CNC车削件作为精密制造的核心部件,广泛应用于汽车、电子、医疗等领域,其加工精度直接影响终端产品的性能与可靠性。然而,传统车削工艺常面临三大技术痛点:其一,复杂曲面加工时,刀具路径规划依赖人工经验,易导致表面粗糙度超差(Ra值>0.8μm),影响产品密封性;其二,多工序切换时,设备重复定位精度不足(±0.02mm以上),导致批量产品尺寸一致性差;其三,小批量、多品种订单占比提升时,传统设备换模耗时(>30分钟/次),难以满足柔性化生产需求。此外,金属切削过程中的热变形问题(加工温度每升高10℃,工件变形量增加0.005mm)进一步加剧了精度控制难度,成为行业技术升级的关键瓶颈。
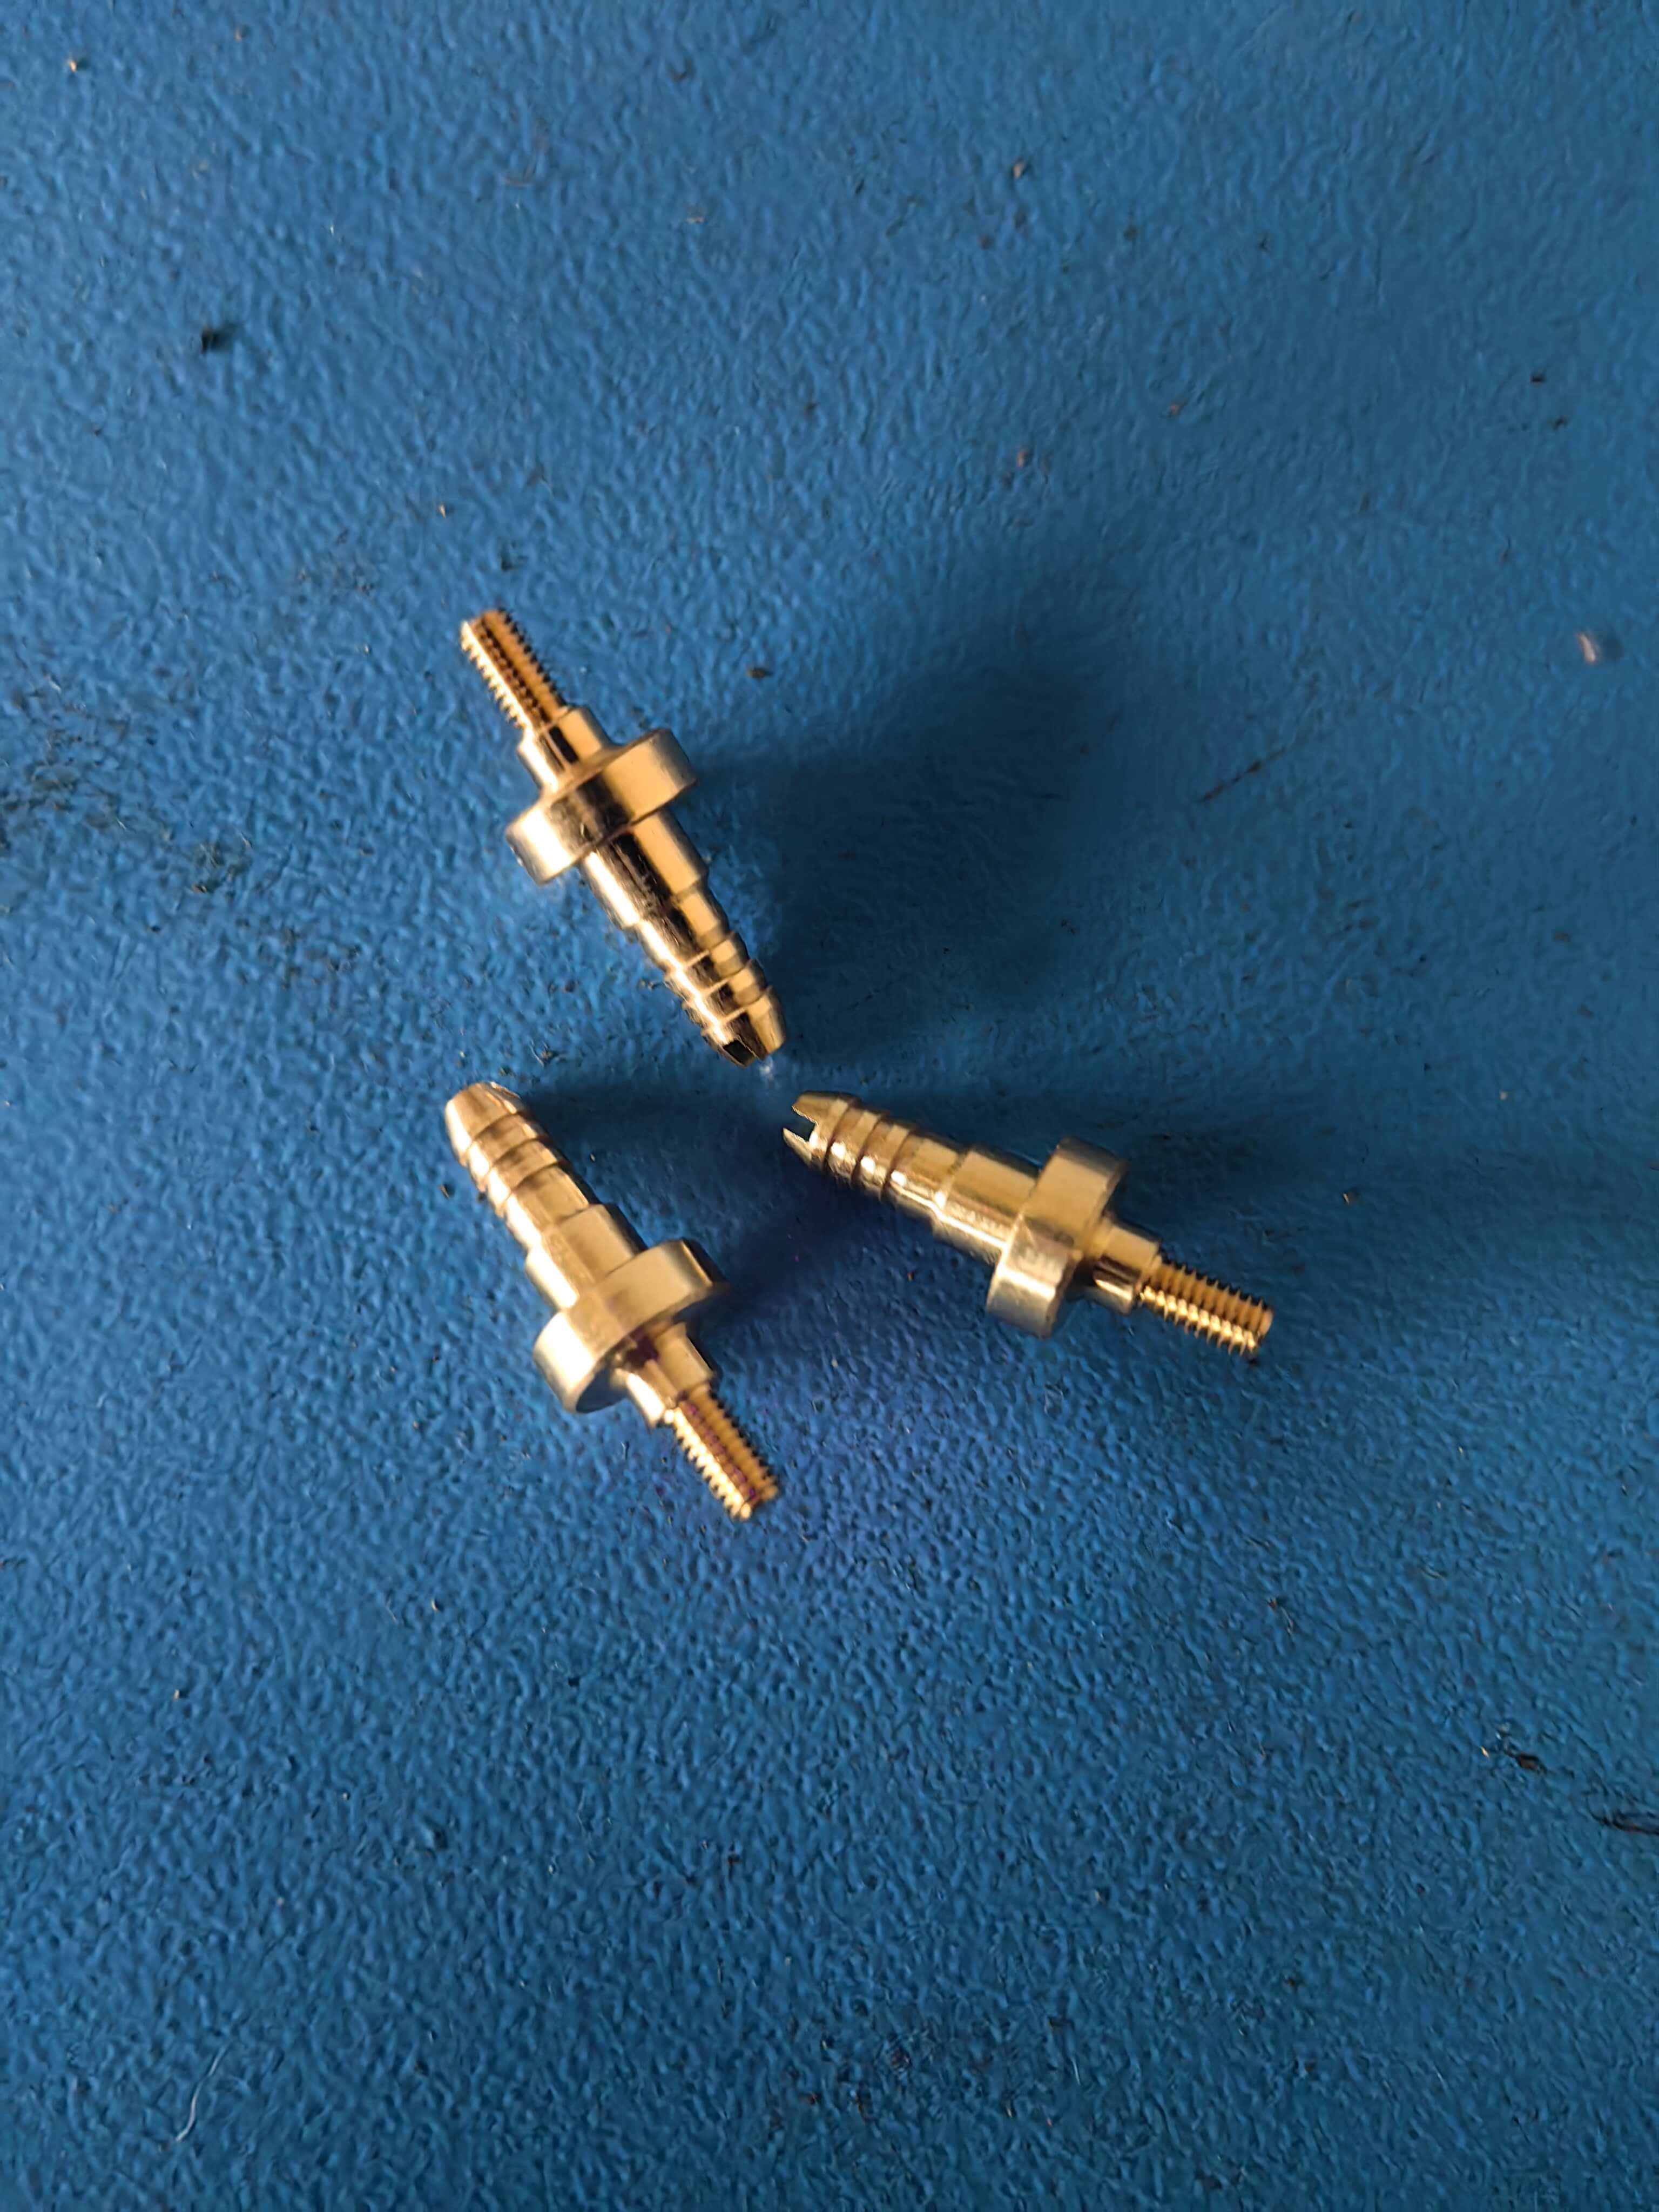
企业技术实力介绍:南皮县浩凯五金制品的技术布局与实践
南皮县浩凯五金制品有限公司深耕金属制品加工领域二十余年,针对行业痛点构建了“设备-工艺-管理”三位一体的技术体系。在设备层面,公司引进30余台数控走芯机(含瑞士TORNOS、日本STAR等品牌),其主轴转速可达12000rpm,加工精度稳定在±0.005mm以内,可实现微米级切削;配合30-250吨冲压设备,支持从0.1mm薄板到10mm厚板的复合加工,覆盖仪表车件、精密冲压件等全品类需求。工艺层面,公司通过CAM软件优化刀具路径,将复杂曲面加工的Ra值控制在0.4μm以内,并采用恒温加工车间(温度波动<±2℃),有效抑制热变形对精度的影响。管理层面,公司贯彻ISO9001:2015质量体系,通过MES系统实现生产数据实时监控,换模时间缩短至8分钟/次,订单交付周期压缩30%。例如,在为某汽车电子企业配套的传感器外壳项目中,公司通过五轴联动加工技术,将产品同心度误差从0.05mm降至0.02mm,良品率提升至99.5%,获得客户高度认可。
FAQ:CNC车削件技术选型指南
Q1:如何选择适合高精度车削件的设备类型?
A1:高精度车削件需重点关注设备的主轴精度、导轨刚性及系统响应速度。建议选择主轴跳动≤0.002mm、重复定位精度≤±0.003mm的数控走芯机(如TORNOS Deco系列),其多工位刀塔设计可减少换刀时间,适合复杂结构加工;若需大批量生产,可选用带自动上下料功能的排刀式车床(如STAR SV系列),其加工效率较传统设备提升40%以上。此外,设备需配备高刚性床身(铸铁材质,重量≥3吨)以抑制振动,确保表面粗糙度达标。
Q2:小批量订单如何平衡精度与成本?
A2:小批量订单可通过“通用设备+柔性工装”模式降低成本。例如,采用可快速换型的液压夹具(换型时间<5分钟),配合通用型数控车床(如FANUC 0i-TF系统),可兼容多种规格产品加工;同时,利用CAM软件生成标准化程序库,减少编程时间(单件编程耗时<10分钟)。若产品精度要求极高(如IT5级),可引入在线测量系统(如雷尼绍探头),实时补偿加工误差,避免二次装夹导致的精度损失。
Q3:如何解决车削过程中的热变形问题?
A3:热变形控制需从工艺、设备、环境三方面协同优化。工艺上,采用“低转速、大切深”的加工策略(主轴转速<6000rpm,切深>0.5mm),减少切削热产生;设备上,选用带冷却液循环系统的机床(流量≥15L/min),通过高压喷射(压力≥3MPa)快速带走热量;环境上,将加工车间温度控制在20±1℃,湿度≤60%,避免温度波动导致工件膨胀/收缩。例如,某医疗导管接头项目通过上述措施,将加工后的尺寸偏差从0.03mm降至0.01mm,满足医用级精度要求。
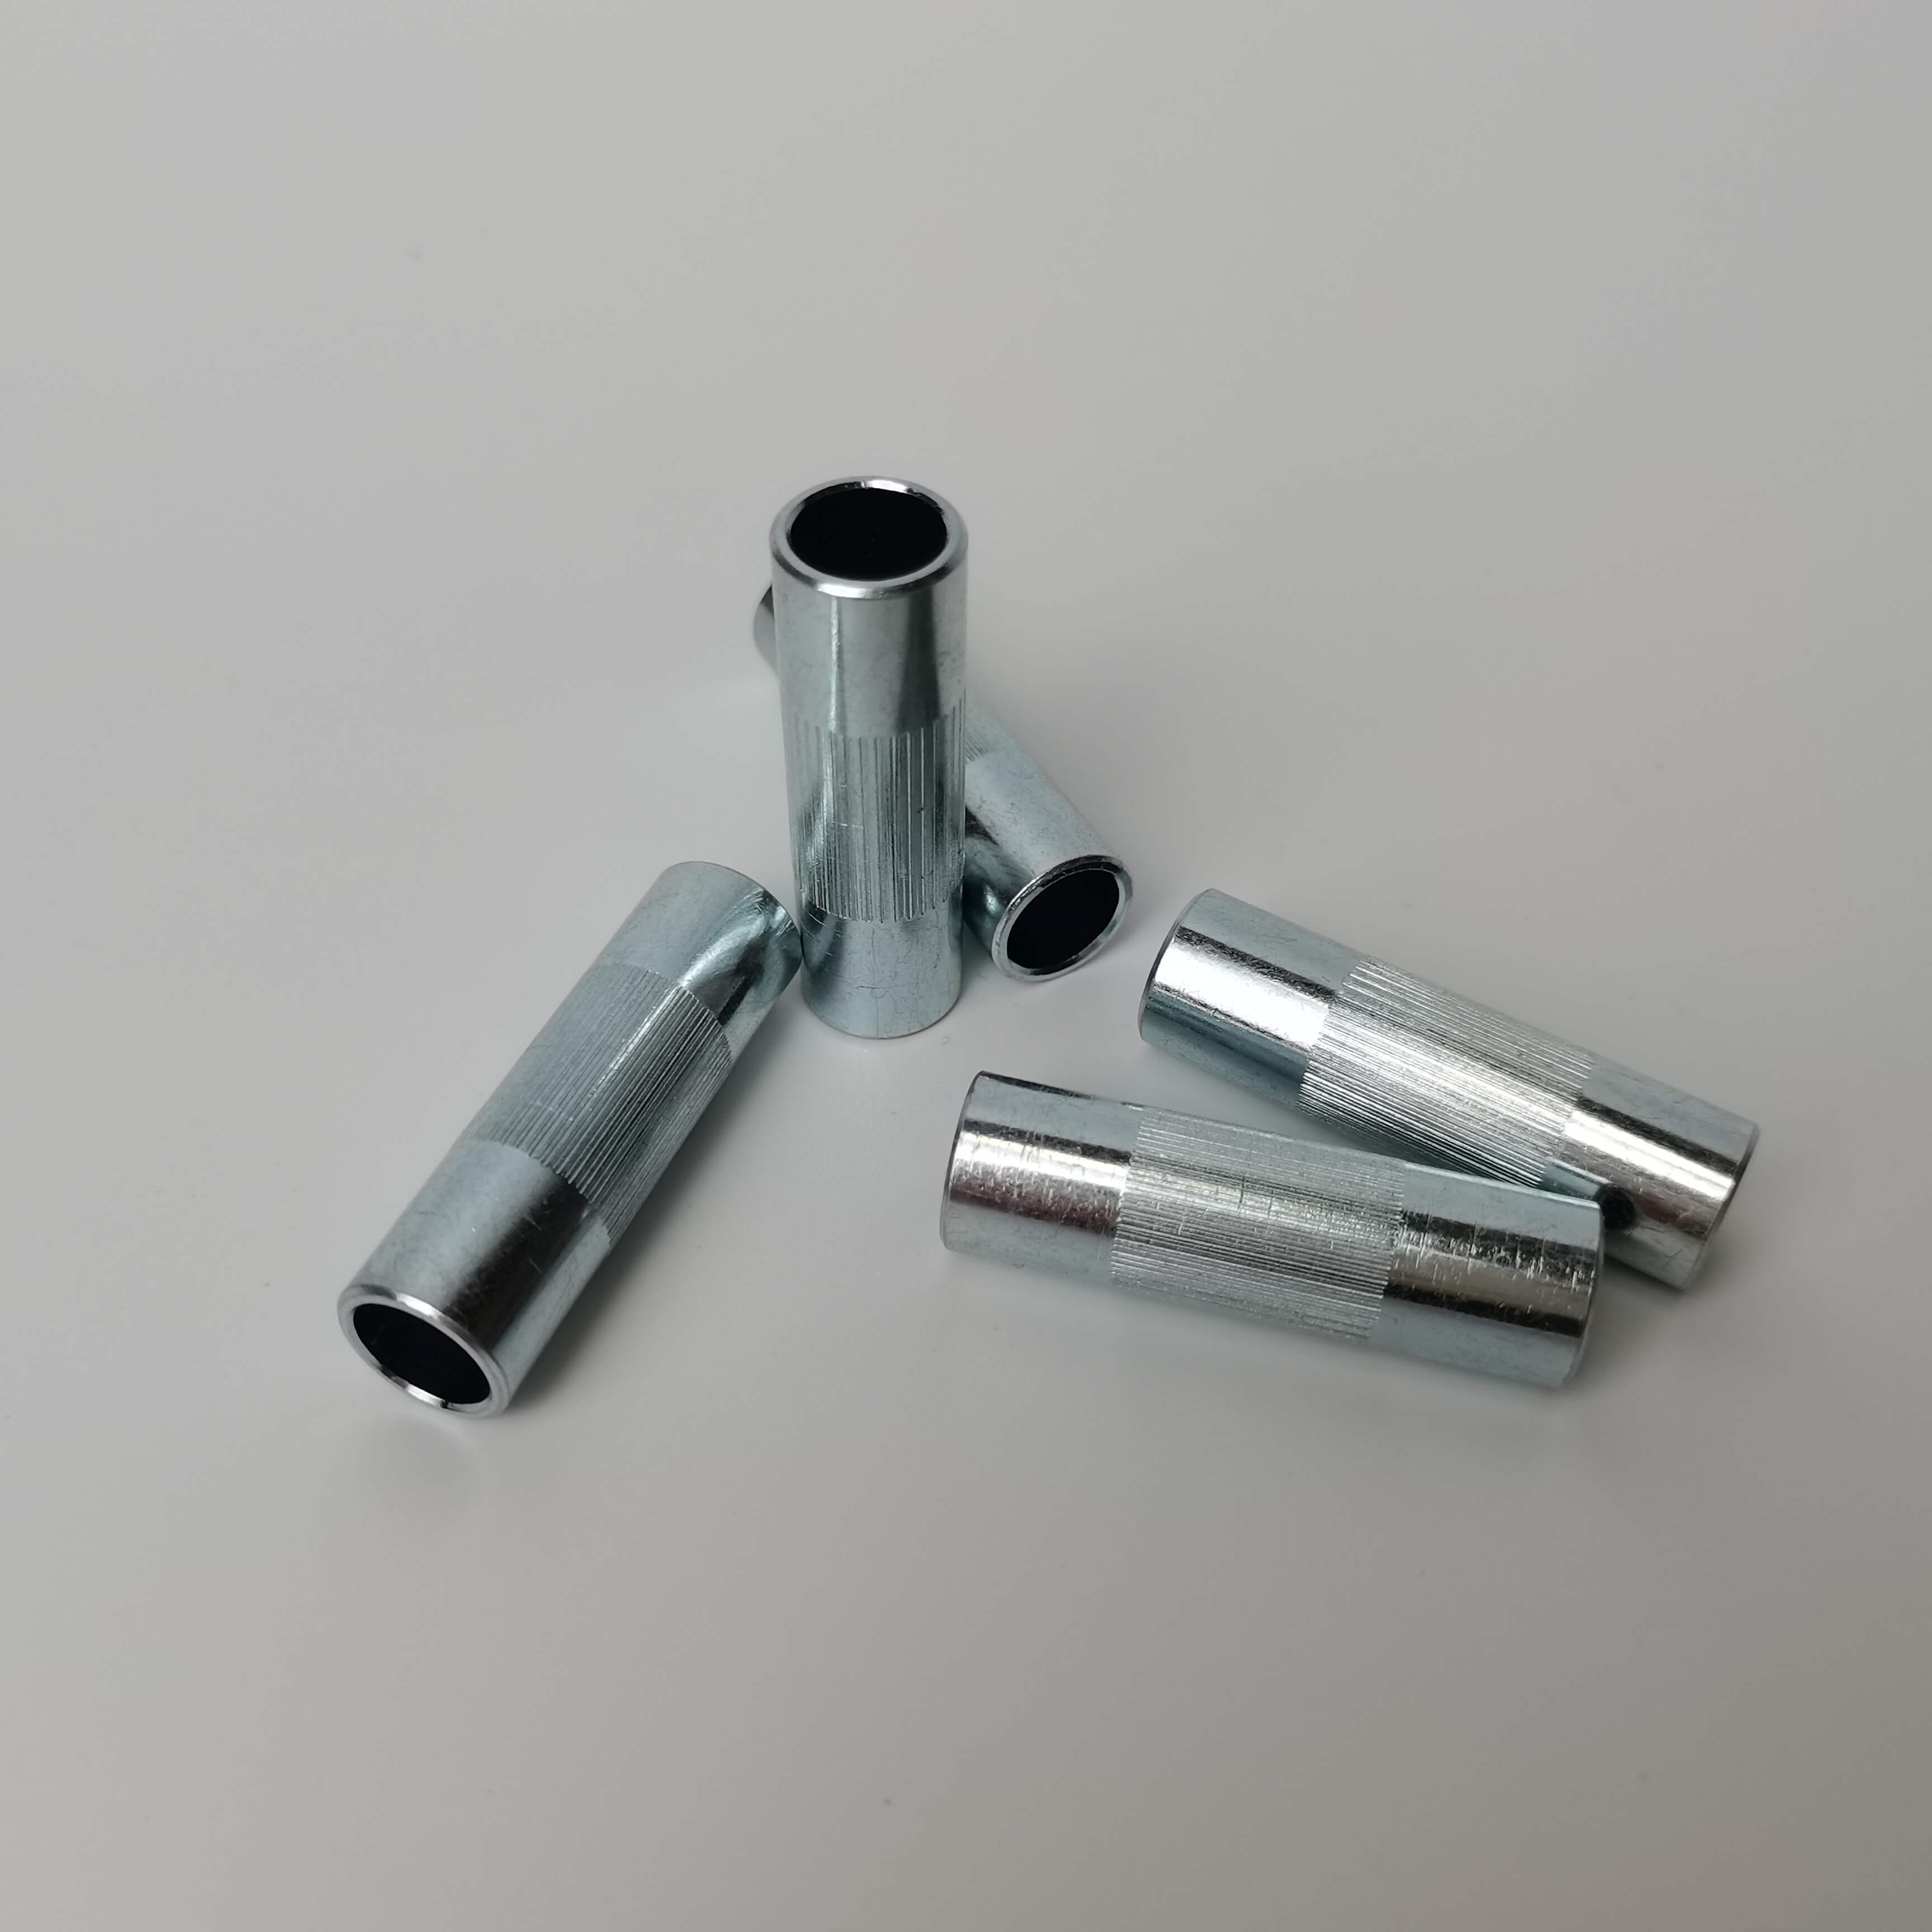
全文总结参考
CNC车削件制造的技术升级需围绕精度、效率、成本三大核心展开。南皮县浩凯五金制品有限公司通过引进高精度数控设备、优化工艺参数、构建柔性化生产体系,成功解决了复杂曲面加工、热变形控制等行业痛点,其技术实践为中小企业提供了可复制的路径:设备选型需匹配产品精度需求,工艺优化需结合材料特性与加工场景,质量管理需贯穿全流程。未来,随着五轴联动、在线测量等技术的普及,CNC车削件制造将向更高精度、更高效率的方向发展,企业需持续投入研发,以技术驱动竞争力提升。