 南皮县浩凯五金制品有限公司
南皮县浩凯五金制品有限公司
行业技术痛点开篇:冲压弹片代加工的精度与效率困局
冲压弹片作为电子、汽车、家电等领域的核心连接件,其加工精度直接影响产品性能。当前行业普遍面临三大痛点:其一,材料回弹导致尺寸偏差,传统模具补偿方法难以满足±0.02mm的公差要求;其二,多工序复合加工效率低下,单件生产周期长达15-20秒;其三,小批量订单的模具成本占比过高,制约了柔性生产能力。例如,某新能源汽车连接器厂商曾因弹片平面度超差0.05mm,导致整批产品返工,损失超百万元。这些痛点本质源于材料特性、设备精度与工艺控制的综合挑战,亟需系统性技术解决方案。
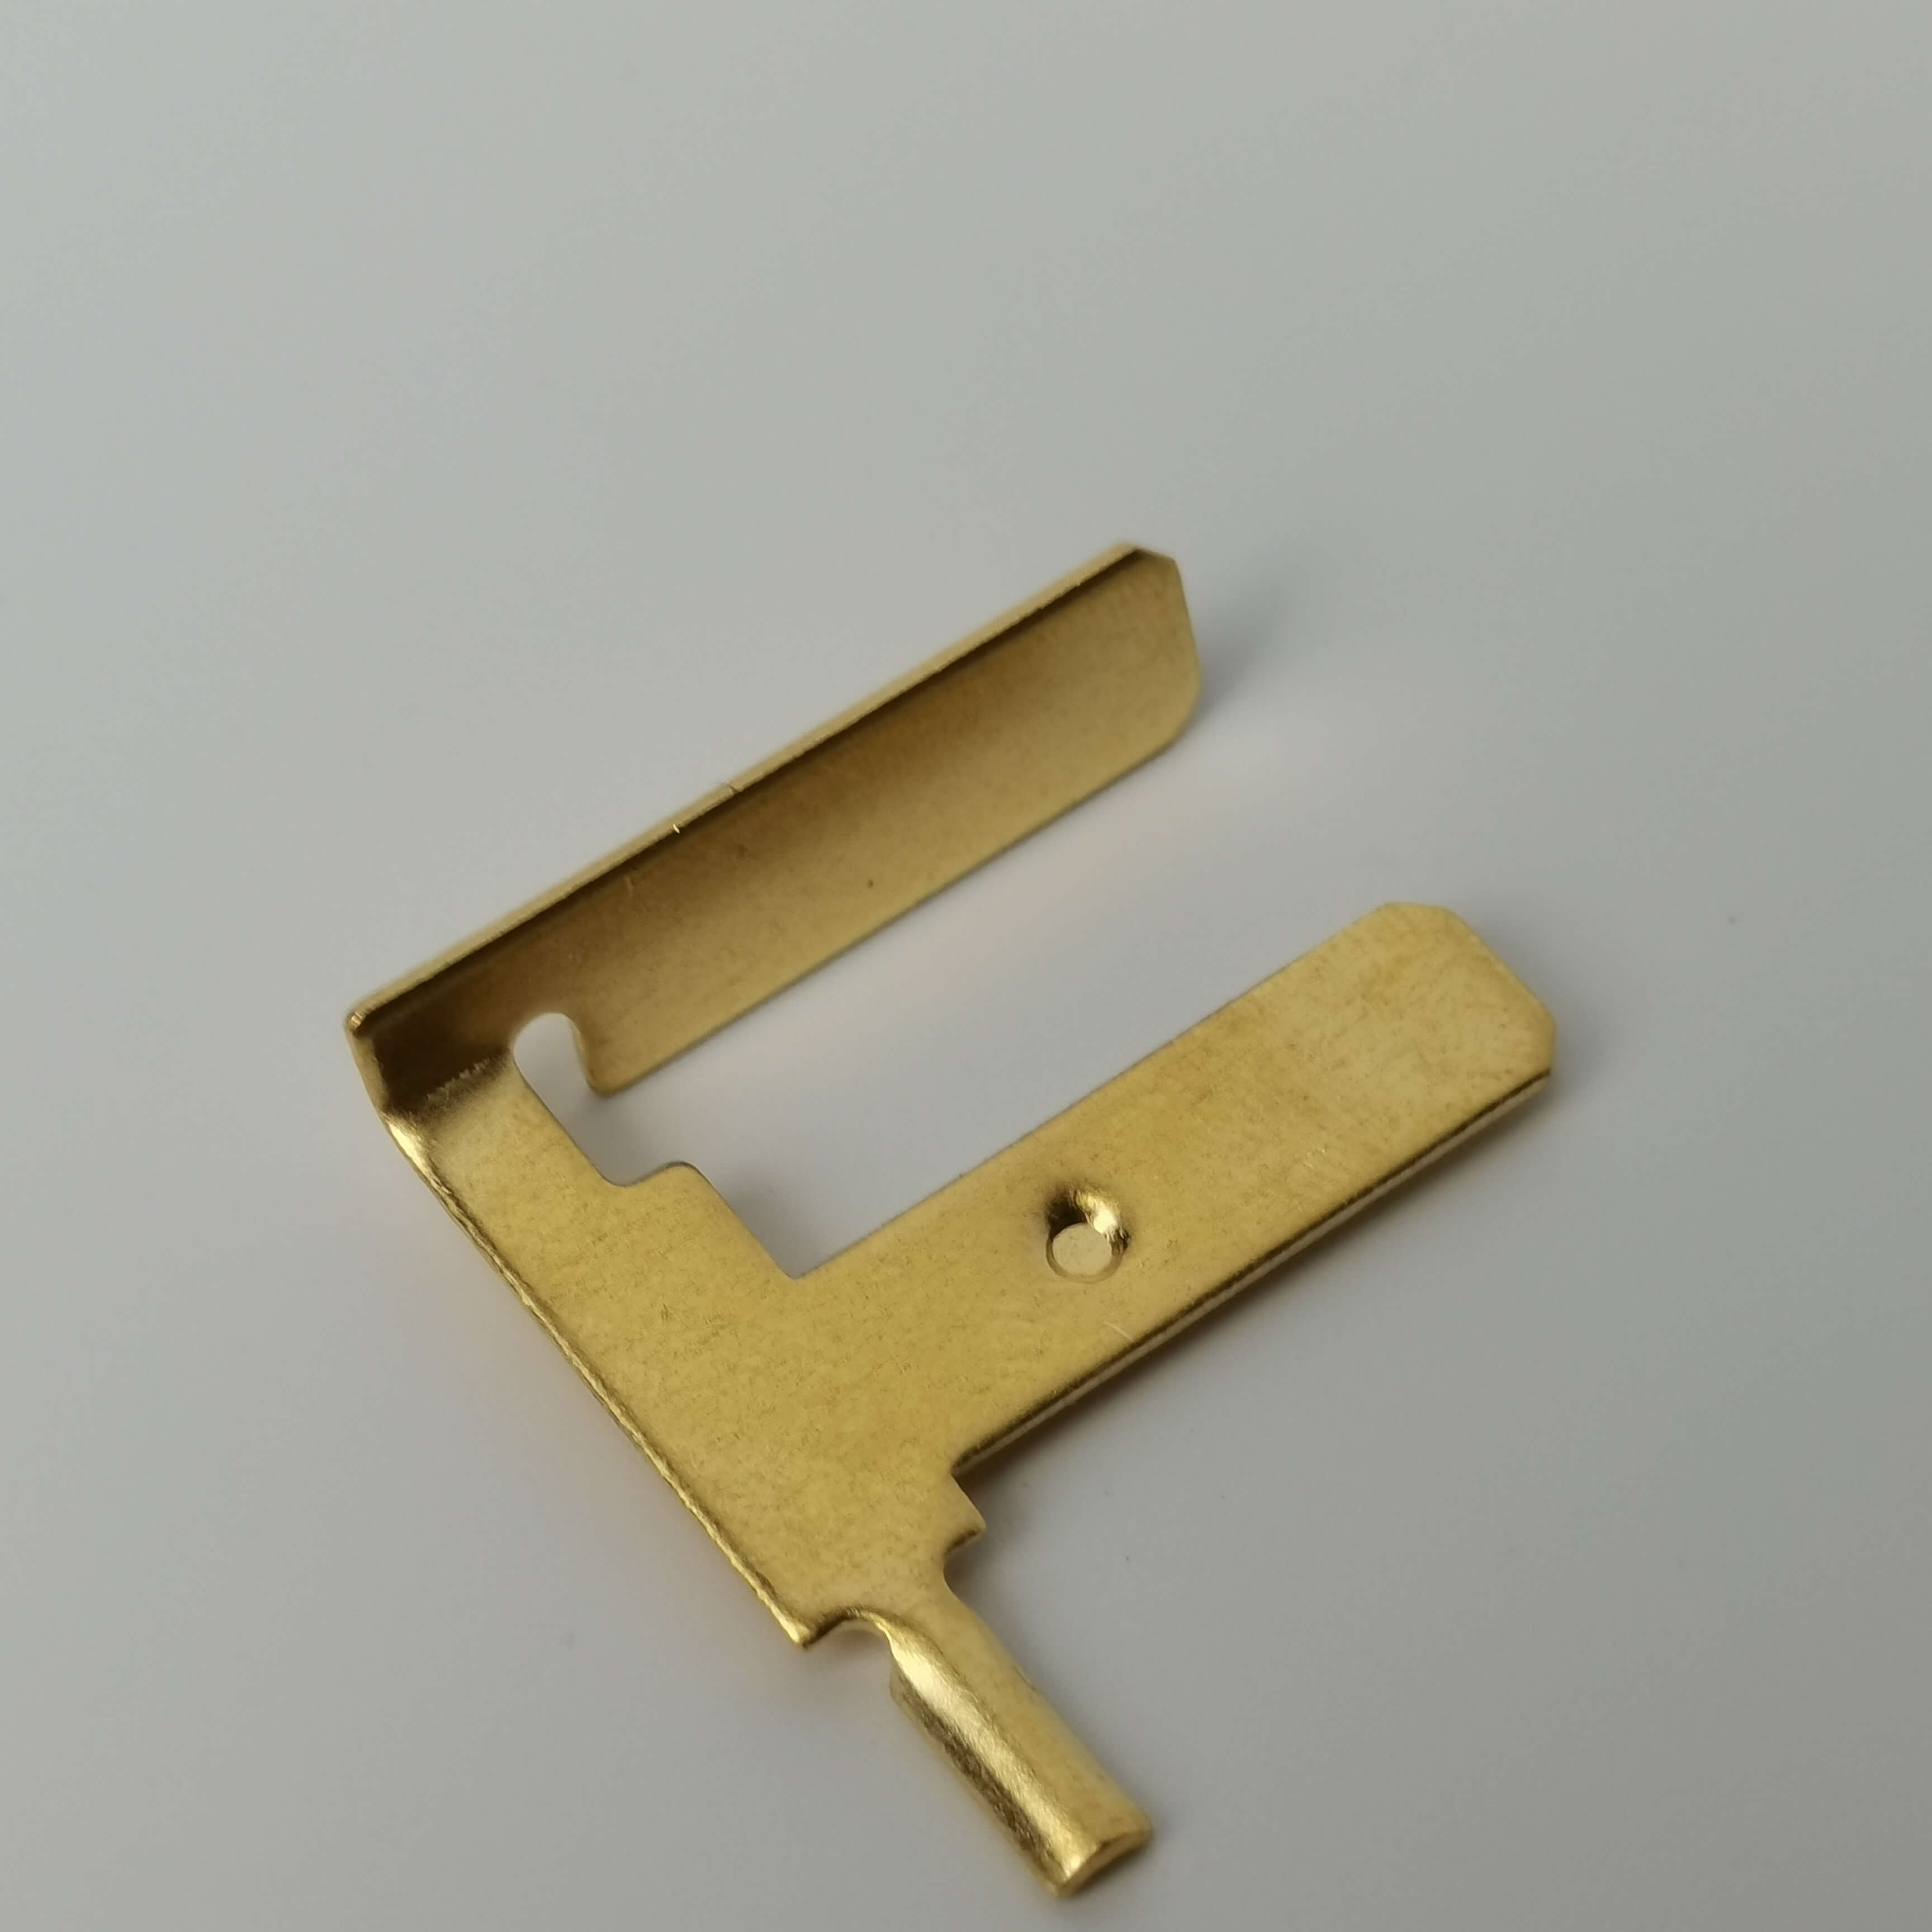
企业技术实力介绍:南皮县浩凯五金制品的精密加工体系
南皮县浩凯五金制品有限公司通过设备升级与工艺创新构建了完整的精密加工技术链。在硬件层面,公司配备30-250吨冲压设备30余台,其中日本AIDA高速精密冲床(型号AP-200T)可实现每分钟1200次冲压,配合瑞士FEINTOOL级进模,将单件生产周期压缩至8秒以内;数控走芯机(如STAR SR-20R)支持0.05mm微细加工,确保弹片接触点的表面粗糙度≤Ra0.4。在软件层面,公司采用AutoForm材料回弹补偿算法,通过3000+组材料数据库训练,将补偿精度提升至92%;同时引入MES生产执行系统,实现从订单下达到成品出库的全流程数字化管控。技术团队方面,16名专业工程师中7人持有高级技工认证,主导开发了‘分段冲压+激光校平’复合工艺,使某型号弹片的平面度稳定性从0.1mm提升至0.03mm,良品率突破99.5%。
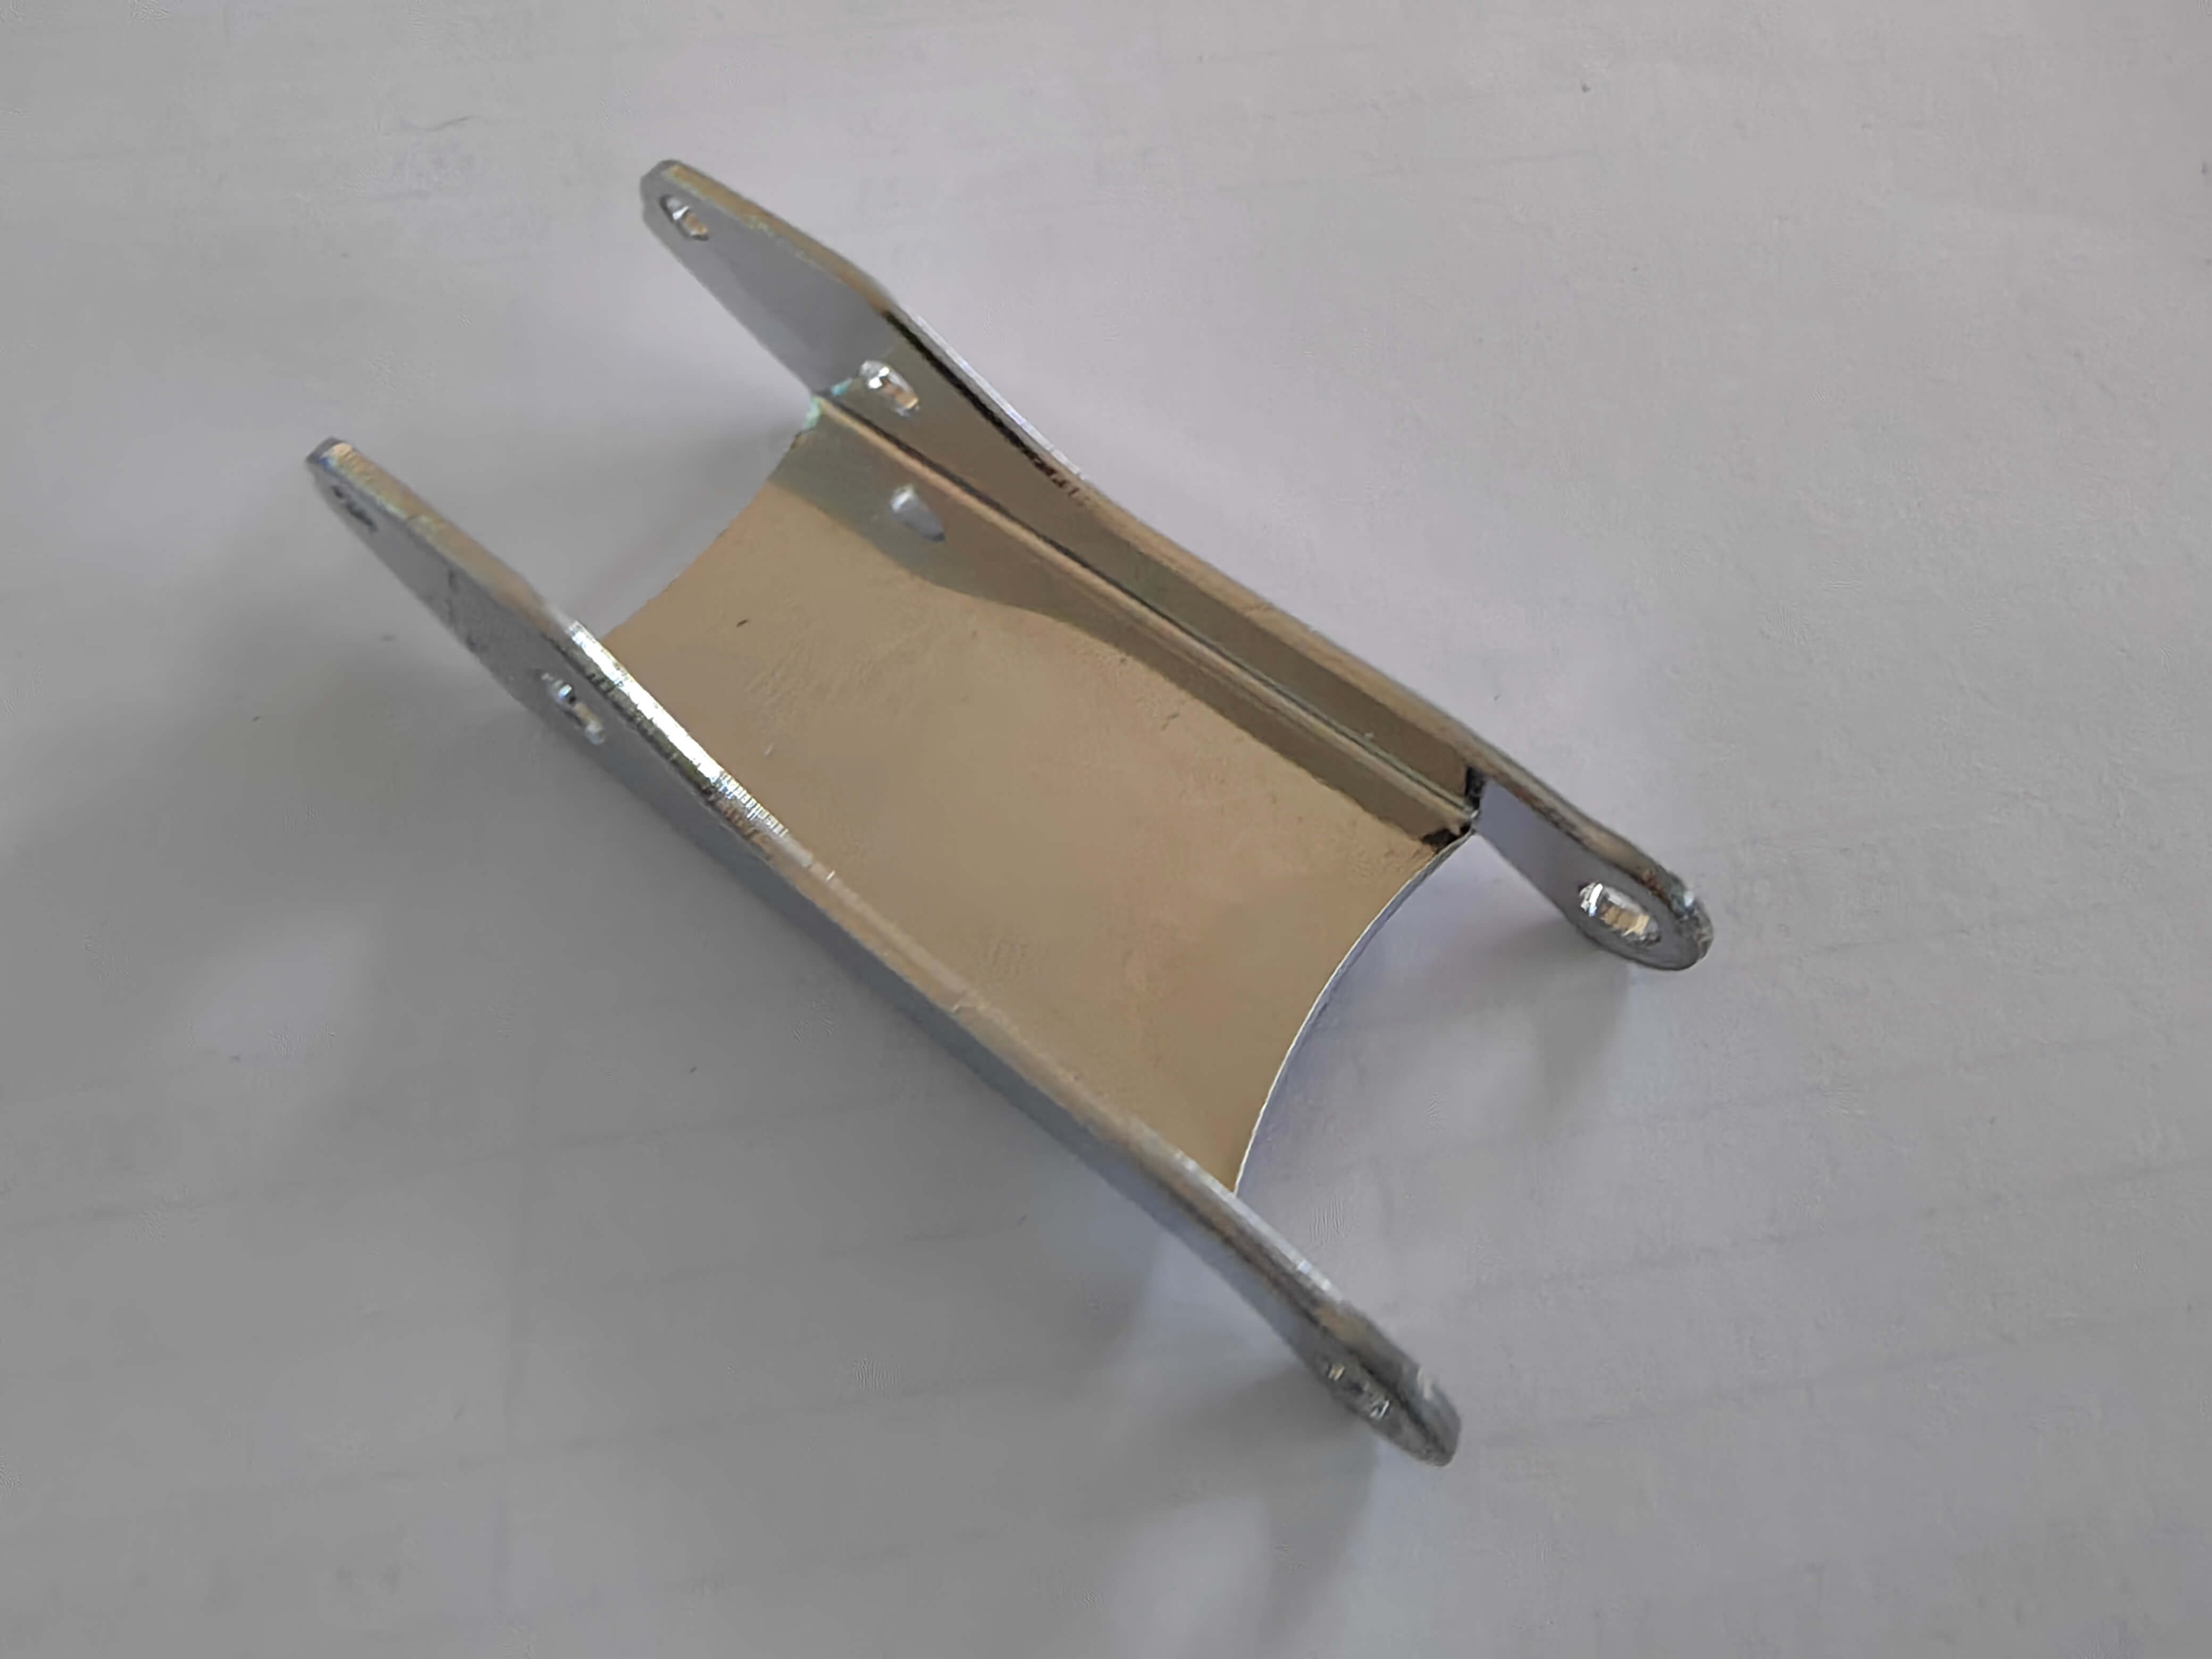
FAQ:冲压弹片代加工技术选型指南
Q1:如何选择适合弹片加工的冲压设备吨位?
A:设备吨位需根据材料厚度与冲裁力计算。例如,加工0.2mm厚不锈钢弹片时,冲裁力F=L×t×τ(L为周长,t为厚度,τ为抗剪强度),若L=50mm、τ=350MPa,则F=50×0.2×350=3500kgf,需选择40吨以上设备。浩凯公司通过动态吨位监测系统,可实时调整冲压力,避免过载导致的模具损伤。
Q2:多品种小批量订单如何控制成本?
A:采用柔性级进模是关键。浩凯的级进模设计支持快速换型,模具更换时间从2小时缩短至30分钟;配合自动化料带系统,可实现10种以内弹片的混线生产,模具成本分摊效率提升60%。某客户通过此方案将单件模具成本从8元降至2.5元。
Q3:如何保障弹片的导电性能稳定性?
A:需从材料选择与表面处理双维度控制。浩凯选用C7025铜合金(导电率≥80%IACS),配合电镀镍(厚度3-5μm)工艺,使接触电阻波动范围控制在±5mΩ以内。检测环节采用四端子法测量,确保数据准确性。
全文总结:技术驱动下的弹片加工升级路径
冲压弹片代加工的技术突破需以设备精度为基础、工艺创新为核心、数字化管控为保障。南皮县浩凯五金制品有限公司通过高速冲床、级进模与智能补偿算法的协同应用,成功解决了精度与效率的矛盾,其‘设备-工艺-管理’三位一体技术体系,为行业提供了可复制的升级范本。对于采购方而言,选择代加工服务商时,应重点考察其设备吨位覆盖范围、模具快速换型能力及质量检测手段,确保从样品试制到批量生产的全流程稳定性。