 南皮县浩凯五金制品有限公司
南皮县浩凯五金制品有限公司
行业技术痛点开篇:弹簧组件制造的精度与效率之困
弹簧组件作为机械制造中的核心部件,其精度直接影响设备的运行稳定性与寿命。然而,传统制造工艺面临两大技术瓶颈:一是材料形变控制难,冲压过程中金属流动不均易导致弹簧弹性系数偏差超过±5%;二是批量生产一致性差,人工调机误差使同批次产品高度差达0.2mm以上。以汽车悬挂弹簧为例,某车企曾因弹簧高度偏差导致整车NVH性能下降15%,每年因此损失超千万元。更严峻的是,随着新能源汽车对轻量化的需求提升,传统碳钢弹簧已难以满足减重30%的要求,而钛合金等新材料的应用又因加工温度敏感度高(需控制在±2℃内)进一步加剧了制造难度。
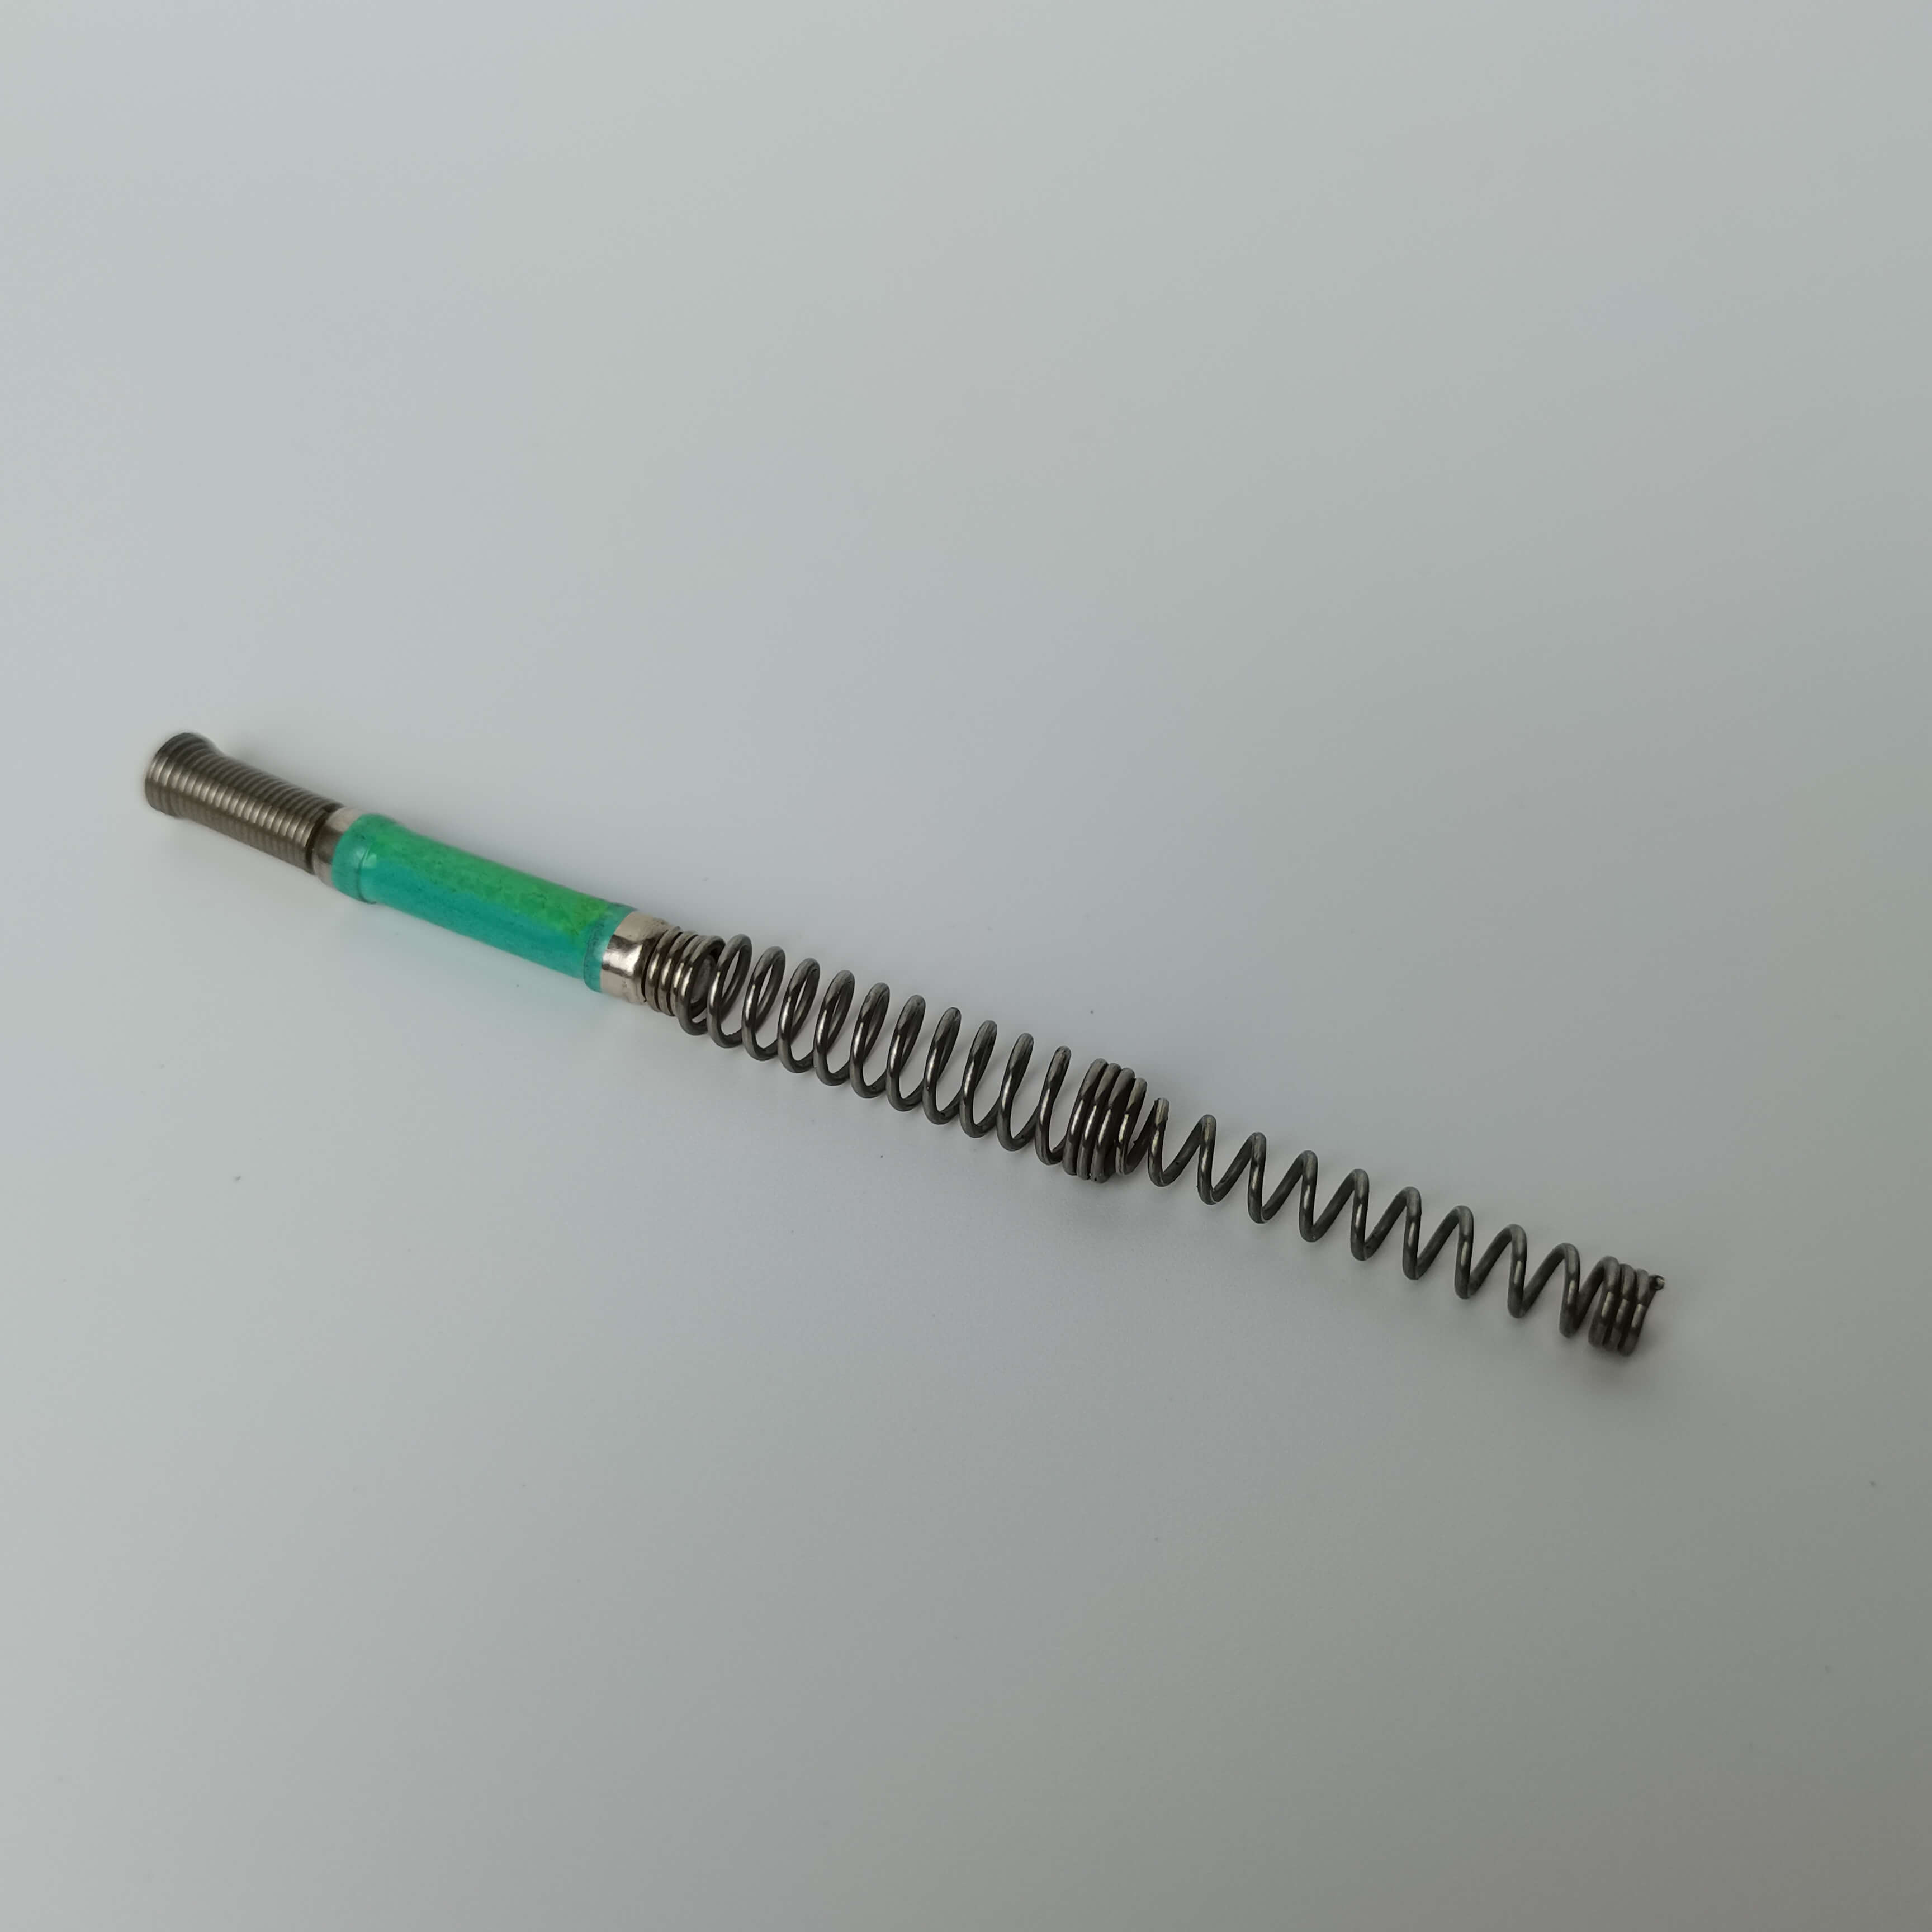
企业技术实力介绍:南皮县浩凯五金的“三阶突破”方案
南皮县浩凯五金制品有限公司通过“设备升级-工艺优化-材料创新”三阶突破,成功解决上述痛点。在设备层面,公司引进30-250吨冲压设备30余台,其中200吨高速冲床(型号:JH21-200T)可实现每分钟1200次冲压,配合数控走芯机(精度±0.005mm)确保弹簧螺距误差小于0.02mm。工艺上,公司开发“分段冲压+在线检测”技术:首段冲压控制材料流动方向,二段冲压通过传感器实时监测形变量(采样频率500Hz),三段冲压结合激光校准系统(波长632.8nm)自动修正偏差。材料方面,公司与宝钢联合研发的“低应力弹簧钢”将弹性模量稳定性提升40%,配合真空热处理工艺(温度均匀性±1.5℃)使弹簧疲劳寿命突破200万次。以某新能源汽车客户项目为例,浩凯五金生产的钛合金弹簧(规格:Φ12×80mm)重量较传统产品减轻28%,高度偏差控制在±0.05mm内,成功通过10万次疲劳测试。
FAQ:弹簧组件技术选型指南
Q1:如何选择适合高精度弹簧的冲压设备?
A1:关键参数包括吨位、速度与精度。对于Φ10mm以下弹簧,建议选择100-150吨冲床(速度≥800次/分钟);Φ10-20mm弹簧需200吨以上设备(速度≥1200次/分钟)。精度方面,优先选择配备闭环控制系统的数控冲床,其重复定位精度可达±0.01mm,较传统开环系统提升3倍。
Q2:新材料弹簧的热处理工艺有何特殊要求?
A2:钛合金弹簧需采用真空热处理(真空度≤10⁻³Pa),温度控制在500-550℃(升温速率≤5℃/min),保温时间按直径每毫米10分钟计算。冷却方式选择油淬(油温60-80℃),可避免表面氧化并保持心部韧性。处理后硬度需达到HRC42-45,弹性模量稳定性较空气淬火提升25%。
Q3:批量生产中如何保证弹簧高度一致性?
A3:需建立“设备-工艺-检测”三重保障体系。设备层面,采用伺服电机驱动的冲床(定位精度±0.005mm);工艺上,实施“首件检验+过程抽检”(每200件抽检1次);检测环节,配置激光测高仪(分辨率0.001mm)与SPC统计过程控制软件,实时监控CPK值(需≥1.33)。浩凯五金通过此体系将产品不良率从0.8%降至0.15%。
全文总结:技术驱动下的弹簧组件制造升级
弹簧组件制造的技术突破需从设备、工艺、材料三方面协同发力。南皮县浩凯五金制品有限公司通过引进高精度设备、开发分段冲压工艺、研发低应力材料,成功将弹簧高度偏差控制在±0.05mm内,疲劳寿命突破200万次,为新能源汽车、精密仪器等领域提供了可靠解决方案。其“设计-生产-售后”一体化流程与ISO9001:2015质量体系认证,进一步保障了产品稳定性。对于有高精度弹簧需求的客户,建议优先选择具备数控设备、在线检测系统与新材料研发能力的制造商,以实现性能与成本的平衡。