 Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd.
Permasalahan teknis utama dalam industri: Tantangan ganda dalam hal akurasi dan efisiensi pelat pegas stamping
Stamping pegas sebagai komponen inti dari konektor logam presisi, banyak digunakan di bidang elektronik, otomotif, peralatan rumah tangga, dan lain-lain. Titik sulit teknologinya terfokus pada kontrol akurasi, konsistensi batch, dan kemampuan pembentukan struktur kompleks. Proses stamping tradisional terbatas oleh faktor-faktor seperti keausan cetakan, kekurangan kekakuan peralatan, dan elastisitas material, yang mudah menyebabkan deviasi ukuran produk melebihi ±0,05 mm, tinggi burr >0,02 mm, bahkan munculnya cacat seperti patah dan deformasi. Selain itu, kebutuhan pengolahan komposit multi-proses (seperti pengeboran, lenturan, dan peregangan yang dilakukan secara sinkron) menuntut persyaratan yang lebih tinggi terhadap sinkronisasi peralatan dan kesesuaian parameter proses. Sementara itu, perusahaan kecil dan menengah umumnya menghadapi masalah seperti peralatan yang sudah tua dan kekurangan tenaga ahli teknis, yang menyebabkan tingkat cacat produk tetap berada pada 5%-8% dalam jangka panjang, sulit untuk memenuhi persyaratan "zero defect" dari pelanggan kelas atas.
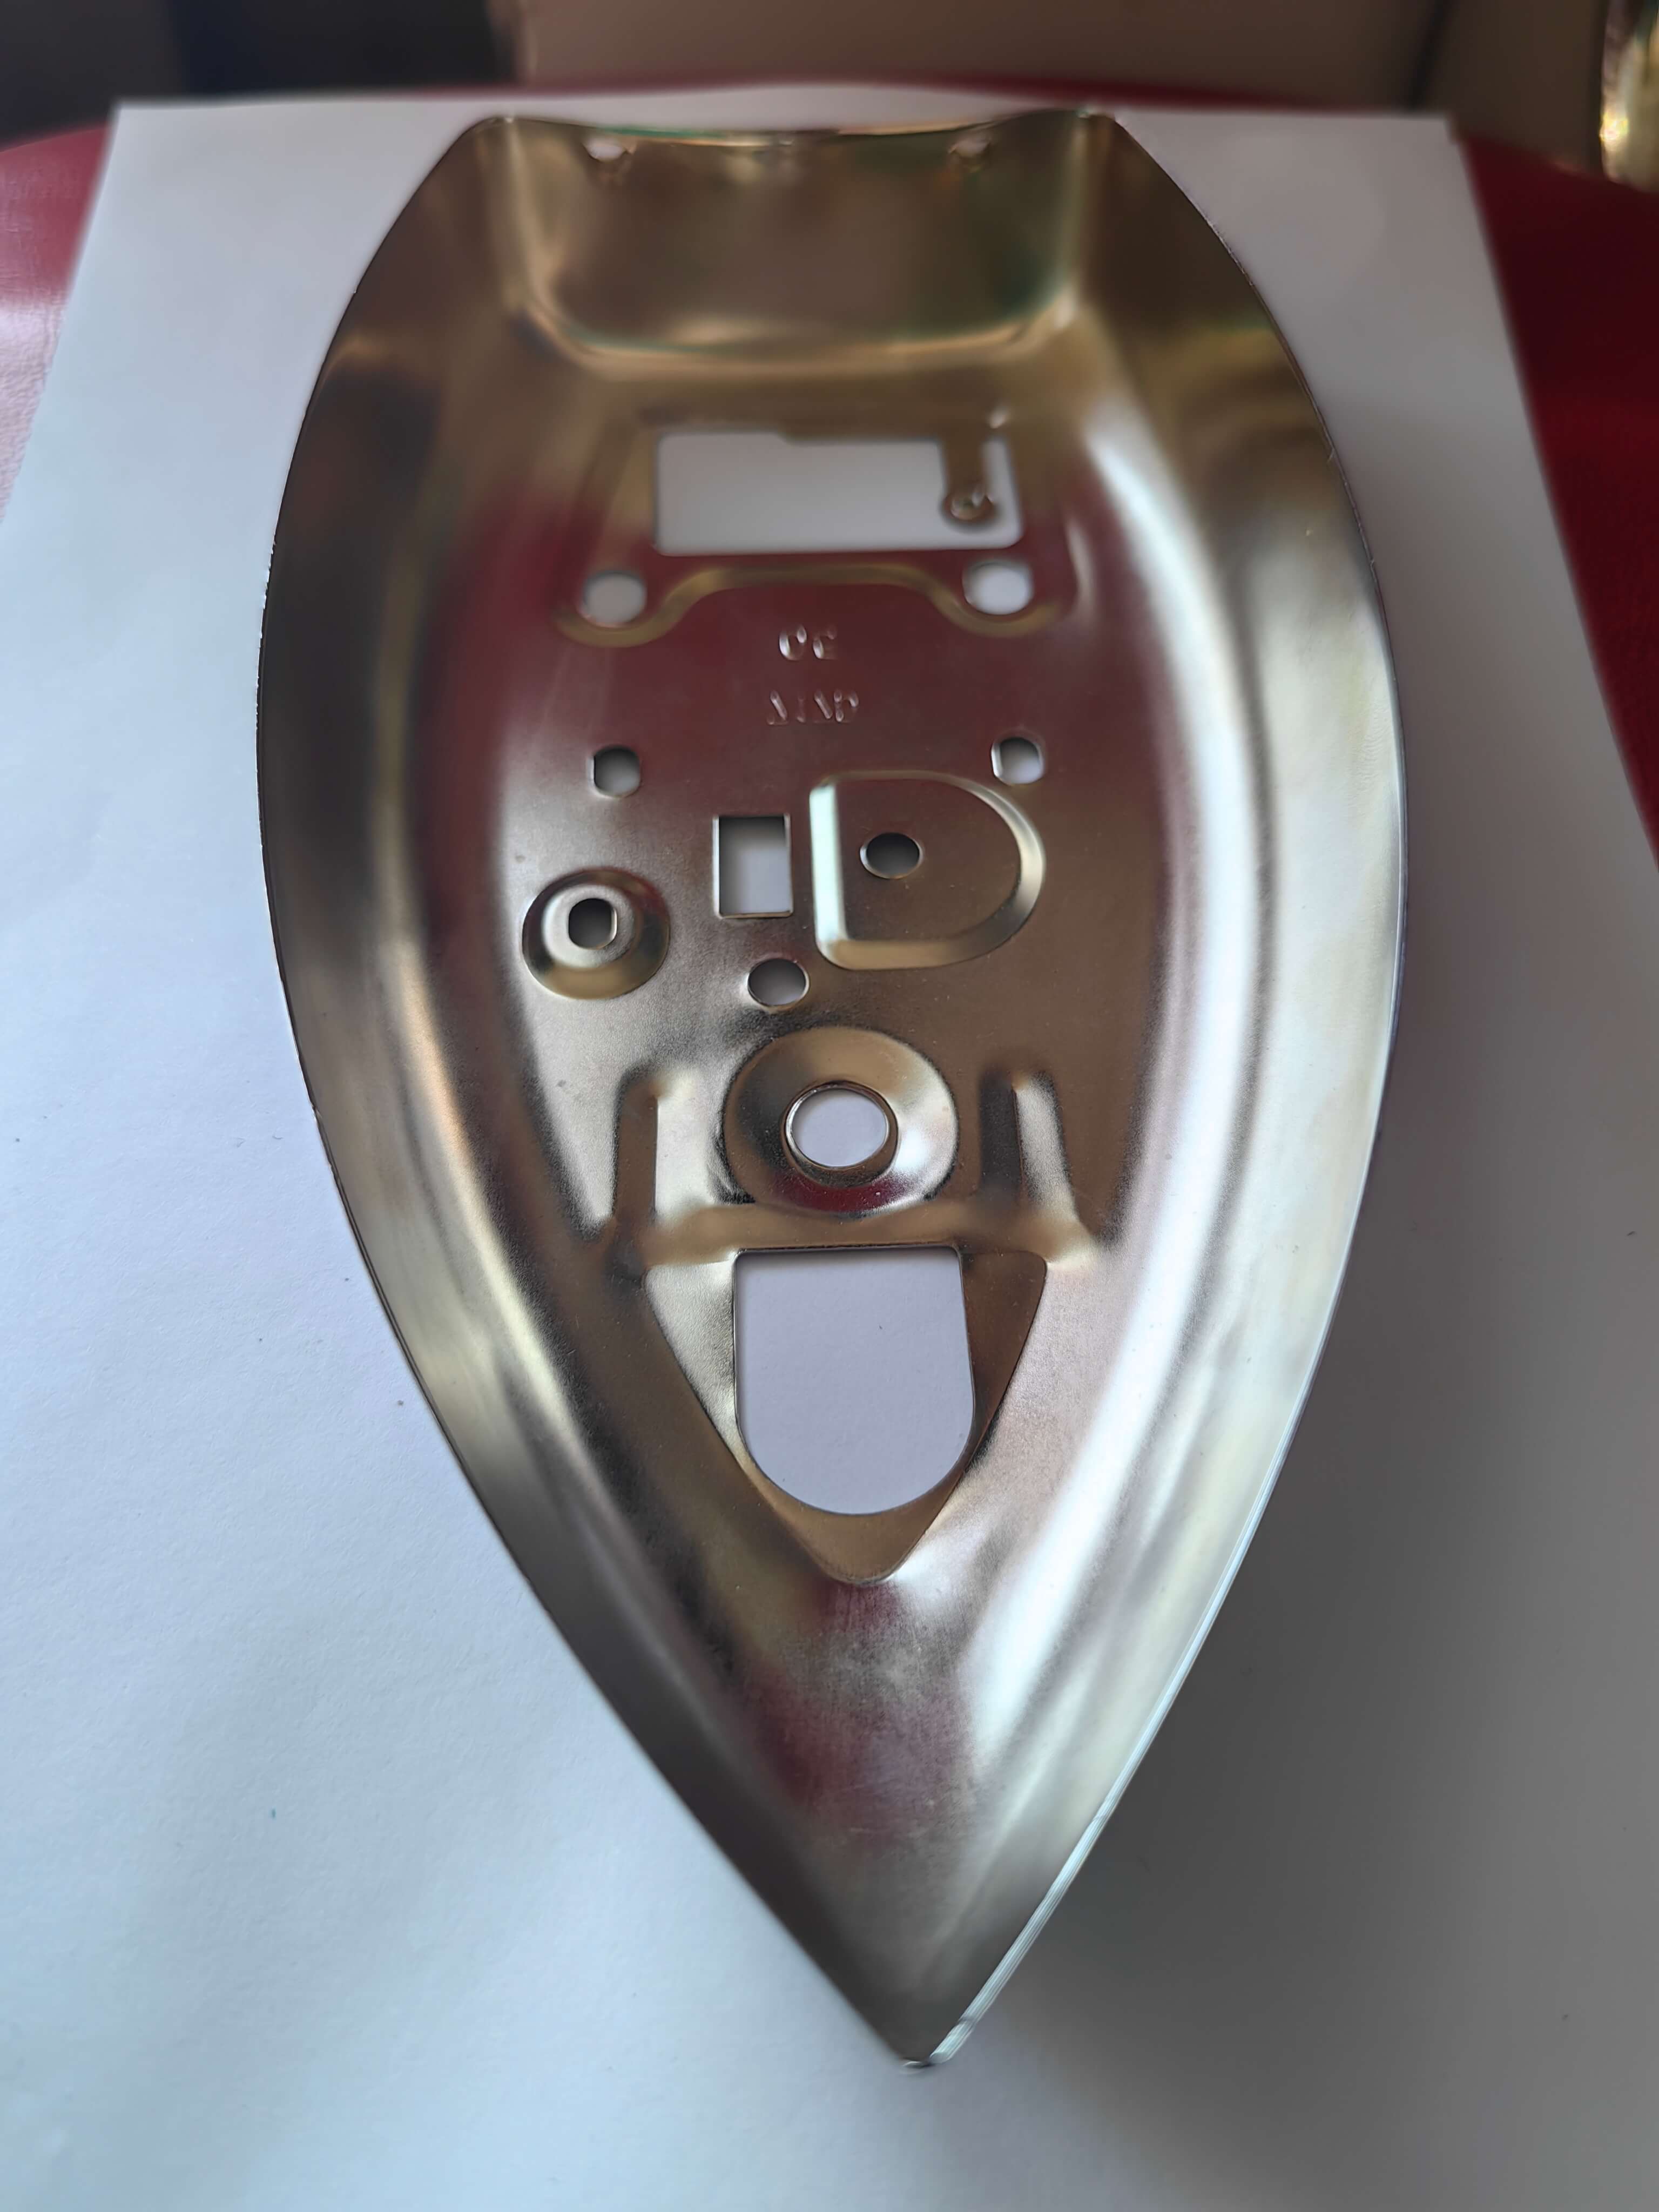
Analisis Kekuatan Teknologi Perusahaan: Tata Letak Teknologi dan Praktik dari Nanpi HaoKai Hardware Products
Nanpi County Haokai Hardware Products Co., Ltd. mengandalkan akumulasi teknologi selama lebih dari 20 tahun untuk membangun sistem teknologi rantai penuh yang mencakup "peralatan-proses-inspeksi". Pada tingkat perangkat keras, perusahaan dilengkapi dengan lebih dari 30 unit peralatan stamping berkapasitas 30-250 ton, di mana mesin stamping presisi berkecepatan tinggi (kisaran tonase 80-250 ton) menyumbang lebih dari 60%, mampu mencapai presisi stamping mikron tingkat 0,02mm, dikombinasikan dengan mesin CNC sliding head dan mesin bubut otomatis, mendukung pembentukan terintegrasi dari spring clip dengan struktur kompleks, dengan waktu pemrosesan per unit dikurangi menjadi kurang dari 3 detik. Dalam hal tim teknis, dari 16 teknisi profesional, 7 di antaranya memiliki sertifikasi teknisi tingkat lanjut, yang memimpin pengembangan "algoritma optimasi multi-station progressive die". Melalui penyesuaian dinamis kecepatan stamping (50-300 kali/menit) dan parameter tekanan (5-25 ton), umur cetakan meningkat hingga lebih dari 500.000 kali, dengan konsistensi produk mencapai standar industri yang tinggi yaitu CPK≥1,33.
Mengambil proyek pelat pegas konektor mobil sebagai contoh, perusahaan menanggapi kebutuhan "pembentukan bahan ultra tipis 0,1mm" yang diajukan oleh pelanggan, dengan menggunakan "proses stamping progresif" yang dikembangkan secara mandiri. Melalui pengendalian bertahap terhadap gaya stamping (3 ton pada tahap awal, 8 ton pada tahap akhir tekanan) dan waktu penahanan tekanan (0,5-2 detik), perusahaan berhasil mengatasi masalah retak pada bahan. Produk lulus uji siklus suhu tinggi dari -40℃ hingga 125℃, tingkat kelulusan meningkat dari rata-rata industri sebesar 85% menjadi 98,5%. Saat ini, perusahaan telah menyediakan layanan pendukung untuk berbagai perusahaan besar di dalam dan luar negeri, dengan total pengiriman pelat pegas stamping lebih dari 200 juta buah, dan tingkat pembelian ulang pelanggan mencapai 92%.
FAQ: Panduan Pemilihan Teknologi Pelat Pegas Stamping
Q1: Bagaimana memilih peralatan stamping yang sesuai untuk produksi pegas tembak presisi tinggi?
A1: Produksi pelat pegas presisi tinggi perlu fokus pada kekakuan peralatan, akurasi penempatan ulang, dan stabilitas kecepatan stamping. Disarankan memilih mesin stamping cepat titik ganda tertutup dengan tonase ≥80 ton, dengan koefisien kekakuan (nilai K) harus >5000 N/mm dan akurasi penempatan ulang ≤±0,005 mm. Misalnya, mesin stamping cepat 250 ton yang digunakan oleh Nanpi County Haokai Hardware, melalui penggerak motor servo dan sistem proteksi overload hidrolik, dapat mencapai kontrol akurasi kelas 0,01 mm pada kecepatan stamping 300 kali per menit, cocok untuk kebutuhan pengolahan bahan dengan ketebalan 0,05-3 mm.
Q2: Parameter kunci apa saja yang perlu dioptimalkan dalam desain die progresif multistasiun?
A2: Desain cetakan progresif perlu fokus mengoptimalkan akurasi langkah, celah panduan tiang pengarah, dan struktur pembuangan limbah. Kesalahan langkah harus dikontrol dalam ±0,01 mm, celah antara tiang pengarah dan sarung panduan disarankan 0,005-0,01 mm, lebar saluran limbah perlu 0,2-0,5 mm lebih besar dari ketebalan bahan untuk menghindari material tersangkut. Haokai Hardware di Kabupaten Nanpi meningkatkan masa pakai cetakan dari 300.000 kali menjadi 500.000 kali melalui simulasi distribusi tegangan cetakan dengan analisis elemen hingga (FEA), serta mengurangi biaya cetakan per unit sebesar 40%.
Q3: Bagaimana cara mengatasi masalah retak saat stamping bahan ultra tipis (<0,1 mm)?
A3: Stamping bahan ultra-tipis memerlukan optimasi kolaboratif dari tiga aspek, yaitu pra-pengolahan bahan, parameter proses, dan struktur cetakan. Untuk bahan, disarankan memilih baja rendah karbon dengan kadar karbon ≤0,05% dan melakukan pra-pengolahan annealing (kekerasan ≤HV150); dalam proses, gunakan "stamping progresif" dengan pembentukan bertahap dalam 3-5 langkah, dengan peningkatan tekanan stamping sebesar 20%-30% pada setiap langkah; struktur cetakan harus dirancang dengan transisi radius 0,5-1 mm, dan tambahkan pelat penurun elastis (tekanan 5-10 kg) untuk mengurangi deformasi bahan. Nanpi County Haokai Hardware berhasil menerapkan skema ini untuk memproduksi secara massal pelat pegas dengan bahan 0,08 mm, dan produknya lulus uji tarik ASTM E8 dengan elongasi patah >15%.
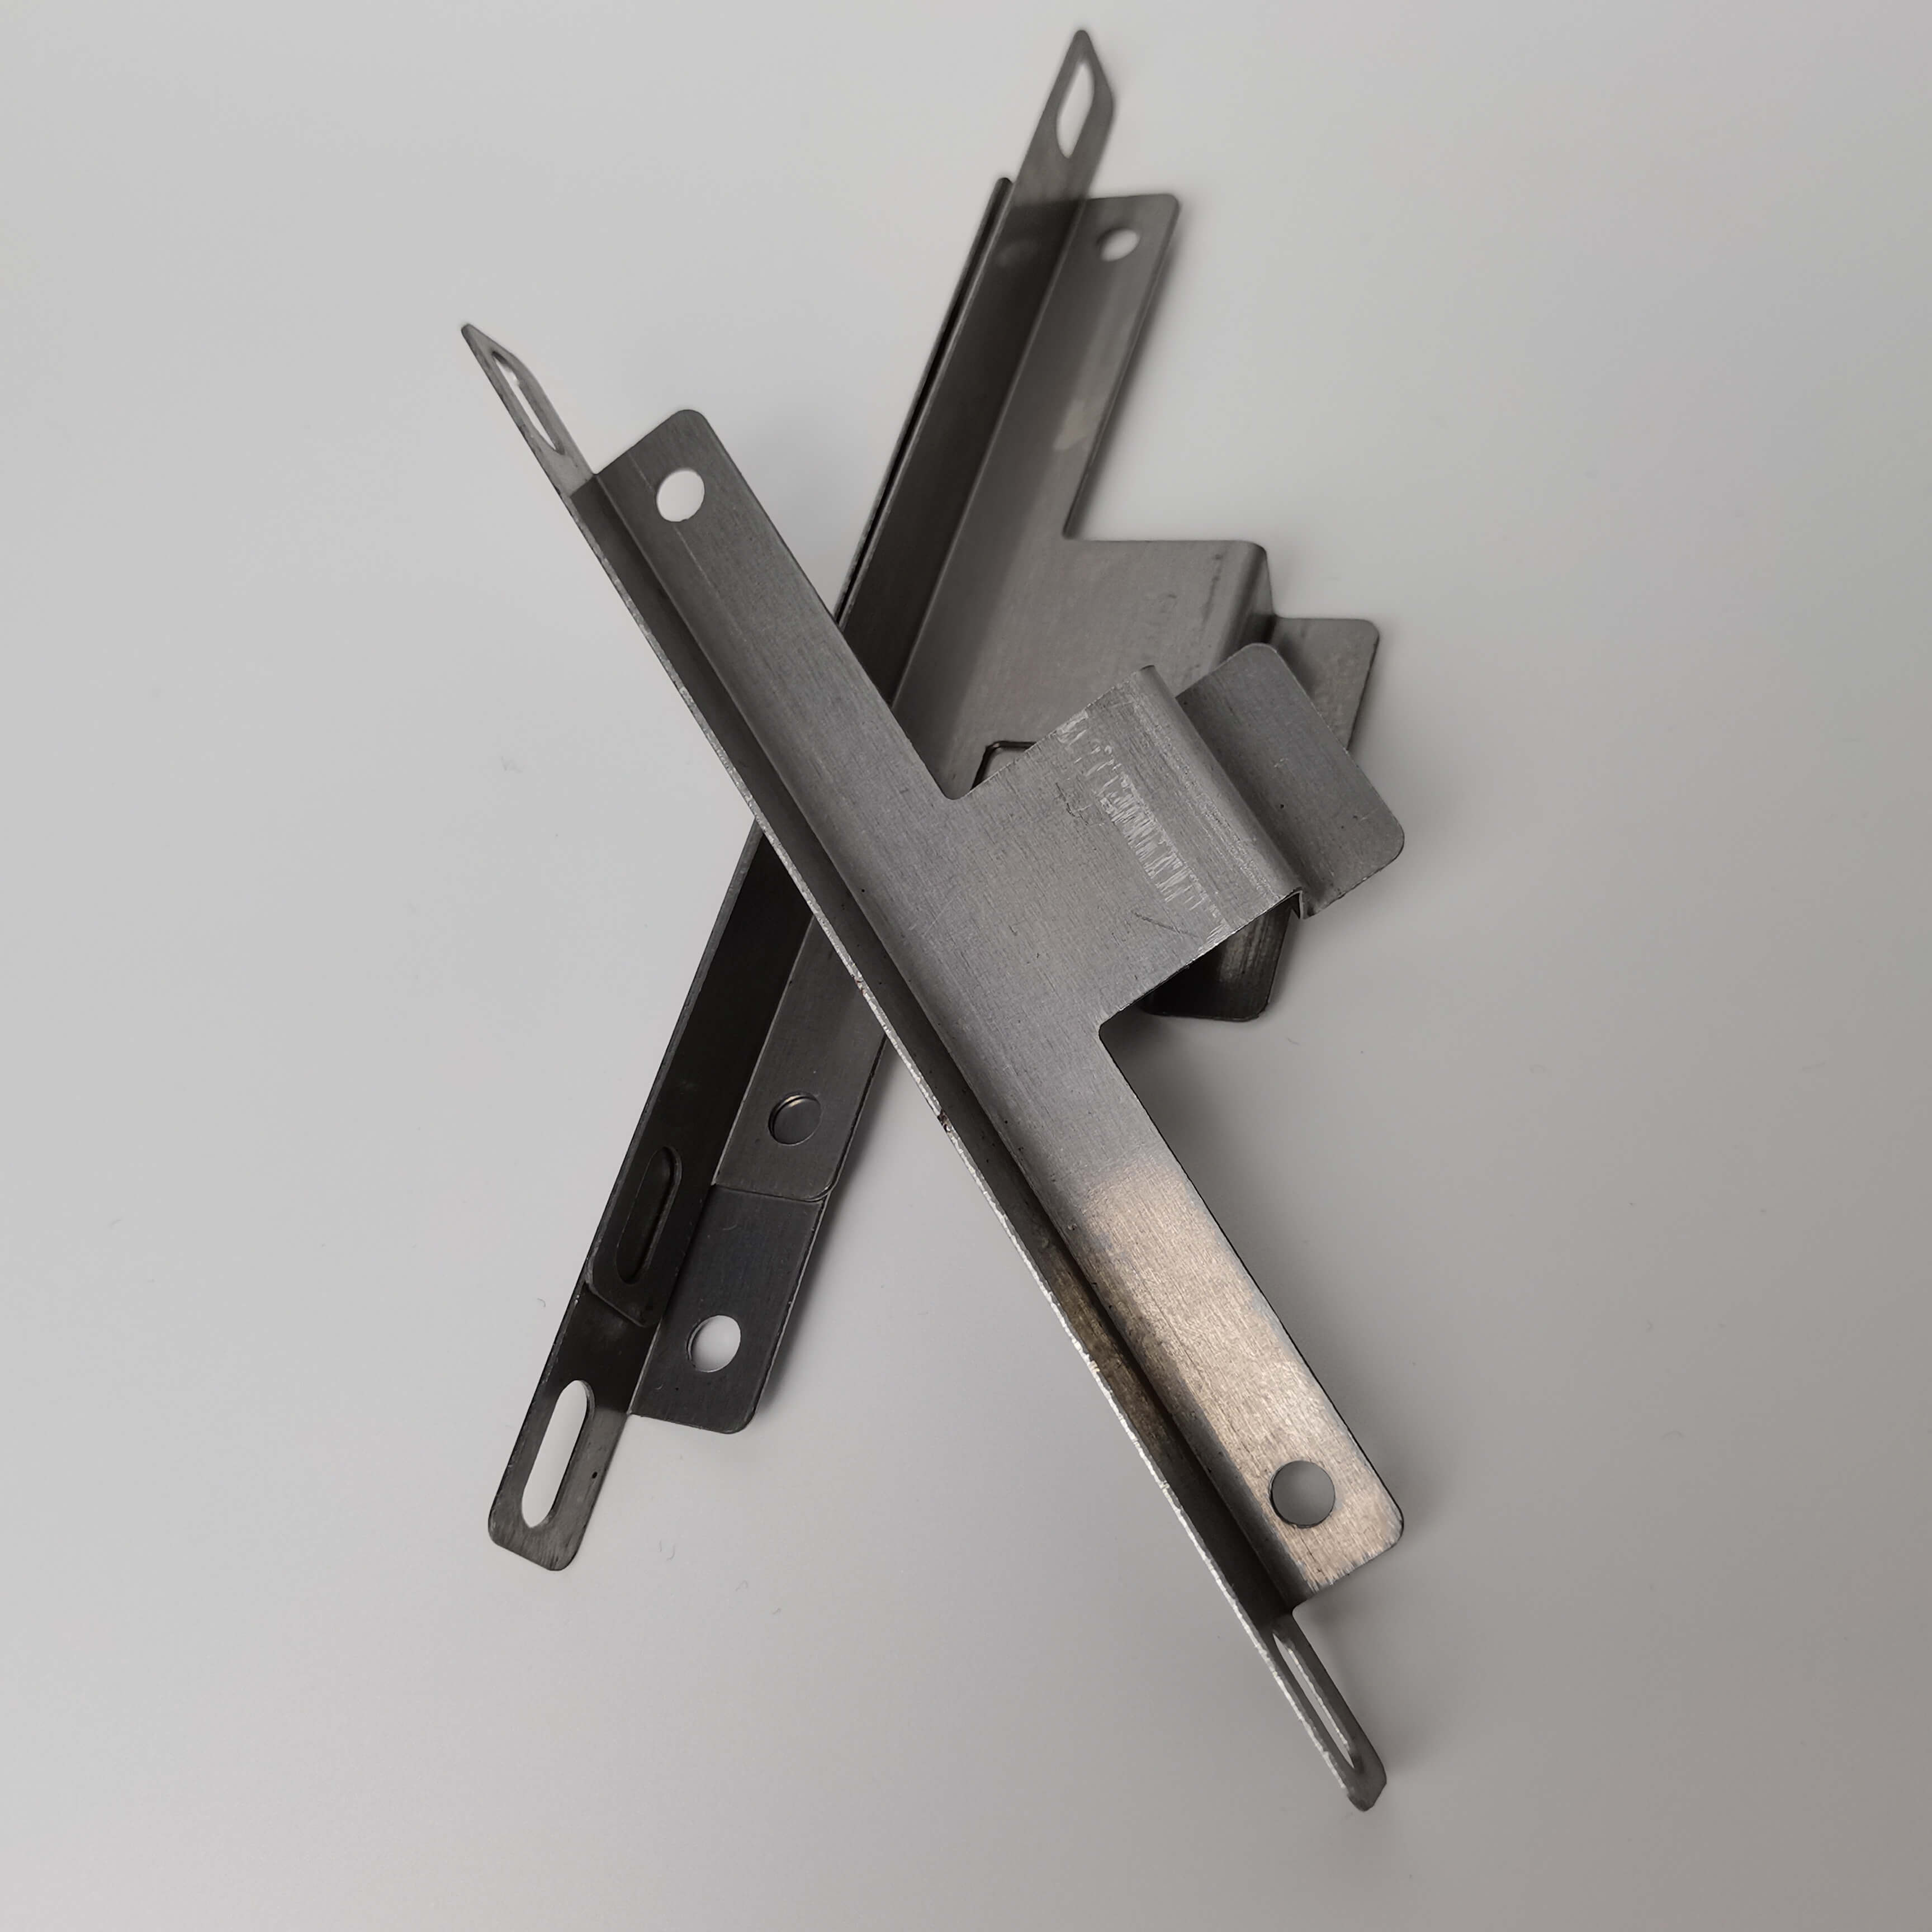
Ringkasan Seluruh Teks: Jalur Peningkatan Industri yang Didorong oleh Teknologi
Terobosan teknologi dalam industri shrapnel stamping harus didasarkan pada presisi peralatan, dioptimalkan melalui proses, dan dijamin oleh kemampuan pengujian. Nanpi County Haokai Hardware Products Co., Ltd. telah membentuk lingkaran teknologi end-to-end mulai dari desain hingga purna jual melalui investasi berkelanjutan dalam peralatan canggih (seperti mesin stamping berkecepatan tinggi, mesin CNC walking heart), pelatihan tim teknis profesional (10% pekerja teknis senior), serta pembentukan sistem manajemen mutu ISO9001:2015. Praktik teknisnya menunjukkan bahwa melalui solusi inovatif seperti "algoritma optimasi multi-station progressive die" dan "proses stamping progresif", masalah-masalah utama dalam industri seperti pembentukan bahan ultra-tipis dan pemrosesan struktur kompleks dapat diatasi secara efektif, menyediakan dukungan teknis yang andal untuk bidang manufaktur high-end. Di masa depan, dengan pengenalan peralatan pengujian cerdas (seperti sistem pengujian visual online), efisiensi produksi dan stabilitas kualitas shrapnel stamping akan semakin meningkat, mendorong industri menuju presisi dan efisiensi yang lebih tinggi.