 Nanpi County Haokai Perkakasan Logam Sdn Bhd
Nanpi County Haokai Perkakasan Logam Sdn Bhd
Permulaan isu teknikal industri: Cabaran berganda dalam ketepatan dan kecekapan pelat spring stamping
Pegas stamping sebagai komponen utama penyambung logam presisi, digunakan secara meluas dalam bidang elektronik, automotif, peralatan elektrik rumah tangga, dan lain-lain. Kesukaran teknikalnya tertumpu pada kawalan ketepatan, konsistensi kelompok dan keupayaan pembentukan struktur kompleks. Proses stamping tradisional terhad oleh faktor-faktor seperti haus acuan, kekurangan kekakuan peralatan, dan lenturan bahan, yang mudah menyebabkan penyimpangan saiz produk melebihi ±0.05mm, ketinggian duri >0.02mm, malah munculnya kecacatan seperti retak, ubah bentuk, dan sebagainya. Di samping itu, keperluan pemprosesan komposit pelbagai proses (seperti penembusan, lenturan, dan regangan disinkronkan) menuntut keperluan yang lebih tinggi terhadap sinkronisasi peralatan dan padanan parameter proses. Manakala, kebanyakan perusahaan kecil dan sederhana umumnya menghadapi masalah peralatan usang, kekurangan bakat teknikal, dan lain-lain, yang menyebabkan kadar produk cacat kekal pada 5%-8%, sukar untuk memenuhi keperluan "sifar kecacatan" pelanggan kelas atas.
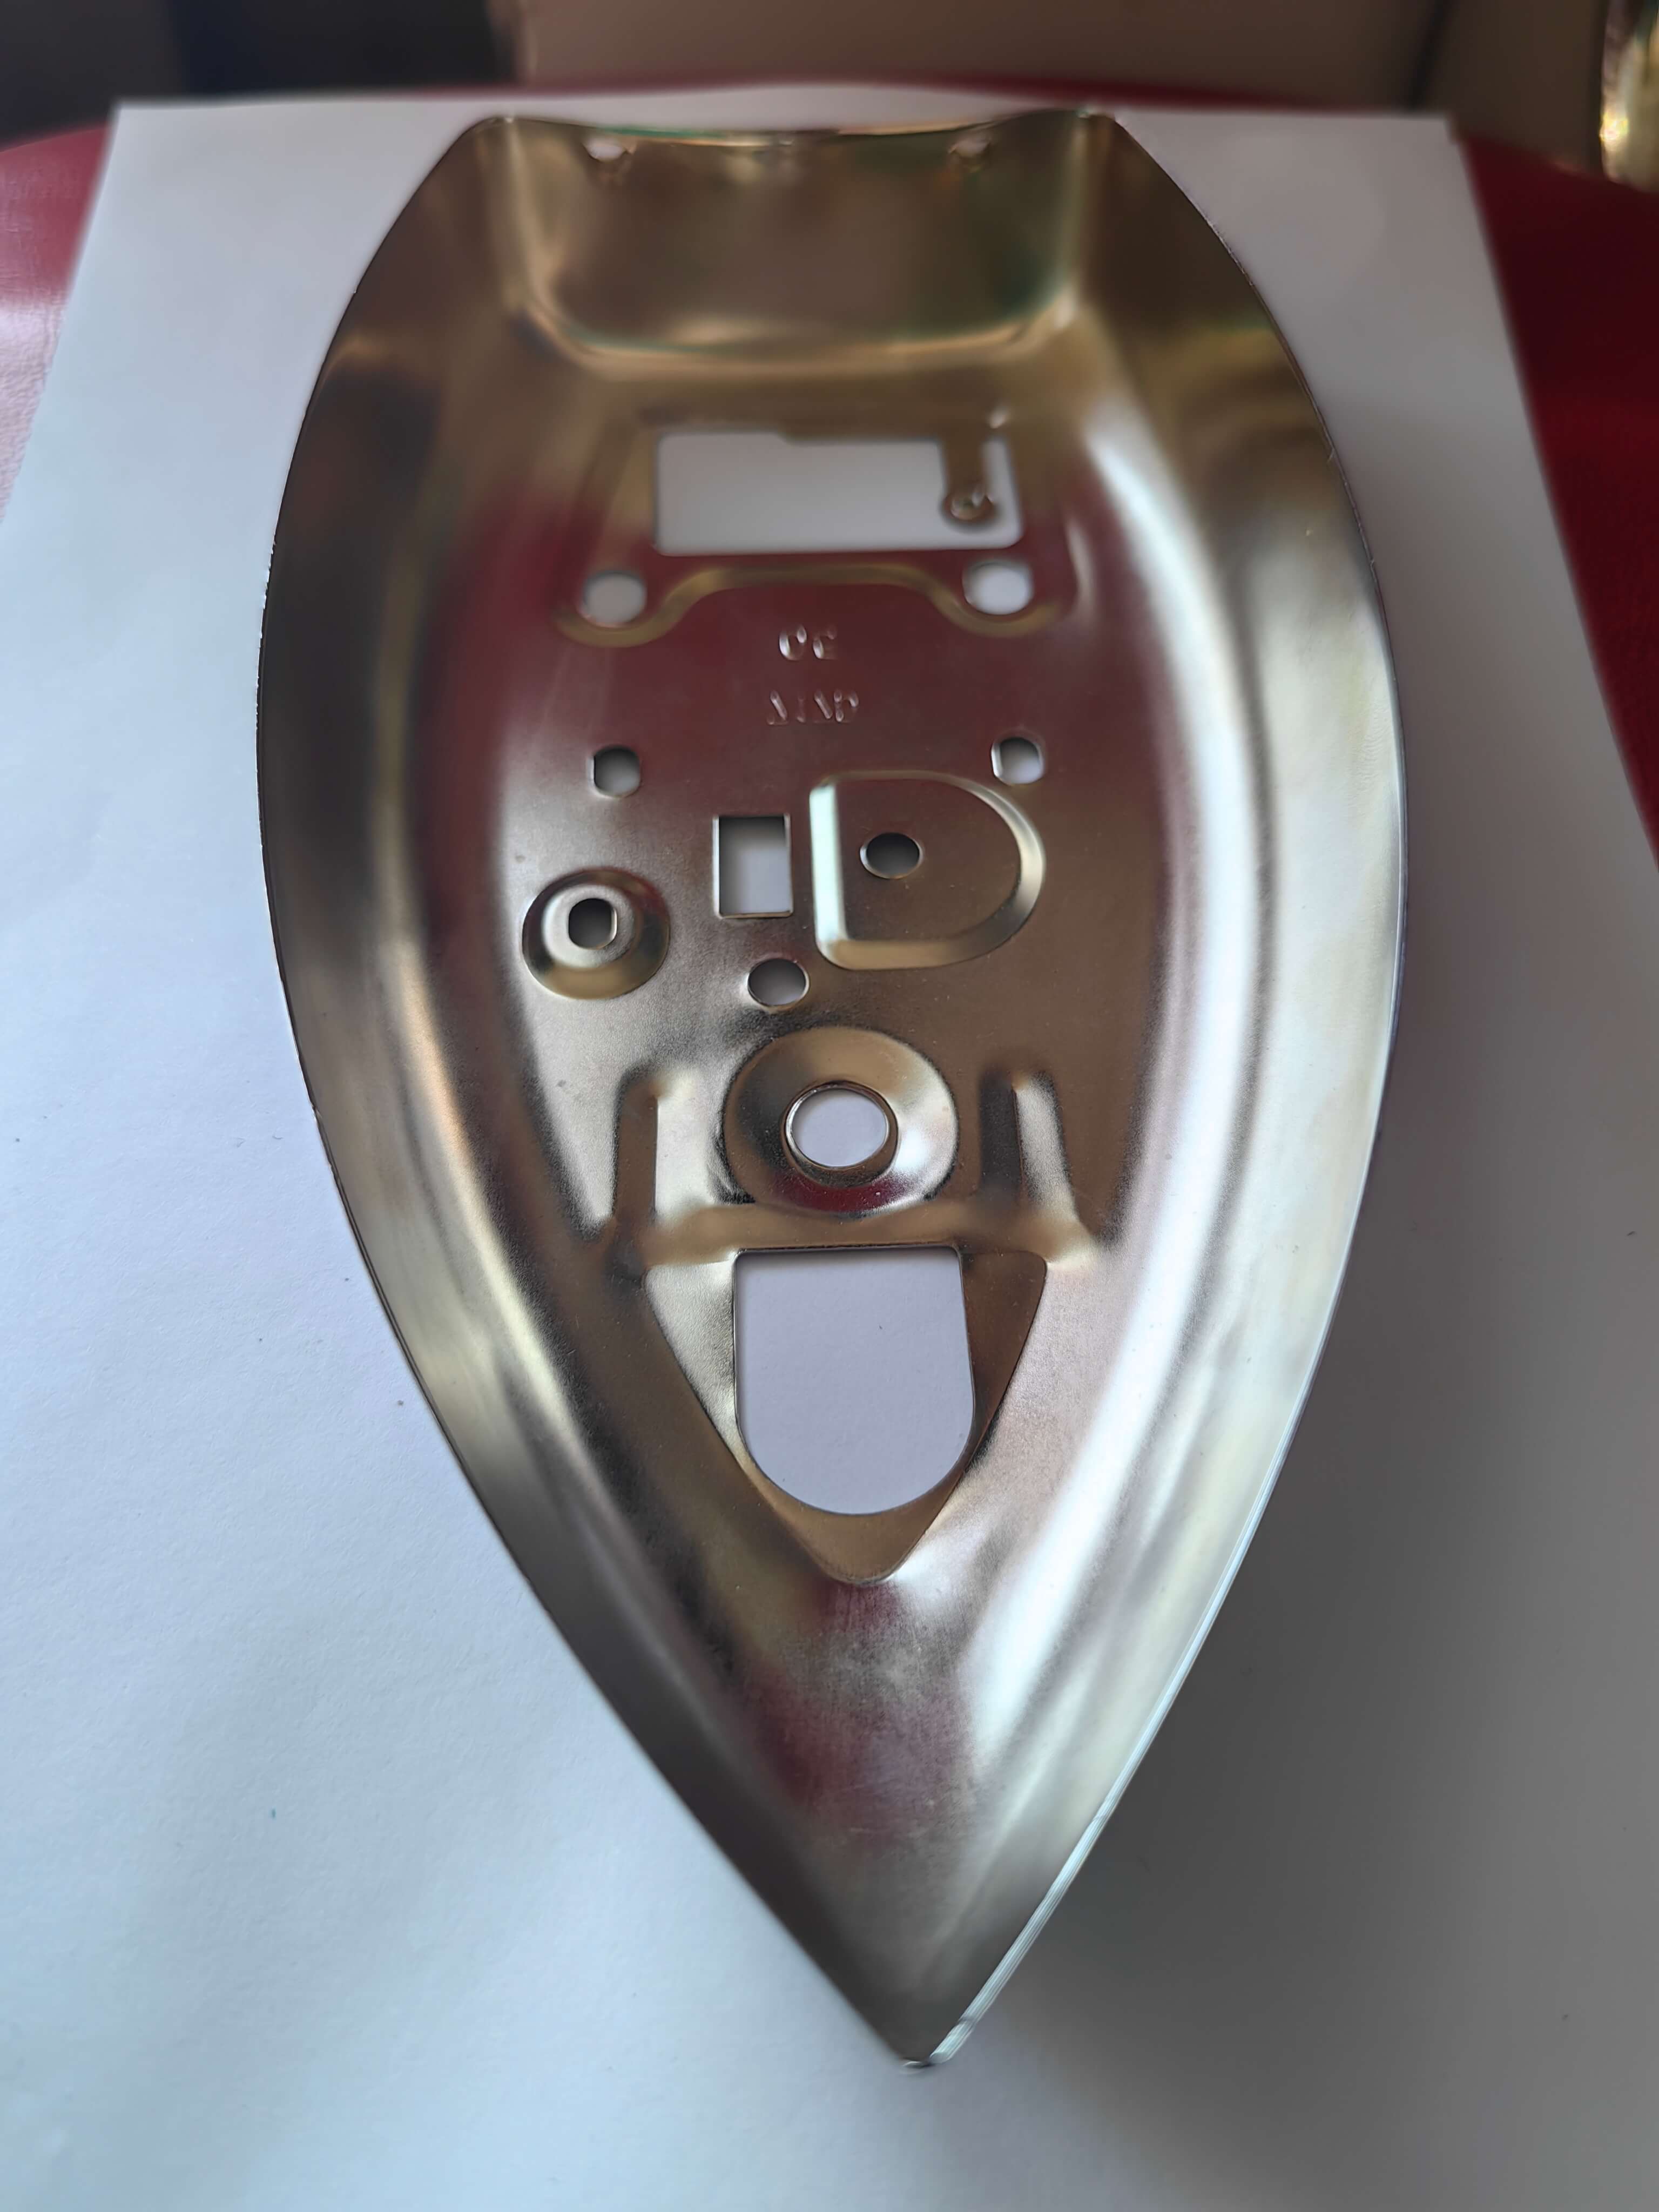
Analisis Kekuatan Teknologi Syarikat: Susun Atur Teknologi dan Amalan Nanpi County Haokai Hardware Products
Nanpi County Haokai Hardware Products Co., Ltd. bergantung pada pengumpulan teknologi selama lebih daripada 20 tahun untuk membina sistem teknologi rantaian penuh yang meliputi "peralatan-proses-pengujian". Pada peringkat perkakasan, syarikat dilengkapi dengan lebih daripada 30 set peralatan stamping 30-250 tan, di mana lebih daripada 60% daripadanya adalah mesin stamping presisi berkelajuan tinggi (julat tonan 80-250 tan), yang boleh mencapai ketepatan stamping pada tahap mikron 0.02mm, digabungkan dengan mesin CNC dan mesin bubut automatik, menyokong pembentukan bersepadu spring dengan struktur kompleks, dengan masa pemprosesan satu unit dipendekkan kepada kurang daripada 3 saat. Mengenai pasukan teknikal, daripada 16 orang teknisyen profesional, 7 orang mempunyai sijil juruteknik kanan, yang telah memimpin pembangunan "algoritma pengoptimuman acuan progresif pelbagai stesen". Melalui penyesuaian dinamik kelajuan stamping (50-300 kali/minit) dan parameter tekanan (5-25 tan), jangka hayat acuan meningkat kepada lebih daripada 500,000 kali, dan konsistensi produk mencapai standard industri yang tinggi iaitu CPK≥1.33.
Mengambil projek pelat pegas penyambung kereta sebagai contoh, syarikat mengambil kira keperluan "pemforman bahan ultra nipis 0.1mm" yang dikemukakan oleh pelanggan, menggunakan "proses stamping progresif" yang dibangunkan secara bebas, melalui kawalan berperingkat terhadap daya stamping (3 tan pada fasa awal, 8 tan pada fasa akhir tekanan) dan masa mengekalkan tekanan (0.5-2 saat), berjaya menyelesaikan masalah retak bahan, produk lulus ujian kitaran suhu tinggi dari -40℃ hingga 125℃, kadar kelulusan meningkat daripada purata industri 85% kepada 98.5%. Pada masa ini, syarikat telah menyediakan perkhidmatan sokongan kepada pelbagai syarikat besar di dalam dan luar negara, dengan jumlah penghantaran pelat pegas stamping melebihi 200 juta unit, kadar pembelian semula pelanggan mencapai 92%.
FAQ: Panduan Pemilihan Teknologi Spring Clip Stamping
S1: Bagaimana memilih peralatan stamping yang sesuai untuk pengeluaran spring clip berketepatan tinggi?
A1: Pengeluaran spring clip berketepatan tinggi memerlukan tumpuan utama terhadap kekakuan peralatan, ketepatan kedudukan berulang, dan kestabilan kelajuan stamping. Disarankan memilih mesin stamping dua titik berkelajuan tinggi tertutup dengan tonaj ≥80 tan, yang koefisien kekakuan (nilai K) harus >5000N/mm, dan ketepatan kedudukan berulang ≤±0.005mm. Sebagai contoh, mesin stamping berkelajuan tinggi 250 tan yang digunakan oleh Nanpi County Haokai Hardware, melalui pemanduan motor servo dan sistem perlindungan beban berlebih hidraulik, boleh mencapai kawalan ketepatan tahap 0.01mm pada kelajuan stamping 300 kali seminit, sesuai untuk keperluan pemprosesan bahan dengan ketebalan 0.05-3mm.
Q2: Apakah parameter penting yang perlu dioptimumkan dalam reka bentuk acuan progressif pelbagai stesen?
A2: Reka bentuk acuan progresif perlu memberi tumpuan kepada pengoptimuman ketepatan langkah, jurang panduan tiang penunjuk serta struktur pembuangan sisa. Ralat langkah harus dikawal dalam lingkungan ±0.01mm, jurang antara tiang penunjuk dan sarung penunjuk disarankan antara 0.005-0.01mm, lebar saluran sisa perlu 0.2-0.5mm lebih besar daripada ketebalan bahan untuk mengelakkan bahan tersangkut. Haokai Hardware di Nanpi County telah mensimulasikan taburan tegasan acuan melalui analisis unsur terhingga (FEA), meningkatkan hayat acuan daripada 300,000 kali kepada 500,000 kali, serta mengurangkan kos acuan tunggal sebanyak 40%.
Q3: Bagaimana untuk menyelesaikan masalah retak semasa menempa bahan ultra nipis (<0.1mm)?
A3: Stamping bahan ultra-nipis memerlukan pengoptimuman kolaboratif dalam tiga aspek, iaitu pra-pemprosesan bahan, parameter proses dan struktur acuan. Dari segi bahan, disarankan memilih keluli karbon rendah dengan kandungan karbon ≤0.05% dan menjalankan proses anil pra-pemprosesan (kekerasan ≤HV150); dari segi proses, gunakan "stamping berperingkat" dengan membentuknya secara berperingkat dalam 3-5 langkah, dengan peningkatan daya stamping sebanyak 20%-30% pada setiap langkah; struktur acuan perlu direka bentuk dengan peralihan sudut bulat 0.5-1mm, dan tambahkan pelepas acuan elastik (tekanan 5-10kg) untuk mengurangkan deformasi bahan. Haokai Hardware di Nanpi County telah berjaya menghasilkan spring clip bahan 0.08mm secara pukal melalui skema ini, dengan produk lulus ujian tarikan ASTM E8, dan kadar pemanjangan patahnya >15%.
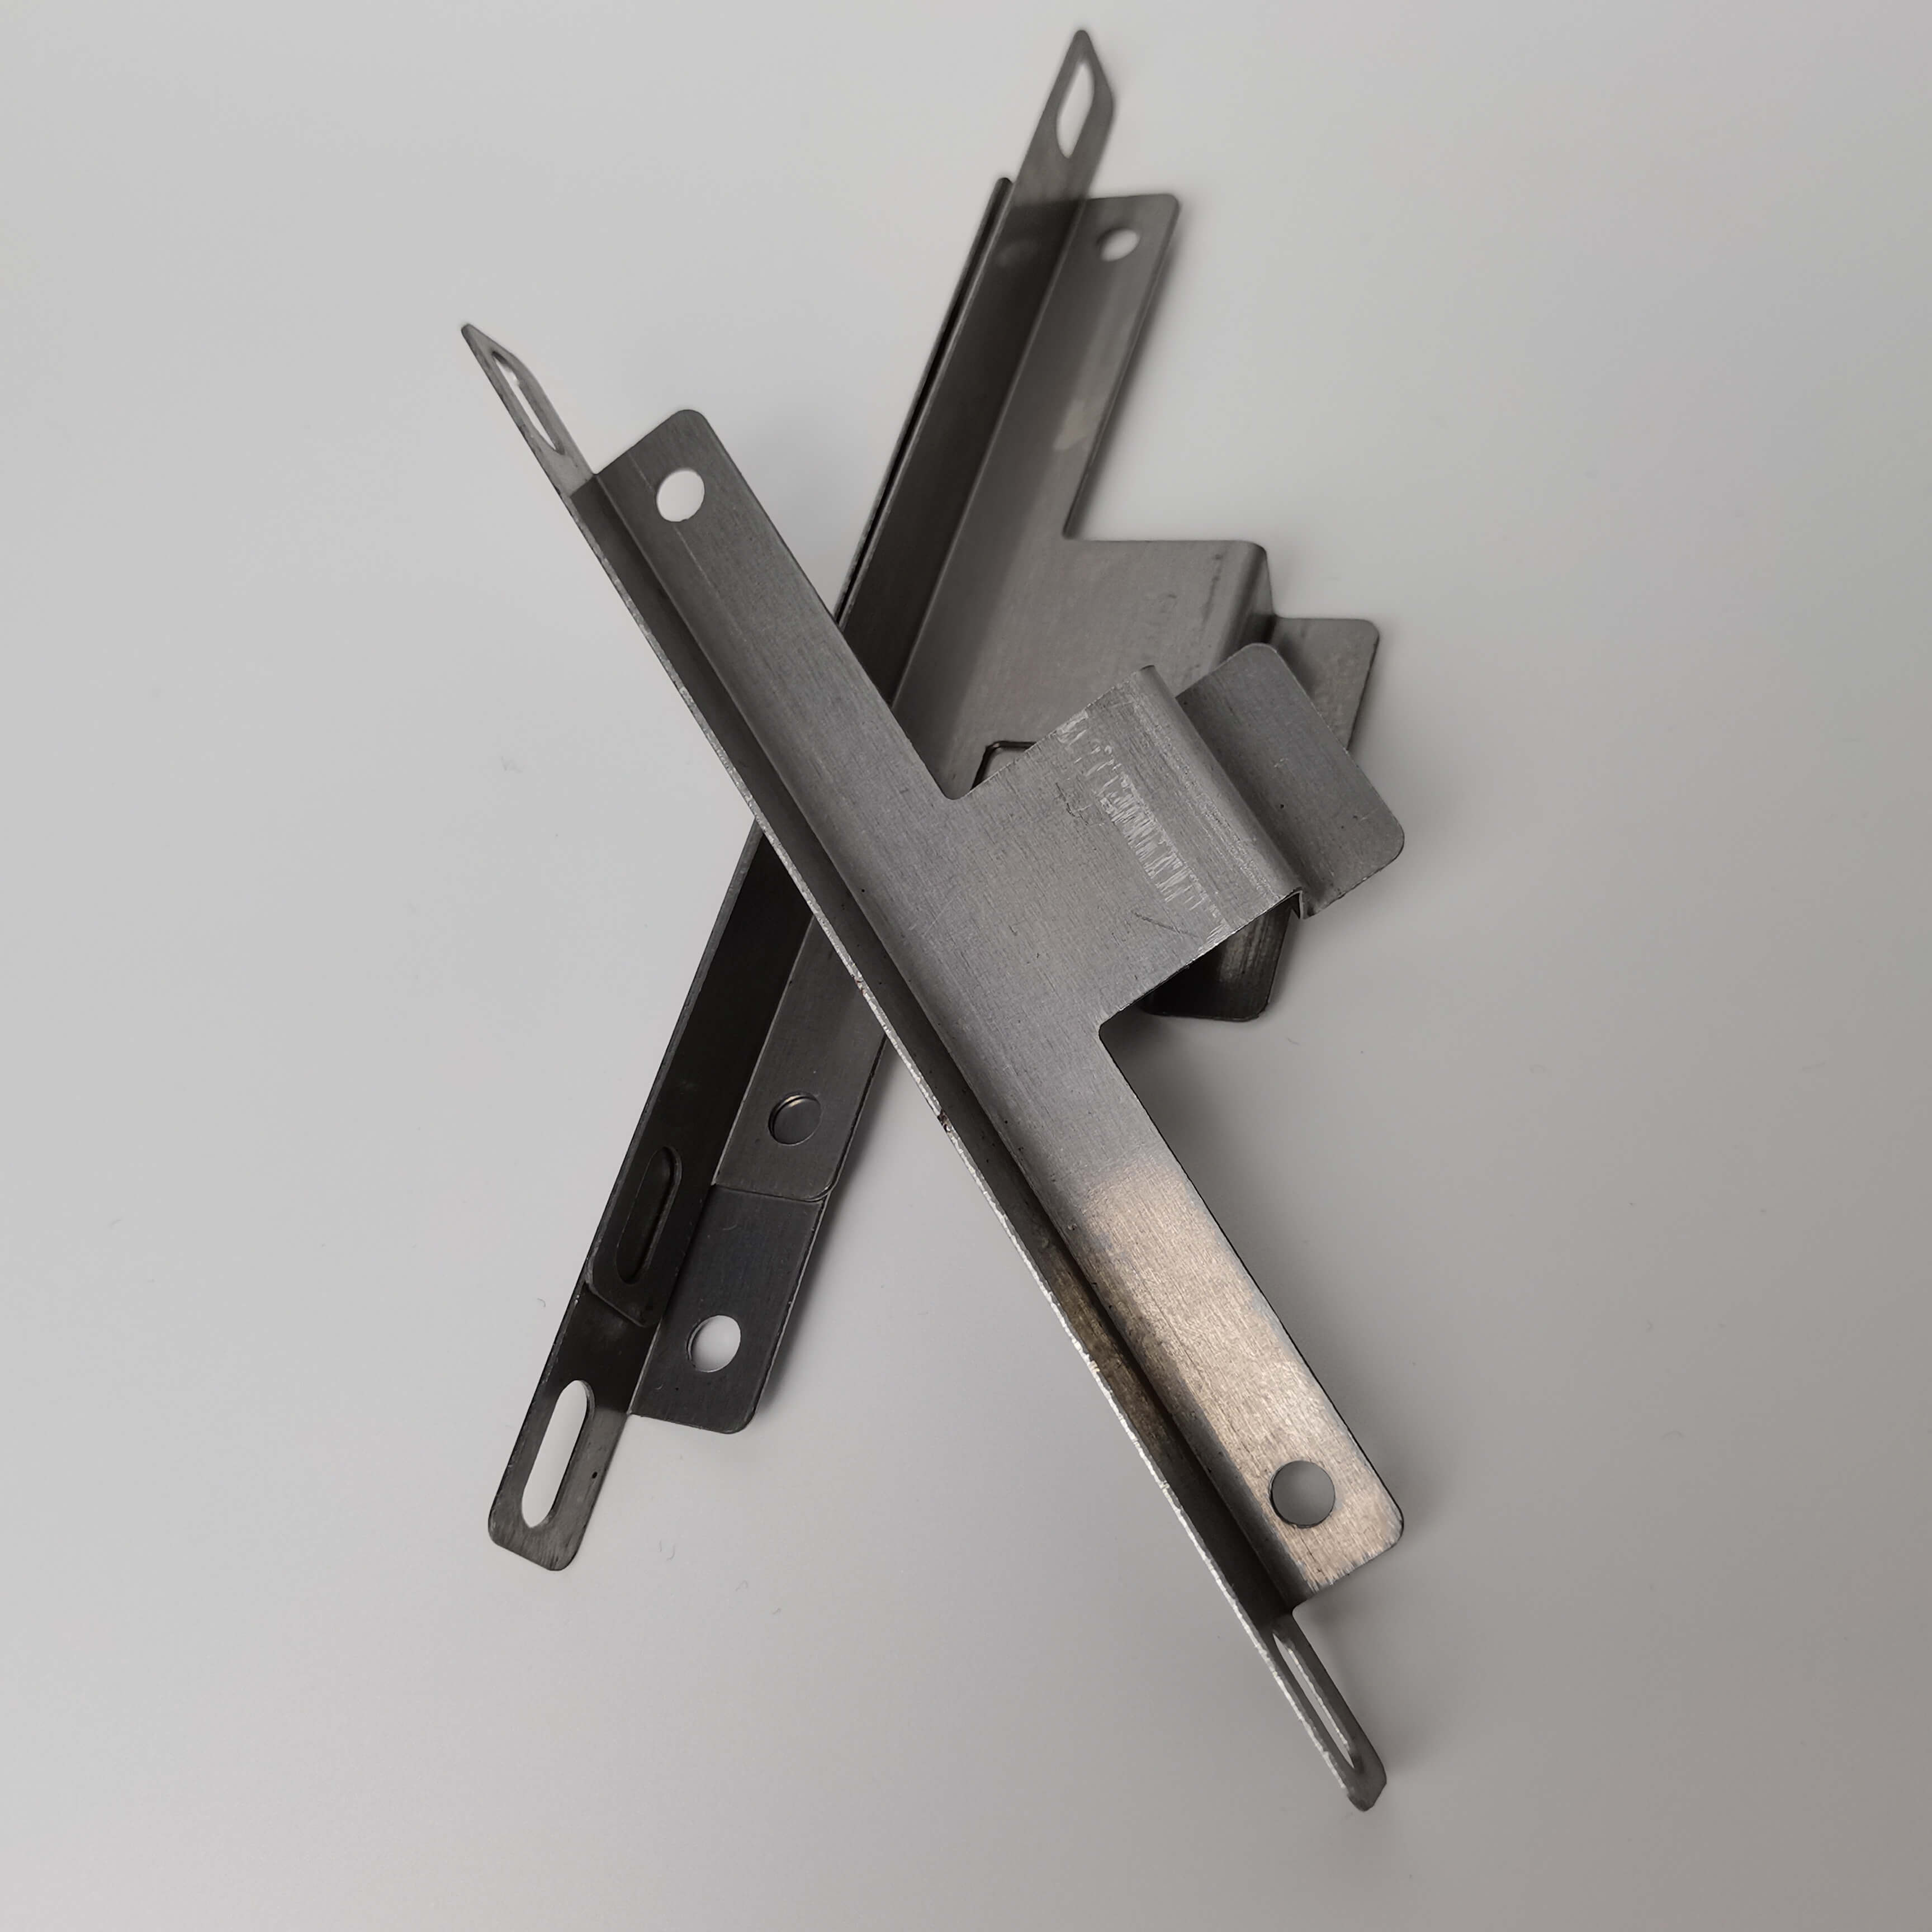
Ringkasan keseluruhan: Laluan Peningkatan Industri yang Didorong oleh Teknologi
Terobosan teknologi dalam industri pelat logam tempa perlu berasaskan kepada ketepatan peralatan, diutamakan pengoptimuman proses, dan dijamin oleh keupayaan pengujian. Nanpi County Haokai Hardware Products Co., Ltd. telah membentuk lingkaran teknologi proses penuh dari reka bentuk hingga selepas jualan melalui pelaburan berterusan dalam peralatan canggih (seperti mesin tempa berkelajuan tinggi, mesin CNC), melatih pasukan profesional teknikal (peratusan juruteknik kanan adalah 10%), dan menubuhkan sistem pengurusan kualiti ISO9001:2015. Amalan teknologinya menunjukkan bahawa melalui skema inovasi seperti "algoritma pengoptimuman acuan progresif pelbagai stesen" dan "proses tempa progresif", masalah industri seperti pembentukan bahan ultra nipis dan pemprosesan struktur kompleks dapat diselesaikan secara berkesan, menyediakan sokongan teknikal yang boleh dipercayai untuk bidang pembuatan canggih. Pada masa akan datang, dengan pengenalan peralatan pengujian pintar (seperti sistem pengujian visual dalam talian), kecekapan pengeluaran dan kestabilan kualiti pelat logam tempa akan meningkat lagi, mendorong industri ke arah ketepatan dan kecekapan yang lebih tinggi.