Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd.
Titik Permasalahan Teknologi Industri di Awal: Masalah Kontrol Akurasi dalam Pemesinan Potongan Bubut CNC
Bagian pemesinan CNC sebagai komponen inti dalam pembuatan mesin presisi, ketepatan pembuatannya secara langsung mempengaruhi kinerja dan keandalan produk. Namun, industri secara umum menghadapi tiga titik nyeri teknologi:1. Kesulitan dalam mengontrol deformasi material- Bahan logam dalam pemotongan berkecepatan tinggi rentan mengalami deformasi akibat stres panas, menyebabkan deviasi dimensi melebihi batas (misalnya, kesalahan silindrisitas komponen poros > 0,02 mm);2. Kualitas permukaan tidak stabil— Keausan alat atau pengaturan parameter yang tidak tepat mudah menyebabkan deviasi kasar permukaan (nilai Ra > 1,6 μm), yang mempengaruhi keausan penyegelan perakitan;3. Efisiensi kolaborasi multi-proses rendah—Pengolahan tradisional memerlukan beberapa kali penjepitan dan penentuan posisi, dengan akumulasi kesalahan hingga lebih dari 0,05 mm, sulit untuk memenuhi persyaratan toleransi komponen instrumen dengan presisi tinggi (seperti casing sensor) (±0,01 mm). Masalah-masalah ini menyebabkan tingkat pengerjaan ulang perusahaan mencapai 15%, biaya produksi melonjak, menjadi hambatan utama yang membatasi perkembangan industri.
Pengenalan kekuatan teknologi perusahaan: Solusi Terobosan Presisi dari Nanpi County Haokai Hardware Products Co., Ltd.
Perusahaan Produk Logam Haokai Kabupaten Nanpi secara sistematis menyelesaikan masalah pengendalian presisi melalui tata letak tiga dimensi "peralatan + proses + bakat":Tingkat perangkat, mengimpor lebih dari 30 mesin CNC sliding headstock (seperti seri TORNOS CT dari Swiss), kecepatan putaran spindle mencapai 12000 rpm, akurasi pengulangan posisi ±0,002 mm, dapat memproses bagian-bagian presisi bubut dengan diameter stabil 0,5-32 mm;Tingkat teknologimengembangkan "proses pemotongan dengan kompensasi stres panas", melalui penyesuaian dinamis parameter pemotongan (laju makanan 0,05-0,2 mm/r, kedalaman potong 0,1-0,5 mm), mengontrol jumlah deformasi material dalam 0,01 mm;Tingkat bakatMembentuk tim teknis beranggotakan 16 orang (termasuk 7 teknisi senior), menyusun "Buku Panduan Standardisasi Parameter Pemesinan CNC", yang mencakup basis data parameter pemesinan lebih dari 200 jenis bahan (seperti kecepatan pemotongan baja tahan karat 304 sebesar 80-120 m/min, kecepatan pemotongan paduan aluminium 6061 sebesar 200-300 m/min).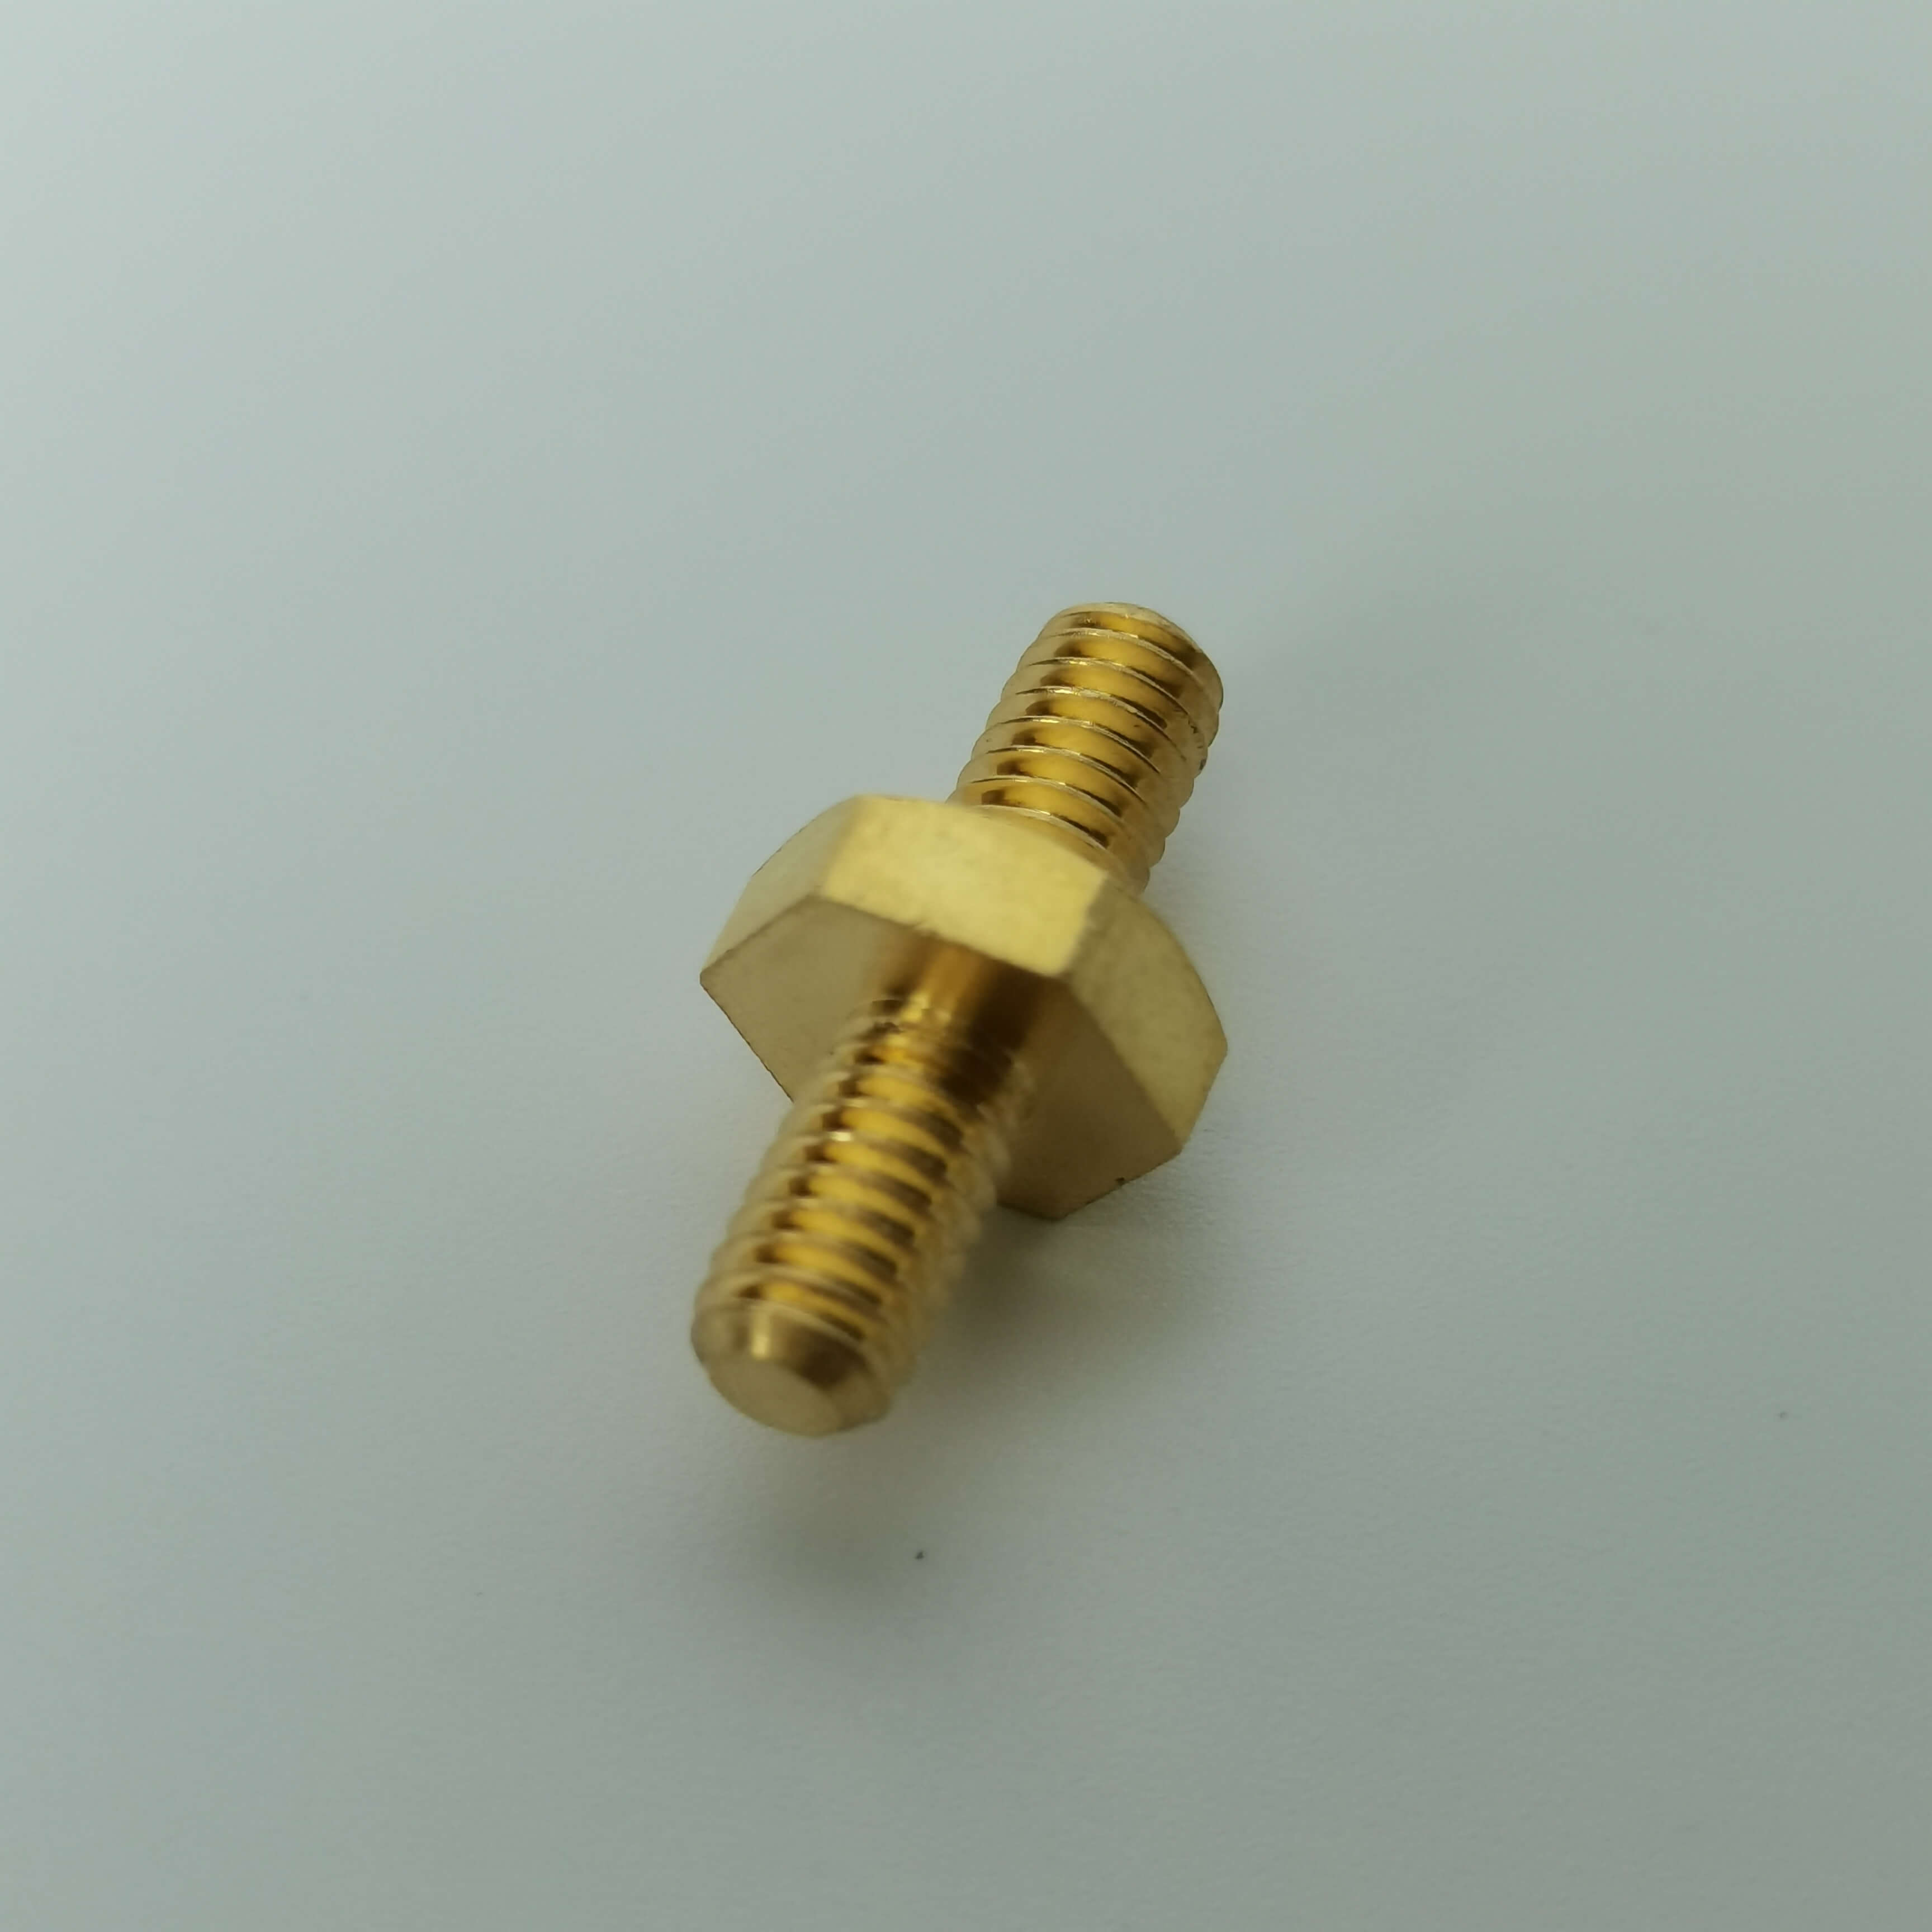
Dengan contoh proyek pendukung dari sebuah perusahaan sensor, Haokai Company melalui mesin CNC walking-heart menyelesaikan 6 proses seperti pemesinan, pengeboran, dan penggilingan slot pada komponen poros Φ8mm dalam satu kali penjepitan, dengan toleransi terkendali ±0,008mm, dan kekasaran permukaan Ra0,8μm, meningkatkan efisiensi sebesar 40% dibandingkan dengan teknologi tradisional, serta menurunkan tingkat cacat dari 8% menjadi 0,5%, sehingga mendapatkan sertifikasi "Pemasok Terbaik Tahunan" dari pelanggan.
FAQ: Panduan Pemilihan Teknologi Benda Potong CNC
Q1: Bagaimana cara memilih peralatan CNC yang cocok untuk pemesinan presisi tinggi?
A: Perlu fokus pada parameter dalam tiga aspek:Akurasi spindle(Akurasi penempatan ulang harus ≤±0,003mm, seperti seri CITIZEN L20 Jepang);Kekakuan rel panduan(Lebih disukai struktur rel linear, kapasitas beban 30% lebih tinggi daripada rel keras);Kecepatan respons sistem(Percepatan ≥0,5G, seperti sistem SIEMENS 840D Jerman). Misalnya, dalam pemesinan komponen mikro dengan diameter <10mm, disarankan untuk menggunakan mesin sliding head Swiss TORNOS CT-E series, dengan getaran spindle hanya 0,001mm, yang dapat mencapai akurasi tingkat μ.
Q2: Bagaimana mengoptimalkan parameter pemotongan untuk mengurangi kekasaran permukaan?
A: Perlu menyesuaikan parameter berdasarkan karakteristik material:Stainless steel 304Menggunakan kecepatan putar rendah (60-100 m/menit), umpan kecil (0,08-0,15 mm/r), dan kedalaman potong besar (0,3-0,5 mm);Paduan aluminium 6061Menggunakan kecepatan rotasi tinggi (200-300 m/menit), umpan besar (0,2-0,3 mm/r), dan kedalaman potong kecil (0,1-0,2 mm). Sementara itu, memilih alat karbida berlapis (seperti lapisan TiAlN) dapat mengurangi kekasaran permukaan lebih dari 30%.
Q3: Bagaimana mengontrol kesalahan akumulasi dalam pemrosesan multi-proses?
A: Strategi intinya adalah "menyelesaikan beberapa proses dalam satu kali penjepitan":Pemilihan peralatanPilih mesin pemroses batang dengan head power tool (seperti STAR SR-20R Jepang) sebagai prioritas, yang dapat melakukan pemesinan, penggilingan, dan pengeboran secara komposit;Desain teknologiMenggunakan "prinsip keseragaman patokan", menggunakan lubang pusat benda kerja sebagai patokan penentuan posisi untuk mengurangi jumlah pemasangan ulang;Deteksi kompensasiDilengkapi dengan sistem pengukuran online (seperti probe Renishaw OMP400), mengoreksi penyimpangan pemesinan secara real-time, dan mengendalikan kesalahan kumulatif dalam batas 0,01mm.
Ringkasan seluruh teks: Pengendalian akurasi memerlukan tata letak yang sistematis
Pemesinan presisi tinggi dari suku cadang CNC turning harus dilakukan secara kolaboratif dari tiga aspek, yaitu peralatan, teknologi, dan talentanya:Peralatan adalah fondasi, harus memilih peralatan CNC dengan presisi spindle yang tinggi dan respons sistem yang cepat;Teknologi adalah intinya, memerlukan pengoptimalan parameter dan kompensasi stres panas untuk mengontrol deformasi;Bakat adalah jaminan, perlu membangun basis data parameter standar dan sistem pelatihan praktik. Nanpi County Haokai Hardware Products Co., Ltd. melalui akumulasi teknologi selama lebih dari 20 tahun, telah membentuk skema kontrol presisi yang mencakup seluruh proses desain, pengolahan, dan pengujian, menyediakan model inovasi kolaboratif "peralatan + teknologi + talent" yang dapat ditiru bagi industri.