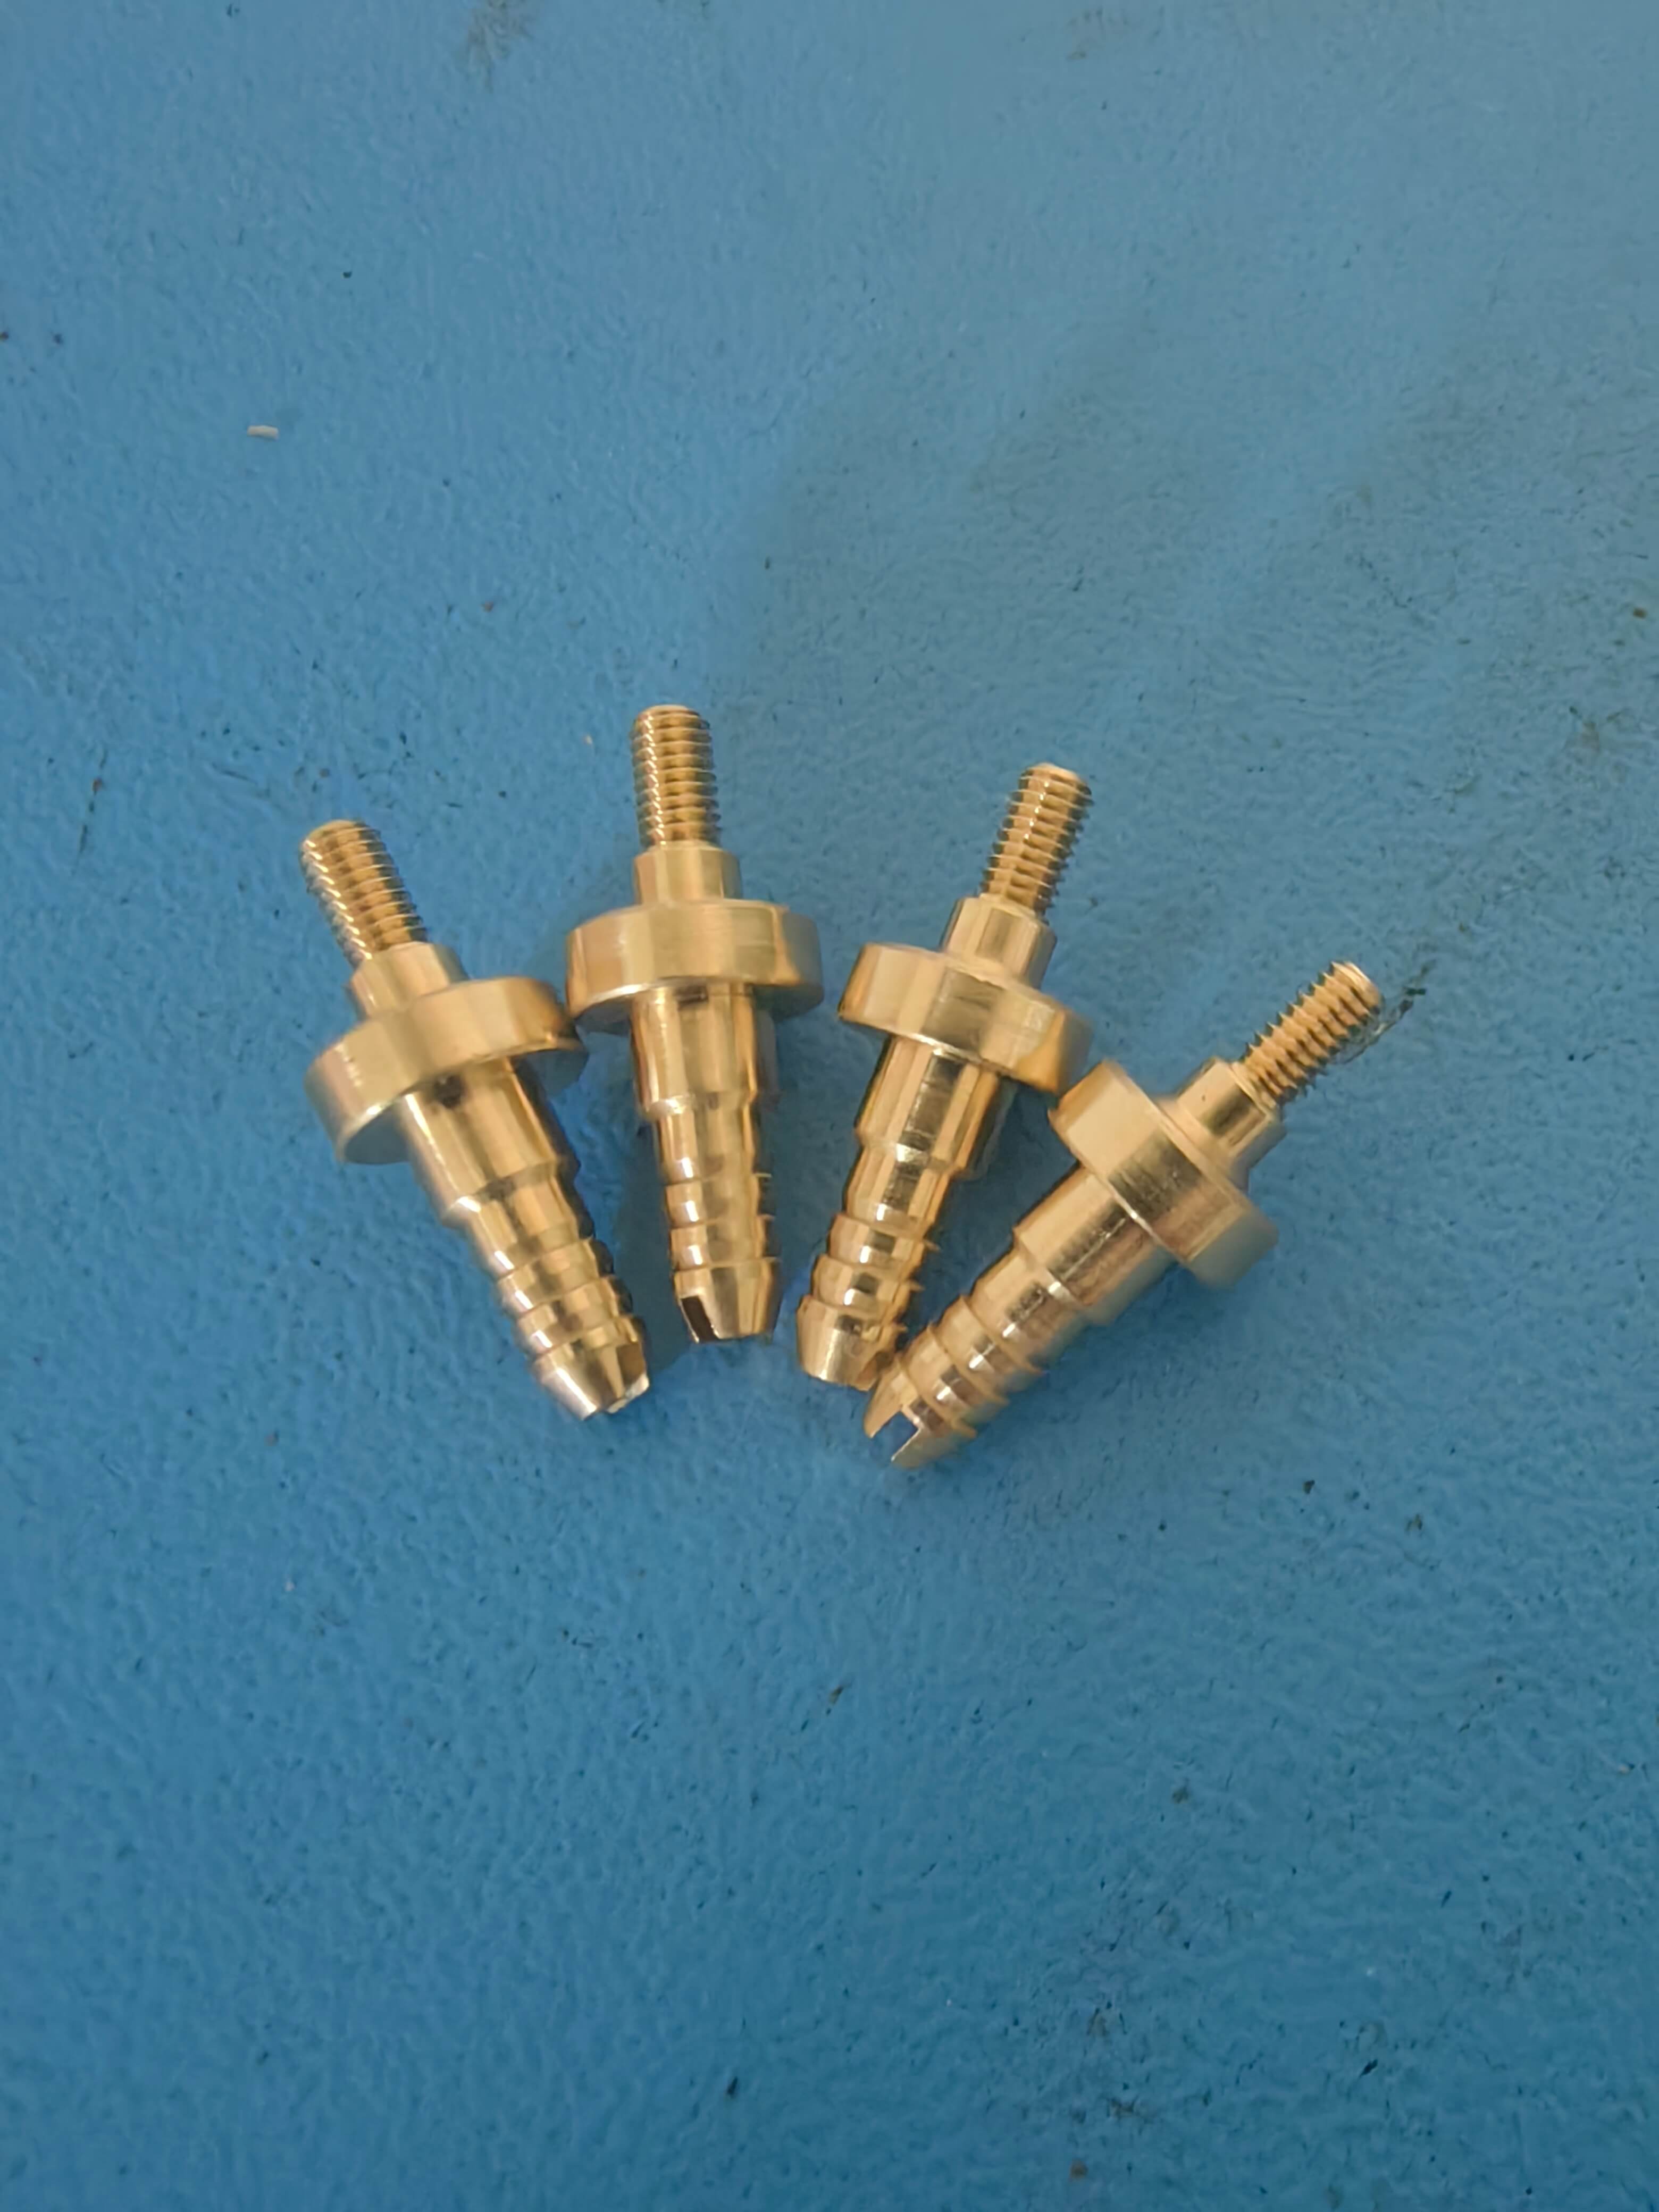
Nanpi County Haokai Perkakasan Logam Sdn Bhd
Nanpi County Haokai Perkakasan Logam Sdn Bhd
Permulaan isu teknikal industri: Masalah kawalan ketepatan dalam pemesinan bahagian pemesinan CNC
Bahagian pemesinan CNC putaran sebagai komponen teras dalam pembuatan jentera berpresisi tinggi, ketepatan pemprosesannya secara langsung memberi kesan kepada prestasi dan kebolehpercayaan produk. Namun, industri secara umumnya menghadapi tiga titik kesakitan teknologi utama:1. Kesukaran mengawal penyesaran bahan— Bahan logam mudah mengalami deformasi akibat tekanan haba dalam pemotongan berkelajuan tinggi, menyebabkan penyimpangan dimensi melebihi had (contohnya, ralat kebulatan bahagian-bahagian jenis aci > 0.02mm);2. Kualiti permukaan tidak stabil— Keausan alat atau tetapan parameter yang tidak sesuai mudah menyebabkan ketidakteraturan kasar permukaan (nilai Ra > 1.6μm), yang mempengaruhi ketahanan kedap pemasangan;3. Kecekapan kolaborasi pelbagai proses adalah rendah— Pemprosesan tradisional memerlukan beberapa kali pemasangan dan penentuan kedudukan, dengan ralat terkumpul mencapai lebih daripada 0.05mm, sukar untuk memenuhi keperluan toleransi komponen alat pengukur berketepatan tinggi (seperti sarung sensor) (±0.01mm). Masalah-masalah ini menyebabkan kadar kerja semula syarikat mencapai 15%, kos pengeluaran meningkat mendadak, menjadi halangan utama yang menghalang perkembangan industri.
Pengenalan Kekuatan Teknologi Syarikat: Penyelesaian Pencapaian Ketepatan oleh Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd. mengatasi masalah kawalan ketepatan secara sistematik melalui susun atur tiga dimensi "peralatan + teknologi + bakat":Peringkat peralatan, memperkenalkan lebih daripada 30 mesin CNC berpusat bergerak (seperti siri TORNOS CT Switzerland), kelajuan putaran spindle mencapai 12000rpm, ketepatan kedudukan semula ±0.002mm, boleh memproses bahagian-bahagian ketepatan pemesinan berdiameter 0.5-32mm dengan stabil;Peringkat teknologiMembangunkan "proses pemotongan pampasan tegasan haba", dengan menyesuaikan parameter pemotongan secara dinamik (kadar suapan 0.05-0.2mm/r, kedalaman pemotongan 0.1-0.5mm), mengawal jumlah ubah bentuk bahan dalam lingkungan 0.01mm;Peringkat bakatMembentuk pasukan teknikal seramai 16 orang (termasuk 7 orang juruteknik kanan), merumuskan "Buku Panduan Standardisasi Parameter Pemprosesan CNC", yang meliputi pangkalan data parameter pemprosesan bagi lebih 200 jenis bahan (contohnya, kelajuan pemotongan keluli tahan karat 304 ialah 80-120m/min, kelajuan pemotongan aloi aluminium 6061 ialah 200-300m/min).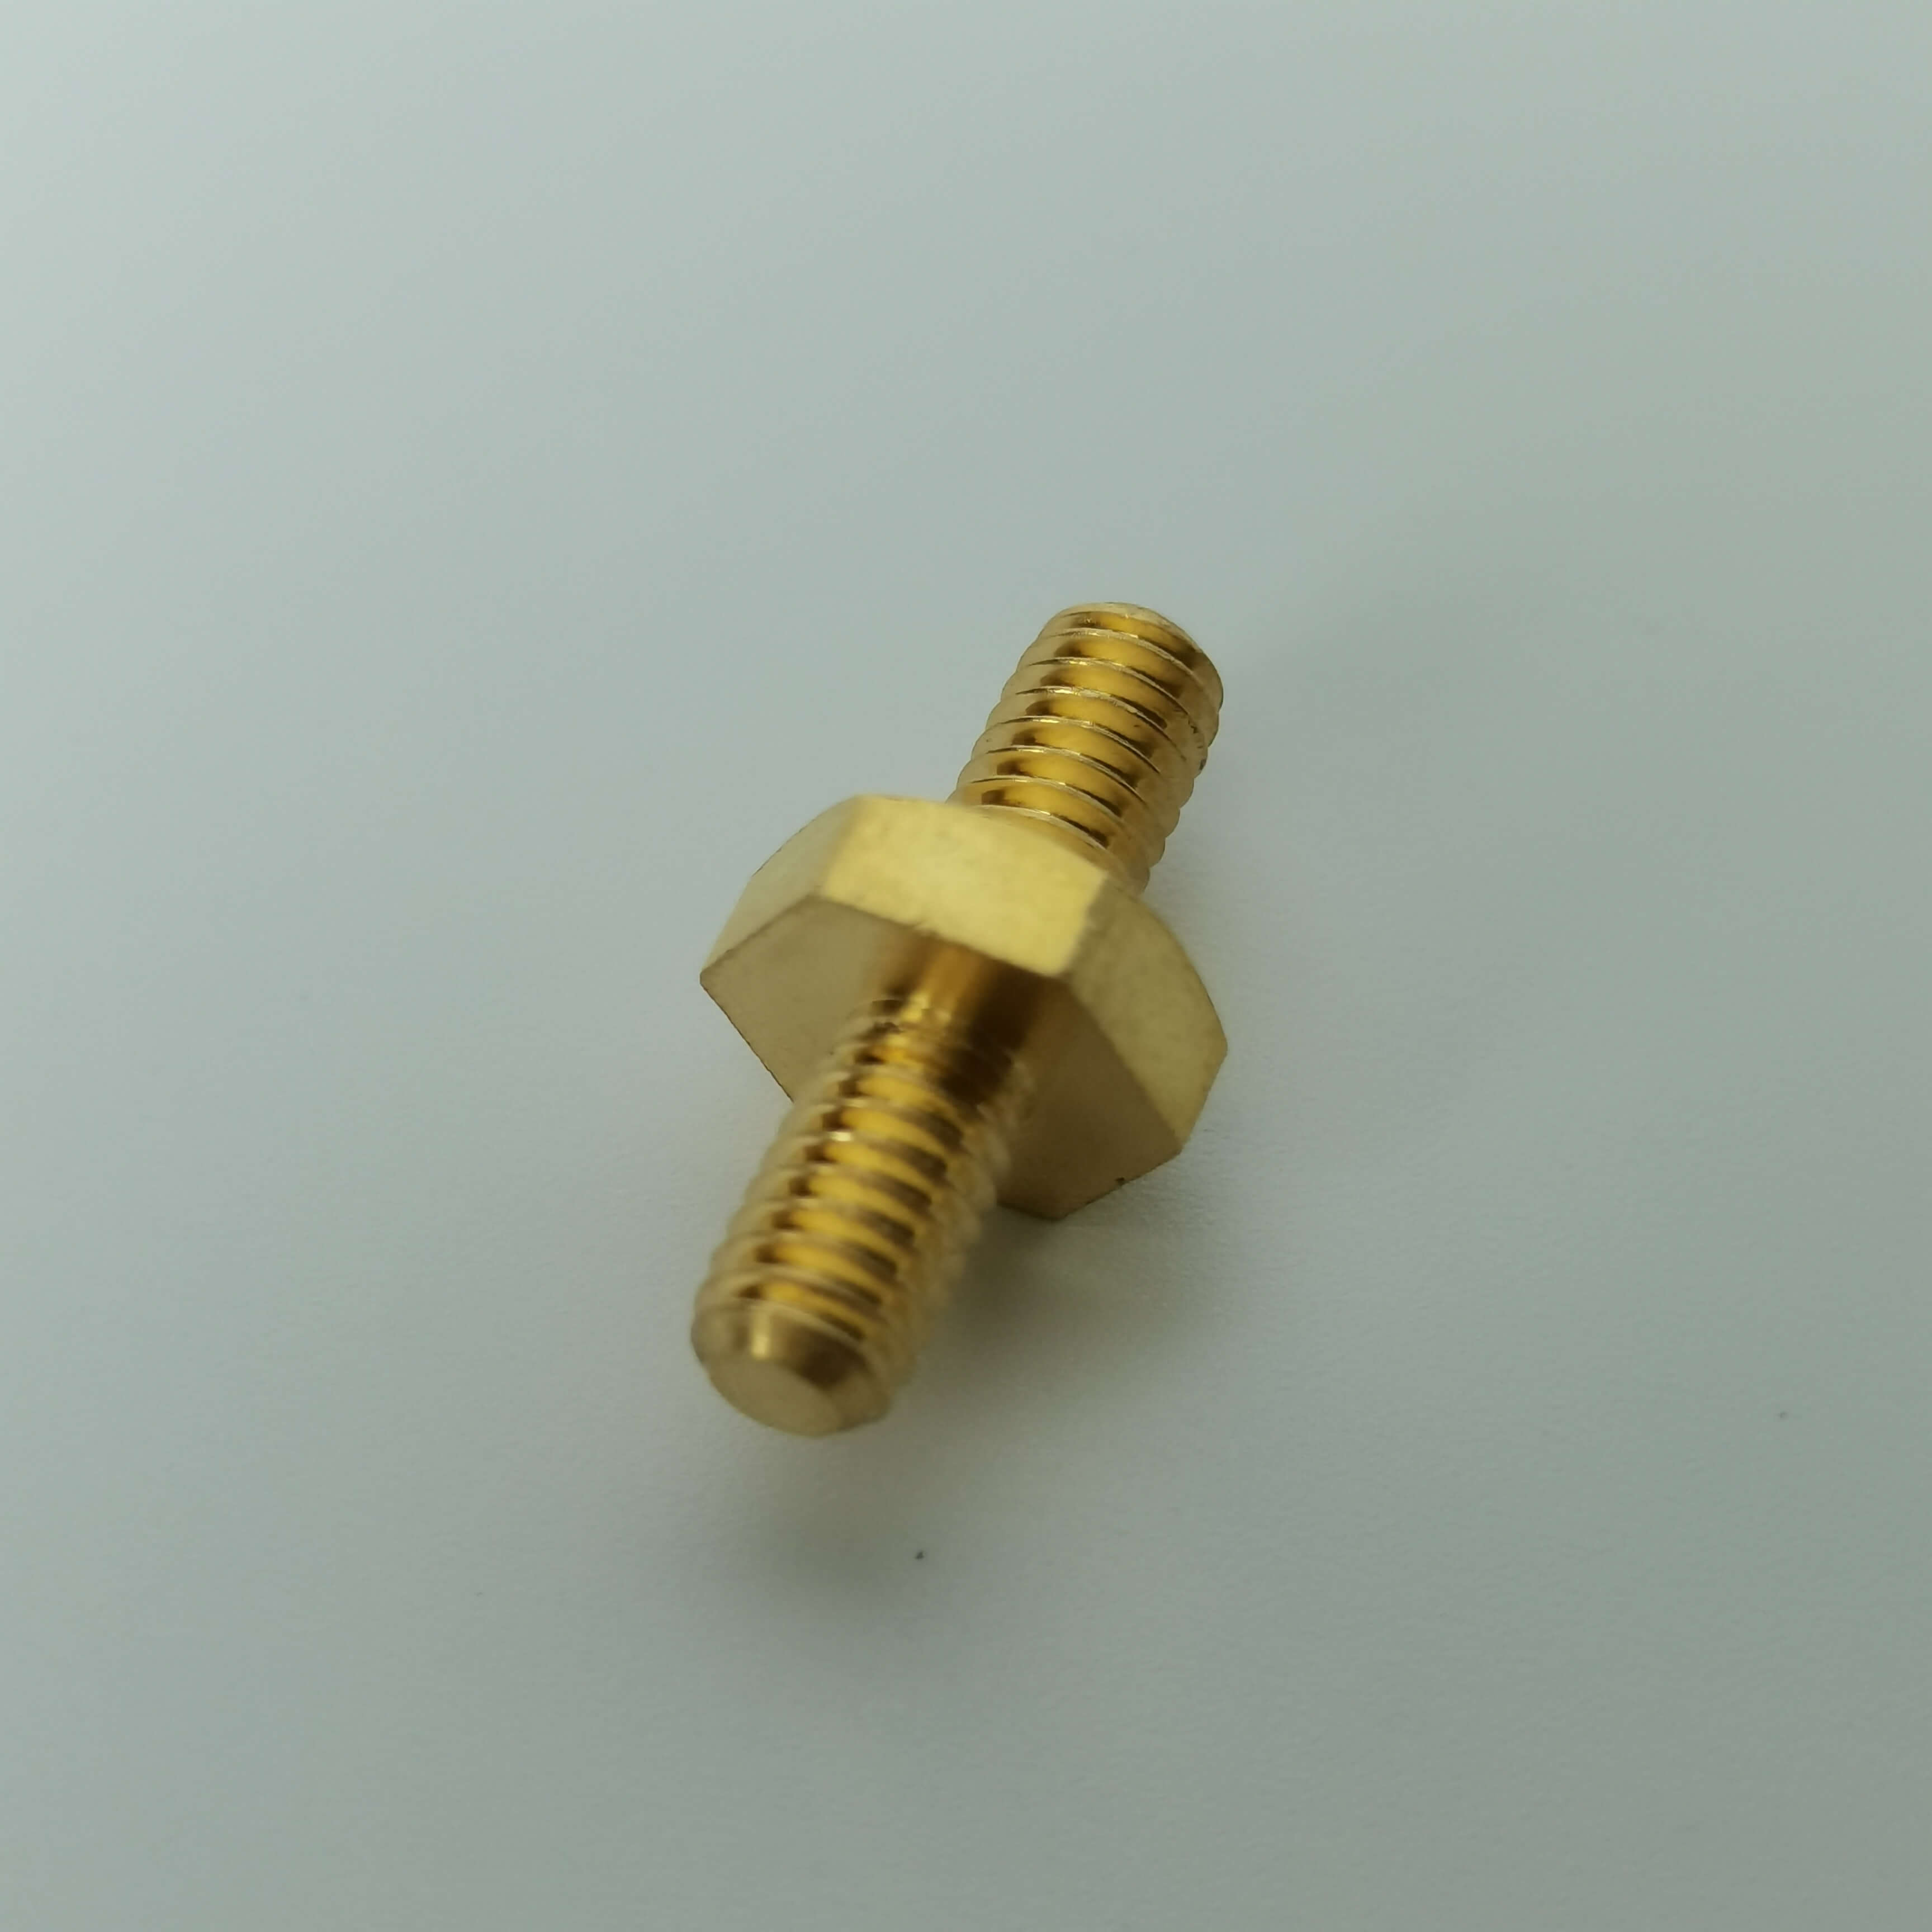
Mengambil contoh projek sokongan sebuah syarikat sensor, syarikat Haokai menyiapkan 6 proses termasuk pemesinan, penggerudian, dan pengisian alur bagi komponen aci Φ8mm melalui sekali pemasangan pada mesin CNC walk-heart, dengan toleransi dikawal pada ±0.008mm, dan kekasaran permukaan Ra0.8μm, meningkatkan kecekapan sebanyak 40% berbanding teknologi tradisional, mengurangkan kadar kerosakan daripada 8% kepada 0.5%, dan memperoleh pensijilan "Pembekal Terbaik Tahunan" daripada pelanggan.
FAQ: Panduan Pemilihan Teknologi Bahagian Pemesinan CNC
S1: Bagaimana untuk memilih peralatan CNC yang sesuai untuk pemesinan berketepatan tinggi?
A: Perlu memberi tumpuan kepada tiga aspek parameter:Ketepatan spindle(Ketepatan kedudukan berulang harus ≤±0.003mm, seperti siri CITIZEN L20 Jepun);Kekakuan landasan(Pilihan utama ialah struktur rel linear, kapasiti beban 30% lebih tinggi daripada rel keras);Kelajuan respons sistem(Pecutan ≥0.5G, seperti sistem SIEMENS 840D Jerman). Sebagai contoh, untuk memproses bahagian kereta mikro dengan diameter <10mm, disarankan untuk memilih mesin berpusat TORNOS CT-E dari Switzerland, dengan lonjakan spindle hanya 0.001mm, yang boleh mencapai ketepatan peringkat μ.
Q2: Bagaimana cara mengoptimumkan parameter pemotongan untuk mengurangkan kekasaran permukaan?
A: Perlu menyesuaikan parameter berdasarkan ciri-ciri bahan:Keluli tahan karat 304Menggunakan kelajuan putar rendah (60-100m/min), suapan kecil (0.08-0.15mm/r), dan kedalaman potongan belakang besar (0.3-0.5mm);Aluminium Alloy 6061Menggunakan kelajuan putaran tinggi (200-300m/min), suapan besar (0.2-0.3mm/r), dan kedalaman pemotongan kecil (0.1-0.2mm). Pada masa yang sama, memilih alat karbida bersalut (seperti salutan TiAlN) boleh mengurangkan kekasaran permukaan sebanyak lebih 30%.
Q3: Bagaimana untuk mengawal ralat kumulatif dalam pemprosesan pelbagai proses?
A: Strategi terasnya ialah "menyiapkan pelbagai proses dalam satu penjepitan":Pemilihan peralatanMemberi keutamaan kepada mesin walking-core dengan alat pemotong berkuasa (seperti Japan STAR SR-20R), yang boleh mencapai pemesinan komposit menggilap, menggerek dan menggerudi;Reka bentuk teknologiMenggunakan "Prinsip Keseragaman Penanda Aras", dengan lubang pusat benda kerja sebagai penanda aras kedudukan untuk mengurangkan bilangan penjepitan berulang;Pengesanan pampasanDilengkapi dengan sistem pengukuran dalam talian (seperti probe Renishaw OMP400), membetulkan penyimpangan pemesinan secara masa nyata, mengawal ralat terkumpul dalam lingkungan 0.01mm.
Ringkasan keseluruhan: Kawalan ketepatan memerlukan susun atur yang sistematik
Pemesinan berketepatan tinggi bagi bahagian pemesinan CNC memerlukan usaha bersepadu dalam tiga aspek iaitu peralatan, teknologi dan bakat:Peralatan adalah asas, perlu memilih peralatan CNC dengan ketepatan spindle yang tinggi dan respons sistem yang cepat;Kraftangan adalah teras, memerlukan pengoptimuman parameter dan pampasan tegasan haba untuk mengawal ubah bentuk;Bakat ialah jaminan, perlu membina pangkalan data parameter standardisasi dan sistem latihan praktikal. Nanpi County Haokai Hardware Products Co., Ltd. melalui pengumpulan teknologi selama lebih daripada 20 tahun, telah membentuk skema kawalan ketepatan keseluruhan proses yang meliputi reka bentuk, pemprosesan, dan pengujian, menyediakan model inovasi kolaboratif "peralatan + teknologi + bakat" yang boleh disalin untuk industri.