 Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd.
Awal dari titik nyeri teknologi industri: Keterbatasan akurasi dan efisiensi dalam pembuatan pegas tradisional
Pegas sebagai komponen dasar mesin, akurasinya secara langsung mempengaruhi kinerja peralatan. Pembuatan pegas tradisional memiliki tiga masalah utama: pertama, akurasi peralatan pemrosesan tidak cukup, kesalahan jarak antara gulungan pegas yang diproses oleh mesin stamping biasa bisa mencapai ±0,1 mm, menyebabkan getaran peralatan setelah perakitan melewati batas; kedua, efisiensi produksi rendah, output harian per peralatan hanya 2.000-3.000 unit, sulit untuk memenuhi kebutuhan produksi massal; ketiga, tingkat pemanfaatan material rendah, tingkat pemborosan material dalam proses tradisional bisa mencapai 15%-20%, meningkatkan biaya produksi. Sebagai contoh, untuk pegas suspensi mobil, jika kesalahan jarak antara gulungan melebihi 0,05 mm, akan timbul suara aneh yang jelas saat kendaraan berjalan, langsung mempengaruhi pengalaman berkendara. Seorang produsen komponen otomotif pernah mengalami kerugian lebih dari satu juta yuan karena masalah akurasi pegas yang menyebabkan seluruh batch produk harus dikerjakan ulang.
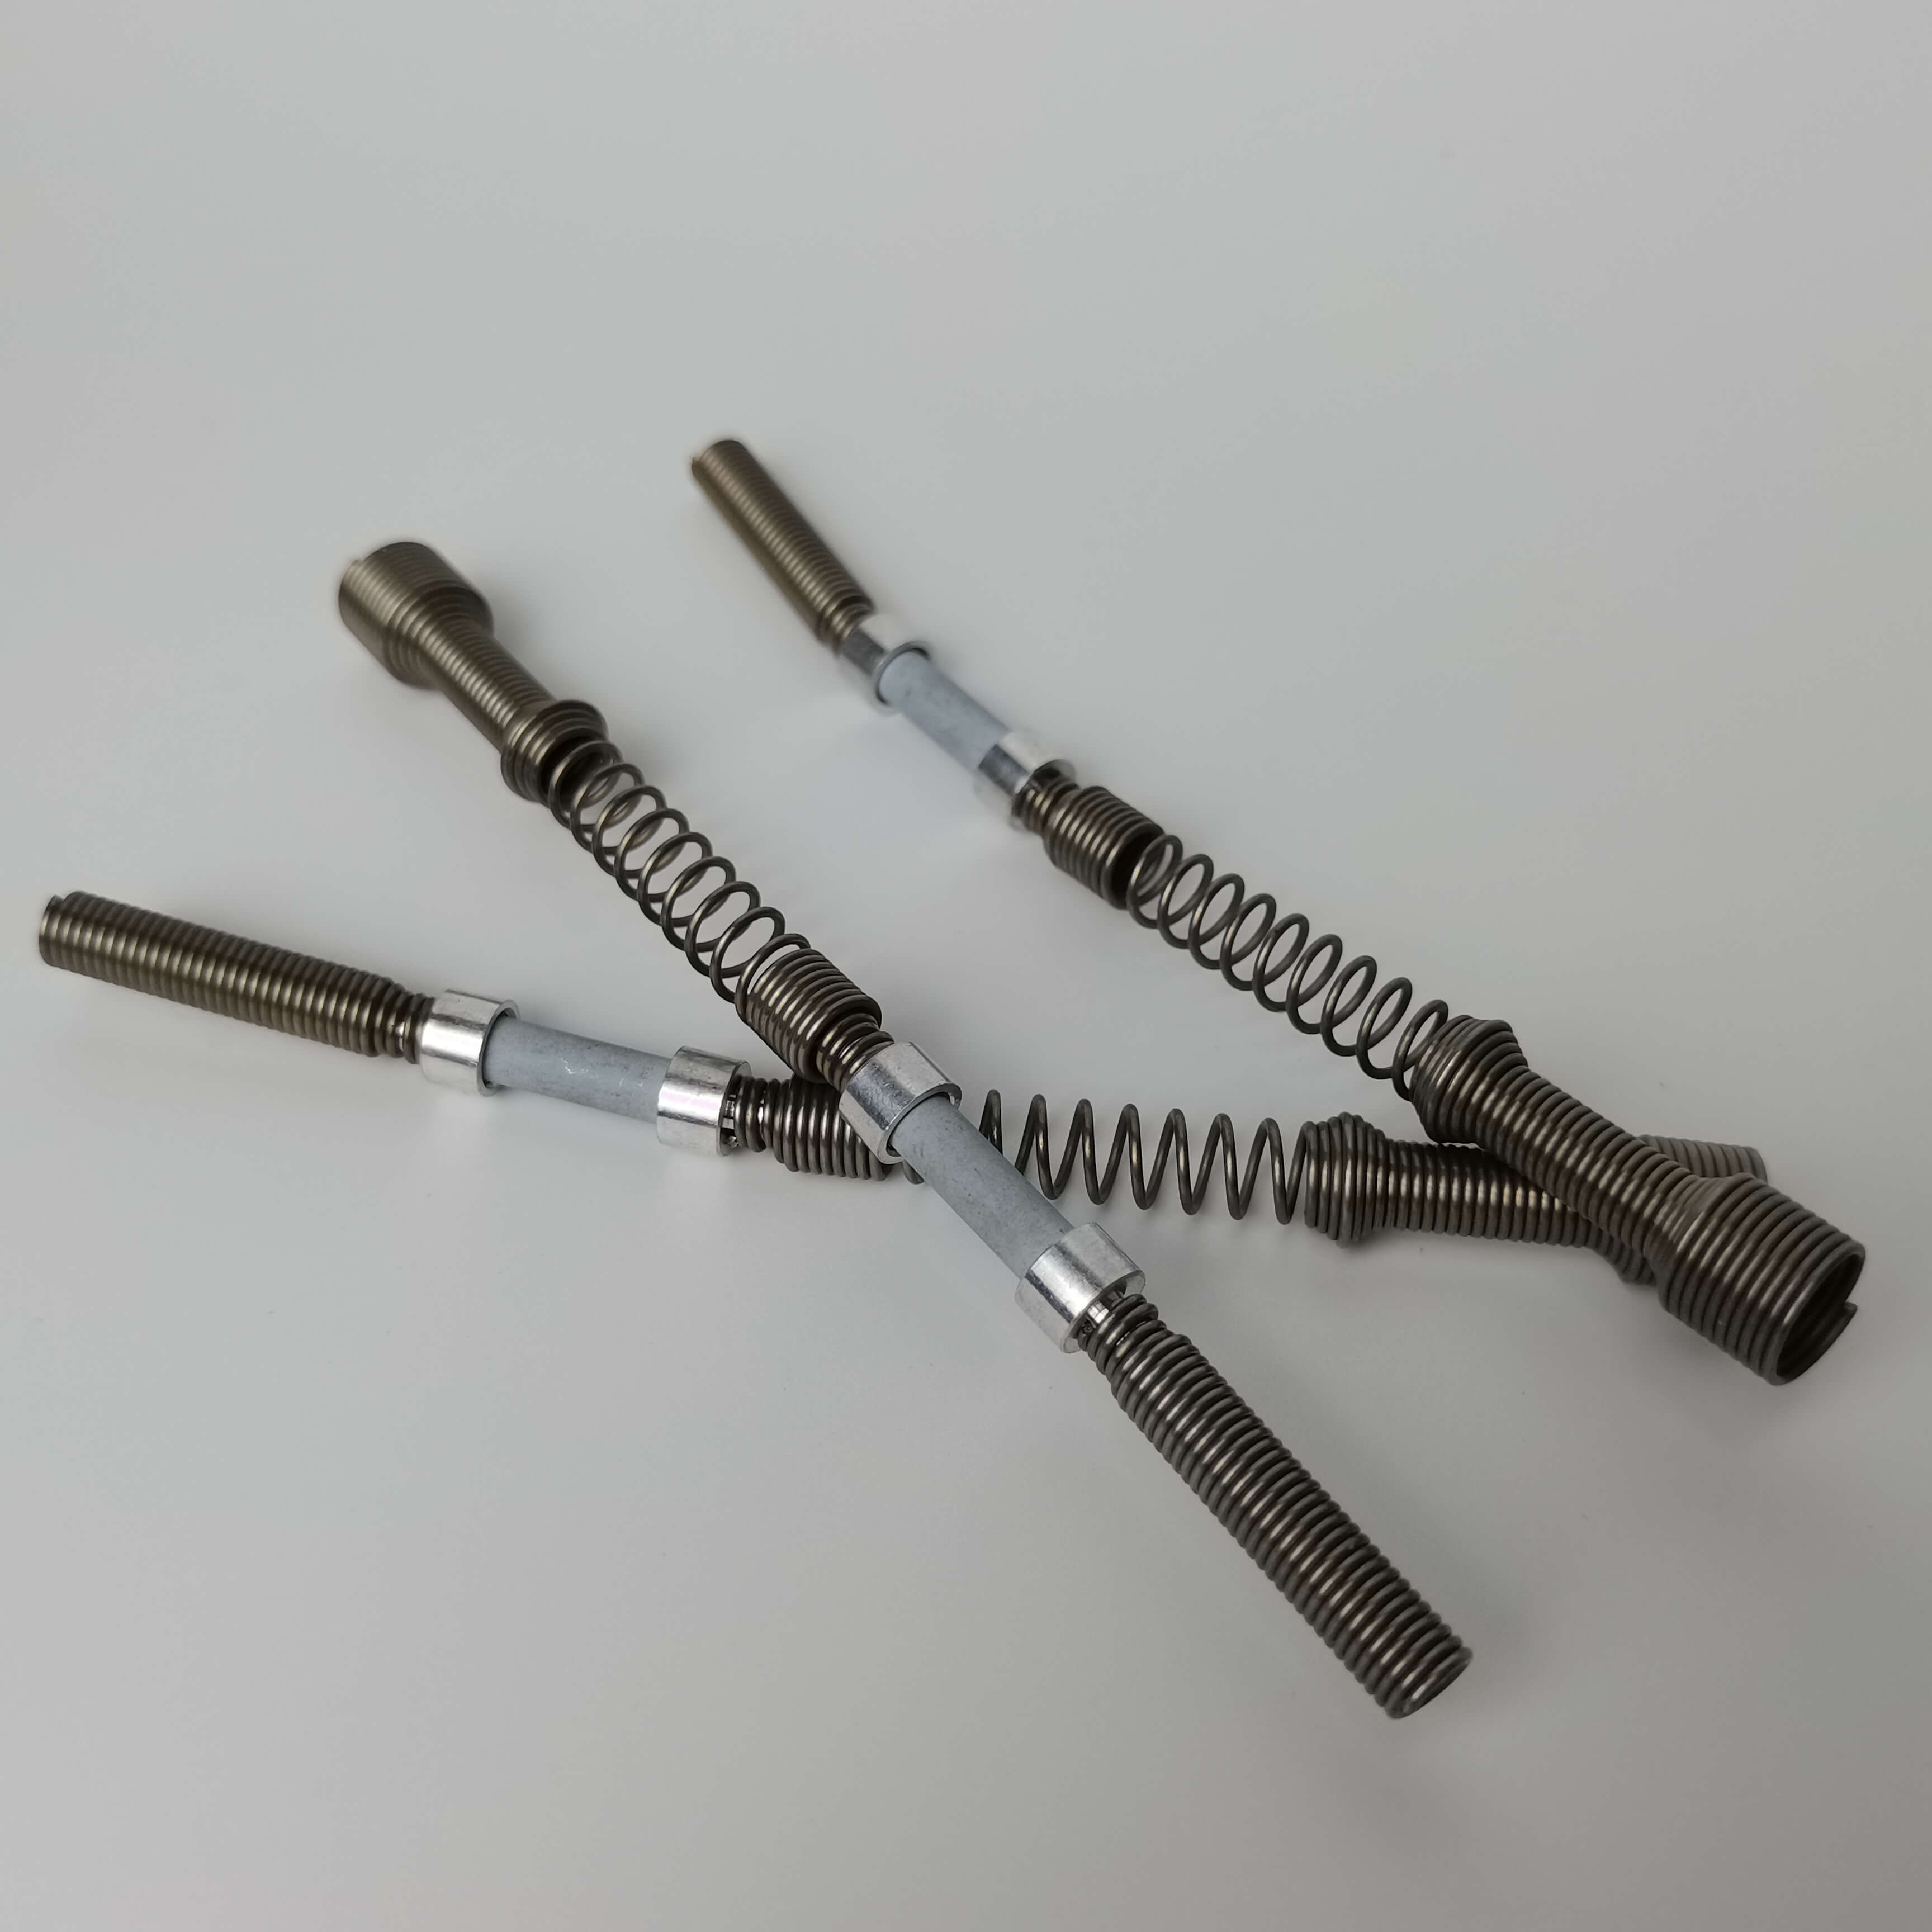
Pengenalan kekuatan teknologi perusahaan: Sistem Manufaktur Presisi dari Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd. telah membangun sistem manufaktur pegas presisi yang lengkap melalui peningkatan peralatan dan inovasi teknologi. Pada level peralatan, perusahaan telah mengimpor lebih dari 30 unit peralatan stamping presisi tinggi berkapasitas 30-250 ton, di mana presisi mesin stamping 250 ton dapat mencapai ±0,02 mm, dan dapat memproduksi pegas dengan kesalahan pitch stabil ≤0,03 mm; mesin CNC sliding headstock mampu mencakup pemrosesan diameter kawat pegas dari 0,1-10 mm, dengan kesalahan diameter kawat terkendali dalam ±0,005 mm. Pada level teknologi, perusahaan menerapkan proses terintegrasi "stamping-perlakuan panas-perlakuan permukaan", dengan mengoptimalkan parameter perlakuan panas (suhu 550-650°C, waktu penahanan 2-4 jam), sehingga meningkatkan masa pakai pegas hingga 30%; perlakuan permukaan menggunakan proses Dacromet, dengan uji garam mencapai lebih dari 1000 jam, memenuhi kebutuhan penggunaan jangka panjang peralatan outdoor. Sebagai contoh, pada pesanan tower spring dari sebuah produsen peralatan komunikasi, Haokai berhasil mempersingkat waktu produksi per unit dari 3 menit dengan teknologi tradisional menjadi 45 detik melalui pemrosesan dengan mesin CNC sliding headstock, meningkatkan produksi harian dari 3000 unit menjadi 20000 unit, meningkatkan pemanfaatan material dari 75% menjadi 92%, dan tingkat kelulusan inspeksi pelanggan mencapai 100%.
FAQ: Panduan Pemilihan Teknologi Pembuatan Pegas
Q1: Bagaimana cara memilih peralatan pemrosesan pegas yang sesuai?
A: Pemilihan peralatan perlu mempertimbangkan tiga parameter inti: akurasi pemrosesan, efisiensi produksi, dan kesesuaian material. Pegas dengan akurasi tinggi (seperti pegas alat medis) memerlukan mesin stamping atau mesin CNC sliding headstock dengan akurasi ≤ ±0,02 mm; untuk produksi massal (produksi harian ≥10.000 unit), disarankan menggunakan mesin stamping multi-stasiun, yang dapat menggantikan 3-5 mesin stamping biasa dengan satu peralatan; dalam hal material, pegas baja karbon dapat menggunakan mesin stamping biasa, sedangkan pegas stainless steel atau paduan memerlukan peralatan CNC dengan sistem pelumasan untuk mengurangi keausan cetakan.
Q2: Apa saja parameter kunci dari proses perlakuan panas pada pegas?
A: Proses perlakuan panas secara langsung mempengaruhi kinerja pegas, parameter intinya termasuk suhu pemanasan, waktu penahan panas, dan metode pendinginan. Sebagai contoh, untuk pegas baja karbon, suhu pendingin keras biasanya 850-880℃, waktu penahan panas dihitung berdasarkan diameter material (1-1,5 menit per milimeter), metode pendinginan harus dipilih sesuai dengan kegunaan pegas: untuk yang memerlukan kekerasan tinggi dipilih pendinginan dengan minyak, untuk yang memerlukan ketangguhan yang baik dipilih pendinginan dengan air; suhu tempering umumnya dikontrol pada 450-500℃, waktu penahan panas 2-3 jam, dapat menghilangkan tegangan pendingin keras dan meningkatkan masa pakai pegas terhadap kelelahan.
Q3: Bagaimana cara meningkatkan pemanfaatan bahan pegas?
A: Meningkatkan pemanfaatan material harus dimulai dari dua aspek, yaitu desain proses dan optimasi peralatan. Dalam desain proses, menggunakan proses "pemotongan berlapis" untuk mengatur bahan baku pegas dengan spesifikasi berbeda pada satu lembar material yang sama, mengurangi sisa bahan; dalam aspek optimasi peralatan, memilih mesin stamping dengan sistem pengeluaran bahan otomatis atau mesin CNC pemotong batang, yang dapat menyesuaikan posisi bahan baku secara real-time, meningkatkan pemanfaatan material dari 70%-75% pada proses tradisional menjadi 85%-90%.
Ringkasan Seluruh Teks: Jalur Peningkatan Teknologi dalam Pembuatan Pegas Presisi
Peningkatan teknologi dalam pembuatan pegas presisi harus dilakukan secara sinergis dari tiga aspek, yaitu peralatan, proses, dan bahan. Praktik yang dilakukan oleh Nanpi County Haokai Hardware Products Co., Ltd. menunjukkan bahwa dengan mengadopsi peralatan stamping presisi tinggi dan mesin CNC walking spindle, serta menggabungkan proses terintegrasi dan teknologi nesting, target teknis seperti presisi pemrosesan pegas ≤±0,03 mm, produksi harian ≥20.000 unit, dan tingkat pemanfaatan bahan ≥92% dapat tercapai. Bagi perusahaan pembuatan pegas, peningkatan teknologi harus disesuaikan dengan kebutuhan kapasitas produksi dan posisi produknya sendiri, dengan memprioritaskan penyelesaian tiga masalah inti, yaitu presisi, efisiensi, dan biaya, serta secara bertahap membangun sistem pembuatan presisi yang mencakup seluruh proses mulai dari desain hingga purna jual.