 Nanpi County Haokai Perkakasan Logam Sdn Bhd
Nanpi County Haokai Perkakasan Logam Sdn Bhd
Permulaan mengenai titik kesakitan teknologi industri: Kesulitan ketepatan dan kecekapan dalam pembuatan spring tradisional
Spring sebagai komponen asas mekanikal, ketepatannya secara langsung mempengaruhi prestasi peralatan. Pembuatan spring tradisional mempunyai tiga masalah utama: Pertama, ketepatan peralatan pemprosesan tidak mencukupi, ralat jarak gegelung spring yang diproses oleh mesin stamping biasa boleh mencapai ±0.1mm, menyebabkan getaran peralatan melebihi standard selepas pemasangan; Kedua, kecekapan pengeluaran rendah, pengeluaran harian bagi setiap peralatan hanya 2000-3000 unit, sukar untuk memenuhi permintaan pengeluaran besar-besaran; Ketiga, kadar penggunaan bahan rendah, kadar pembaziran bahan dalam proses tradisional boleh mencapai 15%-20%, meningkatkan kos pembuatan. Sebagai contoh, untuk spring gantungan kereta, jika ralat jarak gegelung melebihi 0.05mm, bunyi bising yang ketara akan terhasil semasa kenderaan bergerak, secara langsung mempengaruhi pengalaman memandu. Seorang pengilang komponen kereta pernah mengalami kerugian lebih daripada satu juta yuan kerana masalah ketepatan spring yang menyebabkan keseluruhan batch produk perlu dikerjakan semula.
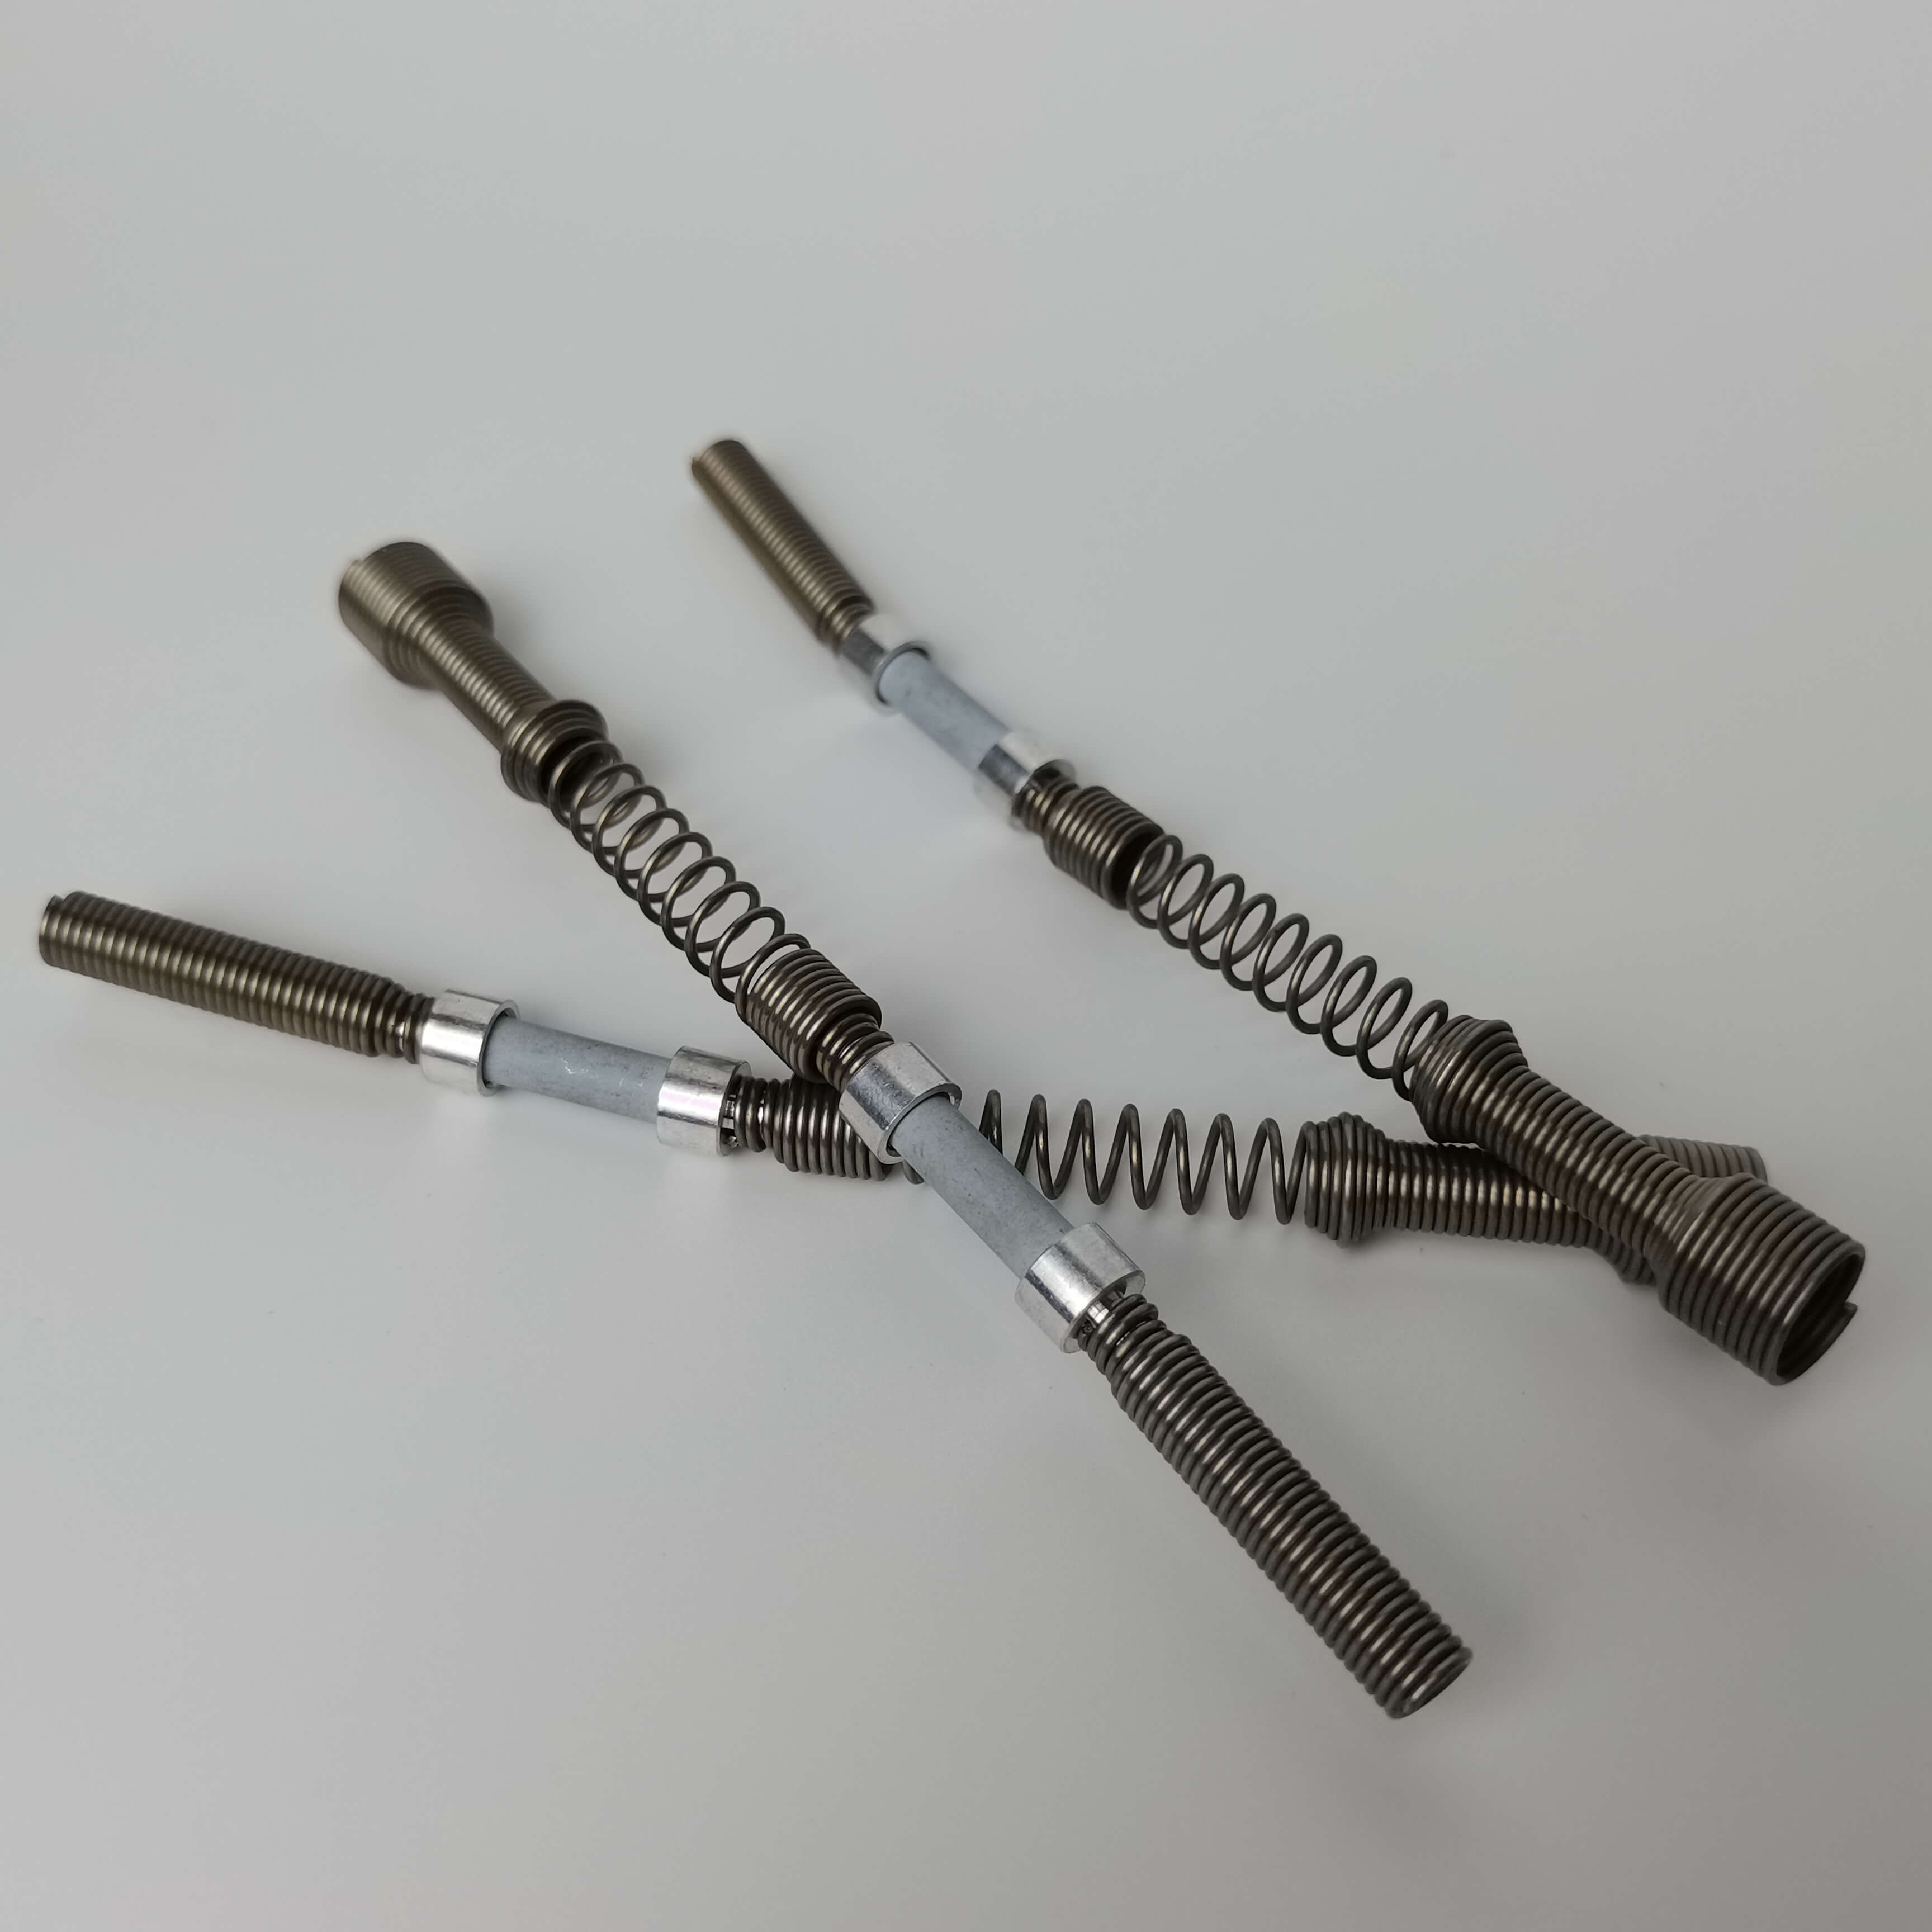
Pengenalan kekuatan teknologi syarikat: Sistem pembuatan ketepatan syarikat Haokai Hardware Products Co., Ltd., Nanpi County
Nanpi County Haokai Hardware Products Co., Ltd. telah membina sistem pembuatan spring presisi yang lengkap melalui peningkatan peralatan dan inovasi teknologi. Pada peringkat peralatan, syarikat telah memperkenalkan lebih daripada 30 unit peralatan stamping berpresisi tinggi berkapasiti 30-250 tan, di mana ketepatan mesin stamping 250 tan boleh mencapai ±0.02mm, dan boleh menghasilkan spring dengan ralat jarak ≤0.03mm secara stabil; mesin CNC berpusat bergerak mencapai pemprosesan penuh untuk diameter wayar spring 0.1-10mm, dengan ralat diameter wayar dikawal dalam ±0.005mm. Pada peringkat teknologi, syarikat menggunakan proses bersepadu "stamping-rawatan haba-rawatan permukaan", dengan mengoptimumkan parameter rawatan haba (suhu 550-650℃, masa pengekalan 2-4 jam), meningkatkan hayat keletihan spring sebanyak 30%; rawatan permukaan menggunakan proses Dacromet, ujian kabus garam boleh mencapai lebih daripada 1000 jam, memenuhi keperluan penggunaan jangka panjang peralatan luar. Sebagai contoh, dalam pesanan tower spring daripada sebuah pengilang peralatan komunikasi, Haokai telah mengurangkan masa pengeluaran setiap unit daripada 3 minit melalui proses tradisional kepada 45 saat melalui pemprosesan mesin CNC berpusat bergerak, meningkatkan pengeluaran harian daripada 3000 unit kepada 20000 unit, meningkatkan penggunaan bahan daripada 75% kepada 92%, dan kadar kelulusan penerimaan pelanggan mencapai 100%.
FAQ: Panduan Pemilihan Teknologi Pembuatan Spring
Q1: Bagaimana cara memilih peralatan pemprosesan spring yang sesuai?
A: Pemilihan peralatan perlu mempertimbangkan tiga parameter inti: ketepatan pemprosesan, kecekapan pengeluaran, dan kesesuaian bahan. Spring dengan ketepatan tinggi (seperti spring peralatan perubatan) perlu memilih mesin stamping atau mesin CNC sliding head dengan ketepatan ≤ ±0.02mm; untuk pengeluaran dalam jumlah besar (pengeluaran harian ≥10,000 unit), disarankan menggunakan mesin stamping pelbagai stesen, di mana satu mesin boleh menggantikan 3-5 mesin stamping biasa; dari segi bahan, spring keluli karbon boleh memilih mesin stamping biasa, manakala spring keluli tahan karat atau aloi perlu memilih peralatan CNC dengan sistem pelinciran untuk mengurangkan haus acuan.
Q2: Apakah parameter utama dalam proses rawatan haba pegas?
A: Proses rawatan haba secara langsung memberi kesan kepada prestasi spring, parameter teras termasuklah suhu pemanasan, masa pengekalan haba dan kaedah penyejukan. Contohnya, untuk spring keluli karbon, suhu pengerasan biasanya ialah 850-880℃, masa pengekalan haba dikira berdasarkan diameter bahan (1-1.5 minit setiap milimeter), kaedah penyejukan perlu dipilih berdasarkan kegunaan spring: pilih pengerasan minyak untuk kekerasan yang tinggi, pilih pengerasan air untuk ketangguhan yang baik; suhu pelindasan biasanya dikawal pada 450-500℃, masa pengekalan haba 2-3 jam, boleh menghilangkan tekanan pengerasan dan meningkatkan hayat keletihan spring.
Q3: Bagaimana untuk meningkatkan kadar penggunaan bahan spring?
A: Meningkatkan kadar penggunaan bahan perlu bermula daripada dua aspek iaitu reka bentuk proses dan pengoptimuman peralatan. Dari segi reka bentuk proses, gunakan proses "pemotongan bersarang" untuk menyusun bahan mentah spring dengan pelbagai spesifikasi pada satu lembaran bahan yang sama untuk mengurangkan sisa bahan; dari segi pengoptimuman peralatan, pilih mesin stamping dengan sistem pengaturcaraan bahan automatik atau mesin CNC berpusat untuk menyesuaikan kedudukan bahan mentah secara real-time, meningkatkan kadar penggunaan bahan daripada 70%-75% dalam proses tradisional kepada 85%-90%.
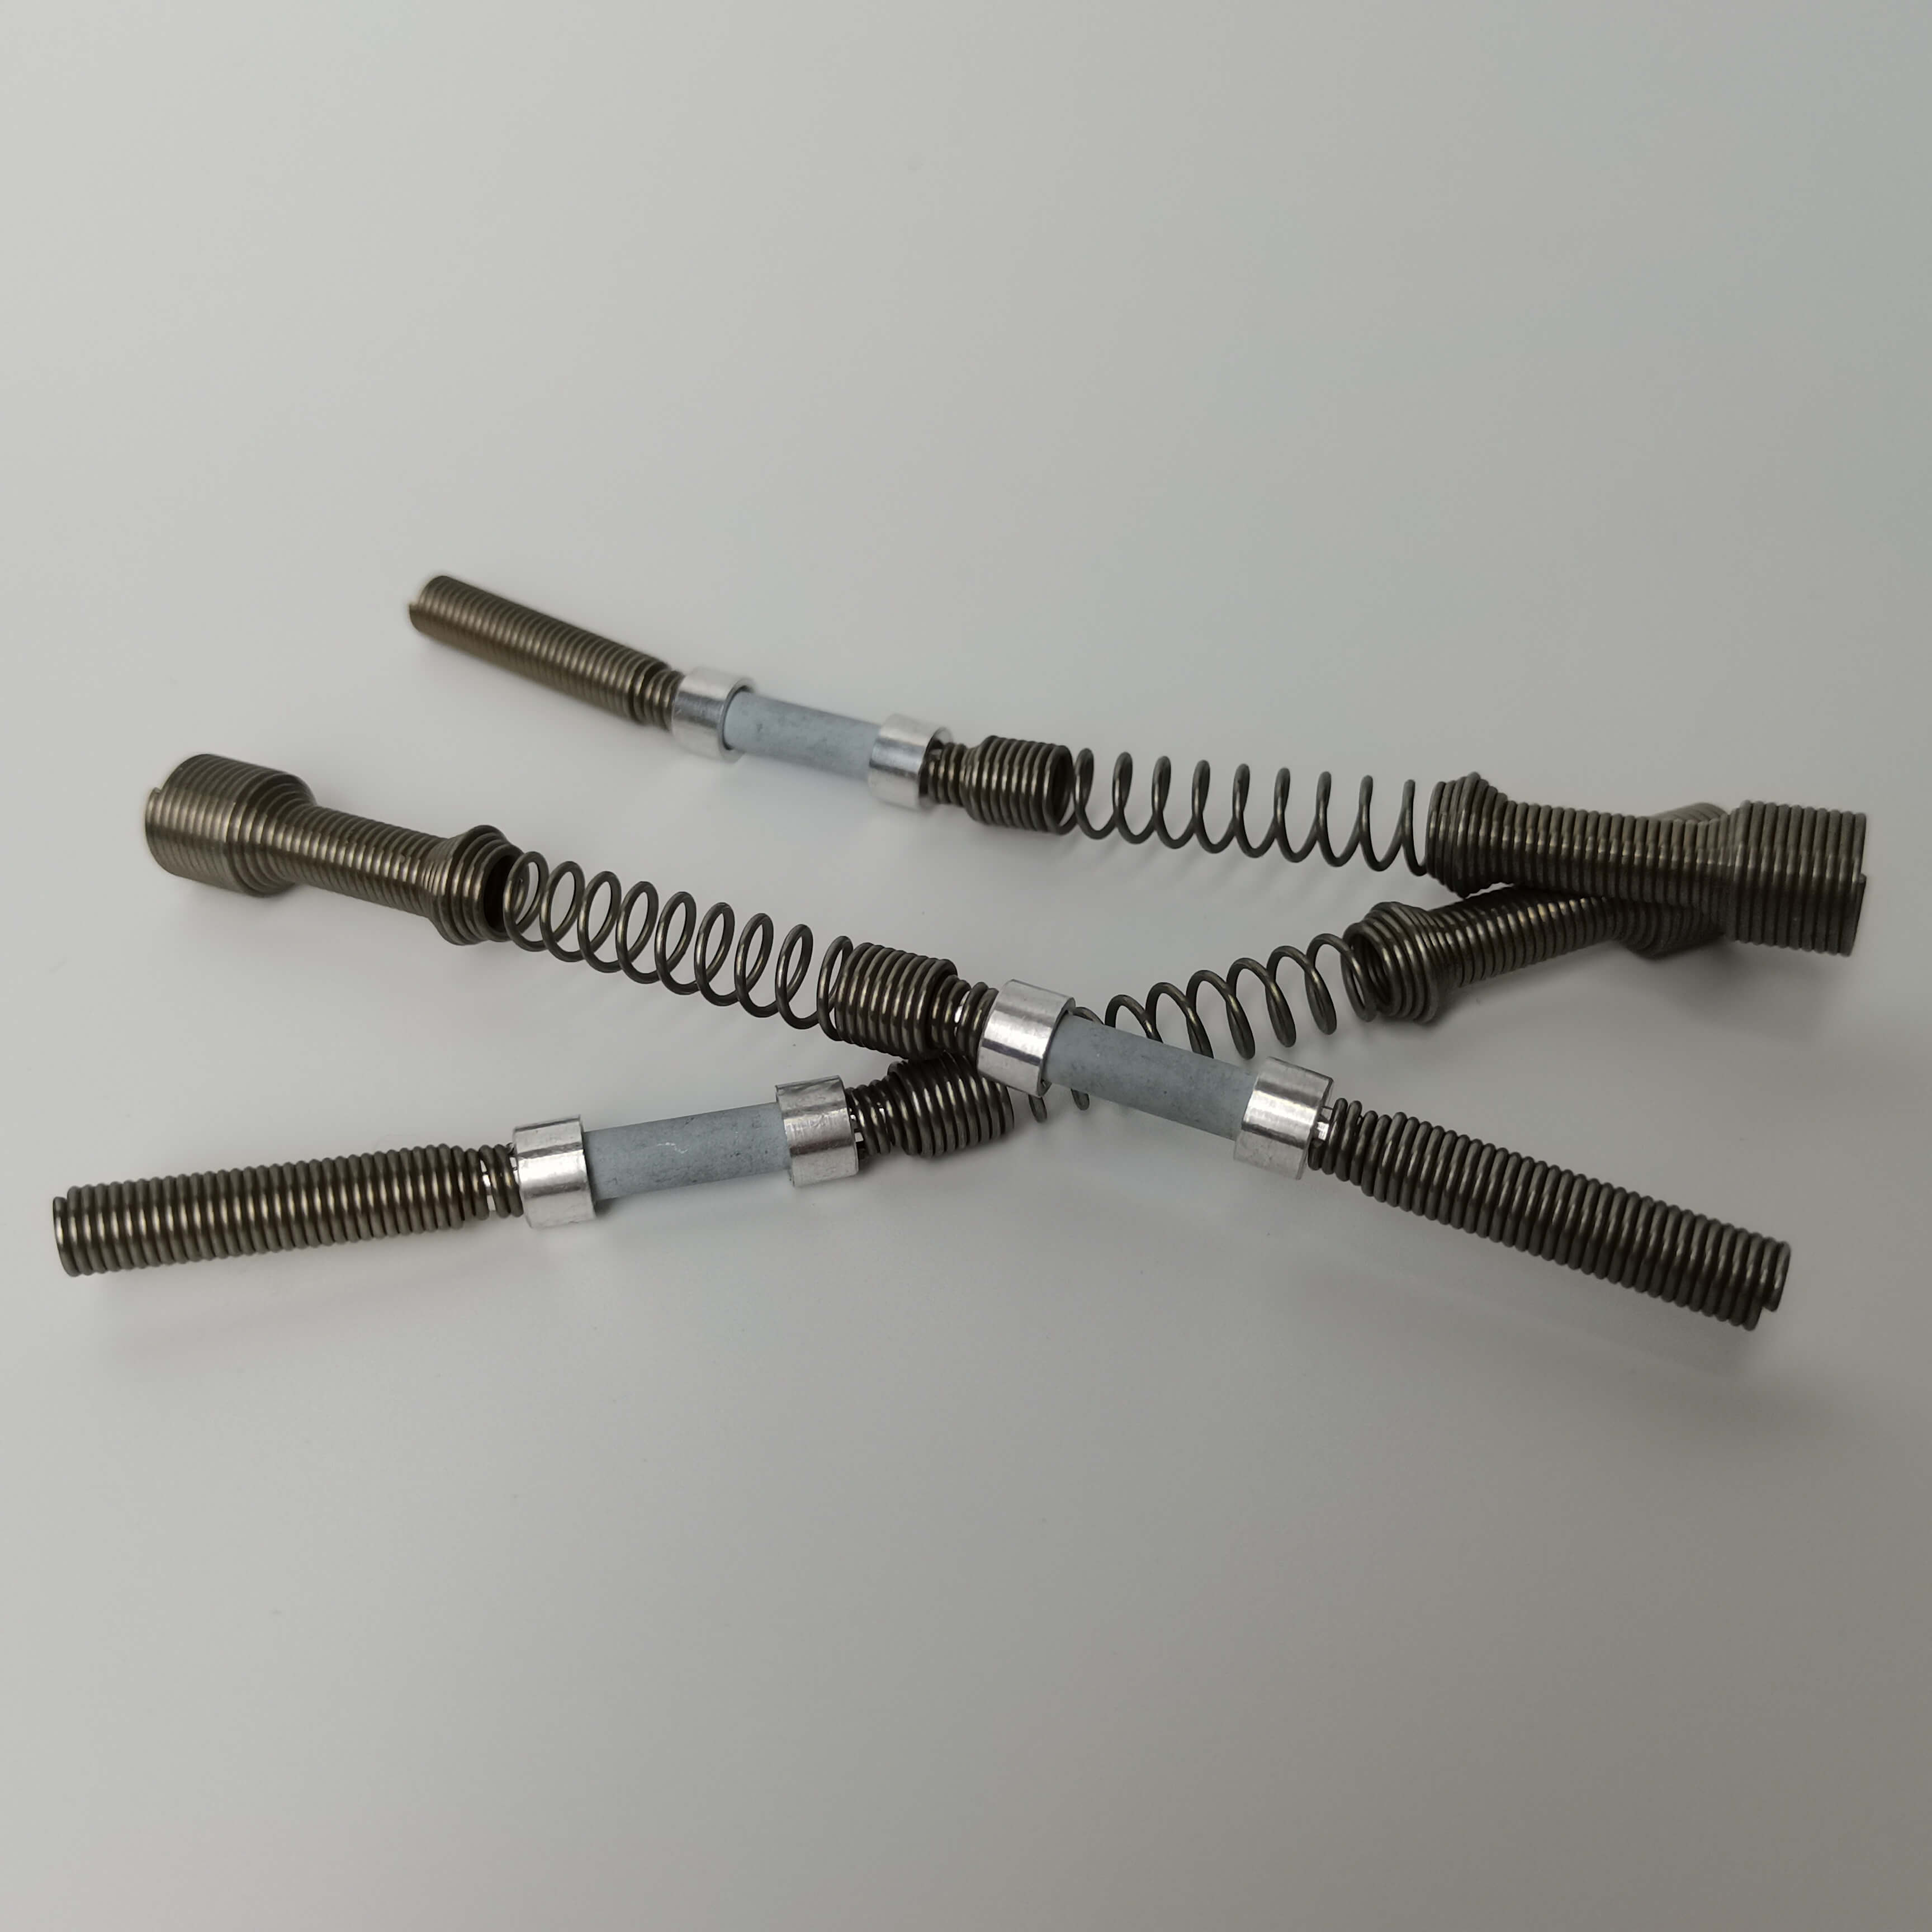
Ringkasan Keseluruhan: Laluan Peningkatan Teknologi dalam Pembuatan Pegas Presisi
Peningkatan teknologi dalam pembuatan spring presisi perlu digalakkan secara kolaboratif dari tiga aspek iaitu peralatan, proses dan bahan. Amalan dari Nanpi County Haokai Hardware Products Co., Ltd. menunjukkan bahawa melalui pengenalan peralatan stamping presisi tinggi dan mesin CNC berpusat, digabungkan dengan proses bersepadu dan teknologi potongan bersarang, matlamat teknologi seperti ketepatan pemprosesan spring ≤±0.03mm, pengeluaran harian ≥20,000 unit, dan kadar penggunaan bahan ≥92% boleh dicapai. Bagi syarikat pembuatan spring, peningkatan teknologi perlu mengambil kira keperluan kapasiti pengeluaran dan penetapan produk sendiri, dengan memberi keutamaan kepada penyelesaian tiga isu teras iaitu ketepatan, kecekapan dan kos, serta secara beransur-ansur membina sistem pembuatan presisi sepanjang proses dari reka bentuk hingga selepas jualan.