 Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd.
Titik sakit teknologi industri dimulai: presisi dan efisiensi produksi komponen pegas tradisional
Komponen pegas adalah elemen elastis inti dari sistem mekanis, dan akurasinya secara langsung mempengaruhi stabilitas pengoperasian dan masa pakai peralatan. Namun, proses produksi tradisional umumnya menghadapi tiga titik nyeri utama: pertama, tonase yang tidak memadai dari peralatan stamping (biasanya kurang dari 30 ton peralatan), yang mengarah pada konsistensi pembentukan yang buruk dari pegas struktural yang kompleks, dan kisaran toleransi sering melebihi ± 0,1mm; Kedua, Deteksi manual tergantung tinggi, kurangnya peralatan deteksi otomatis, dan tingkat kebocoran setinggi 5%-8%; ketiga, efisiensi sinergi multi-proses rendah, mulai dari stamping, perlakuan panas hingga perawatan permukaan membutuhkan beberapa penjepit, siklus produksi satu bagian hingga 15-20 menit. Mengambil pegas suspensi mobil sebagai contoh, pegas yang diproduksi oleh proses tradisional rentan terhadap fraktur selama tes kelelahan, yang mengarah pada penurunan kinerja NVH kendaraan, yang telah menjadi hambatan teknis yang perlu ditembus oleh industri.
Penjelasan tentang keunggulan teknis perusahaan: Sistem manufaktur presisi milik Perusahaan Produk Perkakas Hao Kai Kabupaten Nanpi
Nanpi Haokai Hardware Products Co, Ltd telah membangun sistem manufaktur presisi proses penuh yang mencakup desain, produksi, dan pengujian melalui peningkatan peralatan dan tata letak teknis. Pada tingkat perangkat keras, perusahaan ini dilengkapi dengan lebih dari 30 set 30-250 ton peralatan stamping, di mana 250 ton pukulan presisi tinggi dapat mencapai akurasi stamping 0,01mm, yang cocok untuk produksi massal pegas struktural yang kompleks; kombinasi mesin inti CNC dan mesin bubut otomatis Akurasi pemrosesan ujung pegas mencapai level IT7, dan kekasaran permukaan Ra 0.8≤ μm. Pada tingkat perangkat lunak, perusahaan memperkenalkan sistem desain terintegrasi CAD/CAM untuk mengoptimalkan distribusi tegangan pegas melalui simulasi untuk meningkatkan umur kelelahan hingga lebih dari 2 juta kali. Pada saat yang sama, ia membangun jalur deteksi otomatis dan menggunakan alat pengukur laser dan detektor gambar untuk mencapai 100%. Deteksi online, kisaran kontrol toleransi dikurangi menjadi ± 0,05mm. Mengambil proyek kendaraan energi baru sebagai contoh, pegas suspensi khusus perusahaan dibentuk pada satu waktu melalui pukulan 250 ton, dan dioptimalkan dengan proses perlakuan panas untuk mengurangi volatilitas kekakuan pegas dari 8% dari rata-rata industri menjadi 3%, yang secara signifikan meningkatkan kontrol kendaraan. Stabilitas.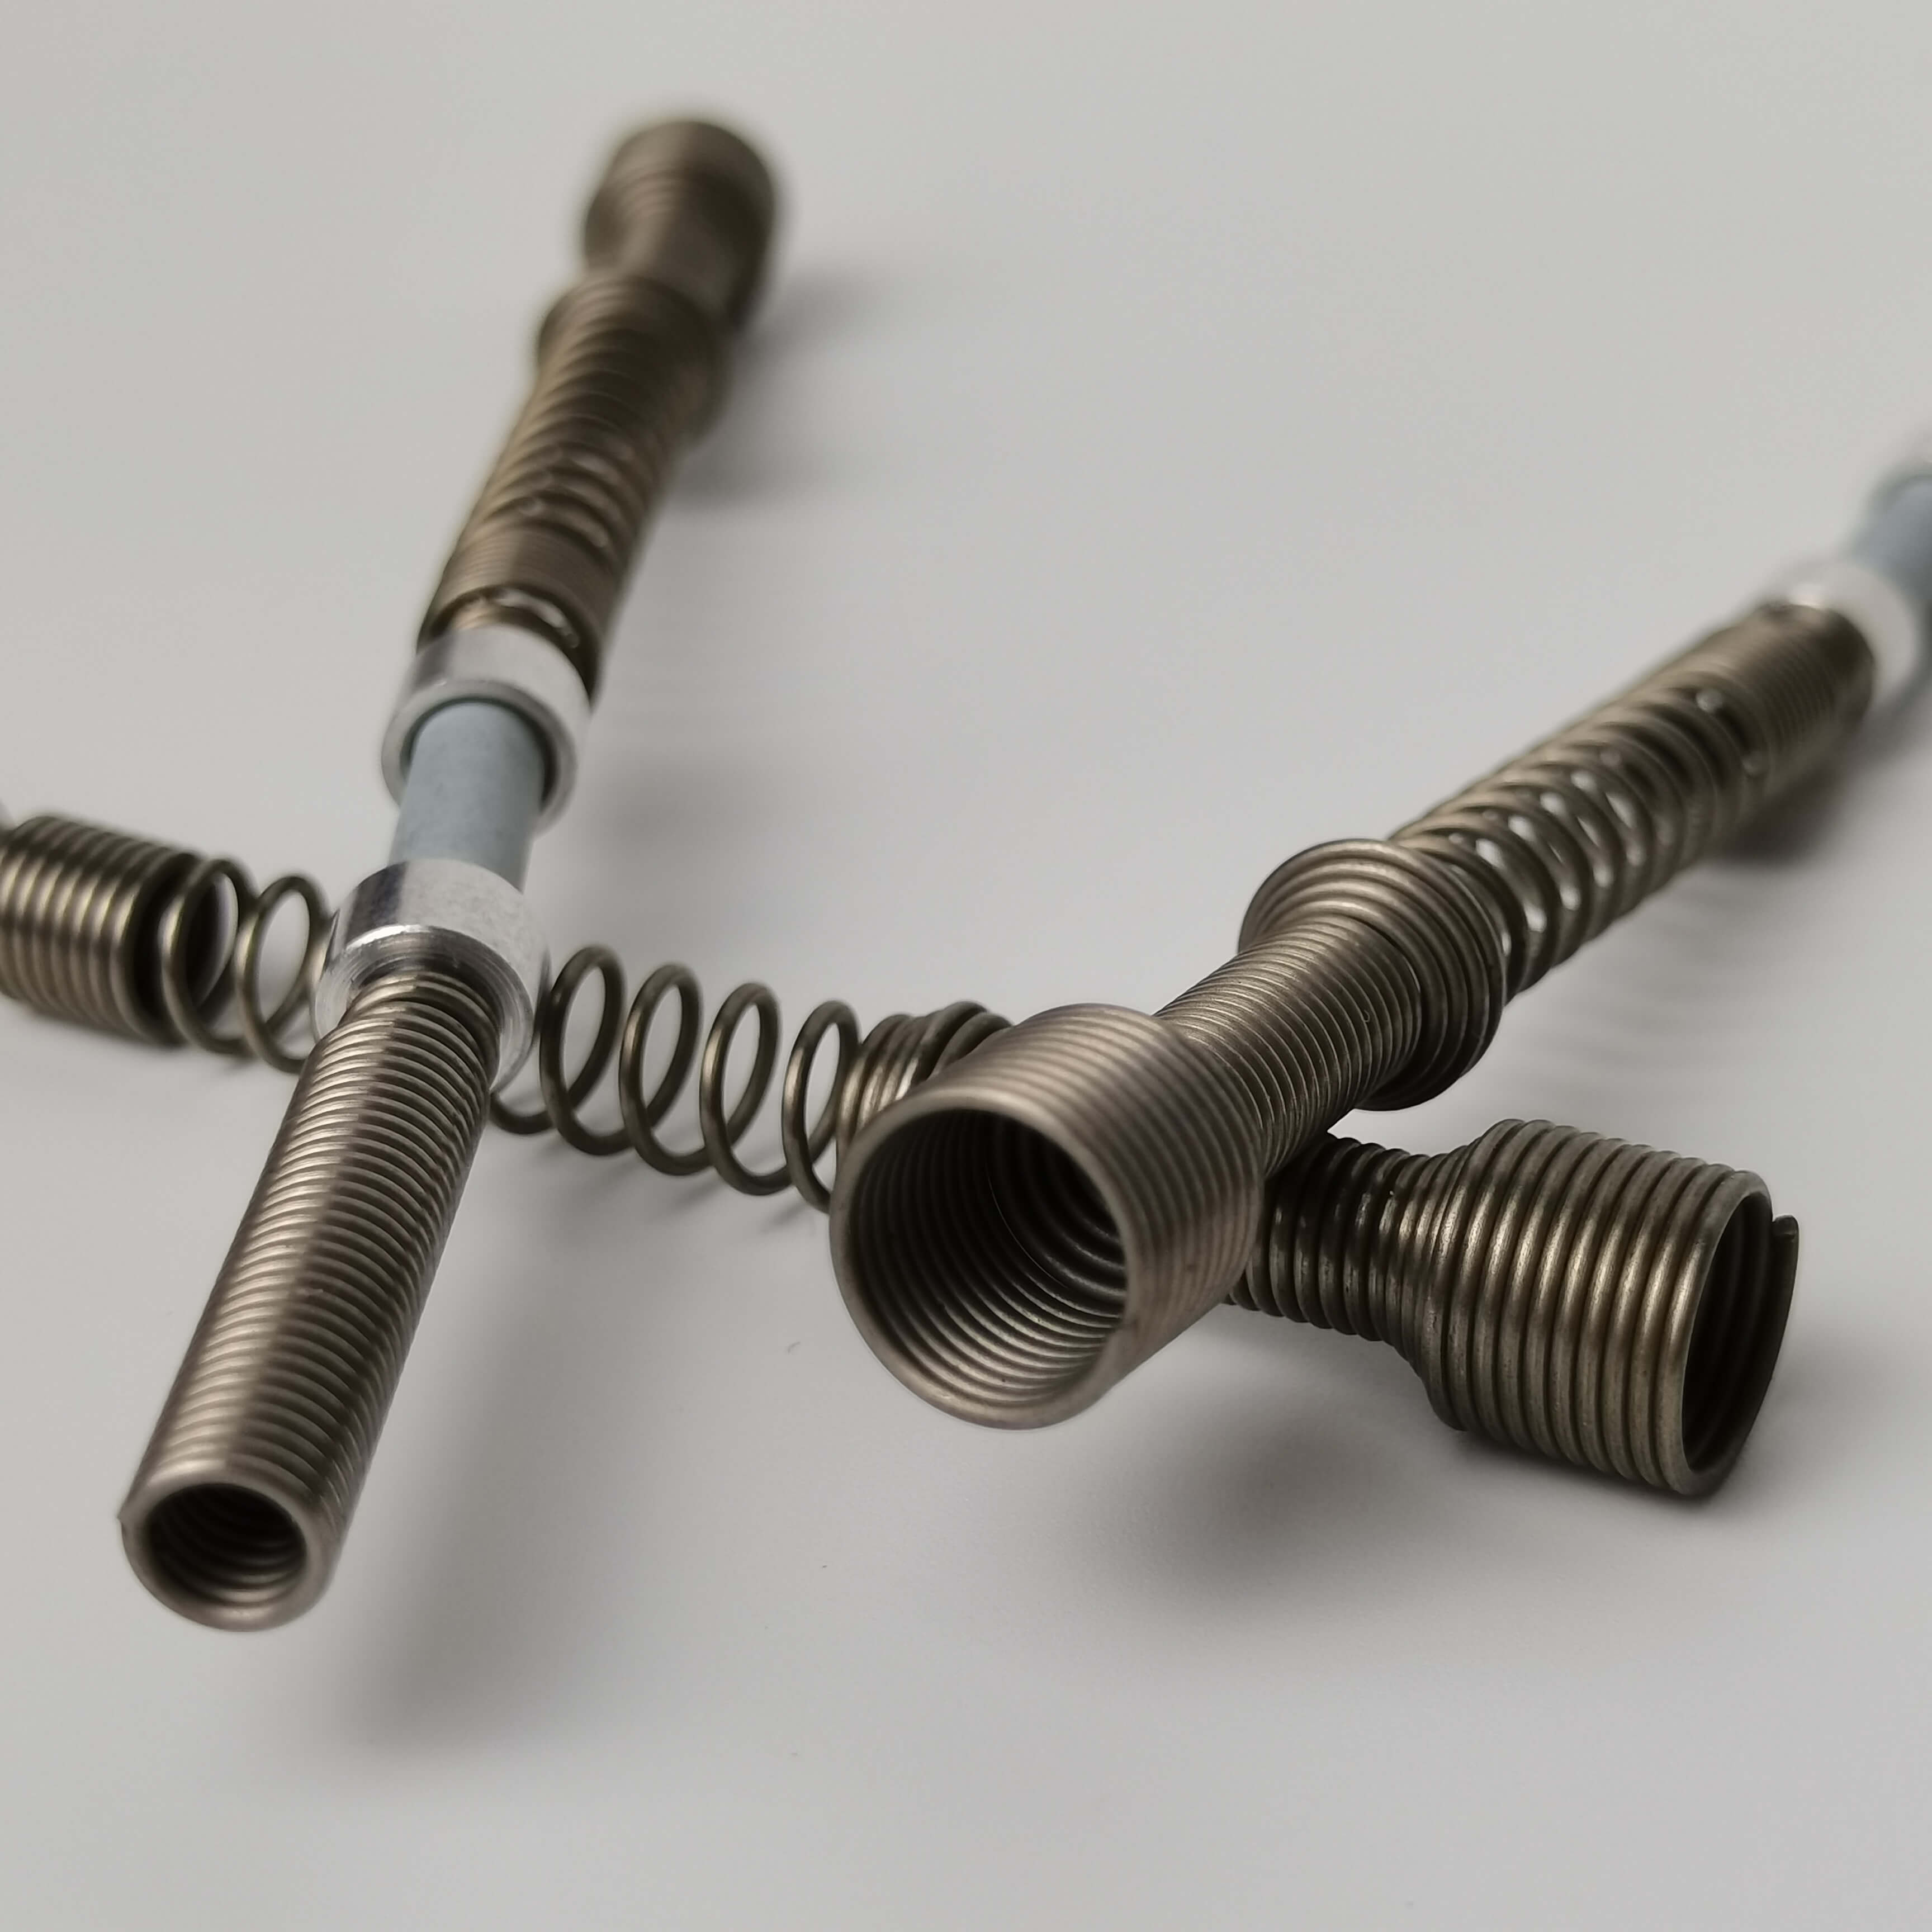
FAQ: Panduan pemilihan teknologi untuk musim semi komponen produksi
Q1: Bagaimana memilih tonase stamping peralatan yang cocok untuk musim semi produksi komponen?
A: Tonase peralatan stamping perlu ditentukan sesuai dengan bahan pegas, kompleksitas struktural dan ukuran. Misalnya, pegas baja karbon (seperti 50CrVA) perlu memilih lebih dari 100 ton peralatan untuk memastikan cetakan yang memadai, pegas stainless steel (seperti 304) direkomendasikan untuk menggunakan 150-250 ton peralatan karena perpanjangan yang tinggi. Pukusan 250 ton di Haokai, Kabupaten Nanpi dapat menutupi produksi pegas dengan diameter 20-80mm dan panjang 300mm. Kelonggaran tonase cukup untuk menghindari redaman presisi yang disebabkan oleh kelebihan peralatan.
Q2: Apa parameter kunci dari musim semi proses perlakuan panas?
A: parameter inti dari perlakuan panas termasuk suhu, waktu dan tingkat pendinginan. Mengambil quenching oli sebagai contoh, pegas perlu diisolasi pada suhu 850-880 ° C selama 30-45 menit, dan kemudian didinginkan ke suhu kamar pada tingkat 20-30 ° C/s untuk mendapatkan jaringan martensit dan meningkatkan kekerasan (HRC45-50) dan batas elastisitas. Kabupaten Nanpi Haokai menggunakan tungku perlakuan panas kontinu, yang mengontrol rentang fluktuasi parameter proses pada ± 5 ℃ melalui kontrol loop tertutup suhu untuk memastikan konsistensi kinerja pegas.
Q3: Bagaimana cara mengurangi kekasaran permukaan pegas komponen?
A: kekasaran permukaan secara langsung mempengaruhi ketahanan aus dan kelelahan kehidupan pegas. Langkah-langkah kunci untuk mengurangi kekasaran meliputi: menggunakan pemolesan sabuk abrasif (ukuran nominal ≥ 400 #) setelah stamping untuk menghilangkan gerinda; perawatan tembakan setelah perlakuan panas (diameter pelet 0, 2-0, 5mm) untuk memperkuat permukaan; akhirnya dengan pemolesan elektrolitik (kepadatan arus 10-15A/dm²) untuk membuat kekasaran permukaan Ra ≤ 0, 4μm. Pemolesan otomatis Haokai di Kabupaten Nanpi dapat mewujudkan operasi kontinu multi-proses, mengurangi waktu pemrosesan satu bagian menjadi 5 menit, dan meningkatkan efisiensi sebanyak 3 kali.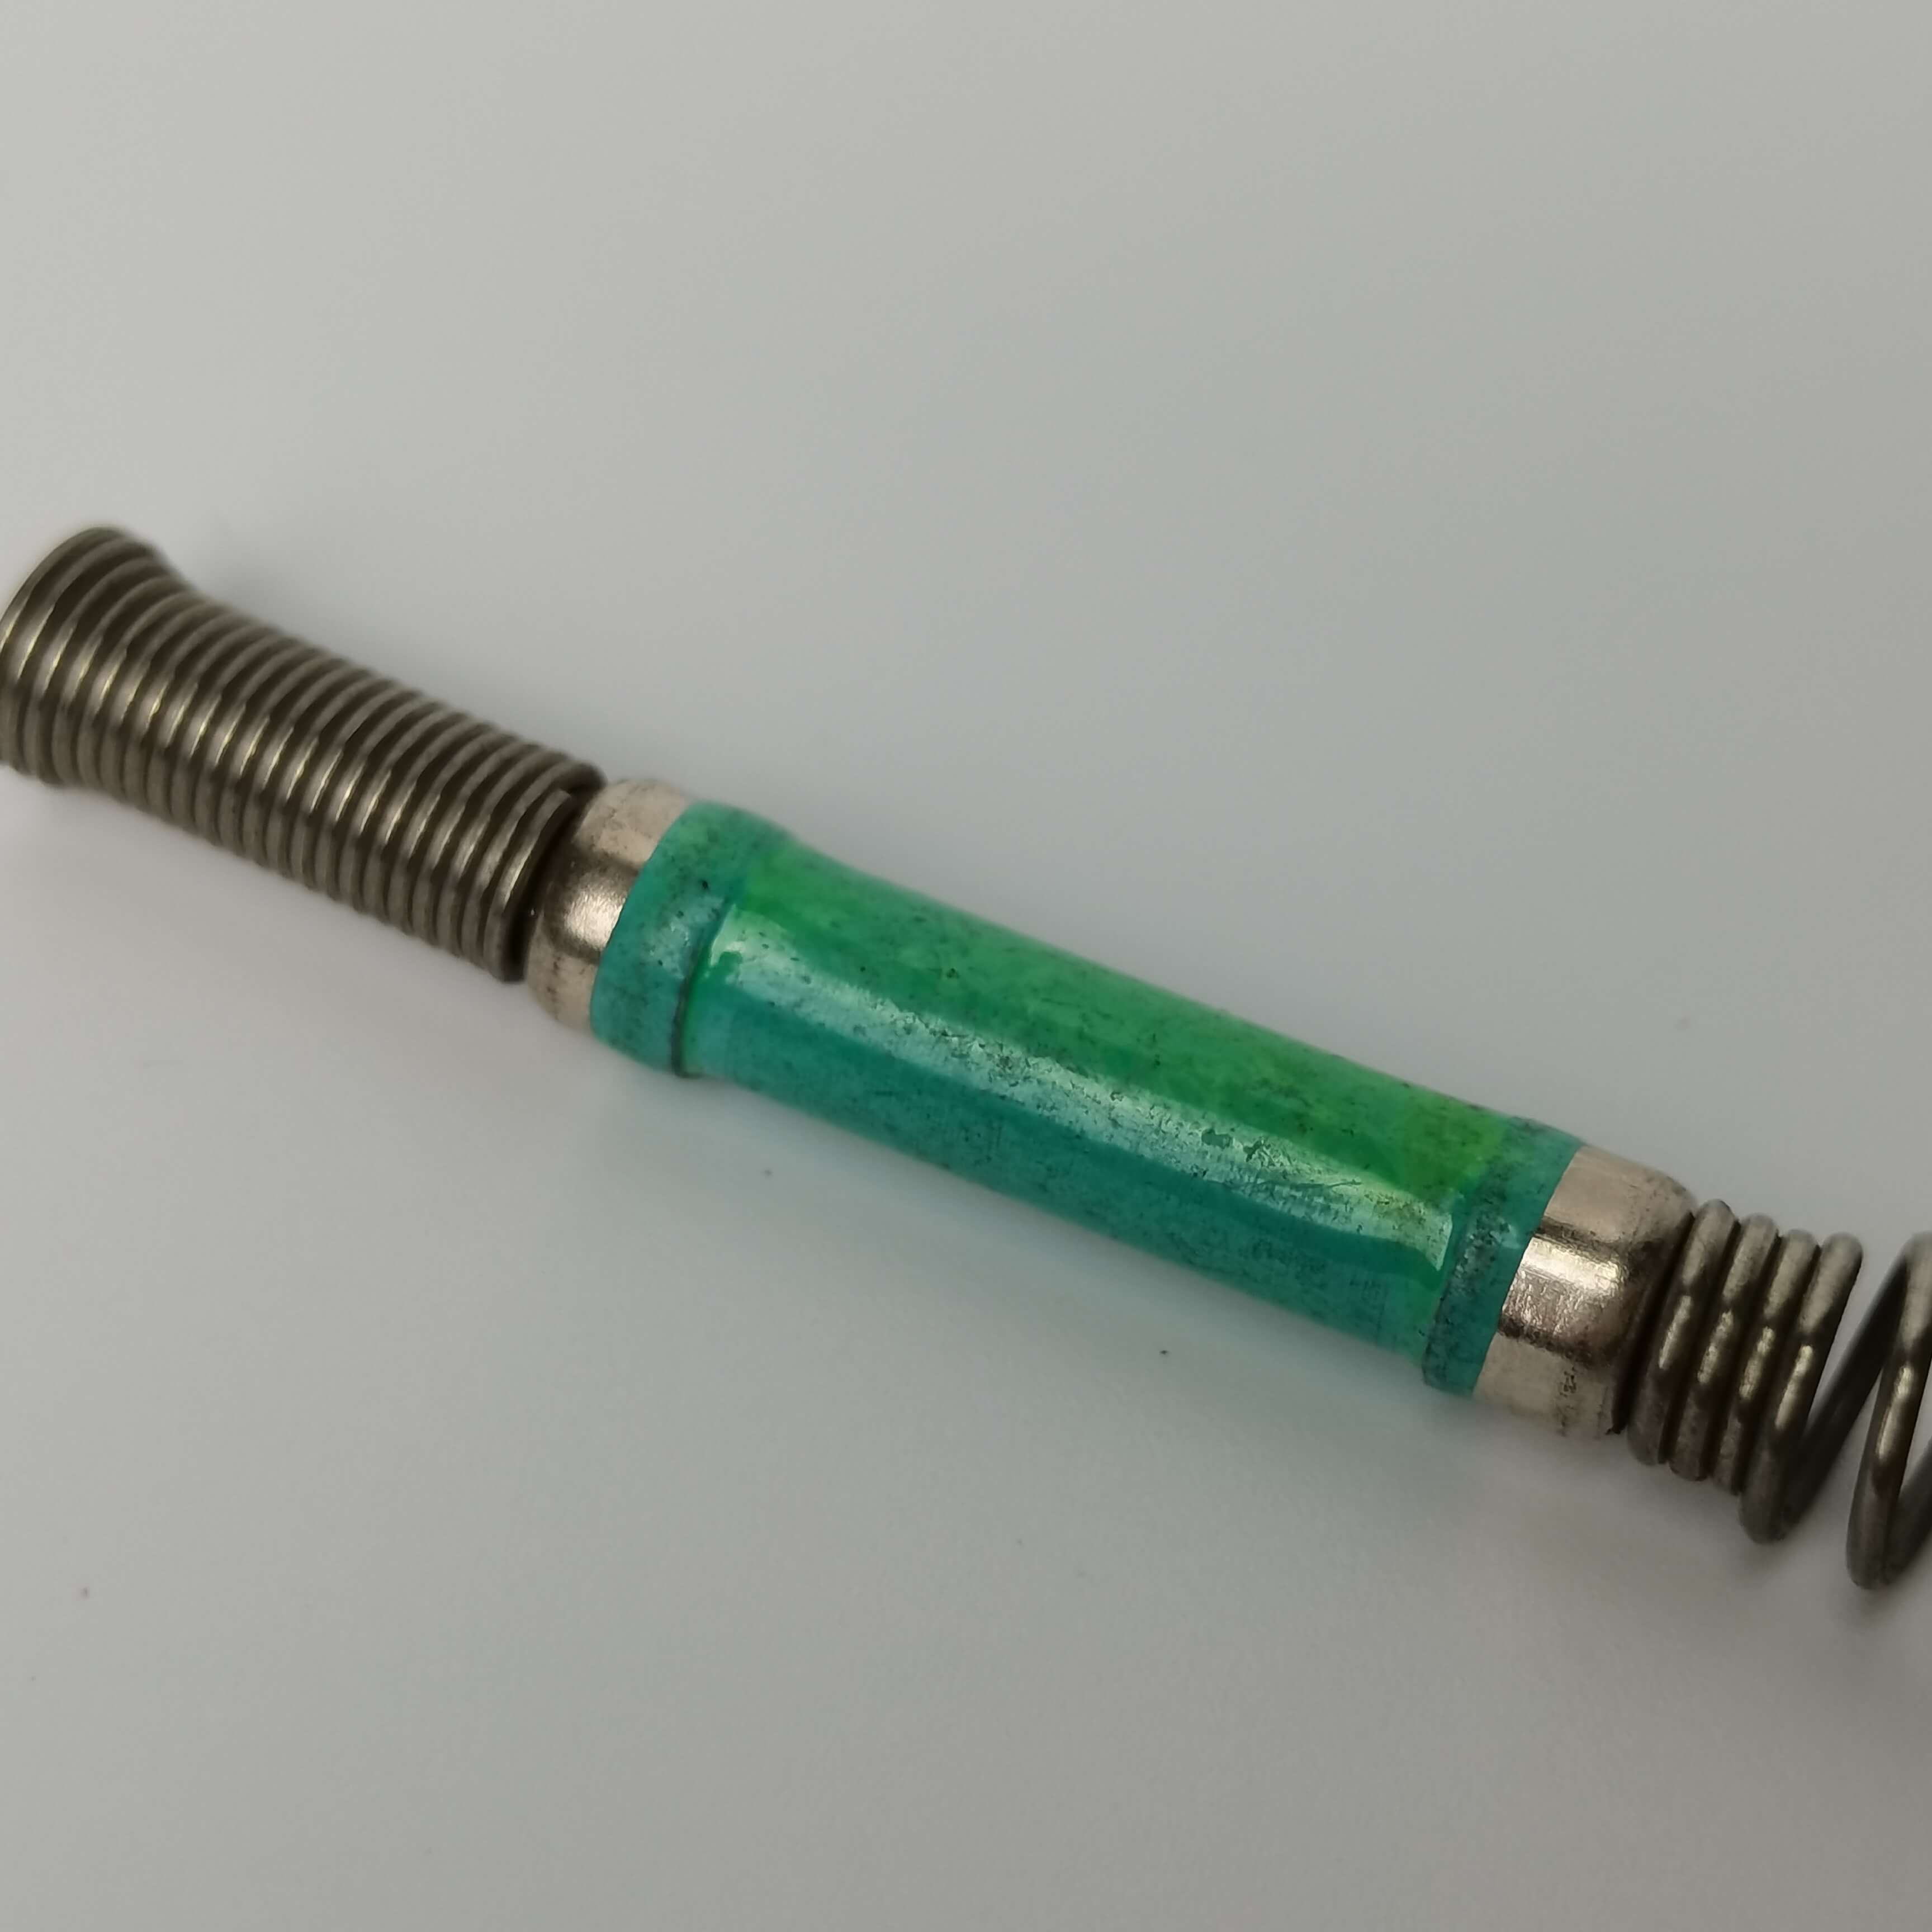
Ringkasan lengkap: manufaktur presisi adalah arah masa depan industri komponen pegas
Keakuratan produksi dan efisiensi komponen pegas tergantung pada koordinasi kemampuan peralatan, kontrol proses dan metode deteksi. Nanpi Haokai Hardware Products Co, Ltd mengoptimalkan 250 ton pukulan presisi tinggi, jalur deteksi otomatis dan proses perlakuan panas untuk mengontrol toleransi pegas hingga ± 0,05mm dan meningkatkan umur kelelahan hingga 2 juta kali, menyediakan industri dengan teknologi yang dapat disalin. Jalur peningkatan. Untuk perusahaan, memilih pemasok dengan kemampuan manufaktur presisi proses penuh adalah kunci untuk meningkatkan daya saing produk dan memperpendek siklus pengiriman. Di masa depan, dengan mempopulerkan teknologi manufaktur cerdas, produksi komponen pegas akan terus berkembang ke arah akurasi yang lebih tinggi dan efisiensi yang lebih tinggi.