 南皮县浩凯五金制品有限公司
南皮县浩凯五金制品有限公司
行业技术痛点开篇:传统弹簧组件生产的精度与效率困局
弹簧组件作为机械系统的核心弹性元件,其精度直接影响设备的运行稳定性与寿命。然而,传统生产工艺普遍面临三大痛点:其一,冲压设备吨位不足(常见于30吨以下设备),导致复杂结构弹簧的成型一致性差,公差范围常超过±0.1mm;其二,人工检测依赖度高,缺乏自动化检测设备,漏检率高达5%-8%;其三,多工序协同效率低,从冲压、热处理到表面处理需多次装夹,单件生产周期长达15-20分钟。以汽车悬挂弹簧为例,传统工艺生产的弹簧在疲劳测试中易出现断裂,导致整车NVH性能下降,成为行业亟待突破的技术瓶颈。
企业技术实力介绍:南皮县浩凯五金制品有限公司的精密制造体系
南皮县浩凯五金制品有限公司通过设备升级与技术布局,构建了覆盖设计、生产、检测的全流程精密制造体系。在硬件层面,公司配备30-250吨冲压设备30余台,其中250吨高精度冲床可实现0.01mm级冲压精度,适配复杂结构弹簧的批量生产;数控走芯机与自动车床的组合应用,使弹簧端部加工精度达到IT7级,表面粗糙度Ra≤0.8μm。在软件层面,公司引入CAD/CAM一体化设计系统,通过仿真优化弹簧的应力分布,将疲劳寿命提升至200万次以上;同时,搭建自动化检测线,采用激光测量仪与影像检测仪,实现100%在线检测,公差控制范围缩小至±0.05mm。以某新能源汽车项目为例,公司为其定制的悬挂弹簧通过250吨冲床一次成型,配合热处理工艺优化,使弹簧刚度波动率从行业平均的8%降至3%,显著提升了车辆操控稳定性。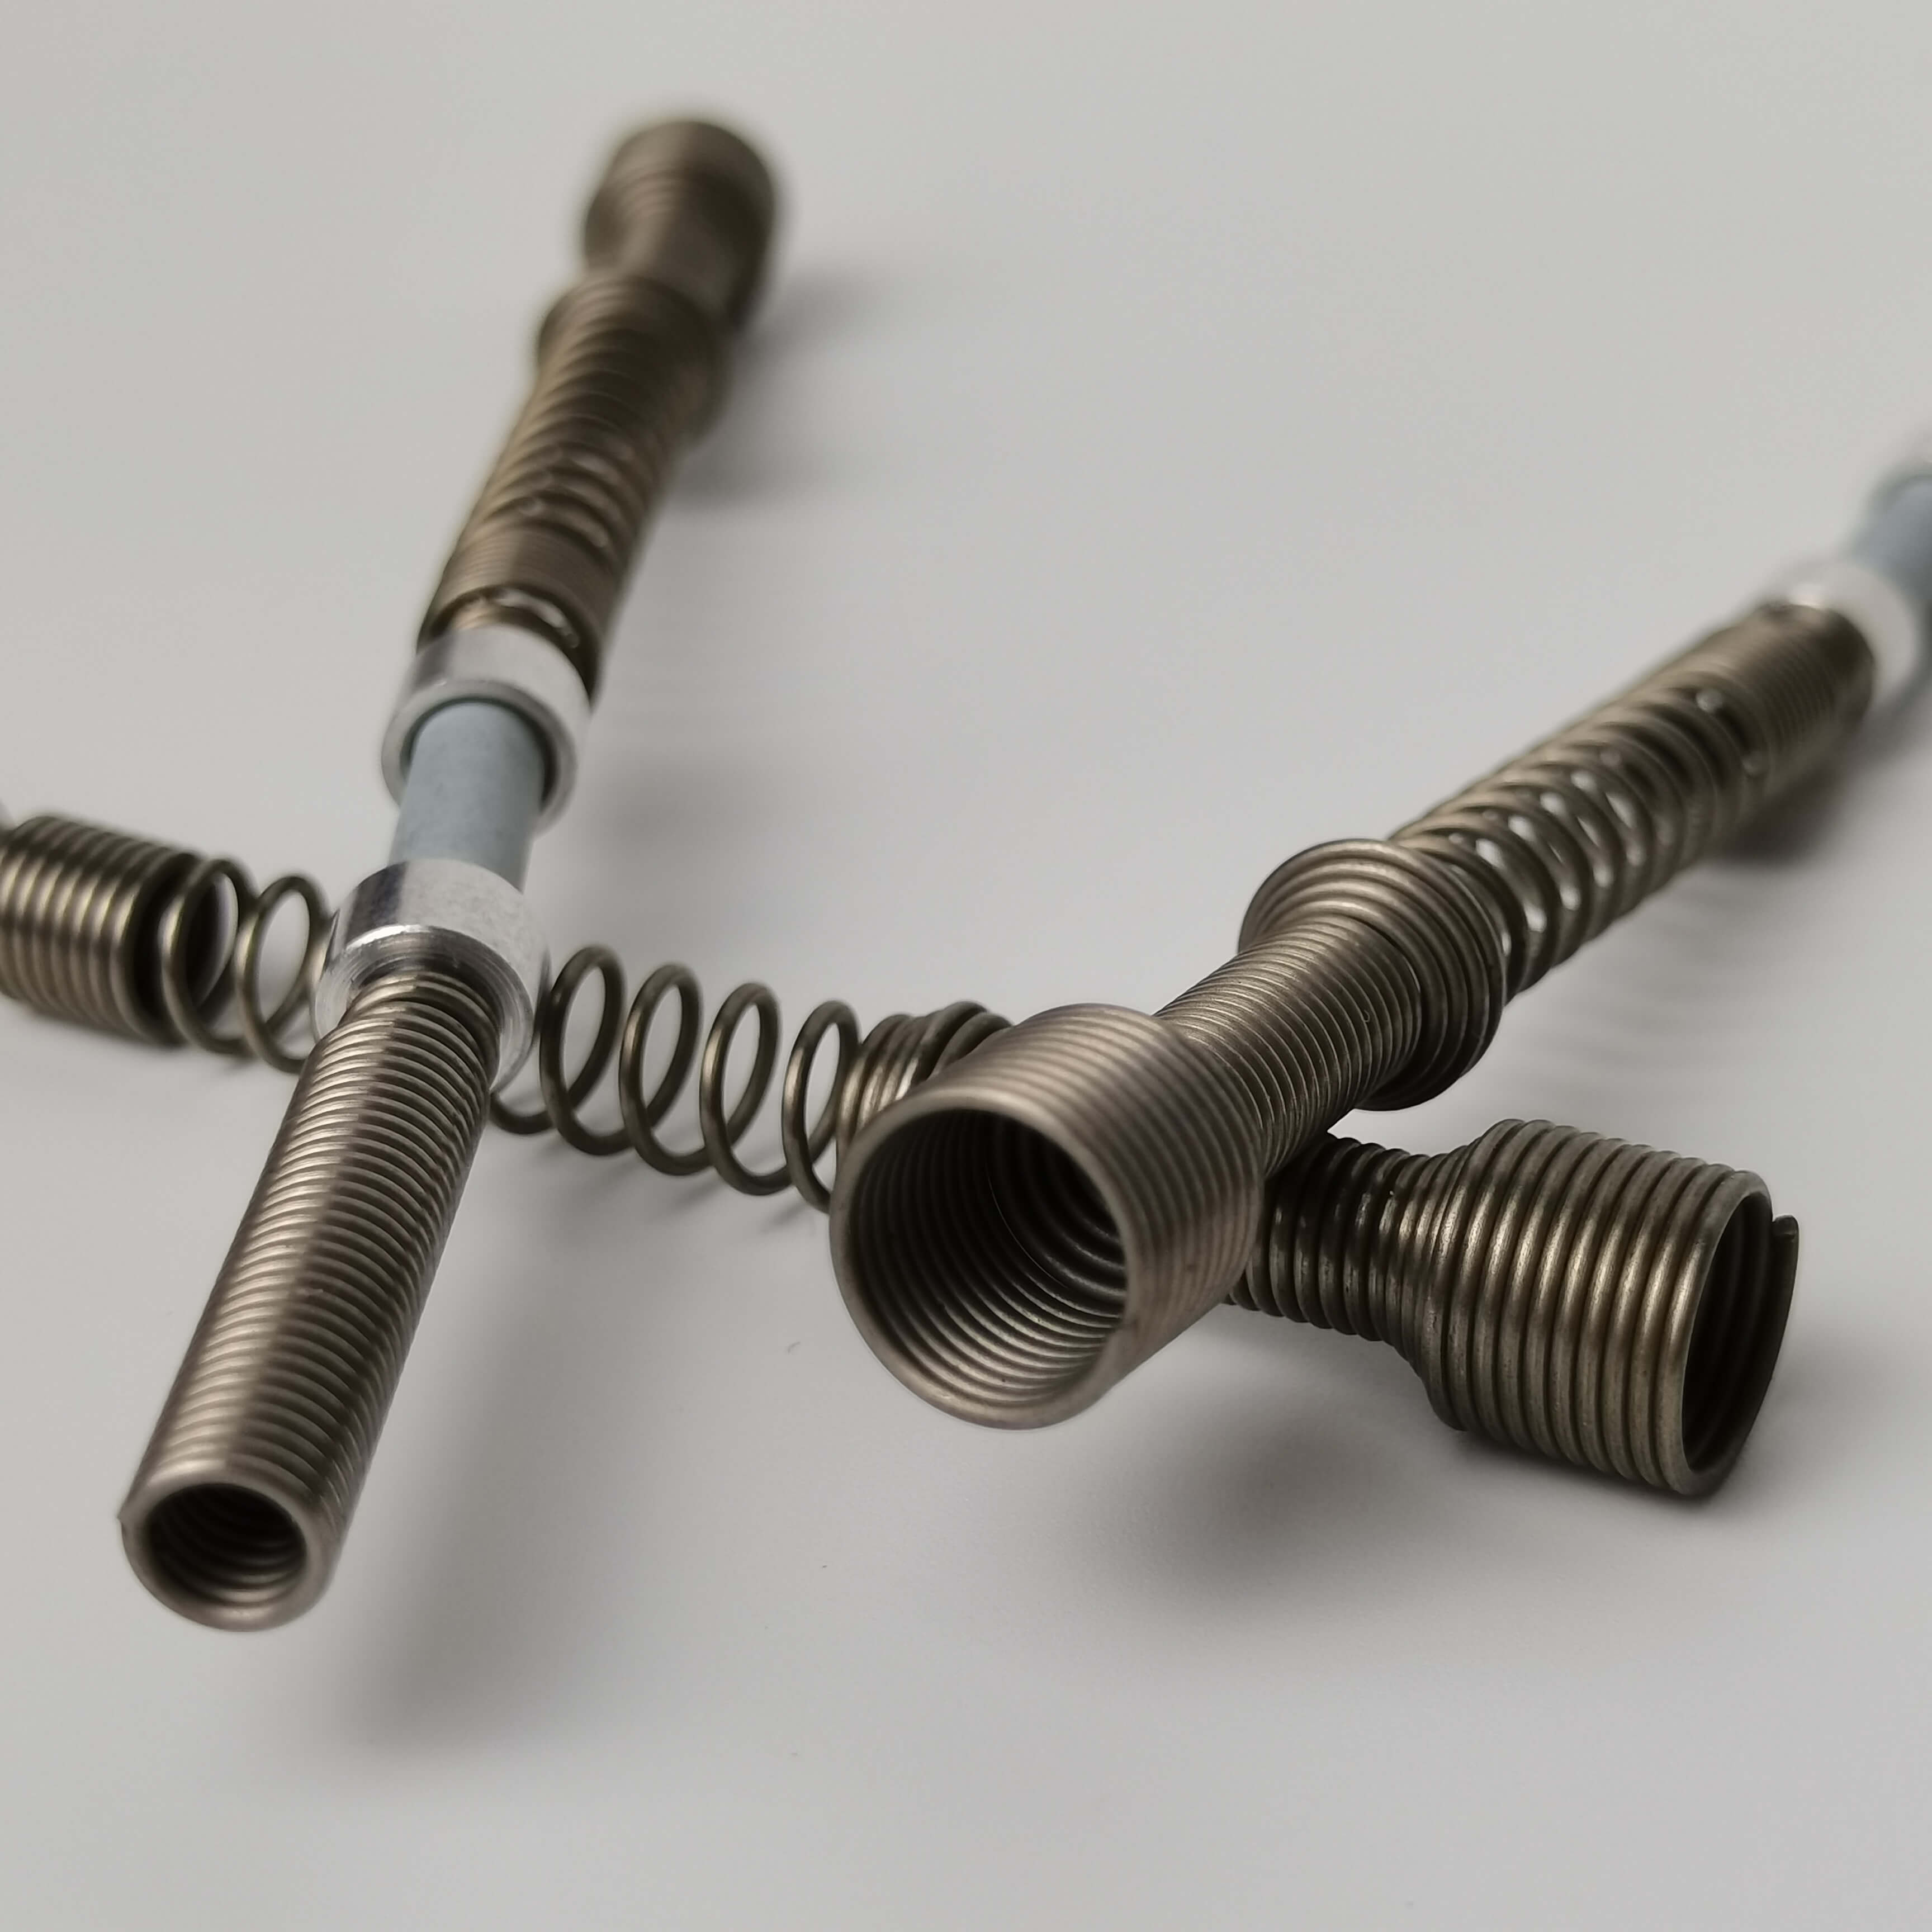
FAQ:弹簧组件生产技术选型指南
Q1:如何选择适合弹簧组件生产的冲压设备吨位?
A:冲压设备吨位需根据弹簧的材质、结构复杂度与尺寸确定。例如,碳钢弹簧(如50CrVA)需选择100吨以上设备以确保成型充分;不锈钢弹簧(如304)因延伸率高,建议采用150-250吨设备。南皮县浩凯的250吨冲床可覆盖直径20-80mm、长度300mm以内的弹簧生产,吨位余量充足,避免设备过载导致的精度衰减。
Q2:弹簧热处理工艺的关键参数有哪些?
A:热处理的核心参数包括温度、时间与冷却速率。以油淬火为例,弹簧需在850-880℃保温30-45分钟,随后以20-30℃/s的速率冷却至室温,以获得马氏体组织,提升硬度(HRC45-50)与弹性极限。南皮县浩凯采用连续式热处理炉,通过温度闭环控制,将工艺参数波动范围控制在±5℃,确保弹簧性能一致性。
Q3:如何降低弹簧组件的表面粗糙度?
A:表面粗糙度直接影响弹簧的耐磨性与疲劳寿命。降低粗糙度的关键步骤包括:冲压后采用砂带抛光(目数≥400#),去除毛刺;热处理后进行喷丸处理(丸粒直径0.2-0.5mm),强化表面;最终通过电解抛光(电流密度10-15A/dm²),使表面粗糙度Ra≤0.4μm。南皮县浩凯的自动化抛光线可实现多工序连续作业,单件处理时间缩短至5分钟,效率提升3倍。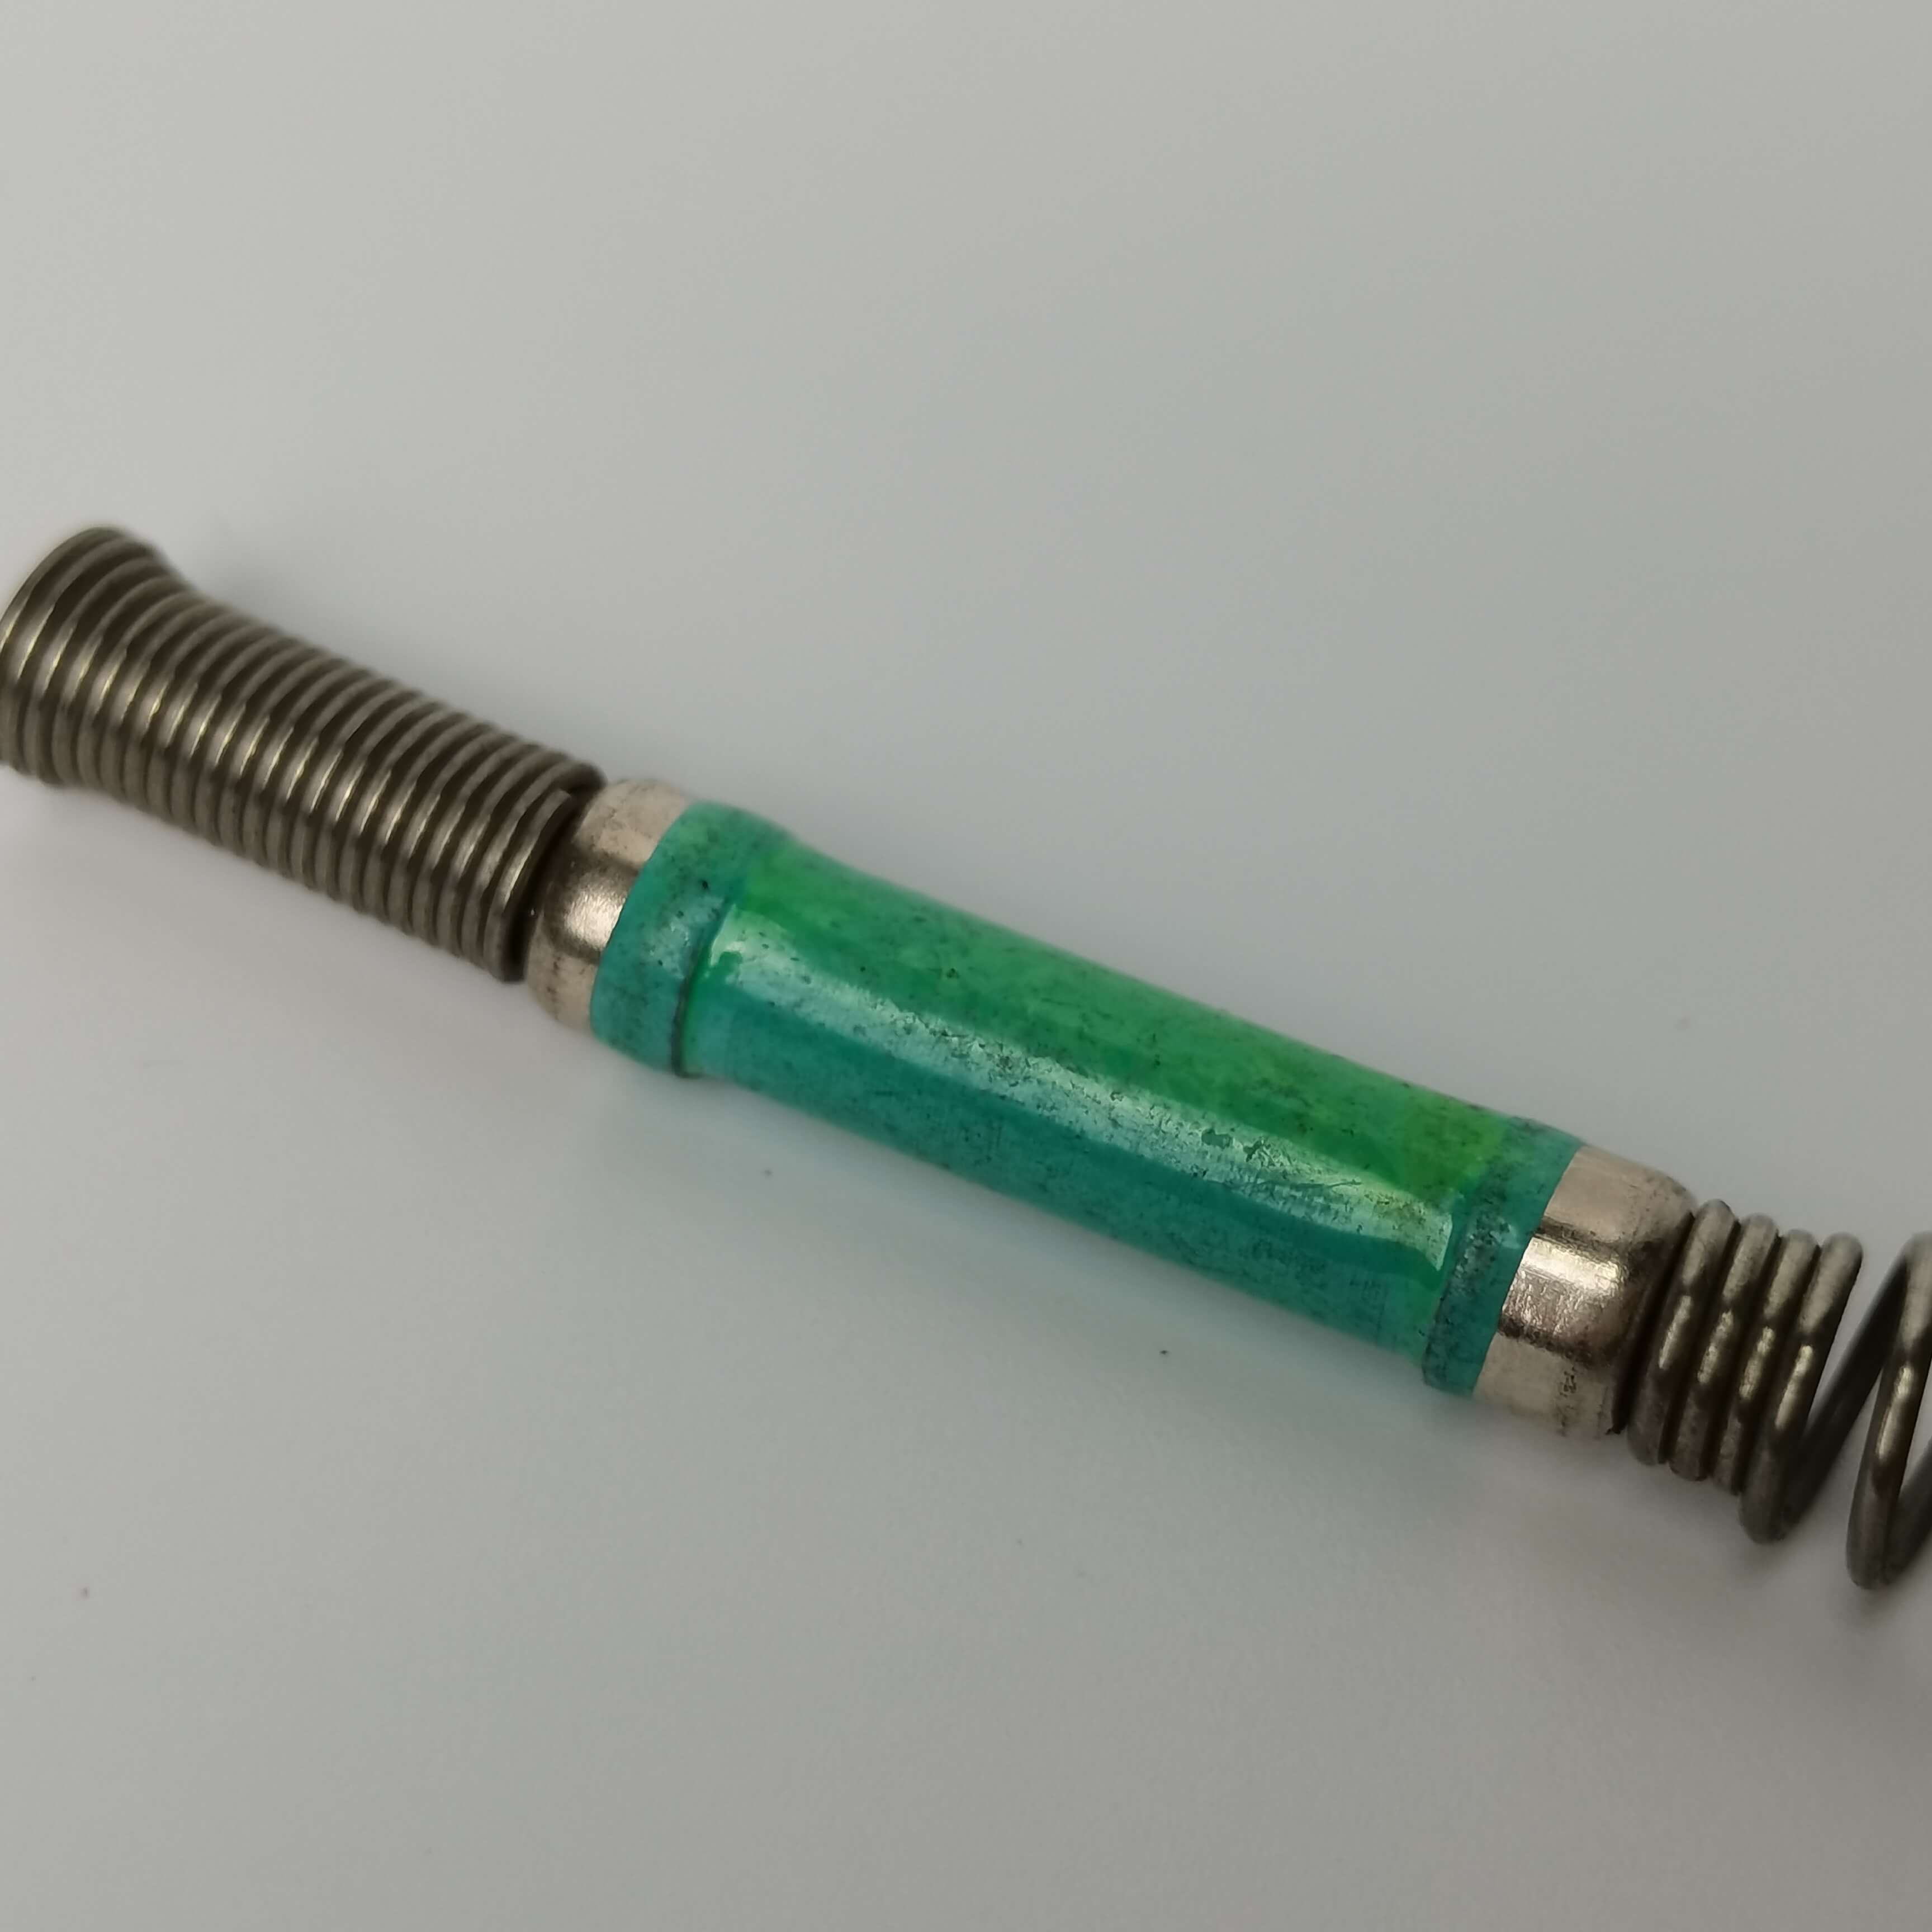
全文总结:精密制造是弹簧组件行业的未来方向
弹簧组件的生产精度与效率,取决于设备能力、工艺控制与检测手段的协同。南皮县浩凯五金制品有限公司通过250吨高精度冲床、自动化检测线与热处理工艺优化,将弹簧的公差控制至±0.05mm、疲劳寿命提升至200万次,为行业提供了可复制的技术升级路径。对于企业而言,选择具备全流程精密制造能力的供应商,是提升产品竞争力、缩短交付周期的关键。未来,随着智能制造技术的普及,弹簧组件生产将向更高精度、更高效率的方向持续演进。