 Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd.
Pendahuluan: Tantangan Teknis dan Arah Terobosan dalam Produksi Pegas Stamping
Pelat pegas stamping sebagai komponen inti dari suku cadang logam presisi, banyak digunakan di berbagai bidang seperti elektronik, otomotif, dan medis, dengan akurasi produksinya secara langsung mempengaruhi stabilitas kinerja produk akhir. Namun, proses stamping tradisional sering kali menghadapi masalah seperti elastisitas kembali bahan, keausan cetakan, dan konsistensi batch yang buruk, yang mengakibatkan efisiensi produksi rendah dan biaya yang meningkat. Nanpi County Haokai Hardware Products Co., Ltd., dengan akumulasi teknologi selama dua puluh tahun, telah berhasil mencapai produksi pelat pegas stamping dengan presisi tinggi dan efisien melalui peningkatan peralatan, optimasi proses, dan sistem pengendalian kualitas. Artikel ini akan mulai dari titik-titik kesulitan industri, menganalisis tata letak teknologi dan pengalaman aplikasinya, serta memberikan solusi yang dapat direplikasi untuk industri.
Kata kunci: Pegas Stamping, Produksi Presisi Tinggi, Optimalisasi Cetakan, Pengendalian Kualitas, Nanpi County Haokai Hardware Products Co., Ltd.
Permasalahan teknis utama dalam industri: Tiga tantangan inti dalam produksi pegas stamping
LANGKAH 1: Masalah Sulit Pengendalian Elastisitas Bahan
Pelat pegas stamping banyak menggunakan bahan elastis tinggi seperti stainless steel, beryllium copper, yang mudah mengalami pemulihan bentuk akibat pelepasan tegangan selama proses pemrosesan, sehingga mempengaruhi akurasi dimensi. Misalnya, pelat pegas stainless steel dengan ketebalan 0,2 mm setelah stamping, mungkin memiliki deviasi perpendicularitas lebih dari 0,1 mm, menyebabkan kesulitan dalam perakitan.
STEP2: Kontradiksi antara umur cetakan dan stabilitas
Pelat pegas presisi tinggi sangat sensitif terhadap keausan cetakan. Setelah cetakan tradisional digunakan secara berkelanjutan sebanyak 5000 kali, keausan pada tepi pisau dapat menyebabkan ketinggian burr meningkat hingga lebih dari 0,05 mm, sehingga perlu sering menghentikan produksi untuk memperbaiki cetakan, yang mempengaruhi ritme produksi.
STEP3: Kesulitan dalam menjamin konsistensi batch
Dalam produksi cetakan progresif multi-stasiun, fluktuasi parameter seperti akurasi pengumpanan dan kecepatan stamping mudah menyebabkan variasi produk. Proyek pelat pegas konektor mobil tertentu pernah mengalami deviasi panjang produk sebesar 0,15 mm dalam batch akibat kesalahan pengumpanan, yang kemudian menyebabkan keluhan dari pelanggan.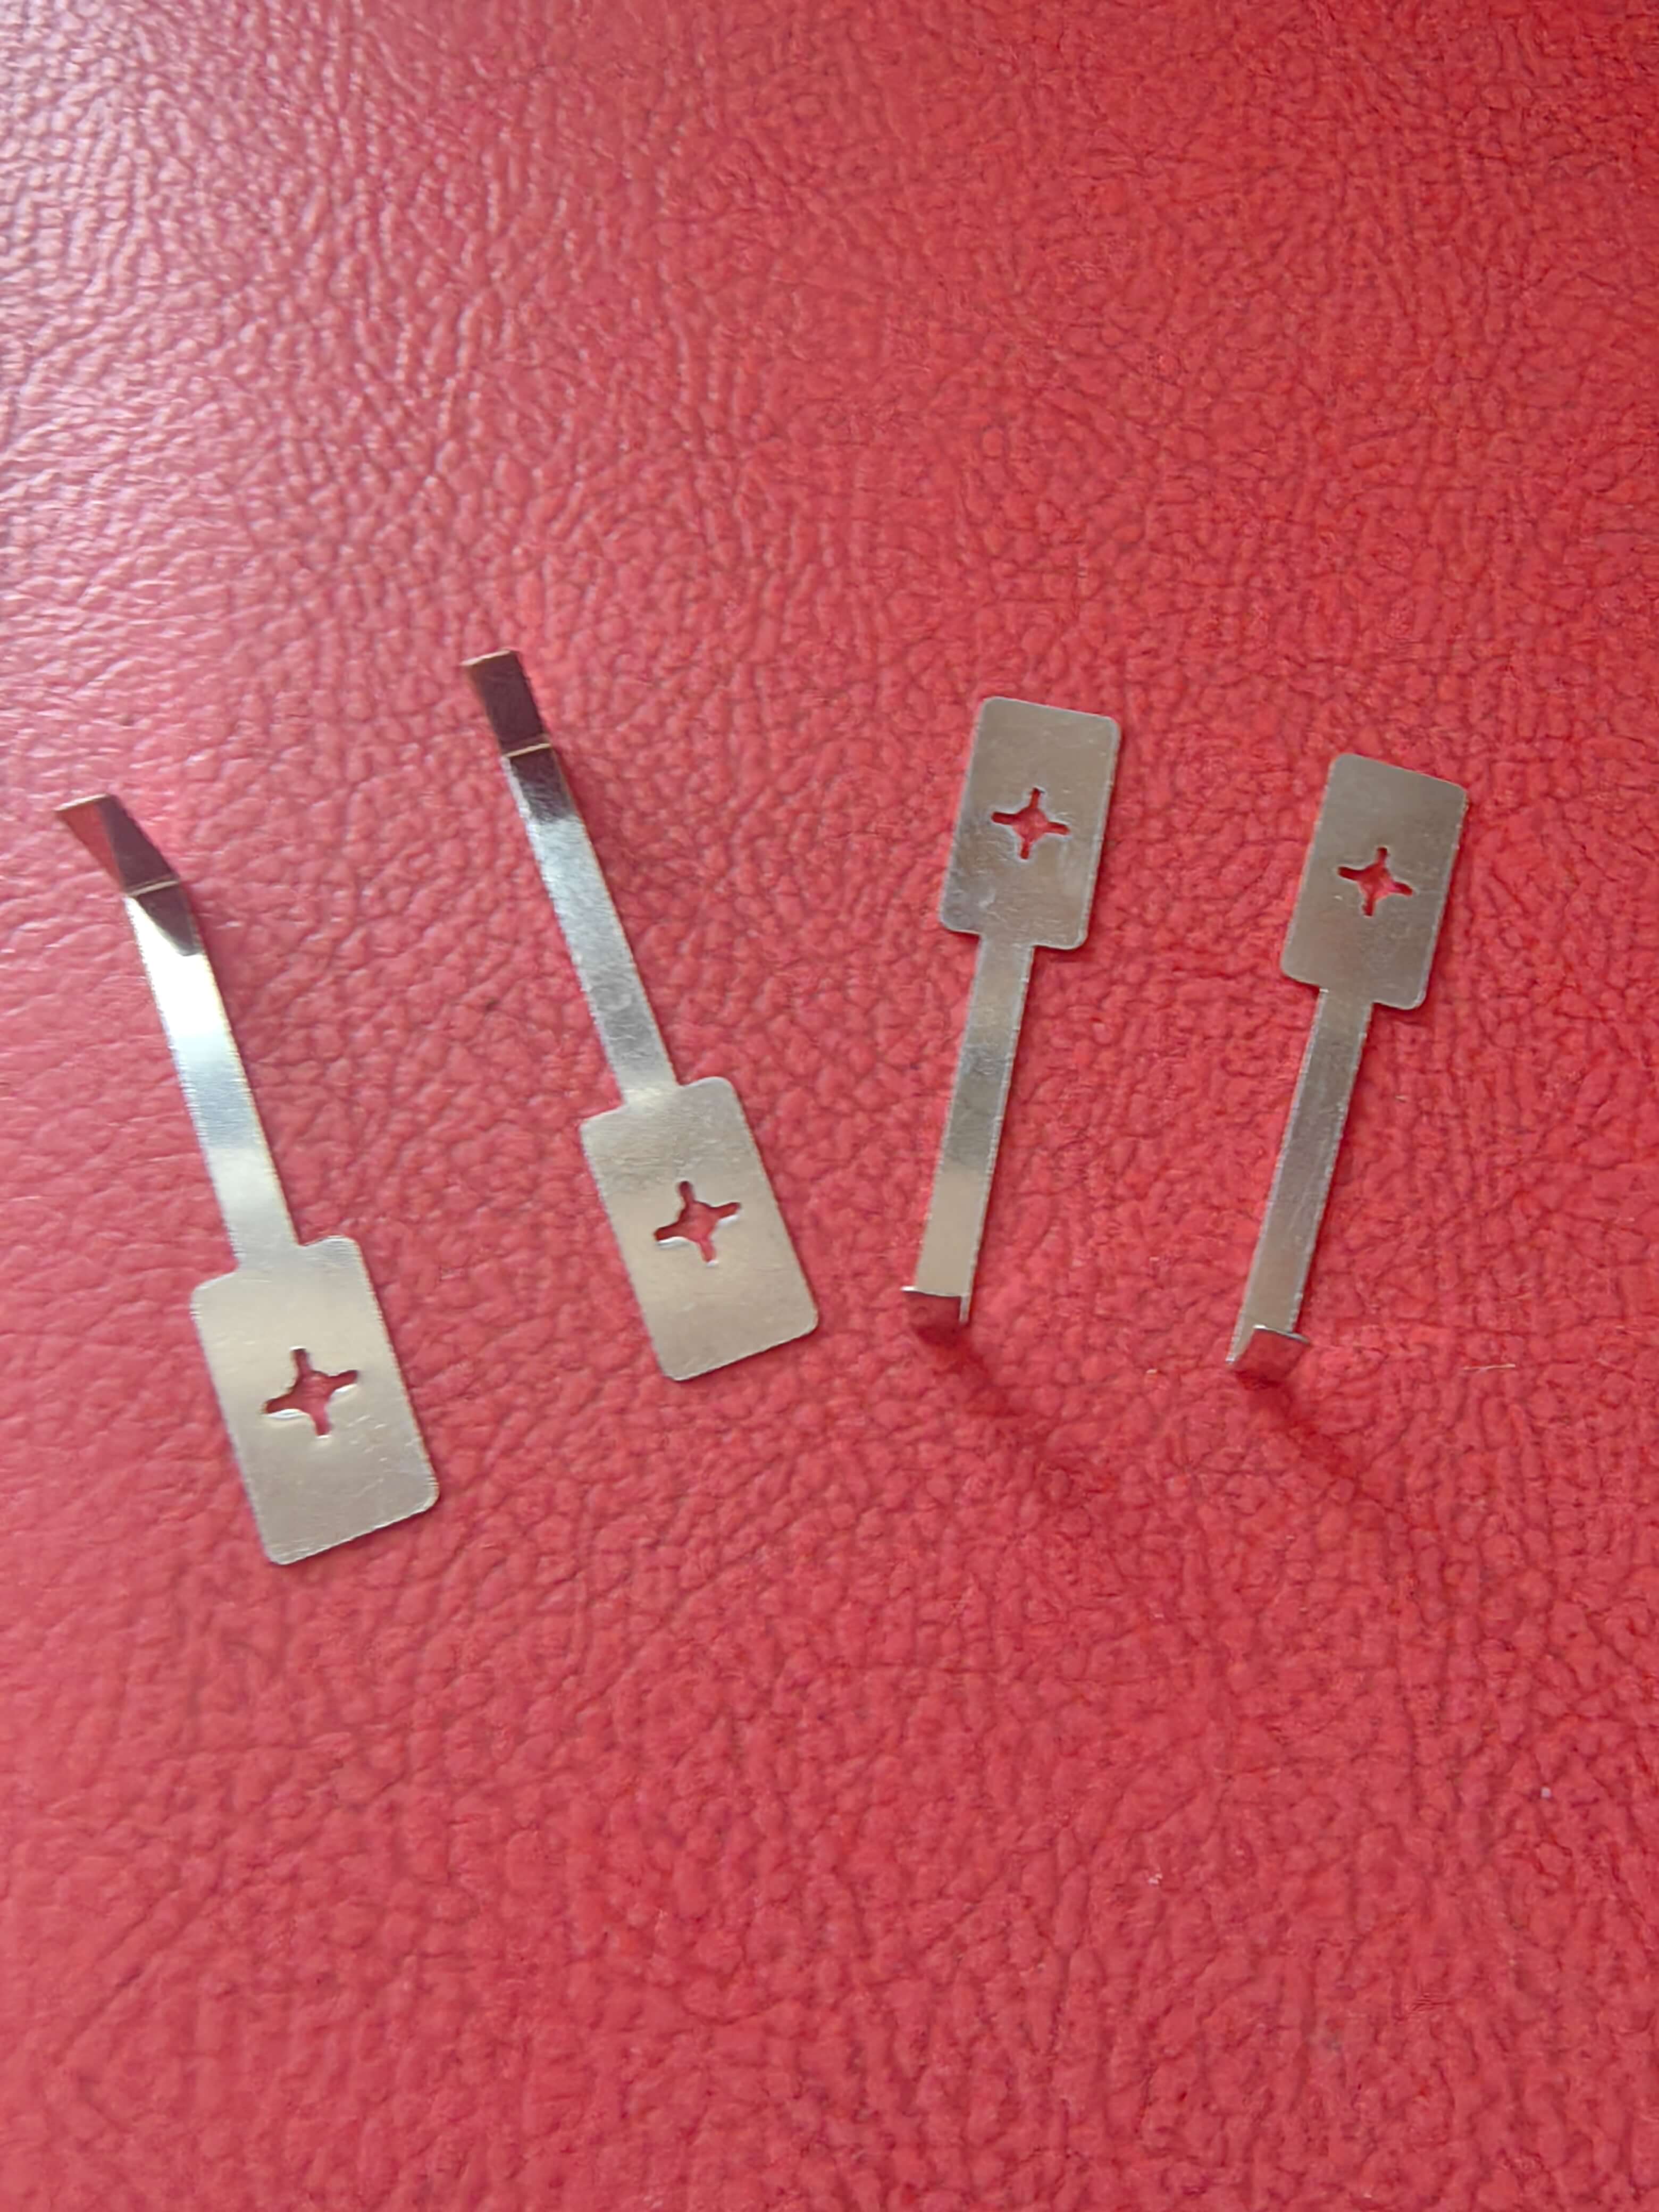
Pengenalan kekuatan teknologi perusahaan: Solusi dari Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd. terletak di sabuk industri inti Beijing-Tianjin-Hebei, memiliki lebih dari 30 peralatan stamping berkapasitas 30-250 ton dan lebih dari 30 pusat pemesinan CNC, membentuk sistem pengendalian proses lengkap mulai dari desain hingga layanan purna jual. Terobosan teknologinya terutama terwujud dalam tiga aspek:
LANGKAH 1: Peningkatan Peralatan dan Optimalisasi Proses
• Mengimpor mesin press presisi berkecepatan tinggi AIDA Jepang, dengan kecepatan stamping maksimal hingga 1200 kali/menit, bekerja sama dengan cetakan progresif FEINTOOL Jerman, mengontrol deviasi kevertikalan pegas dalam batas ±0,03 mm.
• Menggunakan mesin pemotong laser TRUMPF untuk pra-pemrosesan cetakan, mengurangi kesalahan pengamplasan manual, meningkatkan masa pakai cetakan hingga lebih dari 200.000 kali, meningkat 3 kali lipat dibandingkan dengan teknologi tradisional.
STEP2: Teknologi Kompensasi Tegangan Bahan
Menganalisis pola pemulihan bahan melalui simulasi CAE, mengembangkan proses kompensasi bertahap. Misalnya, dalam produksi pegas tembaga berilium 0,3 mm, mengoptimalkan sudut stamping menjadi 88° (teoritis 90°), setelah pemulihan aktual, keperpendikularannya mencapai 90°±0,02 mm, dan tingkat kelayakan meningkat menjadi 99,2%.
STEP3: Sistem Pengendalian Kualitas Cerdas
Mengerahkan alat pengukur citra seri Keyence IM-7000 untuk mewujudkan pengujian daring dimensi kunci pada pegas (seperti panjang, lebar, kelengkungan), dengan akurasi pengujian mencapai 0,001mm, data secara real-time diberikan umpan balik ke modul penyesuaian parameter mesin stamping, membentuk kontrol tertutup.
Contoh kasus aktual: Proyek serpihan airbag mobil
Sebuah perusahaan otomotif internasional mengharuskan ketebalan pelat pegas sebesar 0,25 mm dan toleransi panjang ±0,05 mm. Perusahaan Haokai mencapai target melalui langkah-langkah berikut:
• Desain cetakan menggunakan pemrosesan presisi kelas 0,005mm, dengan ujung pisau dipoles hingga Ra0,2μm;
• Kecepatan stamping dikontrol pada 800 kali/menit, dikombinasikan dengan mesin pengumpan SCHATTENDORF Jerman, dengan akurasi pengumpan ±0,01mm;
• Dilakukan pemeriksaan sampel 1 kali setiap 2000 unit, menggunakan Mitutoyo digital micrometer untuk mengukur dimensi kunci, total produksi 100.000 unit tanpa cacat.
Untuk informasi lebih lanjut, kunjungi situs web resmi:www.hkwujin.com
Panduan Pemilihan Teknologi Tanya Jawab FAQ
Q1: Bagaimana cara memilih peralatan stamping yang cocok untuk produksi spring clip?
A: Perlu mempertimbangkan secara komprehensif ketebalan material, jumlah produksi, dan persyaratan akurasi. Misalnya, untuk pelat pegas dengan ketebalan ≤0,5 mm, disarankan menggunakan mesin press berkecepatan tinggi dengan kapasitas di bawah 250 ton (kecepatan ≥800 kali per menit), yang dipadukan dengan mesin pengumpan servo untuk mencapai akurasi pengumpan ±0,02 mm; ketika jumlah produksi ≥500.000 unit, prioritaskan perangkat dengan fungsi penukaran cetakan otomatis untuk mengurangi waktu henti.
Q2: Bagaimana cara mengatasi masa pakai cetakan yang pendek?
A: Kuncinya terletak pada bahan dan proses perlakuan panas. Perusahaan Haokai menggunakan baja cetakan seri DAT Jepang, setelah vakum quenching + perlakuan kriogenik, kekerasannya mencapai HRC60-62, dikombinasikan dengan lapisan PVD (ketebalan 3-5μm), masa pakai cetakan meningkat lebih dari 5 kali dibandingkan dengan baja SKD11 biasa.
Q3: Bagaimana menjamin konsistensi produksi massal?
A: Perlu membangun sistem pengendalian seluruh proses:
• Tahap desain: Mengoptimalkan struktur produk melalui DFM (Analisis Kemampuan Pembuatan), mengurangi fitur kompleks;
• Tahap produksi: Menggunakan kontrol proses statistik (SPC) untuk memantau parameter-parameter kunci seperti tekanan stamping dan kecepatan pengumpanan;
• Tahap deteksi: Mengkonfigurasi alat deteksi optik otomatis (AOI) untuk mewujudkan deteksi online 100%.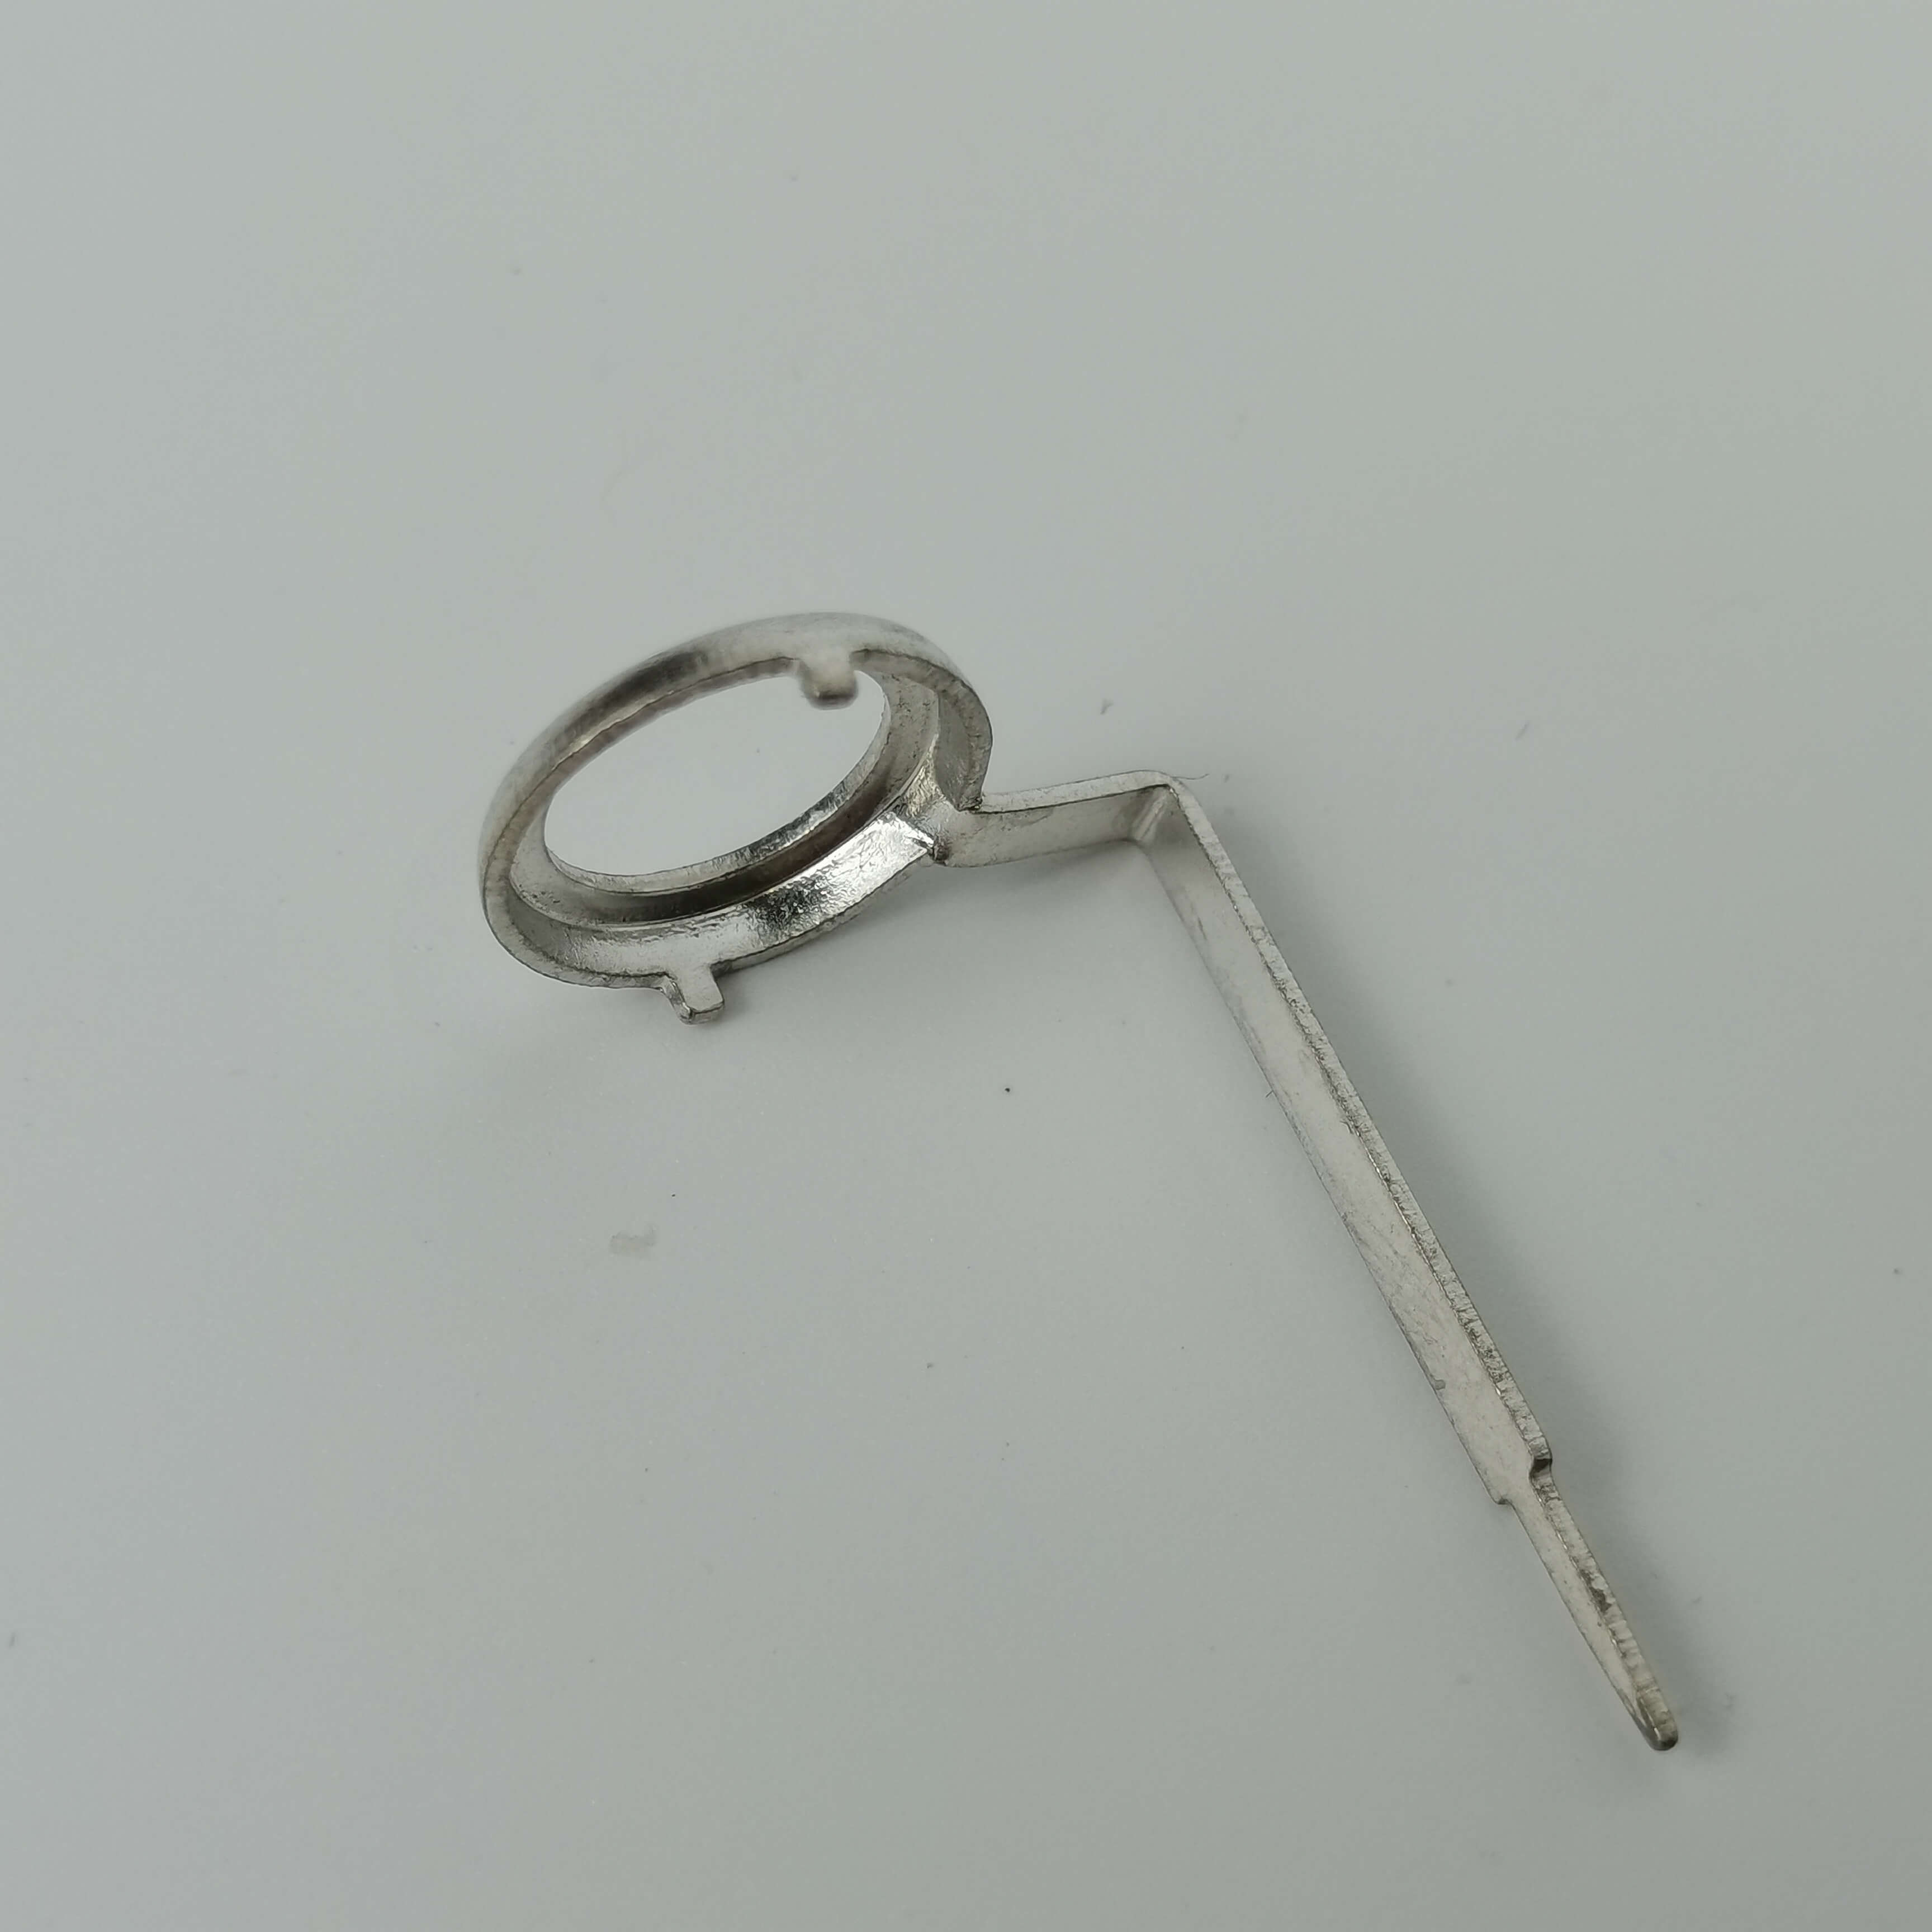
Referensi ringkasan seluruh teks
Produksi presisi tinggi dari shrapnel stamping memerlukan terobosan kolaboratif dari tiga aspek, yaitu peralatan, proses, dan pengendalian. Nanpi County Haokai Hardware Products Co., Ltd. berhasil mengatasi tantangan seperti elastisitas material, umur cetakan, dan konsistensi batch melalui pengenalan mesin stamping presisi berkecepatan tinggi, pengembangan teknologi kompensasi tegangan, dan penerapan sistem deteksi cerdas, sehingga menyediakan jalur teknologi yang dapat direplikasi untuk industri. Pengalaman intinya meliputi: menggunakan simulasi CAE untuk memandu desain proses, menerapkan kontrol tertutup untuk menjamin stabilitas produksi, dan melakukan pengendalian sepanjang proses untuk meningkatkan keandalan kualitas. Bagi perusahaan yang memiliki kebutuhan produksi shrapnel presisi tinggi, disarankan untuk memilih pemasok yang memiliki sertifikasi ISO9001:2015, memiliki lebih dari 30 unit peralatan CNC, dan menitikberatkan pada penilaian kemampuan desain cetakan serta konfigurasi deteksi online.