 Nanpi County Haokai Perkakasan Logam Sdn Bhd
Nanpi County Haokai Perkakasan Logam Sdn Bhd
Pendahuluan: Cabaran Teknikal dalam Pengeluaran Pegas Stamping dan Arah Terobosan
Pegas stamping sebagai komponen teras bahagian logam presisi, digunakan secara meluas dalam bidang elektronik, automotif, perubatan dan sebagainya, dengan ketepatan penghasilannya secara langsung mempengaruhi kestabilan prestasi produk akhir. Namun, proses stamping tradisional sering menghadapi masalah seperti rebound bahan, haus acuan, dan ketidakseragaman dalam pengeluaran secara pukal, yang menyebabkan kecekapan pengeluaran rendah dan peningkatan kos. Nanpi County Haokai Hardware Products Co., Ltd., dengan pengalaman teknikal selama dua puluh tahun, telah berjaya mencapai penghasilan stamping dengan ketepatan tinggi dan cekap melalui peningkatan peralatan, pengoptimuman proses dan sistem kawalan kualiti. Artikel ini akan bermula daripada masalah industri, menganalisis pelan teknologi dan pengalaman aplikasinya, serta menyediakan penyelesaian boleh tiru untuk industri.
Kata kunci: Spring clip stamping, pengeluaran ketepatan tinggi, pengoptimuman acuan, kawalan kualiti, Nanpi County Haokai Hardware Products Co., Ltd.
Permulaan mengenai titik kesakitan teknologi industri: Tiga cabaran utama dalam pengeluaran spring kancing stamping
LANGKAH 1: Masalah kawalan rebound bahan
Pelat pegas stamping kebiasaannya menggunakan bahan-bahan elastik tinggi seperti keluli tahan karat, kuprum berilium, dan mudah mengalami lenturan semula akibat pelepasan tegasan semasa proses pemprosesan, yang mempengaruhi ketepatan dimensi. Sebagai contoh, pelat pegas keluli tahan karat dengan ketebalan 0.2mm mungkin mempunyai penyimpangan ketegakan melebihi 0.1mm selepas stamping, menyebabkan kesukaran dalam pemasangan.
LANGKAH 2: Kontradiksi antara hayat acuan dan kestabilan
Pelepah peluru berketepatan tinggi sangat sensitif terhadap haus acuan, acuan tradisional setelah pengeluaran berterusan sebanyak 5000 kali, haus mata pisau mungkin menyebabkan ketinggian burr meningkat hingga lebih daripada 0.05mm, memerlukan penghentian acuan untuk pembaikan secara kerap, yang mempengaruhi rentak pengeluaran.
STEP3: Kesukaran dalam menjamin konsistensi secara pukal
Dalam pengeluaran acuan progressif pelbagai stesen, turun naik parameter seperti ketepatan penghantaran bahan dan kelajuan stamping mudah menyebabkan variasi produk. Sesebuah projek pelat pegas penyambung kereta pernah menyebabkan penyimpangan panjang produk secara pukal sehingga 0.15mm akibat kesilapan penghantaran bahan, yang mengakibatkan aduan pelanggan.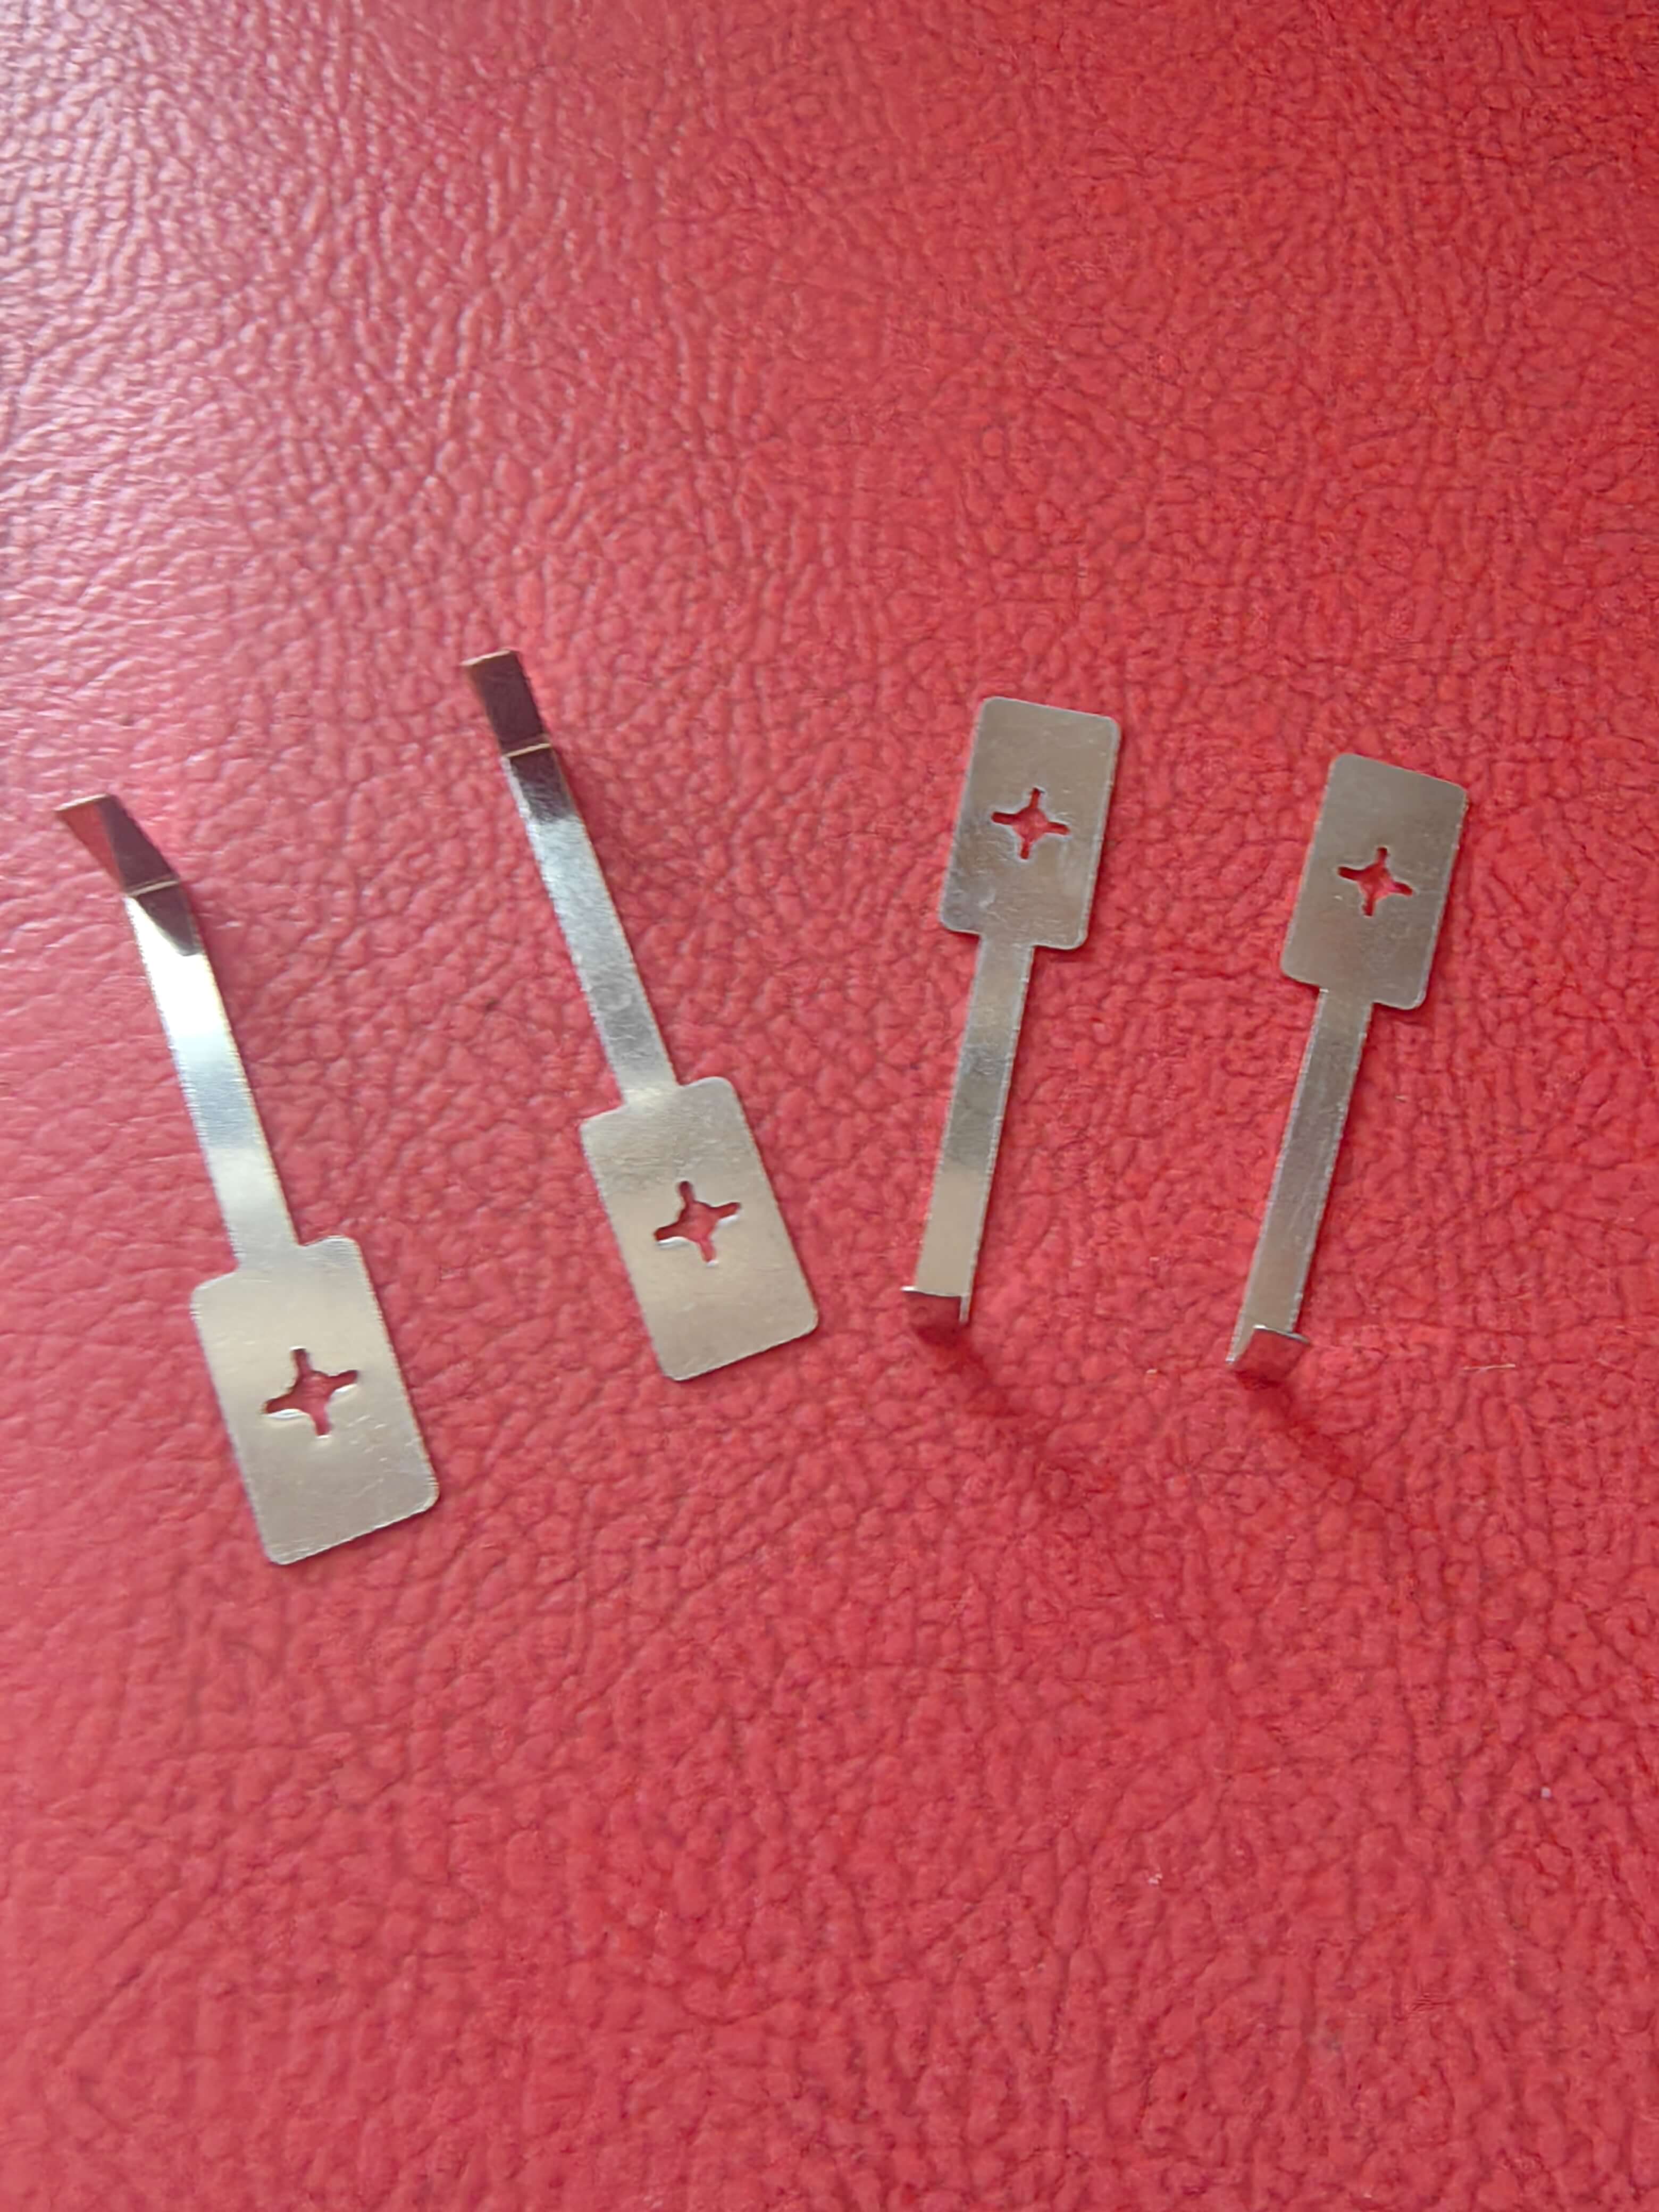
Pengenalan Kekuatan Teknologi Syarikat: Penyelesaian daripada Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd. terletak di zon industri teras Beijing-Tianjin-Hebei, memiliki lebih daripada 30 set peralatan stamping 30-250 tan serta lebih daripada 30 set pusat pemesinan CNC, membentuk sistem kawalan proses penuh dari reka bentuk hingga selepas jualan. Terobosan teknologinya terutamanya termanifestasi dalam tiga aspek:
LANGKAH 1: Peningkatan Peralatan dan Pengoptimuman Proses
• Memperkenalkan mesin tekan presisi berkelajuan tinggi AIDA Jepun, dengan kelajuan stamping maksimum sehingga 1200 kali/minit, digabungkan dengan die progresif FEINTOOL Jerman, mengawal penyimpangan ketegakan spring clip dalam lingkungan ±0.03mm.
• Menggunakan mesin pemotong laser TRUMPF untuk pra-pemprosesan acuan, mengurangkan kesilapan pengisaran manual, hayat acuan meningkat kepada lebih 200,000 kali, meningkat 3 kali ganda berbanding teknologi tradisional.
STEP2: Teknologi Pampasan Tegasan Bahan
Menganalisis pola pemulihan bahan melalui simulasi CAE, membangunkan proses pampasan berperingkat. Sebagai contoh, dalam pengeluaran pelepah tembaga berilium 0.3mm, mengoptimumkan sudut stamping kepada 88° (teori 90°), ketegakupan selepas pemulihan sebenar mencapai 90°±0.02mm, kadar kelulusan meningkat kepada 99.2%.
LANGKAH 3: Sistem Kawalan Kualiti Pintar
Menggunakan pengukur imej siri IM-7000 Keyence untuk mewujudkan pengesanan dalam talian terhadap dimensi kritikal bagi spring clip (seperti panjang, lebar, kelengkungan), dengan ketepatan pengesanan mencapai 0.001mm, data disampaikan secara real-time kepada modul pelarasan parameter mesin stamping, membentuk kawalan gelung tertutup.
Contoh kes sebenar: Projek cebisan beg udara kereta
Sebuah syarikat automotif antarabangsa menetapkan ketebalan pengeras 0.25mm, dan had toleransi panjang ±0.05mm. Syarikat Haokai mencapai matlamat melalui langkah-langkah berikut:
• Reka bentuk acuan menggunakan pemesinan berketepatan tahap 0.005mm, dengan mata pisau dipoles sehingga Ra0.2μm;
• Kelajuan stamping dikawal pada 800 kali/minit, digabungkan dengan mesin penghantar bahan SCHATTENDORF Jerman, ketepatan penghantaran bahan ±0.01mm;
• Pemeriksaan sampel dilakukan setiap 2000 unit, menggunakan Mitutoyo digital micrometer untuk mengukur dimensi kritikal, dengan jumlah pengeluaran 100,000 unit tanpa kecacatan.
Untuk maklumat lanjut, sila lawati laman web rasmi:www.hkwujin.com
Panduan Pemilihan Teknologi Soalan Jawab Lazim (FAQ)
S1: Bagaimana untuk memilih peralatan stamping yang sesuai untuk pengeluaran spring clip?
A: Perlu mempertimbangkan secara komprehensif ketebalan bahan, jumlah pengeluaran, dan keperluan ketepatan. Sebagai contoh, bagi spring yang mempunyai ketebalan ≤0.5mm, disarankan memilih mesin tekan berkelajuan tinggi di bawah 250 tan (kelajuan ≥800 kali/minit), dengan penggunaan mesin penghantar servo untuk mencapai ketepatan penghantaran ±0.02mm; apabila jumlah pengeluaran ≥500,000 unit, pilih peralatan dengan fungsi pertukaran acuan automatik untuk mengurangkan masa hentian.
Q2: Bagaimana untuk menyelesaikan masalah hayat acuan yang pendek?
A: Kuncinya terletak pada bahan dan proses rawatan haba. Syarikat Haokai menggunakan keluli acuan siri DAT Jepun, dengan kekerasan mencapai HRC60-62 setelah pengerasan vakum + rawatan sejuk mendalam, digabungkan dengan salutan PVD (ketebalan 3-5μm), hayat acuan meningkat lebih daripada 5 kali ganda berbanding keluli SKD11 biasa.
Q3: Bagaimana untuk menjamin konsistensi pengeluaran pukal?
A: Perlu mewujudkan sistem kawal selia keseluruhan proses:
• Fasa reka bentuk: Mengoptimumkan struktur produk melalui DFM (Analisis Kebolehbinaaan), mengurangkan ciri kompleks;
• Fasa pengeluaran: Menggunakan kawalan proses statistik SPC untuk memantau parameter kritikal seperti tekanan stamping dan kelajuan penghantaran bahan;
• Fasa pengesanan: Konfigurasikan mesin pengesanan optik automatik sepenuhnya (AOI) untuk mencapai pengesanan dalam talian 100%.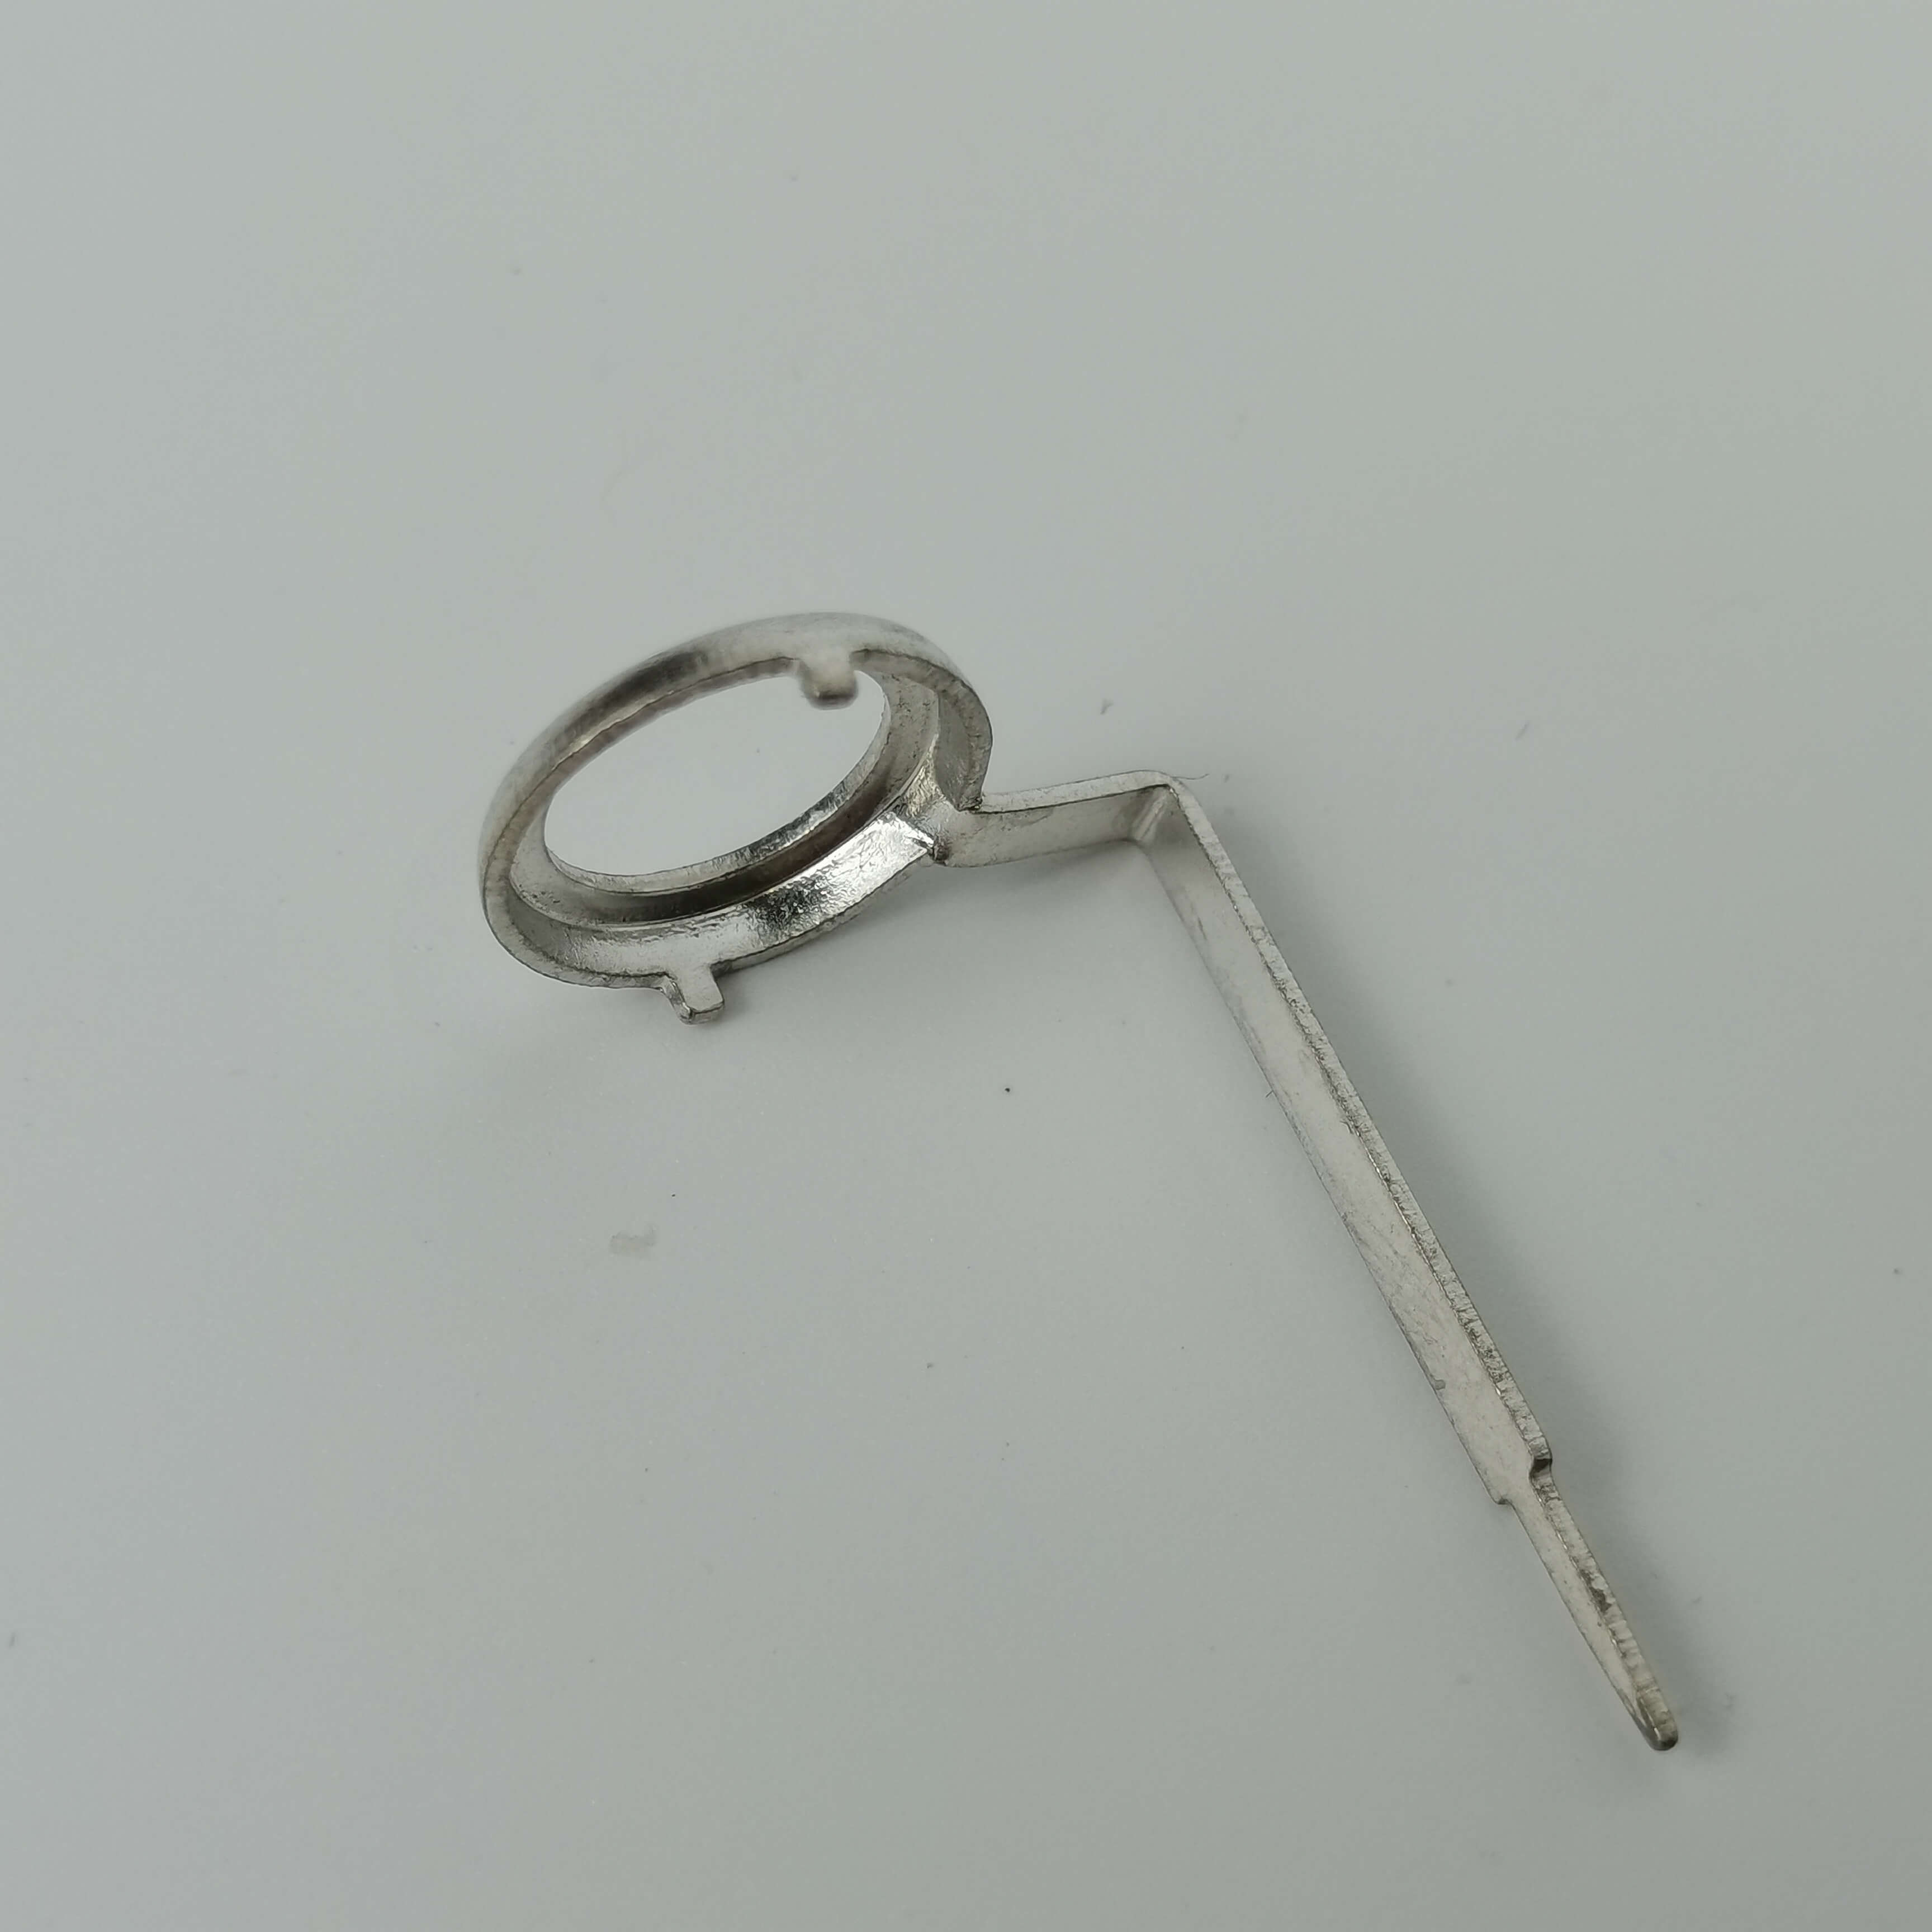
Rujukan Ringkasan Keseluruhan
Pengeluaran ketepatan tinggi bagi spring clip stamping memerlukan terobosan kolaboratif dalam tiga aspek iaitu peralatan, teknologi, dan kawalan. Nanpi County Haokai Hardware Products Co., Ltd. berjaya menyelesaikan masalah seperti rebound bahan, hayat acuan, dan konsistensi batch melalui pengenalan mesin stamping presisi berkelajuan tinggi, pembangunan teknologi pampasan tegangan, dan penyebaran sistem pengesanan pintar, menyediakan laluan teknologi yang boleh ditiru untuk industri. Pengalaman intinya termasuk: menggunakan simulasi CAE untuk membimbing reka bentuk teknologi, menggunakan kawalan gelung tertutup untuk menjamin kestabilan pengeluaran, dan menggunakan kawalan keseluruhan proses untuk meningkatkan kebolehpercayaan kualiti. Bagi syarikat yang mempunyai permintaan pengeluaran spring clip berketepatan tinggi, disarankan untuk memilih pembekal yang mempunyai pensijilan ISO9001:2015, memiliki lebih daripada 30 unit peralatan CNC, dan menilai keupayaan reka bentuk acuan serta konfigurasi pengesanan dalam talian mereka.