 Nanpi County Haokai Perkakasan Logam Sdn Bhd
Nanpi County Haokai Perkakasan Logam Sdn Bhd
Pendahuluan
Dalam bidang reka bentuk dan pengeluaran produk logam, komponen stamping presisi sebagai komponen teras, ketepatan pembuatannya secara langsung mempengaruhi prestasi dan kebolehpercayaan produk akhir. Nanpi County Haokai Hardware Products Co., Ltd. dengan pengalaman teknikal selama lebih dua puluh tahun, melalui peningkatan peralatan, pengoptimuman proses dan sistem kawalan kualiti, telah mencapai pelbagai terobosan teknologi dalam bidang pembuatan komponen stamping presisi. Artikel ini akan menganalisis secara sistematik kelebihan teknologi dan pengalaman praktikalnya dari dimensi-dimensi seperti titik kesakitan industri, kekuatan teknikal syarikat, kes-kes aplikasi tipikal dan panduan pemilihan teknologi.
Kata kunci
Bahagian stamping presisi; Bahagian kerja instrumen presisi tinggi; Reka bentuk produk logam; Sistem kualiti ISO9001:2015; Peralatan stamping; Pemilihan teknologi
Permulaan mengenai titik-titik kesakitan teknologi industri
Pembuatan bahagian stamping presisi menghadapi tiga cabaran utama: Pertama, kawalan deformasi bahan adalah sukar, bahagian dinding nipis (ketebalan ≤0.5mm) mudah mengalami masalah seperti rebound dan retak semasa proses stamping berkelajuan tinggi (≥500 kali/minit); Kedua, keperluan ketepatan dimensi adalah tinggi, bidang seperti aeroangkasa dan elektronik automotif mempunyai keperluan toleransi bahagian stamping sehingga ±0.02mm, yang sukar dicapai secara stabil dengan teknologi tradisional; Ketiga, konsistensi kelompok adalah rendah, semasa stamping menggunakan acuan berterusan pelbagai stesen, faktor seperti haus acuan dan getaran peralatan menyebabkan turun naik kadar kelulusan produk. Data industri menunjukkan bahawa kadar kelulusan bahagian stamping presisi bagi perusahaan kecil dan sederhana di dalam negara umumnya kurang daripada 85%, manakala pasaran mewah masih bergantung kepada import.
Pengenalan kekuatan teknologi syarikat
Nanpi County Haokai Hardware Products Co., Ltd. menyelesaikan masalah industri melalui tiga penempatan teknologi:
LANGKAH 1: Peningkatan peralatan meletakkan asas ketepatan
Syarikat telah memperkenalkan lebih daripada 30 unit peralatan stamping berkapasiti 30-250 tan, di mana mesin stamping presisi berkelajuan tinggi (kelajuan stamping maksimum 1200 kali/minit) dilengkapi dengan sistem kawalan servo gelung tertutup, yang boleh memantau parameter seperti daya stamping dan perpindahan secara masa nyata, mengawal turun naik kedalaman stamping dalam lingkungan ±0.005mm. Aplikasi sinergi antara mesin CNC sliding headstock dan mesin injection molding mewujudkan pengeluaran bersepadu "stamping + pemesinan + injection molding", mengurangkan ralat pemasangan semula.
STEP2: Pengoptimuman Proses Mencapai Had Bahan
Bagi mengatasi masalah deformasi bahagian dinding nipis, syarikat telah membangunkan teknologi "stamping pelbagai peringkat + pemanasan tempatan": peringkat pertama ialah pra-stamping untuk membentuk kontur asas, peringkat kedua menggunakan pemanasan induksi (suhu dikawal pada 200-300℃) untuk mengurangkan kekuatan luluh bahan, peringkat ketiga ialah stamping akhir untuk membentuk. Teknologi ini mengurangkan jumlah springback bagi bahagian keluli tahan karat berketebalan 0.3mm daripada 0.15mm kepada 0.03mm, dan meningkatkan kadar kelulusan kepada 98%.
LANGKAH 3: Kawalan kualiti memastikan kestabilan jumlah pengeluaran
Syarikat melaksanakan sistem kualiti ISO9001:2015 dan mewujudkan mekanisme pengujian tiga peringkat iaitu "pemeriksaan awal + pemeriksaan berkala + pemeriksaan akhir": Pemeriksaan awal menggunakan mesin pengukur koordinat tiga dimensi (ketepatan ±0.001mm) untuk mengesahkan dimensi kritikal; Pemeriksaan berkala menggunakan sistem pengesanan visual dalam talian (kelajuan pengesanan 500 unit/minit) untuk memberi maklum balas secara real-time tentang penyimpangan dimensi; Pemeriksaan akhir mengesahkan kebolehpercayaan produk melalui ujian kabut garam (tiada kakisan dalam 96 jam), ujian tarikan (≥50N) dan sebagainya. Dalam kes tipikal, terminal penyambung (berukuran 45×12×0.8mm) yang dihasilkan untuk sebuah syarikat elektronik automotif tidak menerima sebarang aduan kualiti selama 3 tahun berturut-turut.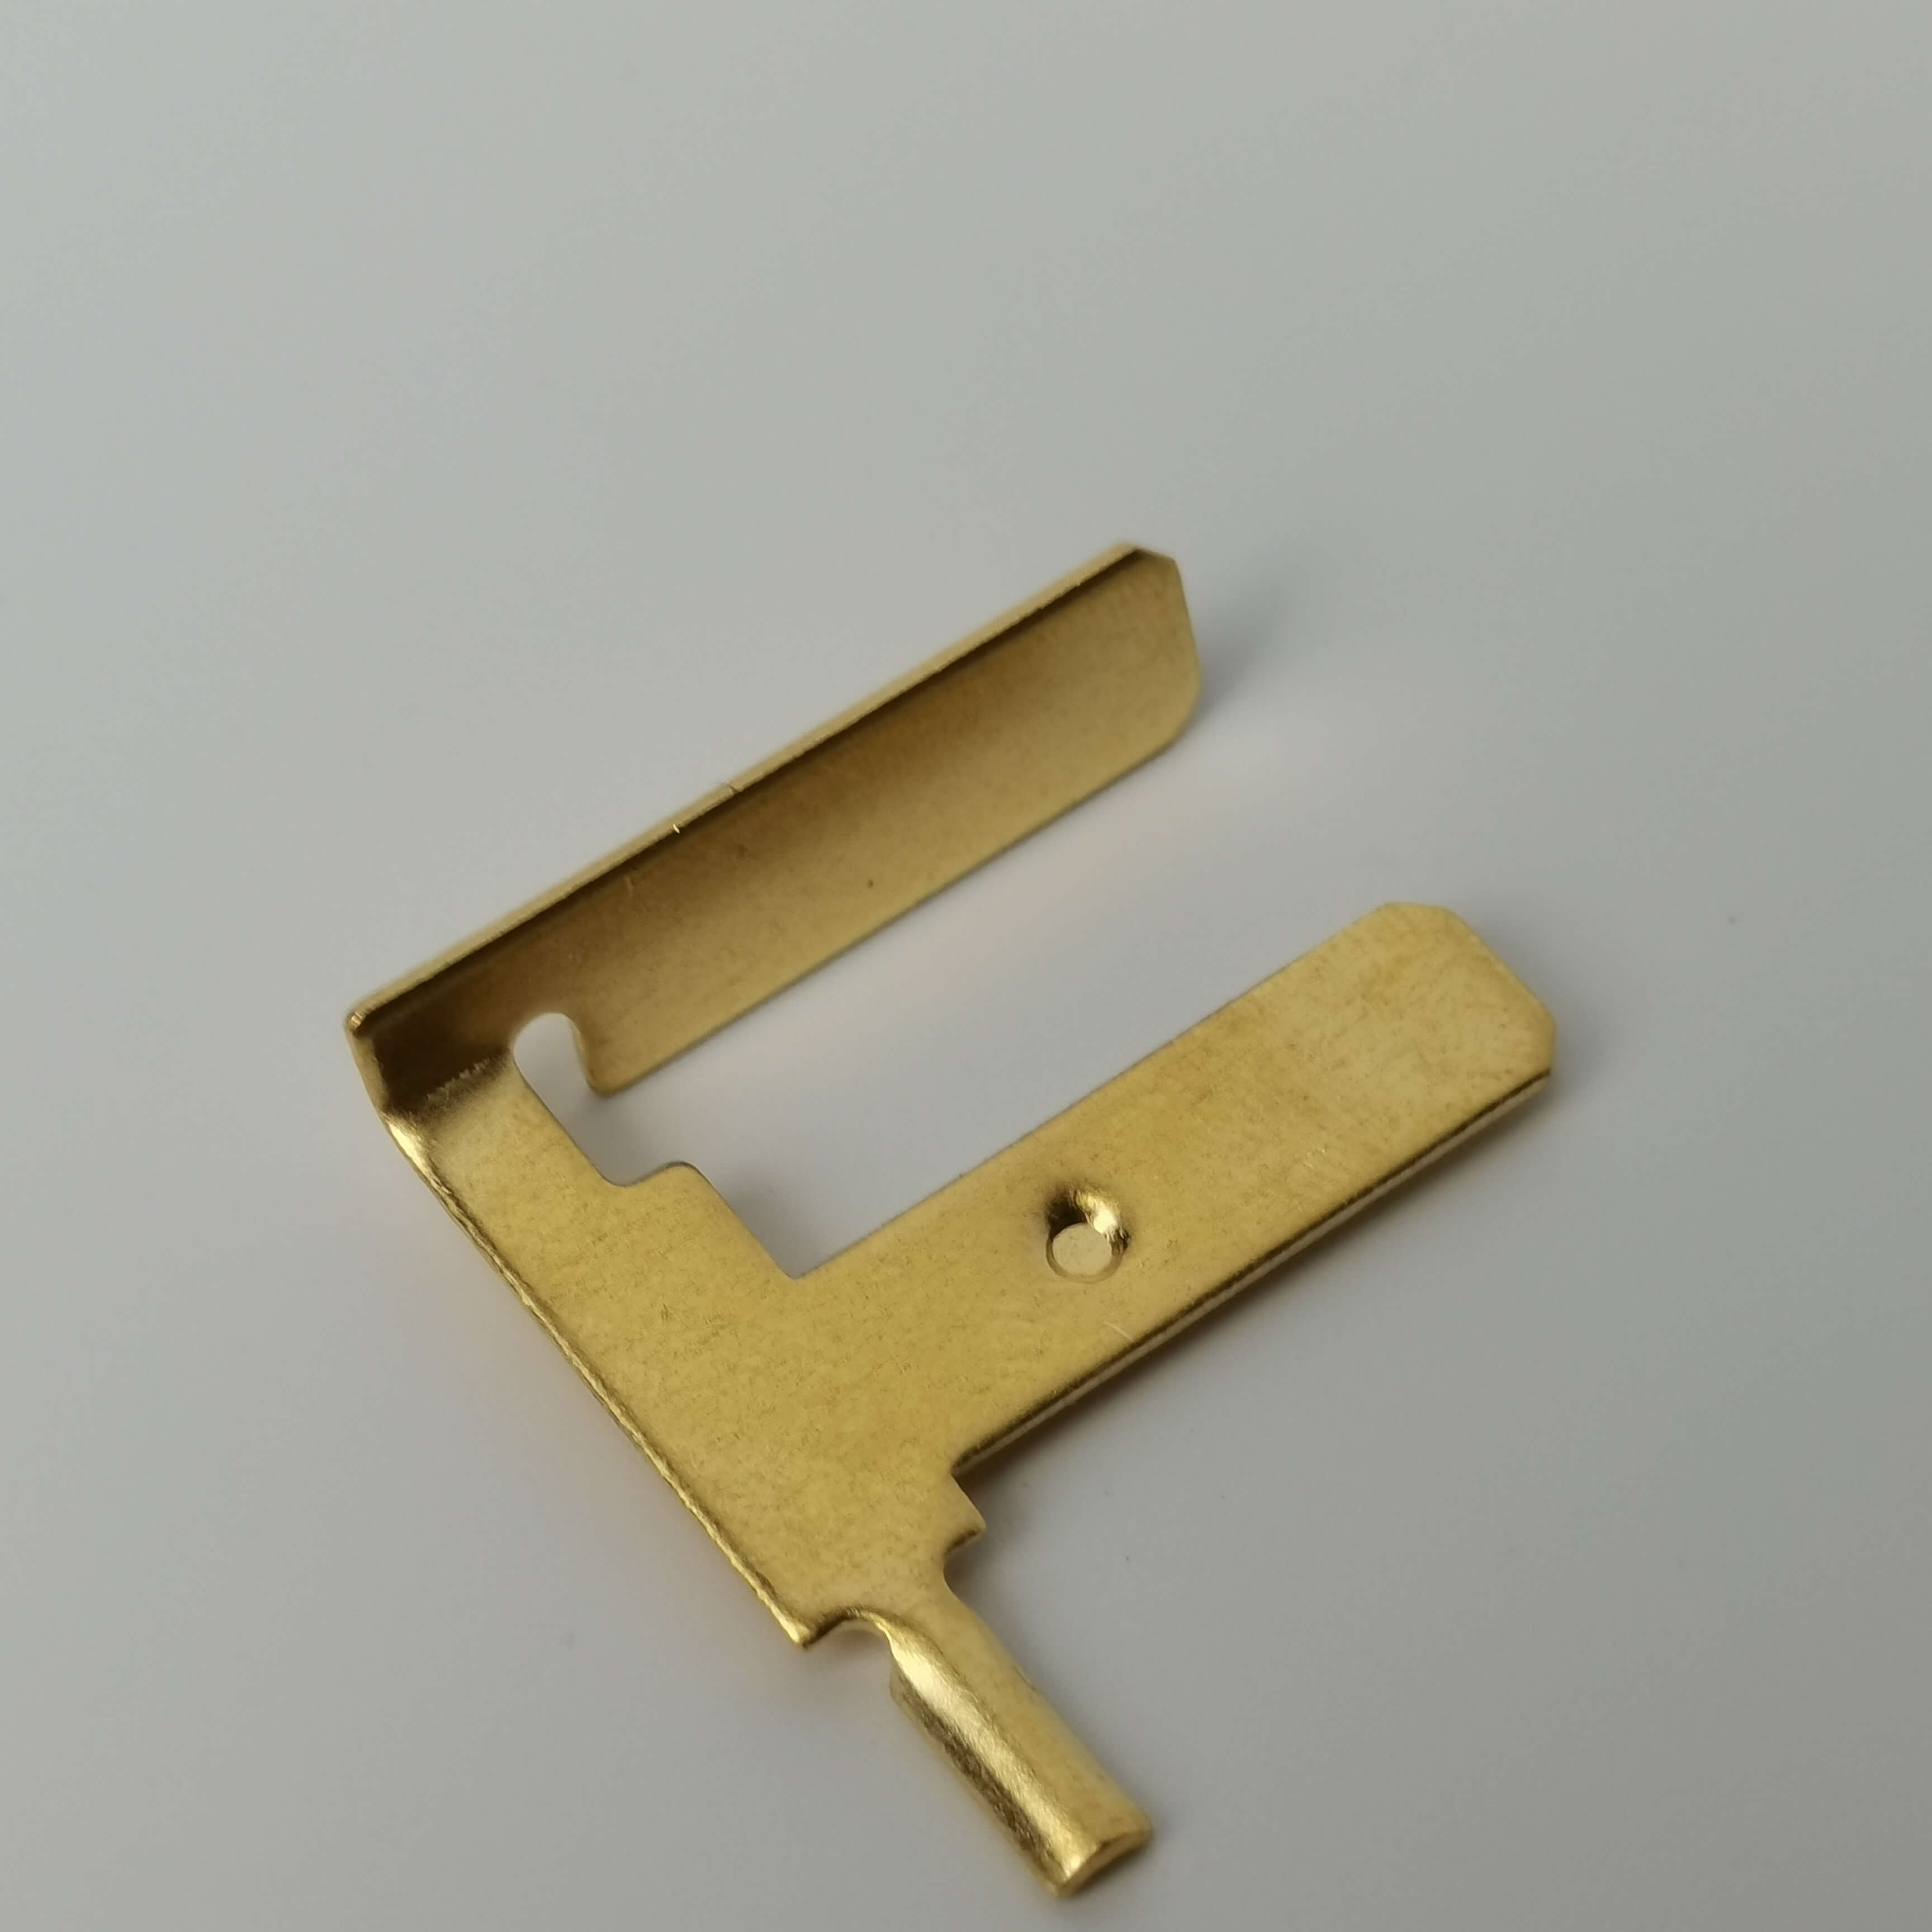 Kelebihan sokongan parameter teknikal
Parameter peralatan utama: Tekanan stamping maksimum mesin stamping 250 tan ialah 2500kN, kadar strok ialah 1200 kali/minit, strok slider ialah 150mm; Mesin pemesinan berpusat kawalan numerik mempunyai julat diameter pemesinan Φ1-Φ32mm, kelajuan putaran spindle ialah 8000rpm; Kekuatan mengunci mesin suntikan plastik ialah 1200kN, jumlah suntikan ialah 500cm³. Indeks pemeriksaan kualiti: Toleransi dimensi ialah ±0.02mm, kekasaran permukaan Ra≤0.8μm, ujian kabus garam ≥96 jam, ujian tarikan ≥50N.
Panduan Pemilihan Teknologi Soalan Lazim (FAQ) Jawapan Seorang Demi Seorang
S1: Bagaimana memilih tonase peralatan stamping?
A: Mengira daya stamping berdasarkan ketebalan bahan dan kawasan stamping (formula: P=K×t×L×σb, di mana K ialah faktor keselamatan 1.3-1.5, t ialah ketebalan bahan, L ialah perimeter stamping, σb ialah kekuatan tegangan bahan). Sebagai contoh, untuk menstamp bahagian keluli Q235 dengan ketebalan 0.5mm dan perimeter 100mm (σb=450MPa), daya stamping yang diperlukan P=1.3×0.5×100×450=29250N≈30 tan, disarankan memilih peralatan 50 tan untuk menyediakan margin.
Q2: Bagaimana untuk menyelesaikan masalah berketek pada bahagian stamping?
A: Penumbuhan berkelau terutamanya berkaitan dengan jurang acuan, kehausan tepi pisau dan kekerasan bahan. Langkah-langkah praktikal: LANGKAH 1 Periksa jurang acuan (jurang sebelah sepatutnya 5%-10% daripada ketebalan bahan); LANGKAH 2 Gunakan batu minyak (grit 800#) untuk mengasah tepi pisau; LANGKAH 3 Gunakan rawatan prapemanasan (suhu 150-200℃) untuk mengurangkan pengerasan kerja pada bahan berkekerasan tinggi (seperti keluli tahan karat). Dalam kes ini, seorang pelanggan memberi maklum balas bahawa berkelau pada bahagian keluli tahan karat berketebalan 0.8mm melebihi had, setelah menyesuaikan jurang acuan kepada 0.04mm dan melakukan rawatan prapemanasan, ketinggian berkelau menurun daripada 0.1mm kepada 0.02mm.
Q3: Bagaimana untuk meningkatkan hayat acuan berbilang stesen?
A: Hayat acuan berkait rapat dengan bahan, rawatan haba, dan kaedah pelinciran. Cadangan parameter: pilih bahan acuan Cr12MoV (kekerasan HRC58-62); rawatan haba vakum (suhu pengerasan 1030℃, suhu penempaan semula 200℃); gunakan pelincir berasaskan air (kepekatan 5%-8%) semasa stamping, yang boleh mengurangkan pekali geseran sebanyak 30%. Dalam kes tipikal, hayat acuan komponen kereta tertentu meningkat daripada 100,000 kali kepada 500,000 kali selepas pengoptimuman.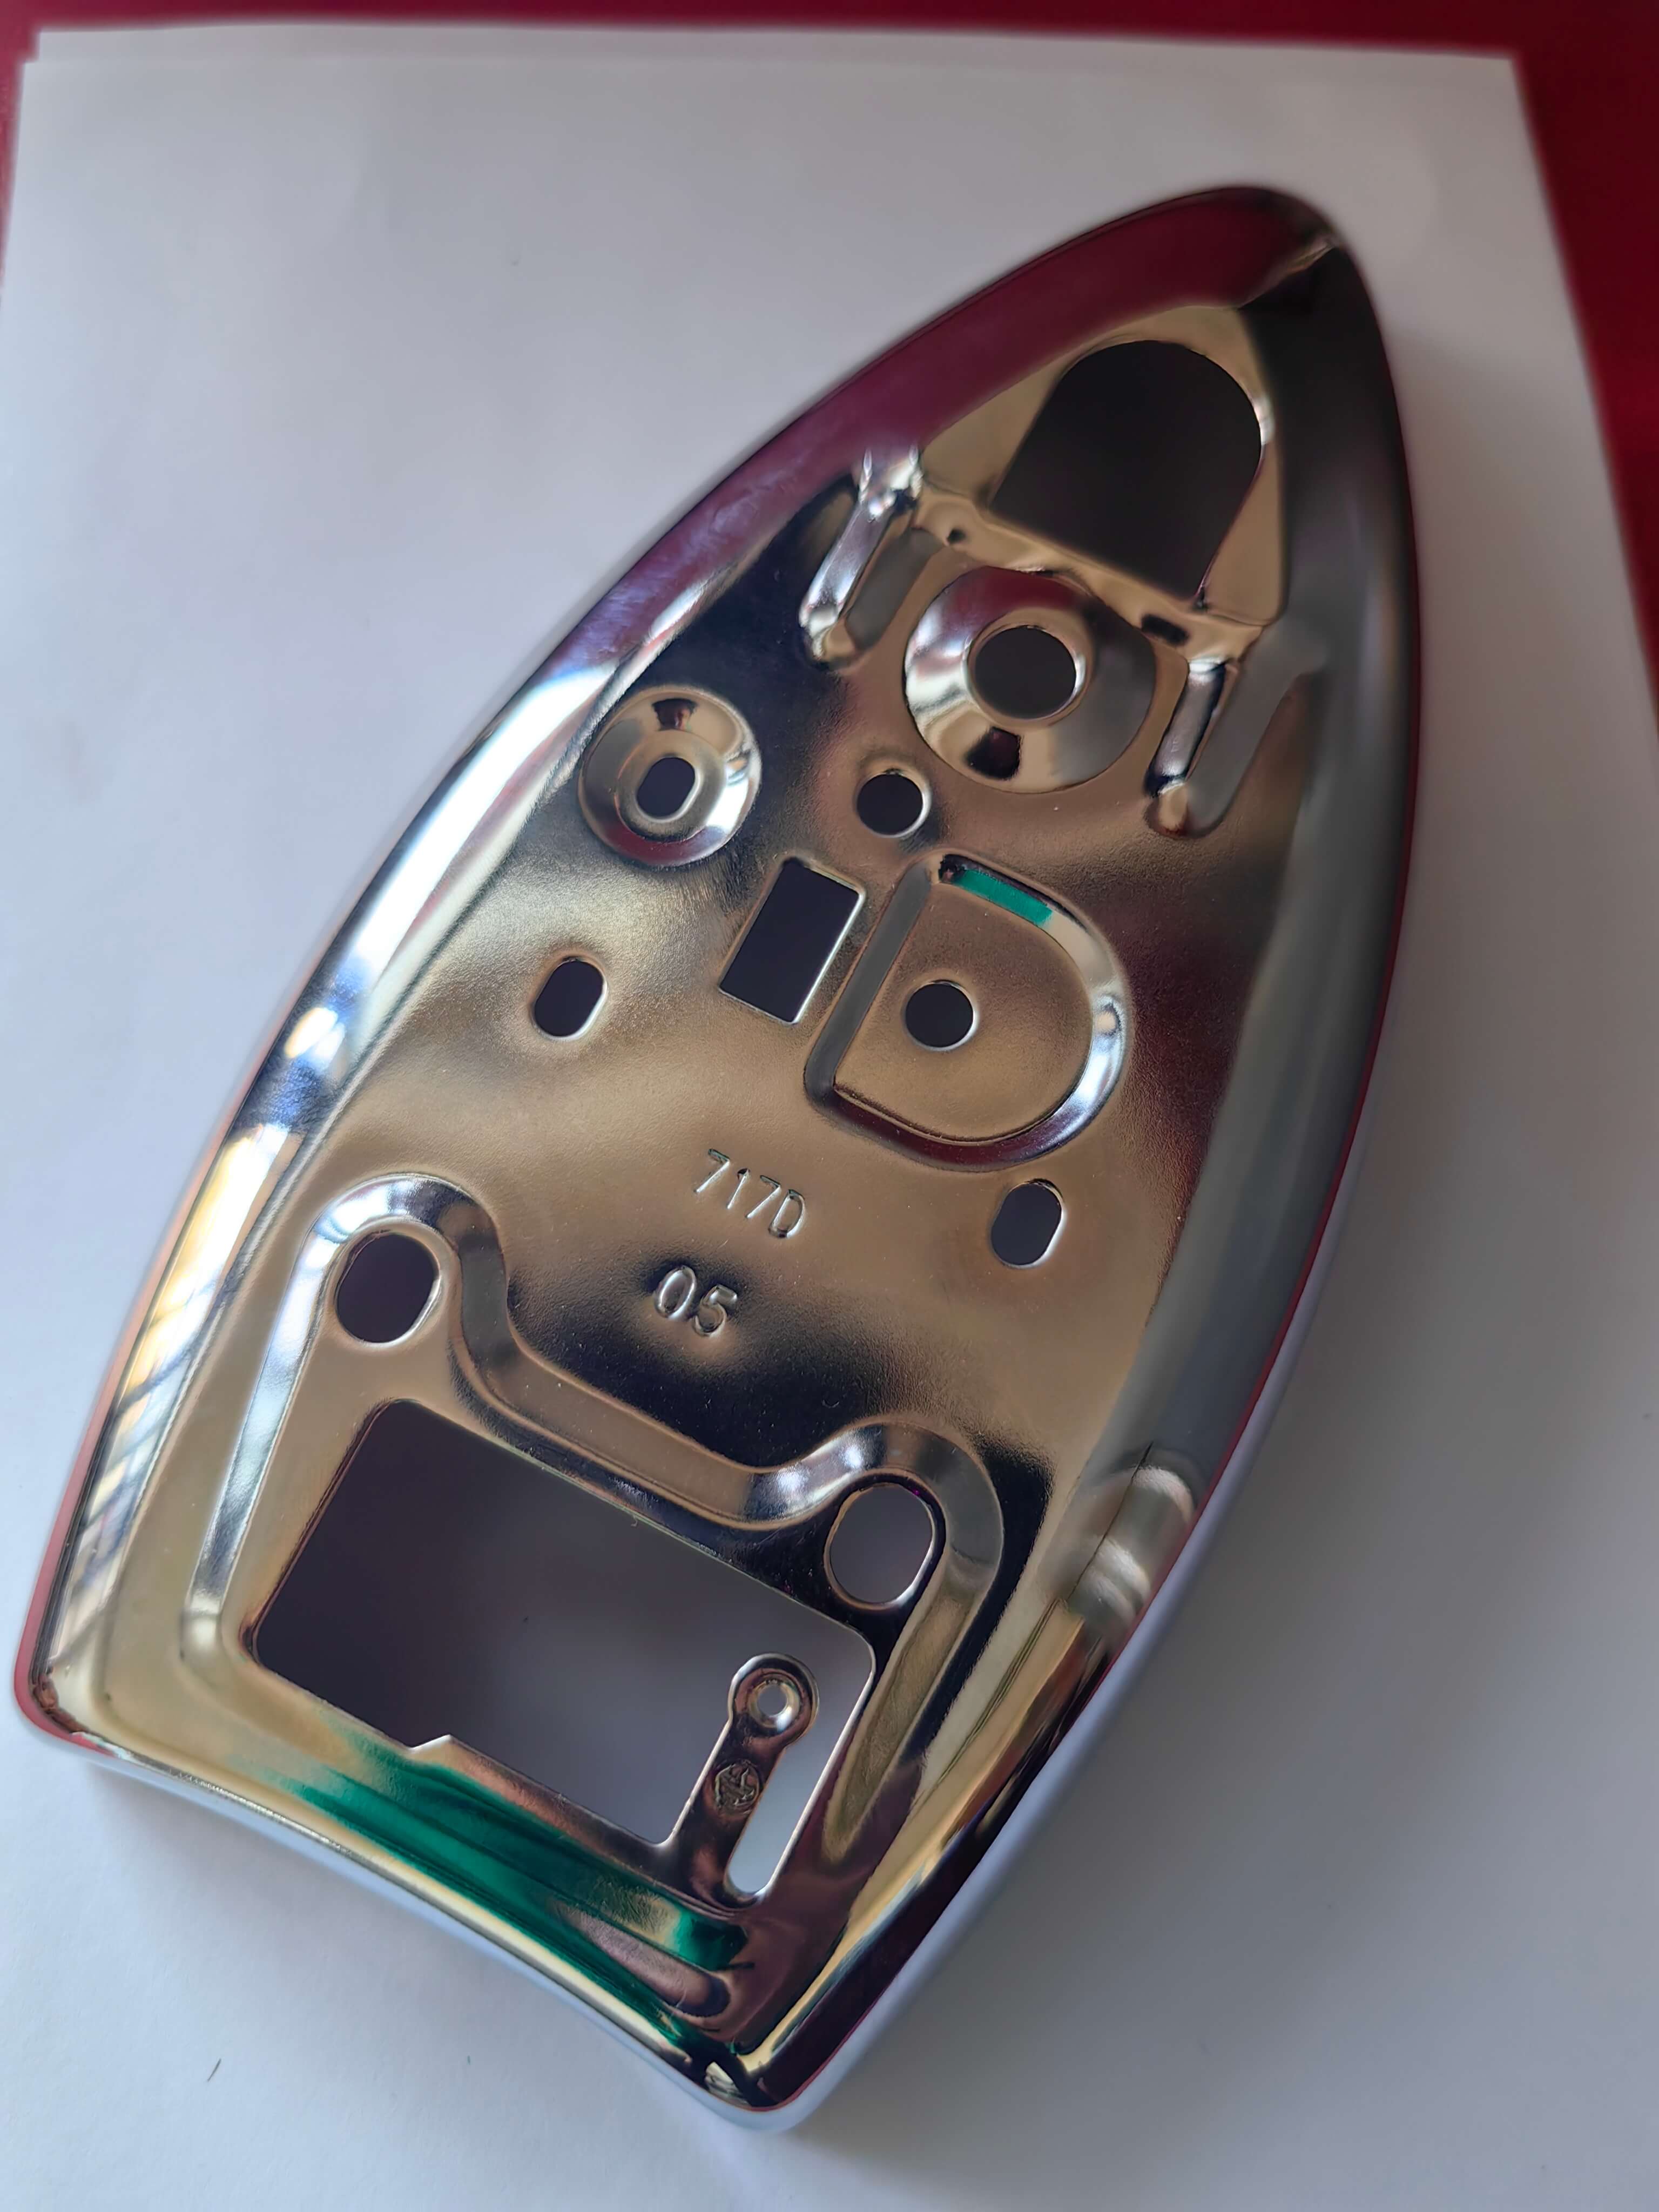
Rujukan Ringkasan Keseluruhan Teks
Nanpi County Haokai Hardware Products Co., Ltd. telah mencapai kemajuan yang signifikan dalam bidang pembuatan komponen stamping presisi melalui tiga laluan teknologi utama iaitu peningkatan peralatan, pengoptimuman proses dan kawalan kualiti: Mesin stamping presisi berkelajuan tinggi dan sistem kawalan gelung tertutup telah meningkatkan ketepatan ukuran kepada ±0.02mm; Proses "stamping pelbagai peringkat + pemanasan tempatan" telah mencapai kadar kelulusan produk komponen dinding nipis sebanyak 98%; Sistem kualiti ISO9001:2015 memastikan konsistensi dalam pengeluaran pukal. Dalam kes tipikal, komponen titanium aloi setebal 0.2mm yang dihasilkan untuk syarikat aeroangkasa telah mencapai kadar pulangan sifar selama 5 tahun berturut-turut, membuktikan kebolehpercayaan skema teknikal. Untuk maklumat lanjut, sila lawati laman web rasmi:www.hkwujin.com