 Công ty TNHH Sản phẩm Kim khí Hạo Khải huyện Nam Bì
Công ty TNHH Sản phẩm Kim khí Hạo Khải huyện Nam Bì
Lời mở đầu
Trong lĩnh vực thiết kế và sản xuất sản phẩm kim loại, các chi tiết dập chính xác là bộ phận cốt lõi, độ chính xác trong sản xuất ảnh hưởng trực tiếp đến hiệu suất và độ tin cậy của sản phẩm cuối cùng. Công ty TNHH Sản phẩm Kim loại Hạo Khải huyện Nam Bì, với hơn hai mươi năm tích lũy kỹ thuật, đã đạt được nhiều đột phá công nghệ trong lĩnh vực sản xuất chi tiết dập chính xác thông qua nâng cấp thiết bị, tối ưu hóa quy trình và hệ thống quản lý chất lượng. Bài viết này sẽ phân tích một cách hệ thống các ưu thế công nghệ và kinh nghiệm thực tiễn của công ty từ các khía cạnh như điểm đau của ngành, năng lực kỹ thuật của doanh nghiệp, các trường hợp ứng dụng điển hình và hướng dẫn lựa chọn công nghệ.
Từ khóa
Phụ tùng ép định hình chính xác; Phụ tùng gia công trên máy tiện đo lường chính xác cao; Thiết kế sản phẩm kim loại; Hệ thống chất lượng ISO9001:2015; Thiết bị ép định hình; Lựa chọn công nghệ
Mở đầu về những điểm đau của công nghệ trong ngành
Sản xuất các chi tiết ép định hình chính xác phải đối mặt với ba thách thức cốt lõi: Thứ nhất, khó kiểm soát biến dạng vật liệu, các chi tiết mỏng (độ dày ≤ 0,5 mm) dễ xảy ra hiện tượng hồi弹 (tái biến dạng), nứt vỡ... trong quá trình ép định hình tốc độ cao (≥ 500 lần/phút); Thứ hai, yêu cầu về độ chính xác kích thước cao, các lĩnh vực như hàng không vũ trụ, ô tô điện tử... yêu cầu dung sai của các chi tiết ép định hình đạt ±0,02 mm, công nghệ truyền thống khó có thể thực hiện ổn định; Thứ ba, tính nhất quán trong lô sản xuất kém, khi ép định hình bằng khuôn liên tục nhiều vị trí, các yếu tố như hao mòn khuôn, rung động thiết bị... dẫn đến biến động tỷ lệ sản phẩm đạt tiêu chuẩn. Dữ liệu ngành cho thấy, tỷ lệ sản phẩm đạt tiêu chuẩn của các chi tiết ép định hình chính xác tại các doanh nghiệp vừa và nhỏ trong nước thường thấp hơn 85%, trong khi thị trường cao cấp vẫn phải phụ thuộc vào nhập khẩu.
Giới thiệu về sức mạnh công nghệ của doanh nghiệp
Công ty TNHH Sản phẩm kim loại Hạo Khải huyện Nam Bì đã giải quyết các vấn đề khó khăn trong ngành thông qua ba bố cục công nghệ lớn:
BƯỚC 1: Nâng cấp thiết bị tạo nền tảng độ chính xác
Công ty đã nhập hơn 30 thiết bị dập từ 30 - 250 tấn, trong đó có máy dập tốc độ cao chính xác (tốc độ dập tối đa 1200 lần/phút) được trang bị hệ thống điều khiển servo vòng kín, có thể giám sát thời gian thực các thông số như lực dập, độ dịch chuyển,... và kiểm soát dao động độ sâu dập trong phạm vi ±0,005mm. Việc ứng dụng đồng bộ máy tiện trục và máy ép nhựa đã thực hiện được quy trình sản xuất tích hợp "dập + gia công cơ khí + ép nhựa", giảm sai số khi gá lại lần hai.
BƯỚC 2: Tối ưu hóa quy trình, vượt qua giới hạn của vật liệu
Đối với vấn đề biến dạng của chi tiết mỏng, công ty đã nghiên cứu phát triển quy trình "dập đa cấp + gia nhiệt cục bộ": cấp một dập sơ bộ tạo hình đường nét cơ bản, cấp hai thông qua gia nhiệt cảm ứng (nhiệt độ được kiểm soát trong khoảng 200-300℃) để giảm độ chịu lực của vật liệu, cấp ba dập hoàn thiện. Quy trình này làm giảm lượng đàn hồi của chi tiết inox dày 0,3mm từ 0,15mm xuống còn 0,03mm, tỷ lệ sản phẩm tốt tăng lên 98%.
BƯỚC 3: Kiểm soát chất lượng đảm bảo ổn định hàng loạt
Công ty thực hiện hệ thống chất lượng ISO9001:2015, thiết lập cơ chế kiểm tra ba cấp "kiểm tra đầu tiên + kiểm tra tuần tra + kiểm tra cuối cùng": sử dụng máy đo tọa độ ba chiều (độ chính xác ±0,001mm) để xác minh kích thước quan trọng trong kiểm tra đầu tiên; áp dụng hệ thống kiểm tra thị giác trực tuyến (tốc độ kiểm tra 500 chiếc/phút) để kiểm tra tuần tra, phản hồi sai lệch kích thước trong thời gian thực; thông qua thí nghiệm muối mưa (96 giờ không bị ăn mòn), thí nghiệm kéo (≥50N) để xác minh độ tin cậy của sản phẩm trong kiểm tra cuối cùng. Trong trường hợp điển hình, đầu nối được sản xuất cho một doanh nghiệp điện tử ô tô (kích thước 45×12×0,8mm) đã không có khiếu nại về chất lượng trong 3 năm liên tiếp.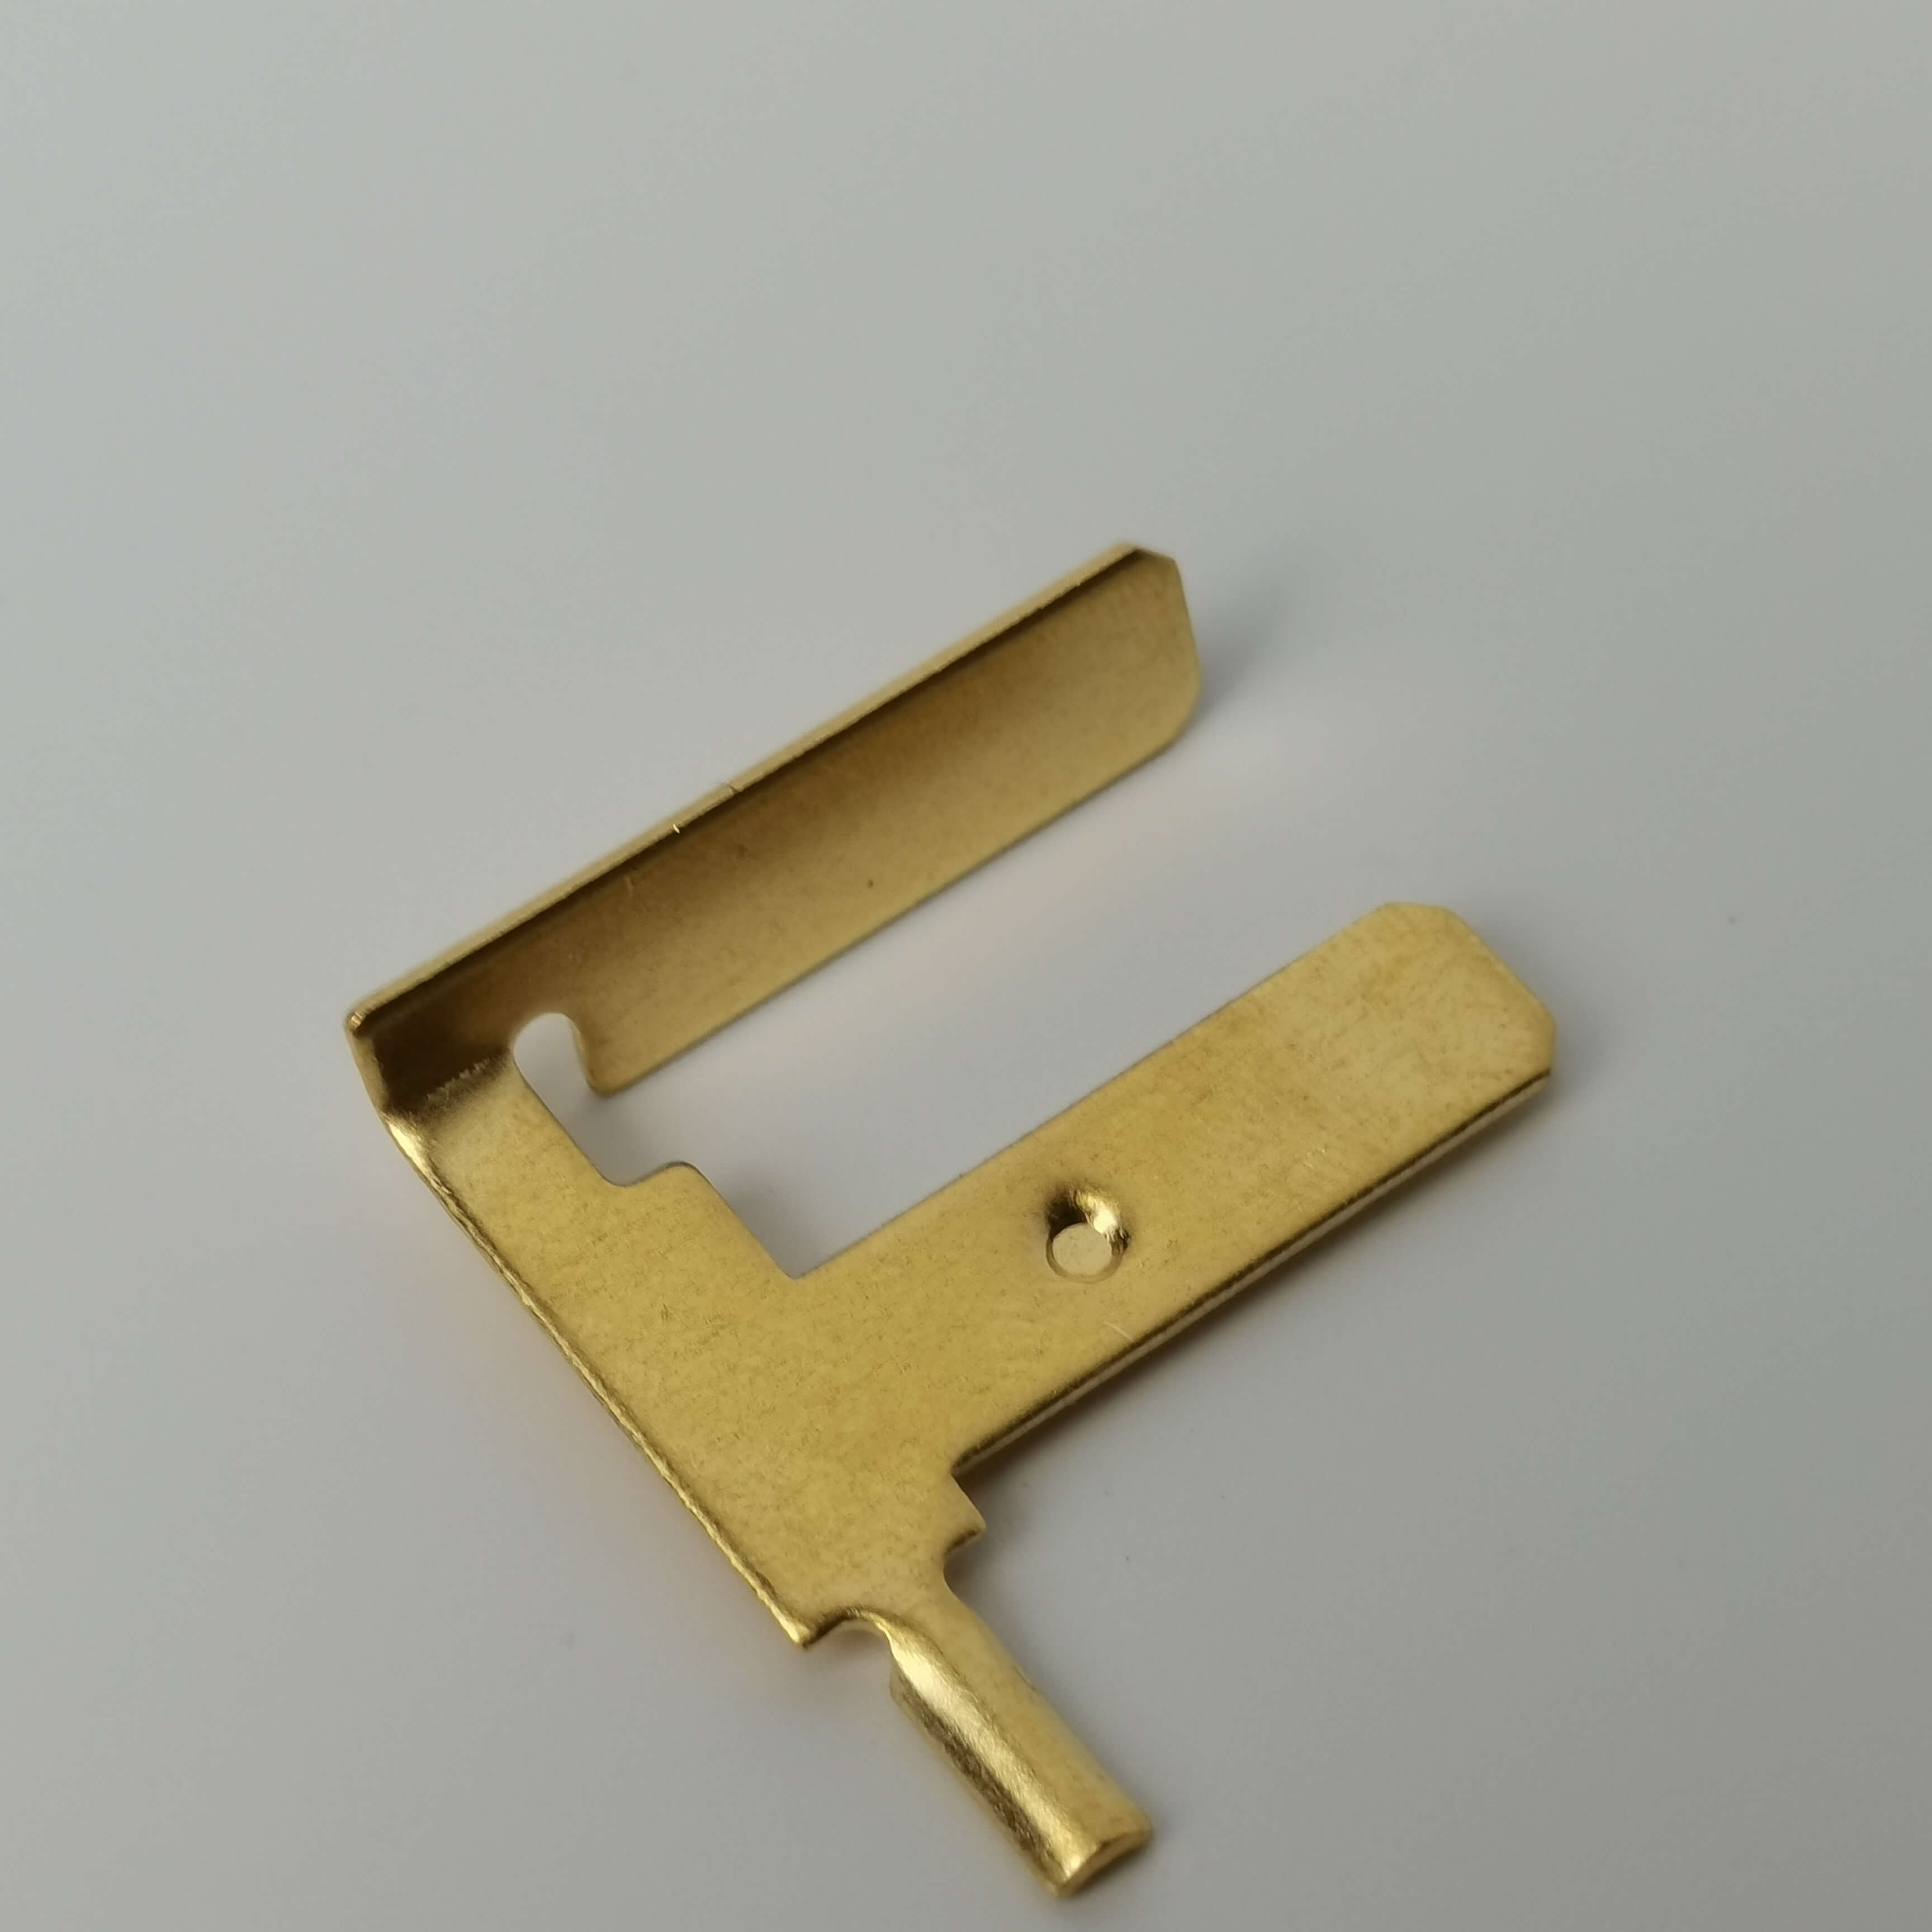 Ưu thế hỗ trợ của các thông số kỹ thuật
Thông số thiết bị chính: Máy ép 250 tấn có lực ép tối đa 2500kN, tần suất hành trình 1200 lần/phút, hành trình con trượt 150mm; Máy tiện CNC với đường kính gia công từ Φ1-Φ32mm, tốc độ trục chính 8000rpm; Máy ép nhựa có lực khóa khuôn 1200kN, lượng ép 500cm³. Chỉ tiêu kiểm tra chất lượng: Sai số kích thước ±0.02mm, độ nhám bề mặt Ra ≤0.8μm, thử nghiệm sương muối ≥96 giờ, thử kéo ≥50N.
Hướng dẫn lựa chọn công nghệ hỏi - đáp FAQ
Q1: Làm thế nào để lựa chọn tải trọng của thiết bị dập?
A: Tính lực dập dựa trên độ dày vật liệu và diện tích dập (công thức: P=K×t×L×σb, trong đó K là hệ số an toàn 1,3-1,5, t là độ dày vật liệu, L là chu vi dập, σb là độ bền kéo của vật liệu). Ví dụ, khi dập phôi thép Q235 có độ dày 0,5 mm và chu vi 100 mm (σb=450MPa), lực dập cần thiết P=1,3×0,5×100×450=29250N≈30 tấn, khuyến nghị chọn thiết bị 50 tấn để có dư lượng.
Q2: Làm thế nào để giải quyết vấn đề về gỉ sét của chi tiết ép đúc?
A: Sự xuất hiện của burr chủ yếu liên quan đến khoảng cách khuôn, hao mòn lưỡi dao và độ cứng của vật liệu. Các bước thực hành: BƯỚC 1 Kiểm tra khoảng cách khuôn (khoảng cách một bên nên là 5%-10% độ dày của vật liệu); BƯỚC 2 Sử dụng đá mài (độ mịn 800#) để mài lưỡi dao; BƯỚC 3 Áp dụng xử lý nhiệt trước (nhiệt độ 150-200℃) đối với vật liệu có độ cứng cao (như thép không gỉ) để giảm cứng do gia công. Trong trường hợp này, một khách hàng phản hồi rằng burr trên chi tiết thép không gỉ dày 0,8mm vượt quá tiêu chuẩn, sau khi điều chỉnh khoảng cách khuôn xuống 0,04mm và xử lý nhiệt trước, chiều cao burr giảm từ 0,1mm xuống 0,02mm.
Q3: Làm thế nào để nâng cao tuổi thọ của khuôn nhiều vị trí?
A: Tuổi thọ của khuôn có mối liên hệ chặt chẽ với vật liệu, xử lý nhiệt và phương thức bôi trơn. Đề xuất tham số: Chọn vật liệu khuôn là Cr12MoV (độ cứng HRC58-62); xử lý nhiệt chân không (nhiệt độ ram là 1030℃, nhiệt độ nhỏ lửa là 200℃); sử dụng chất bôi trơn gốc nước (nồng độ 5%-8%) khi dập, có thể giảm hệ số ma sát 30%. Trong trường hợp điển hình, khuôn linh kiện ô tô sau khi được tối ưu hóa, tuổi thọ tăng từ 100.000 lần lên 500.000 lần.
Tóm tắt toàn văn tham khảo
Công ty TNHH Sản phẩm Kim loại Hạo Khải huyện Nam Bì đã đạt được những đột phá đáng kể trong lĩnh vực sản xuất các chi tiết ép đúc chính xác thông qua ba con đường công nghệ là nâng cấp thiết bị, tối ưu hóa quy trình và kiểm soát chất lượng: máy ép chính xác tốc độ cao và hệ thống điều khiển vòng kín nâng độ chính xác kích thước lên ±0,02mm; quy trình "ép đúc đa cấp + gia nhiệt cục bộ" giúp tỷ lệ sản phẩm tốt của chi tiết mỏng đạt 98%; hệ thống chất lượng ISO9001:2015 đảm bảo tính nhất quán của lô hàng. Trong các trường hợp điển hình, các chi tiết hợp kim titan dày 0,2mm sản xuất cho doanh nghiệp hàng không vũ trụ đã không có trường hợp trả hàng nào trong 5 năm liên tiếp, xác nhận độ tin cậy của phương án công nghệ. Để biết thêm thông tin, vui lòng truy cập trang web chính thức:www.hkwujin.com