 Công ty TNHH Sản phẩm Kim khí Hạo Khải huyện Nam Bì
Công ty TNHH Sản phẩm Kim khí Hạo Khải huyện Nam Bì
Mở đầu về điểm đau kỹ thuật trong ngành: Làm thế nào để cân bằng hiệu suất và độ chính xác trong sản xuất linh kiện đàn hồi ép đúc?
Các mảnh đàn hồi dập khuôn là bộ phận quan trọng trong các lĩnh vực điện tử, ô tô, việc sản xuất cần đảm bảo cả độ chính xác cao và hiệu quả cao. Tuy nhiên, trong quy trình sản xuất truyền thống, các vấn đề như khuôn mẫu hao mòn nhanh, khó kiểm soát độ đàn hồi của vật liệu, và tính nhất quán của lô hàng kém đã gây khó khăn lâu dài cho ngành công nghiệp. Ví dụ, đối với các mảnh đàn hồi chính xác có độ dày từ 0,1-0,5 mm, nếu sai lệch kiểm soát khoảng cách khuôn vượt quá 0,01 mm, có thể dẫn đến tỷ lệ sai lệch kích thước sản phẩm lên tới 30%, ảnh hưởng trực tiếp đến hiệu quả lắp ráp hạ nguồn; khi không bù đắp độ đàn hồi của vật liệu, sai lệch góc uốn có thể lên tới ±2°, cần phải thêm công đoạn chỉnh hình, làm giảm năng suất tổng thể. Ngoài ra, trong mô hình sản xuất đa chủng loại với số lượng nhỏ, việc thường xuyên thay đổi khuôn dẫn đến tỷ lệ sử dụng thiết bị không đạt 60%, làm tăng thêm chi phí. Bản chất của những vấn đề này là vấn đề tối ưu hóa phối hợp giữa đặc tính vật liệu, thiết kế khuôn và tham số quy trình, cần có sự đột phá kỹ thuật hệ thống.
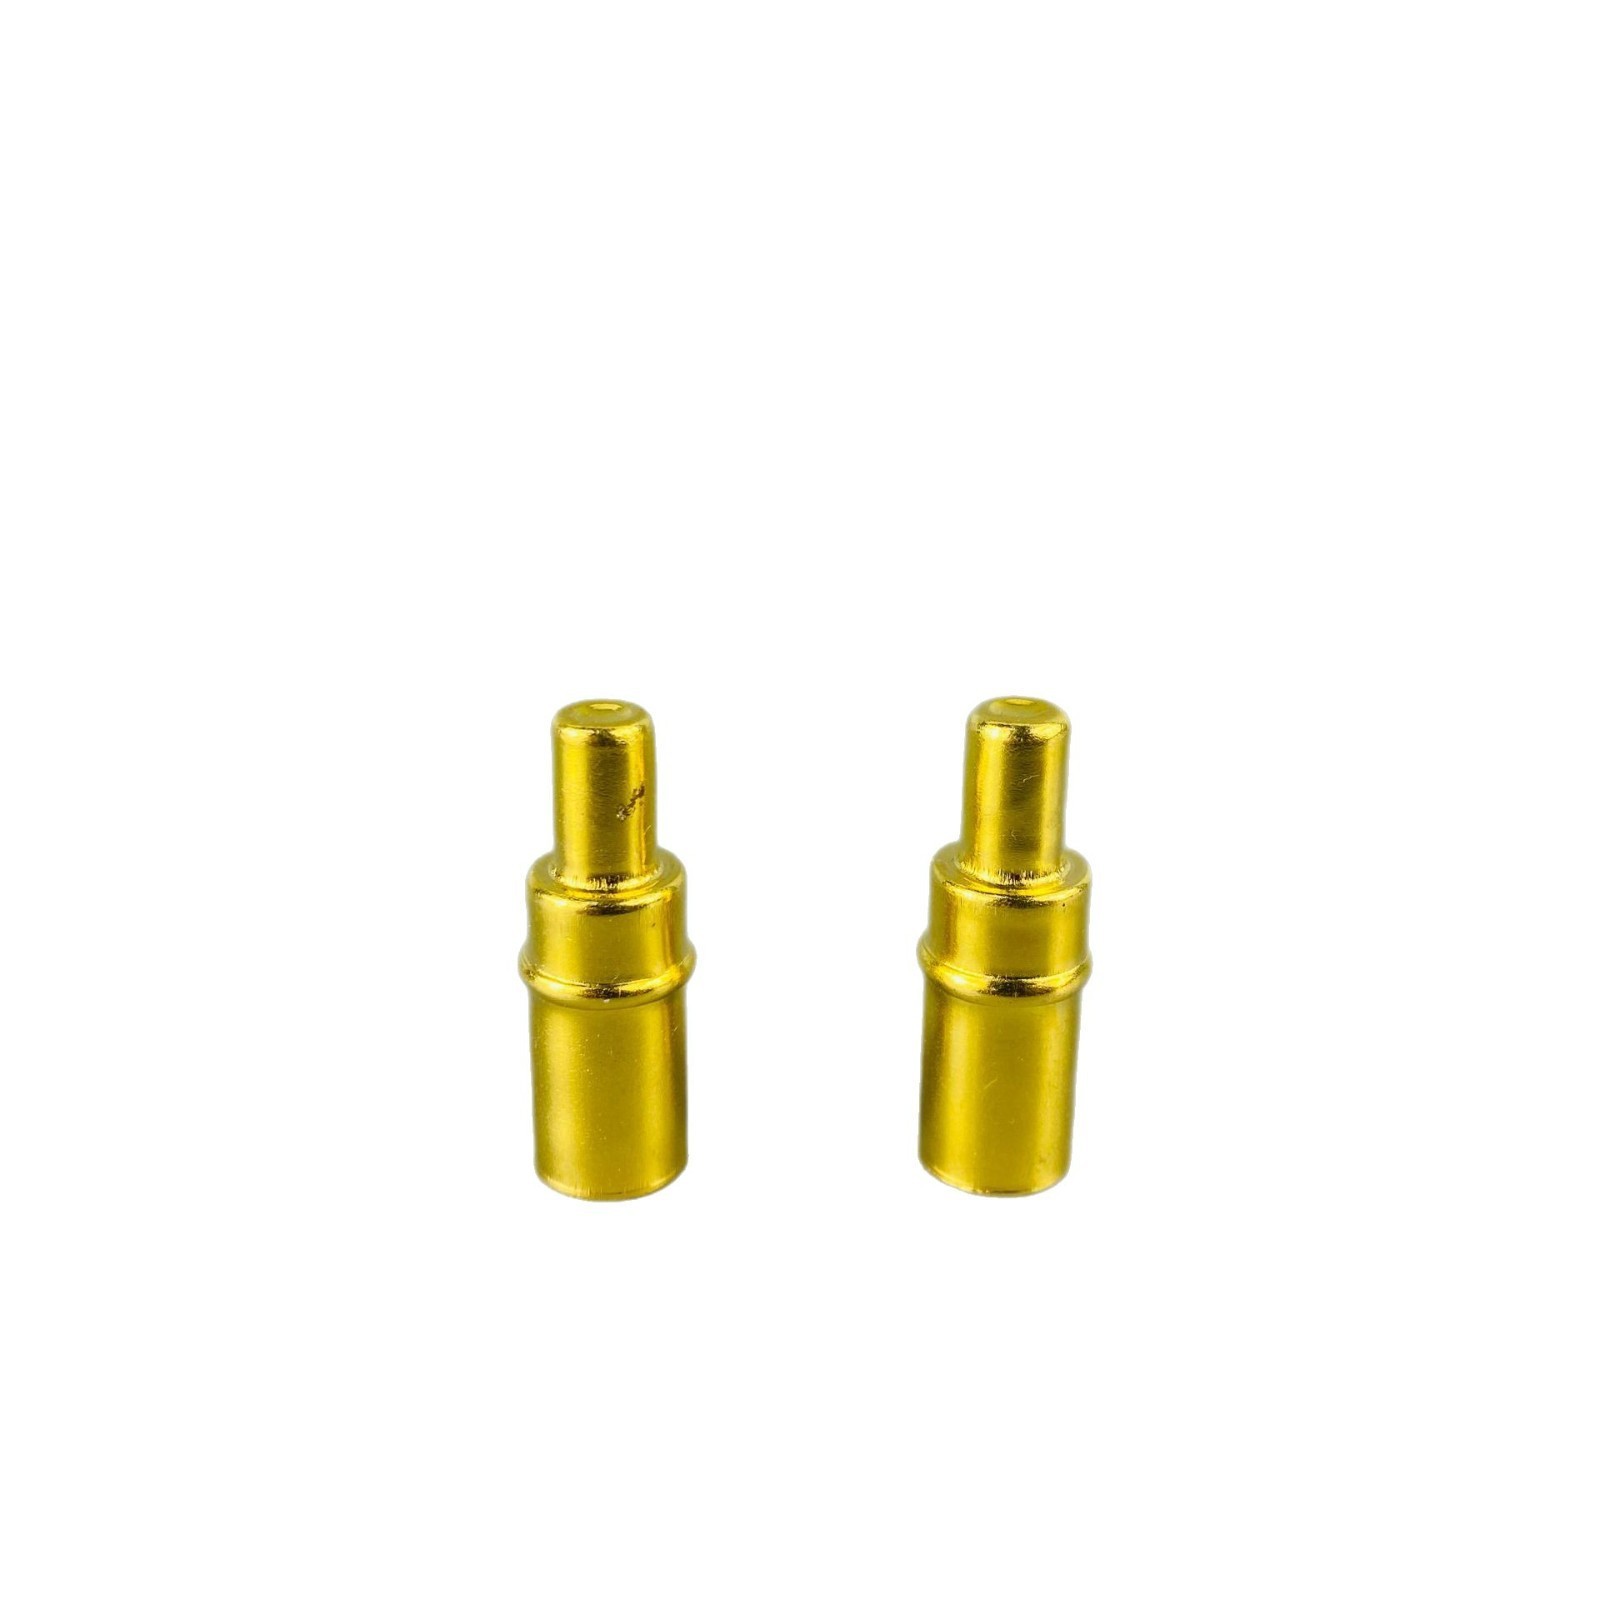 Giới thiệu về sức mạnh công nghệ doanh nghiệp: Hệ thống công nghệ "Ba giai đoạn" của Công ty TNHH Sản phẩm kim loại Hạo Khải huyện Nam Bì
Công ty TNHH Sản phẩm Kim loại Hạo Khải huyện Nam Bì đã xây dựng hệ thống công nghệ "thiết bị - quy trình - nhân tài" ba trong một thông qua hơn 20 năm tích lũy, giải quyết trực tiếp các điểm đau của ngành. Về mặt thiết bị, công ty được trang bị hơn 30 máy ép từ 30 - 250 tấn, trong đó máy ép tốc độ cao, chính xác (như model AIDA 160 tấn) có tốc độ ép tối đa lên đến 1.200 lần/phút, kết hợp với robot 6 trục thực hiện sản xuất hoàn toàn tự động, năng suất của dây chuyền đơn tăng 3 lần so với thiết bị truyền thống; máy tiện trục CNC (như STAR SR-20R) có thể hoàn thành gia công hình dạng phức tạp của lò xo có đường kính từ 0,5 - 20 mm, độ sai lệch được kiểm soát trong phạm vi ±0,005 mm. Về mặt quy trình, công ty đã phát triển "công nghệ bù đắp động", thông qua giám sát thời gian thực các thông số như nhiệt độ khuôn (±1℃), áp lực (±0,5 tấn), tự động điều chỉnh tốc độ ép (có thể điều chỉnh từ 50 - 1.200 lần/phút) và tần suất bôi trơn, kéo dài tuổi thọ khuôn từ 200.000 lần lên đến 800.000 lần; đối với hiện tượng đàn hồi của vật liệu, áp dụng mô phỏng CAE (như phần mềm AutoForm) để bù đắp trước góc uốn, kết hợp với kiểm tra trực tuyến (như máy đo vi laser Keyence) để sửa chữa thời gian thực, giảm sai lệch góc uốn xuống ±0,5°. Về mặt nhân tài, trong số 16 kỹ thuật viên có 7 người có chứng chỉ kỹ thuật viên cao cấp, chủ trì xây dựng "Tiêu chuẩn doanh nghiệp về sản phẩm ép chính xác", bao gồm toàn bộ quy trình quy phạm từ lựa chọn vật liệu (như thép không gỉ SUS301-EH) đến kiểm tra sản phẩm hoàn chỉnh (như không bị rỉ sét sau 72 giờ thử nghiệm muối sương). Hiện nay, công ty đã cung cấp hơn 500 giải pháp lò xo cho khách hàng trong các lĩnh vực như điện tử ô tô, truyền thông 5G, tỷ lệ sản phẩm không đạt tiêu chuẩn dưới 0,2%, tỷ lệ sử dụng tổng hợp thiết bị đạt 85%.
FAQ: Hướng dẫn lựa chọn công nghệ dập mảnh lò xo
Q1: Làm thế nào để lựa chọn thiết bị dập stamping phù hợp cho mảnh弹片 (độ dày < 0,3mm)?
A: Mảnh弹片 (mảnh kim loại dẻo) có yêu cầu cực kỳ cao về độ chính xác và độ ổn định của thiết bị. Đề nghị lựa chọn máy ép tốc độ cao và chính xác (như thương hiệu AIDA, KYORI), tốc độ ép cần ≥ 800 lần/phút và được trang bị hệ thống servo drive (như dòng YASKAWA Σ-7), có thể thực hiện điều khiển độc lập tốc độ ép và chiều dài cấp liệu, tránh biến dạng vật liệu mỏng. Ví dụ, công ty Hạo Khải đã sản xuất mảnh弹片 dày 0,2mm cho một khách hàng lọc sóng 5G, sử dụng máy ép tốc độ cao AIDA 120 tấn, kết hợp với độ chính xác cấp liệu cấp 0,01mm, thời gian sản xuất một mảnh giảm từ 3 giây xuống còn 0,8 giây và không có các khuyết tật như gợn, vết chân chim.
Q2: Lực đàn hồi lớn sau khi uốn cong mảnh đạn, làm thế nào để tối ưu hóa quy trình công nghệ để giảm bớt công đoạn chỉnh hình?
A: Kiểm soát độ đàn hồi cần phối hợp từ ba mặt là vật liệu, khuôn và quy trình. Về vật liệu, ưu tiên lựa chọn vật liệu có mô-đun đàn hồi cao (như thép không gỉ SUS301-EH, mô-đun đàn hồi 200GPa); khi thiết kế khuôn, bán kính uốn cần nhỏ hơn giá trị lý thuyết 10%-15% (ví dụ như lý thuyết R0,5mm, thiết kế thực tế R0,425mm); về quy trình, áp dụng công nghệ "dập nhiều giai đoạn + duy trì áp suất", tức là duy trì áp suất 2-3 giây sau khi uốn để vật liệu biến dạng dẻo đầy đủ. Công ty Hạo Khải sản xuất linh kiện đàn hồi uốn cho một khách hàng sản xuất cảm biến ô tô, thông qua các phương pháp trên đã giảm độ đàn hồi từ 1,5° xuống còn 0,3°, trực tiếp loại bỏ công đoạn chỉnh hình, giảm chi phí mỗi sản phẩm 0,15 nhân dân tệ.
Q3: Khi sản xuất nhiều loại với số lượng nhỏ, làm thế nào để nâng cao hiệu quả chuyển đổi khuôn?
A: Chuyển đổi khuôn nhanh (SMED) là chìa khóa. Đề xuất áp dụng phương án "khuôn mô-đun + kẹp tự động": chia khuôn thành các mô-đun như khuôn trên, khuôn dưới, bộ phận dẫn hướng,... và lắp ráp nhanh chóng thông qua giao diện tiêu chuẩn; kẹp được điều khiển bằng khí nén hoặc thủy lực, thời gian chuyển đổi khuôn có thể giảm từ 2 giờ xuống còn 20 phút. Dây chuyền sản xuất lò xo của công ty Hạo Khải dành riêng cho một khách hàng thiết bị y tế, được trang bị 6 bộ khuôn mô-đun và hệ thống kẹp tự động, số lần chuyển đổi khuôn mỗi ngày tăng từ 3 lần lên 12 lần, tỷ lệ sử dụng thiết bị tăng từ 60% lên 85%, phù hợp hoàn hảo với nhu cầu sản xuất hàng loạt nhỏ.
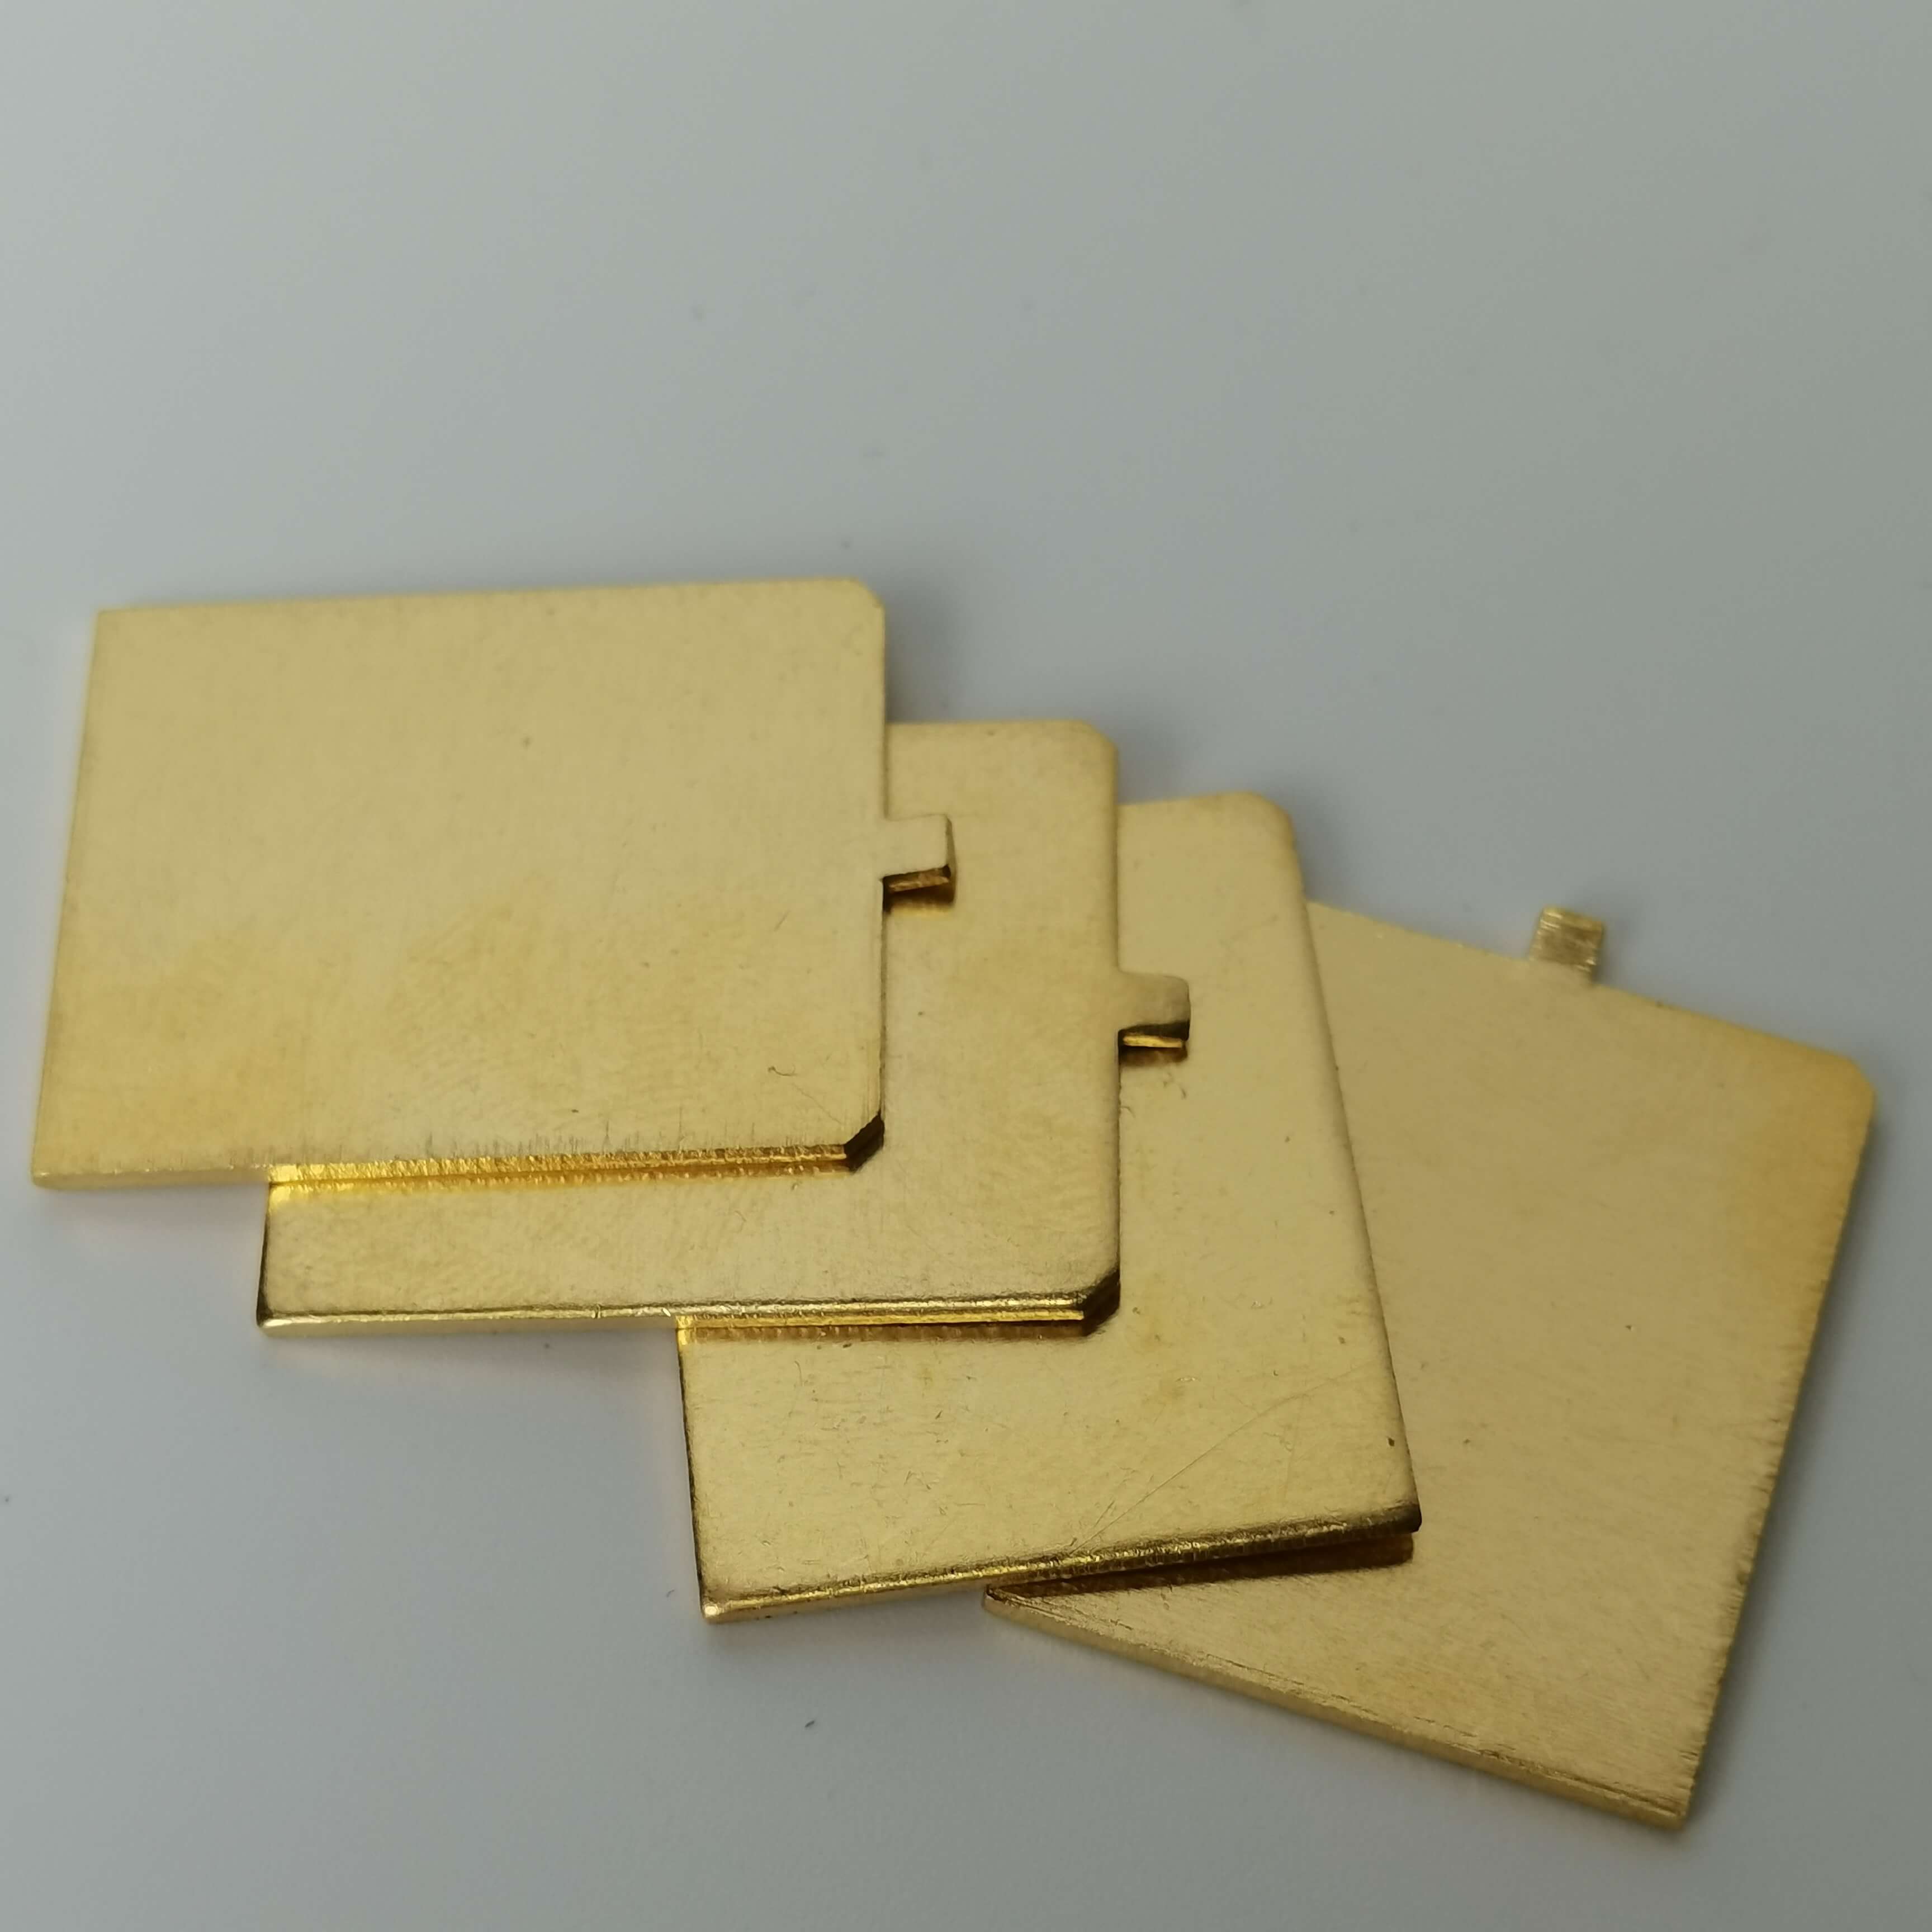 Tóm tắt toàn văn: Con đường nâng cấp sản xuất linh kiện đàn hồi dập ép dưới sự thúc đẩy của công nghệ
Việc nâng cấp công nghệ sản xuất lò xo đệm dập phải xoay quanh ba trọng tâm "độ chính xác, hiệu quả, tính linh hoạt". Thực tiễn của Công ty TNHH Sản phẩm kim khí Hạo Khải huyện Nam Bì cho thấy, thông qua việc ứng dụng tổng hợp các công nghệ như thiết bị tốc độ cao chính xác, quy trình bù đắp động, khuôn mẫu mô-đun, có thể giải quyết hiệu quả các vấn đề như biến dạng vật liệu mỏng, kiểm soát độ bật lại, hiệu quả thay khuôn,... đạt được bước đột phá với năng suất đơn dây chuyền tăng 3 lần, tỷ lệ lỗi giảm xuống 0,2%. Đối với doanh nghiệp, việc lựa chọn công nghệ cần kết hợp với đặc điểm sản phẩm của mình (như độ dày, độ phức tạp hình dạng, quy mô lô hàng), ưu tiên xây dựng lợi thế về các khía cạnh như độ chính xác của thiết bị, độ ổn định của quy trình, kinh nghiệm của nhân tài,... mới có thể nắm bắt được thế chủ động trong cạnh tranh thị trường khốc liệt.