 Nanpi County Haokai Perkakasan Logam Sdn Bhd
Nanpi County Haokai Perkakasan Logam Sdn Bhd
Permulaan isu teknikal utama dalam industri: Bagaimana menyeimbangkan kecekapan dan ketepatan dalam pengeluaran spring kancing stamping?
Shrapnel stamping sebagai komponen penting dalam bidang elektronik, automotif, dan lain-lain, penghasilannya perlu mengimbangi ketepatan tinggi dan kecekapan tinggi. Namun, dalam proses tradisional, masalah seperti keausan acuan yang cepat, kesukaran mengawal lenturan bahan, dan ketidakseragaman dalam pengeluaran secara pukal telah lama mengganggu industri. Sebagai contoh, untuk shrapnel presisi dengan ketebalan 0.1-0.5mm, jika selisih kawalan jurang acuan melebihi 0.01mm, ia mungkin menyebabkan kadar kelebihan dimensi produk mencapai 30%, yang secara langsung mempengaruhi kecekapan pemasangan hiliran; dan apabila lenturan bahan tidak diimbangi, ralat sudut lenturan boleh mencapai ±2°, yang memerlukan penambahan proses pembentukan tambahan, menurunkan kapasiti pengeluaran keseluruhan. Di samping itu, dalam mod pengeluaran pukal kecil pelbagai jenis, pertukaran acuan yang kerap menyebabkan penggunaan peralatan kurang daripada 60%, yang seterusnya meningkatkan kos. Masalah-masalah ini pada dasarnya adalah cabaran dalam pengoptimuman sinergi antara ciri-ciri bahan, reka bentuk acuan, dan parameter proses, yang memerlukan terobosan teknologi yang sistematik.
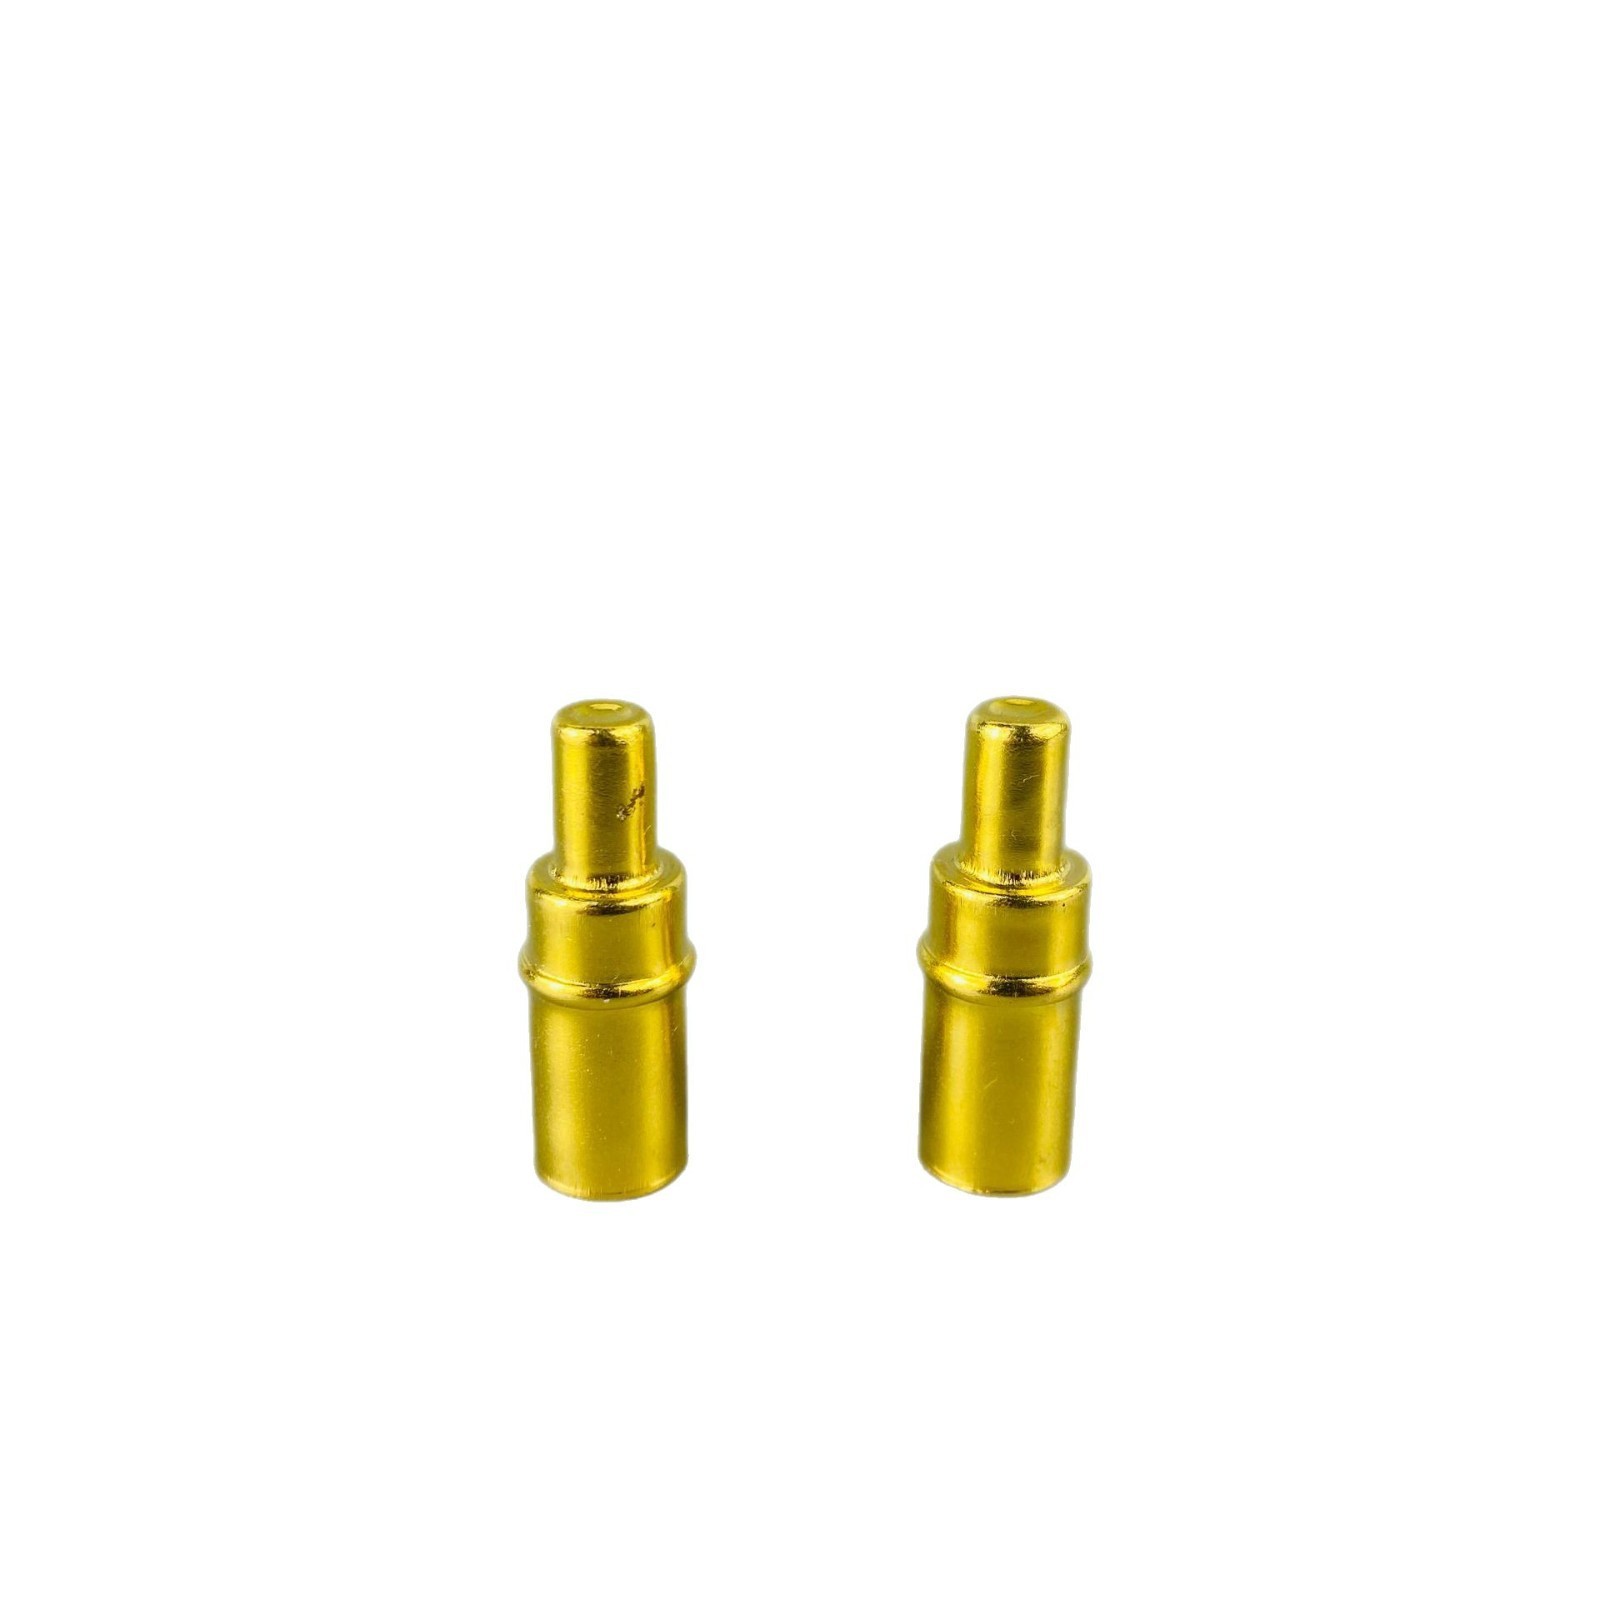 Pengenalan kekuatan teknologi syarikat: Sistem teknologi "Tiga Peringkat" Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd. telah membina sistem teknologi "peralatan-proses-bakat" yang bersepadu melalui pengalaman lebih 20 tahun, menangani isu utama dalam industri. Dari segi peralatan, syarikat dilengkapi dengan lebih 30 unit peralatan stamping berkapasiti 30-250 tan, termasuk mesin stamping presisi berkelajuan tinggi (seperti model AIDA 160 tan) dengan kelajuan stamping maksimum sehingga 1200 kali/minit, dikombinasikan dengan robot 6-paksi untuk mencapai pengeluaran automatik sepenuhnya, meningkatkan kapasiti pengeluaran tunggal sebanyak 3 kali berbanding peralatan tradisional; mesin CNC pemprosesan batang (seperti STAR SR-20R) boleh memproses bentuk kompleks pelapik dengan diameter 0.5-20mm, dengan toleransi dikawal dalam ±0.005mm. Dari segi proses, syarikat telah membangunkan "teknologi pampasan dinamik" yang memantau parameter seperti suhu acuan (±1℃), tekanan (±0.5 tan) secara real-time, serta menyesuaikan kelajuan stamping (50-1200 kali/minit boleh diselaraskan) dan frekuensi pelinciran secara automatik, meningkatkan hayat acuan daripada 200,000 kali kepada 800,000 kali; untuk mengatasi rebound bahan, menggunakan CAE simulation (seperti perisian AutoForm) untuk pampasan awal sudut lenturan, digabungkan dengan pengesanan dalam talian (seperti laser micrometer Keyence) untuk pembetulan real-time, mengurangkan ralat sudut lenturan kepada ±0.5°. Dari segi bakat, 7 daripada 16 juruteknik memegang sijil juruteknik tinggi, memimpin pembentukan "Standard Syarikat untuk Komponen Stamping Presisi", merangkumi spesifikasi proses penuh daripada pemilihan bahan (seperti keluli tahan karat SUS301-EH) hingga pemeriksaan produk siap (seperti ujian kabus garam selama 72 jam tanpa karat). Kini, syarikat telah menyediakan lebih 500 penyelesaian pelapik untuk pelanggan dalam bidang elektronik automotif, komunikasi 5G, dan lain-lain, dengan kadar produk tidak memuaskan kurang daripada 0.2%, dan kadar penggunaan komprehensif peralatan mencapai 85%.
FAQ: Panduan Pemilihan Teknologi Pelepasan Spring Stamping
Q1: Bagaimana untuk memilih peralatan stamping yang sesuai untuk shrapnel nipis (ketebalan < 0.3mm)?
A: Pelepah nipis mempunyai keperluan yang sangat tinggi terhadap ketepatan dan kestabilan peralatan. Disarankan untuk memilih mesin stamping presisi berkelajuan tinggi (seperti jenama AIDA, KYORI), dengan kelajuan stamping ≥800 kali/minit, dan dilengkapi dengan sistem pemacu servo (seperti siri YASKAWA Σ-7), yang boleh mengawal kelajuan stamping dan panjang penghantaran secara bebas, mengelakkan penyesaran bahan nipis. Sebagai contoh, syarikat Haokai menghasilkan pelepah nipis dengan ketebalan 0.2mm untuk pelanggan penapis 5G, menggunakan mesin stamping berkelajuan tinggi AIDA 120 tan, digabungkan dengan ketepatan penghantaran 0.01mm, masa pengeluaran setiap unit dipendekkan daripada 3 saat kepada 0.8 saat, dan tiada kecacatan seperti duri atau kedutan.
Q2: Apabila lembaran peluru berpusing membengkok dan mempunyai jumlah pemulihan bentuk yang besar, bagaimana untuk mengurangkan proses pembentukan melalui pengoptimuman proses?
A: Kawalan pembalikan memerlukan kerjasama dari tiga aspek iaitu bahan, acuan, dan proses. Dari segi bahan, pilih bahan dengan modulus keanjalan yang tinggi terlebih dahulu (seperti keluli tahan karat SUS301-EH, modulus keanjalan 200GPa); semasa reka bentuk acuan, jejari lenturan perlu 10%-15% lebih kecil daripada nilai teori (contohnya R0.5mm teori, R0.425mm reka bentuk sebenar); dari segi proses, gunakan teknologi "stamping berbilang peringkat + pengekalan tekanan", iaitu mengekalkan tekanan selama 2-3 saat selepas lenturan untuk membolehkan bahan mengalami penyesaran plastik yang mencukupi. Syarikat Haokai telah menghasilkan pelat lenturan untuk pelanggan sensor kereta dengan menggunakan kaedah di atas, mengurangkan jumlah pembalikan daripada 1.5° kepada 0.3°, menjimatkan proses pembentukan secara langsung, dan mengurangkan kos setiap unit sebanyak 0.15 yuan.
Q3: Apabila menghasilkan produk dalam kuantiti kecil tetapi pelbagai jenis, bagaimana untuk meningkatkan kecekapan pertukaran acuan?
A: Pertukaran acuan cepat (SMED) adalah kunci. Disarankan untuk menggunakan skema "acuan modular + jig automatik": bahagikan acuan kepada modul acuan atas, acuan bawah, komponen panduan dan sebagainya, dan pasang dengan cepat melalui antara muka standard; jig menggunakan pemacu pneumatik atau hidraulik, masa pertukaran acuan boleh dipendekkan daripada 2 jam kepada 20 minit. Syarikat Haokai telah menyesuaikan barisan pengeluaran spring untuk pelanggan peralatan perubatan tertentu, dilengkapi dengan 6 set acuan modular dan sistem jig automatik, bilangan pertukaran acuan harian meningkat daripada 3 kali kepada 12 kali, kadar penggunaan peralatan meningkat daripada 60% kepada 85%, sesuai dengan keperluan kelompok kecil dengan sempurna.
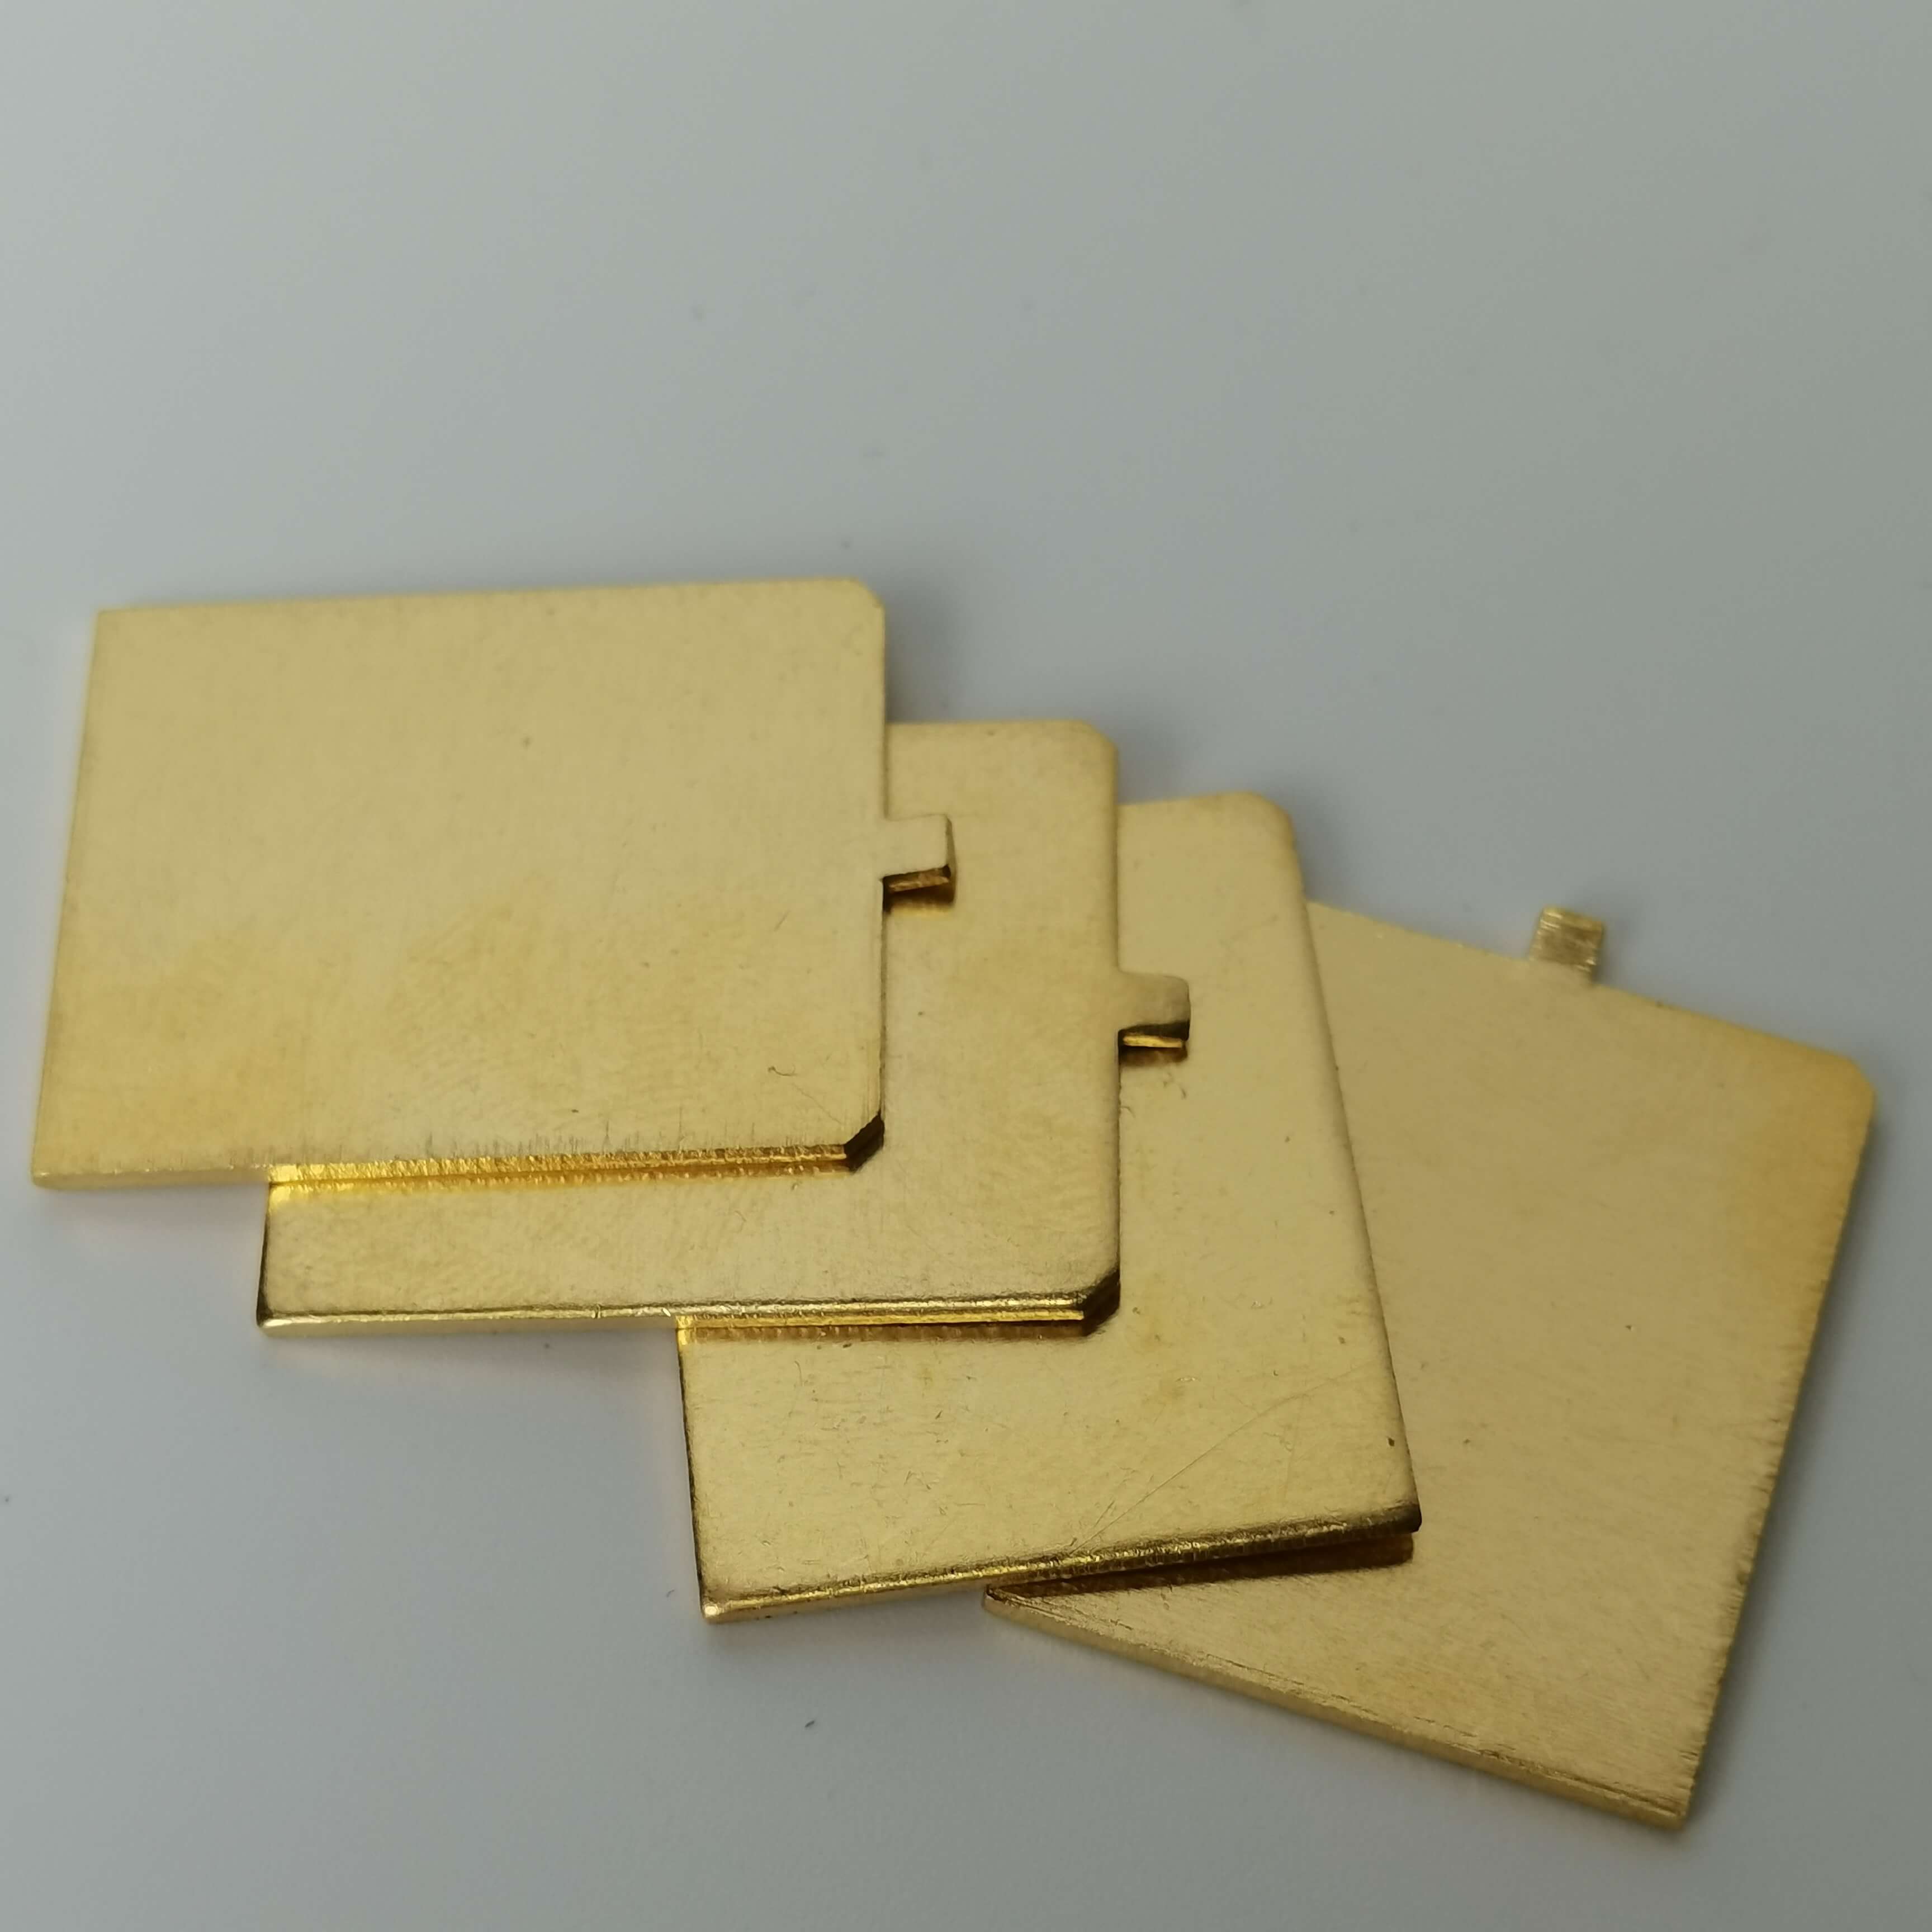 Ringkasan Keseluruhan: Laluan Peningkatan Pengeluaran Spring Punching yang Didorong oleh Teknologi
Peningkatan teknologi dalam pengeluaran spring clip stamping perlu berkisar pada tiga teras utama iaitu "ketepatan, kecekapan, fleksibiliti". Amalan oleh Nanpi County Haokai Hardware Products Co., Ltd. menunjukkan bahawa melalui penggunaan komprehensif teknologi seperti peralatan presisi berkelajuan tinggi, proses pampasan dinamik, dan acuan modular, masalah-masalah seperti deformasi bahan nipis, kawalan rebound, dan kecekapan pertukaran acuan dapat diselesaikan dengan berkesan, mencapai peningkatan kapasiti pengeluaran garis tunggal sebanyak 3 kali ganda dan kadar kecacatan menurun kepada 0.2%. Bagi syarikat, pemilihan teknologi perlu mengambil kira ciri-ciri produk mereka sendiri (seperti ketebalan, kerumitan bentuk, skala batch), dengan memberi keutamaan kepada pembentukan kelebihan dalam dimensi ketepatan peralatan, kestabilan proses, dan pengalaman bakat, agar dapat mendominasi dalam persaingan pasaran yang sengit.