 南皮县浩凯五金制品有限公司
南皮县浩凯五金制品有限公司
行业技术痛点开篇:CNC车削件精度与效率的双重挑战
在精密制造领域,CNC车削件作为核心零部件,其加工精度直接影响产品性能与可靠性。当前行业普遍面临三大技术痛点:一是高精度加工难度大,传统设备难以满足微米级公差要求,导致产品良率波动;二是复杂结构加工效率低,多工序切换耗时长,增加生产成本;三是材料适应性差,高硬度或异形材料加工易产生刀具磨损、表面毛刺等问题,影响产品一致性。例如,某汽车零部件企业曾因车削件孔径公差超差0.02mm,导致整批产品返工,损失超百万元。此类案例凸显了CNC车削件技术升级的紧迫性。
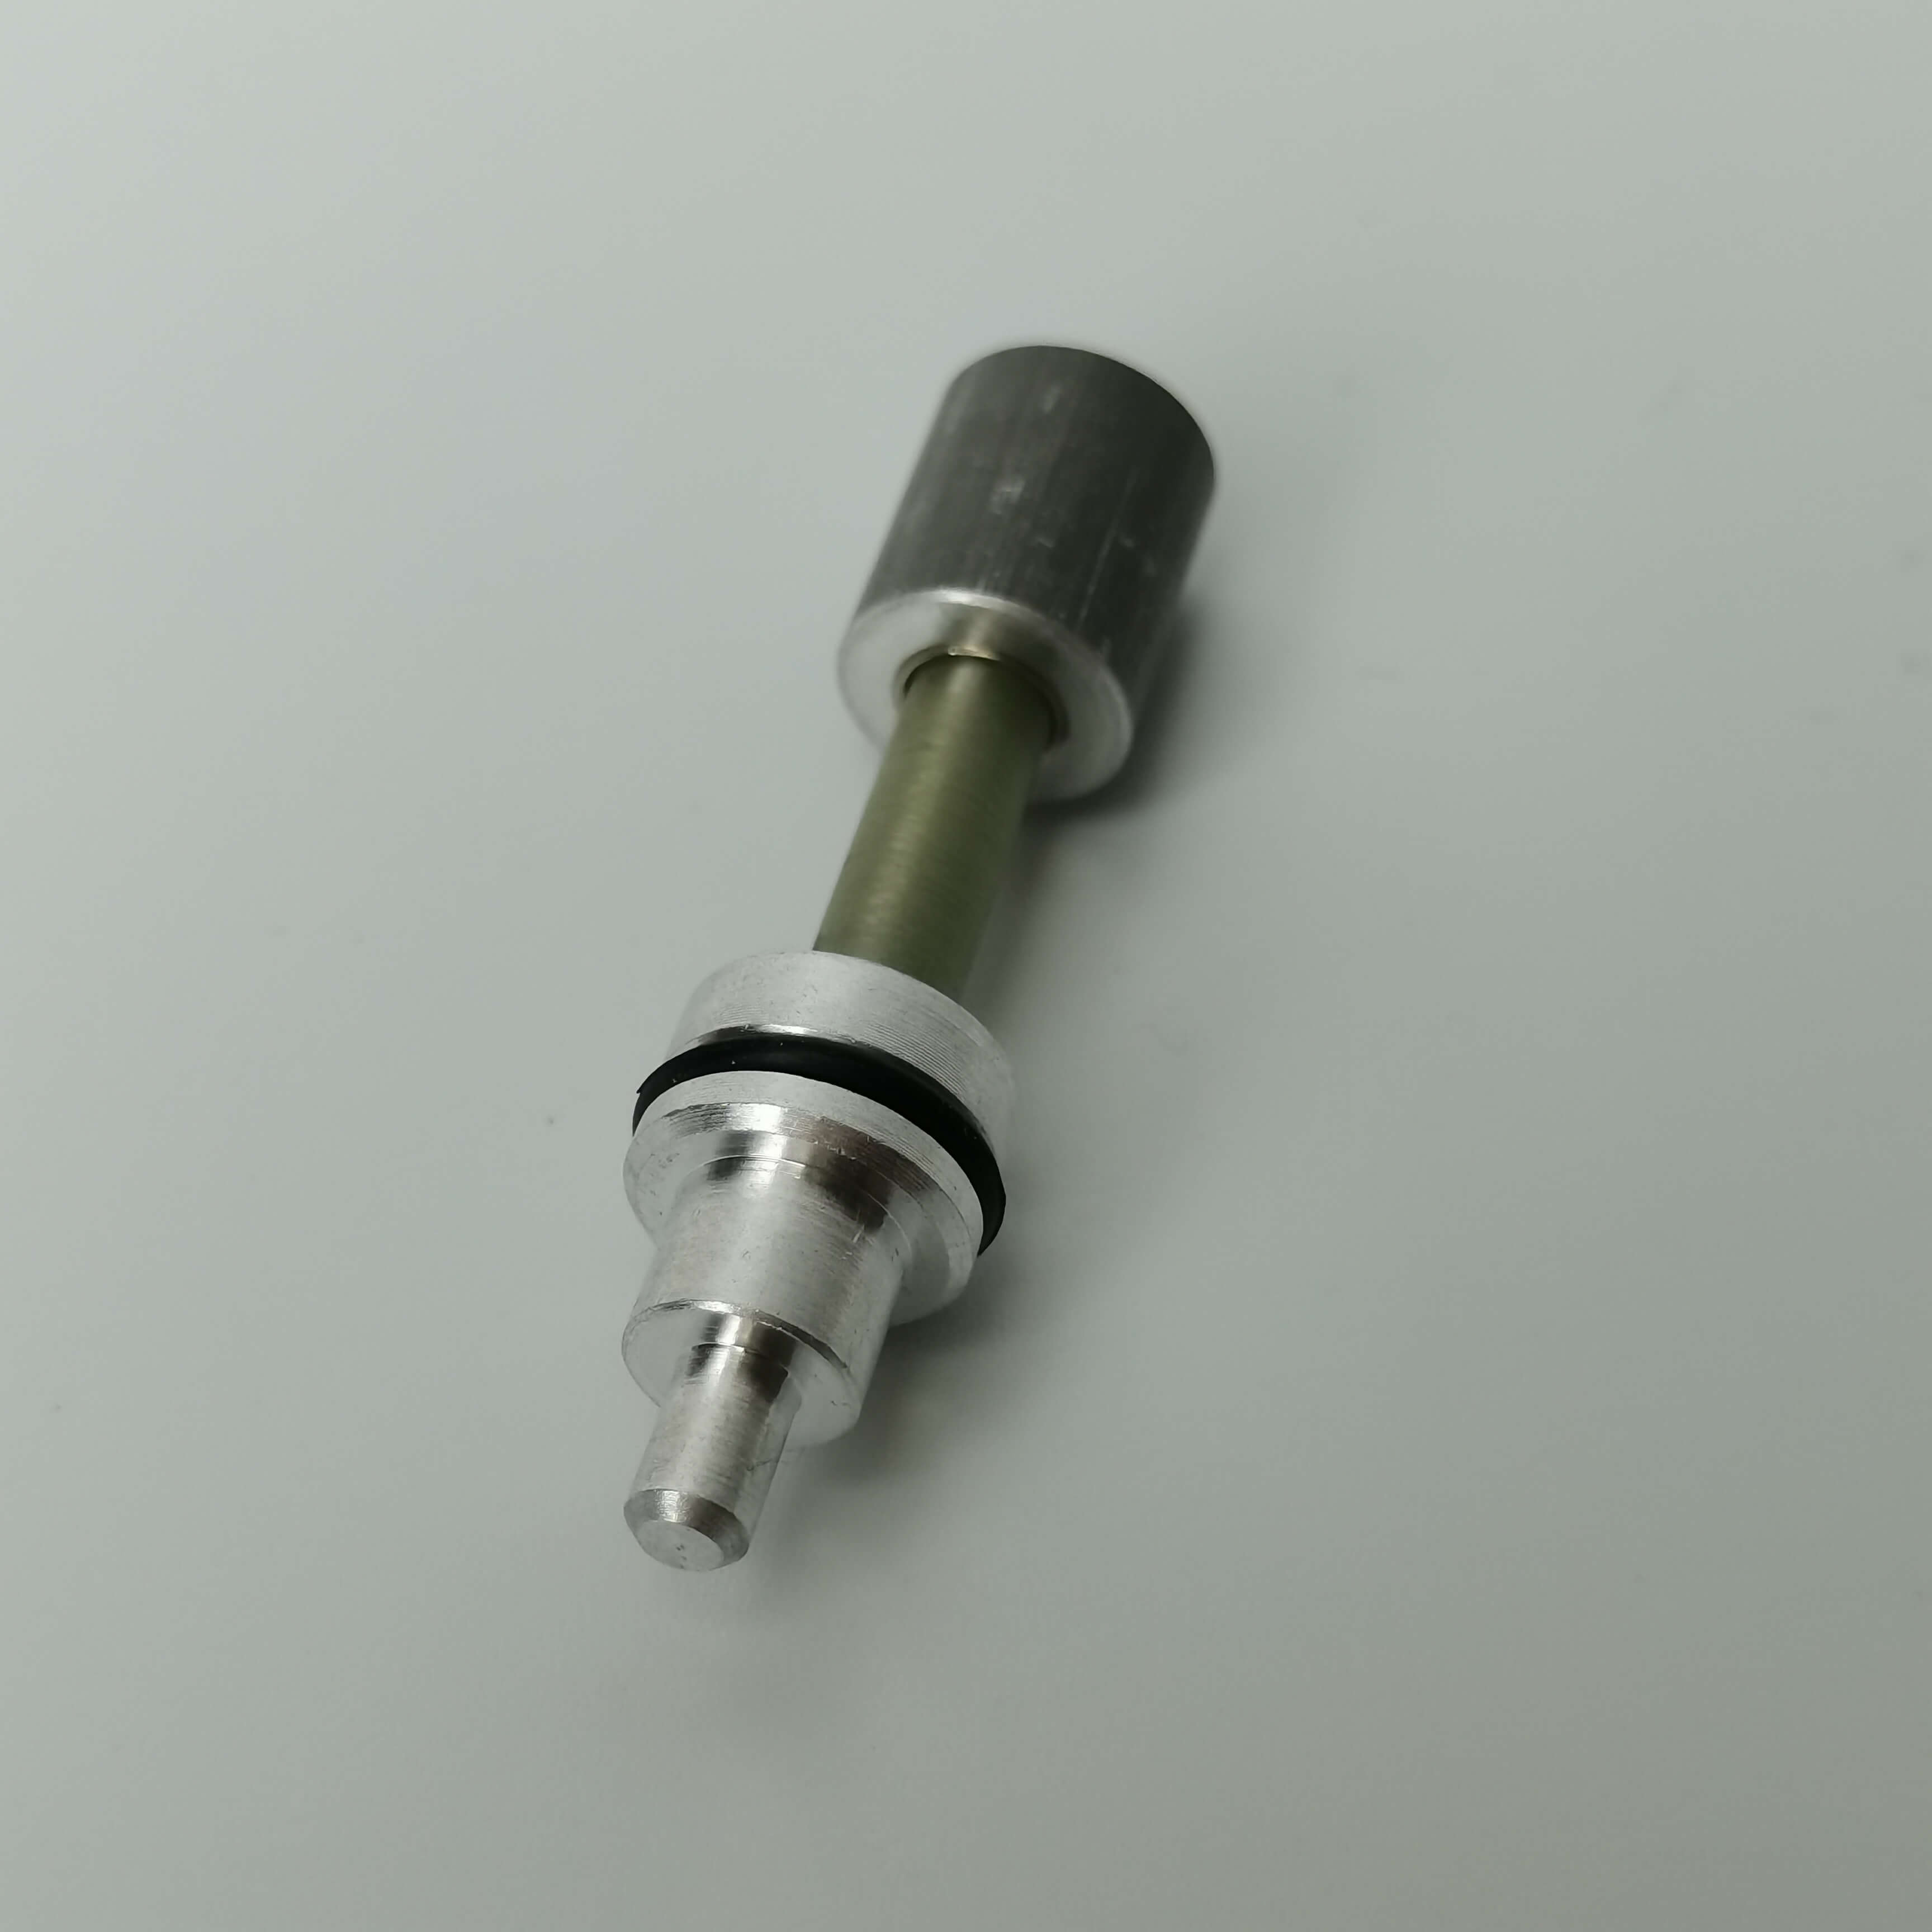
企业技术实力介绍:南皮县浩凯五金制品的精密制造解决方案
南皮县浩凯五金制品有限公司深耕金属制品设计生产二十余年,针对CNC车削件技术痛点,构建了“设备-人才-管理”三位一体的技术体系。在设备层面,公司引进30余台数控走芯机、自动车床及30-250吨冲压设备,支持直径0.5-50mm、长度200mm以内的车削件加工,公差可控制在±0.005mm以内,满足高精度仪表、汽车电子等领域需求。例如,为某国际医疗设备企业定制的微型轴类零件,通过五轴联动加工技术,实现0.3mm微孔一次成型,表面粗糙度Ra≤0.4μm,良率提升至99.2%。
技术团队方面,公司拥有16名专业技术人员及7名高级技工,涵盖机械设计、工艺编程、质量检测等全流程,可快速响应客户定制需求。管理上,公司贯彻ISO9001:2015质量体系,从原材料检验、加工过程监控到成品出货,实施23道质量检测工序,确保产品稳定性。此外,公司通过“设计-生产-售后”一体化流程,缩短交付周期30%,已为国内外30余家大型企业提供配套服务,客户复购率超85%。
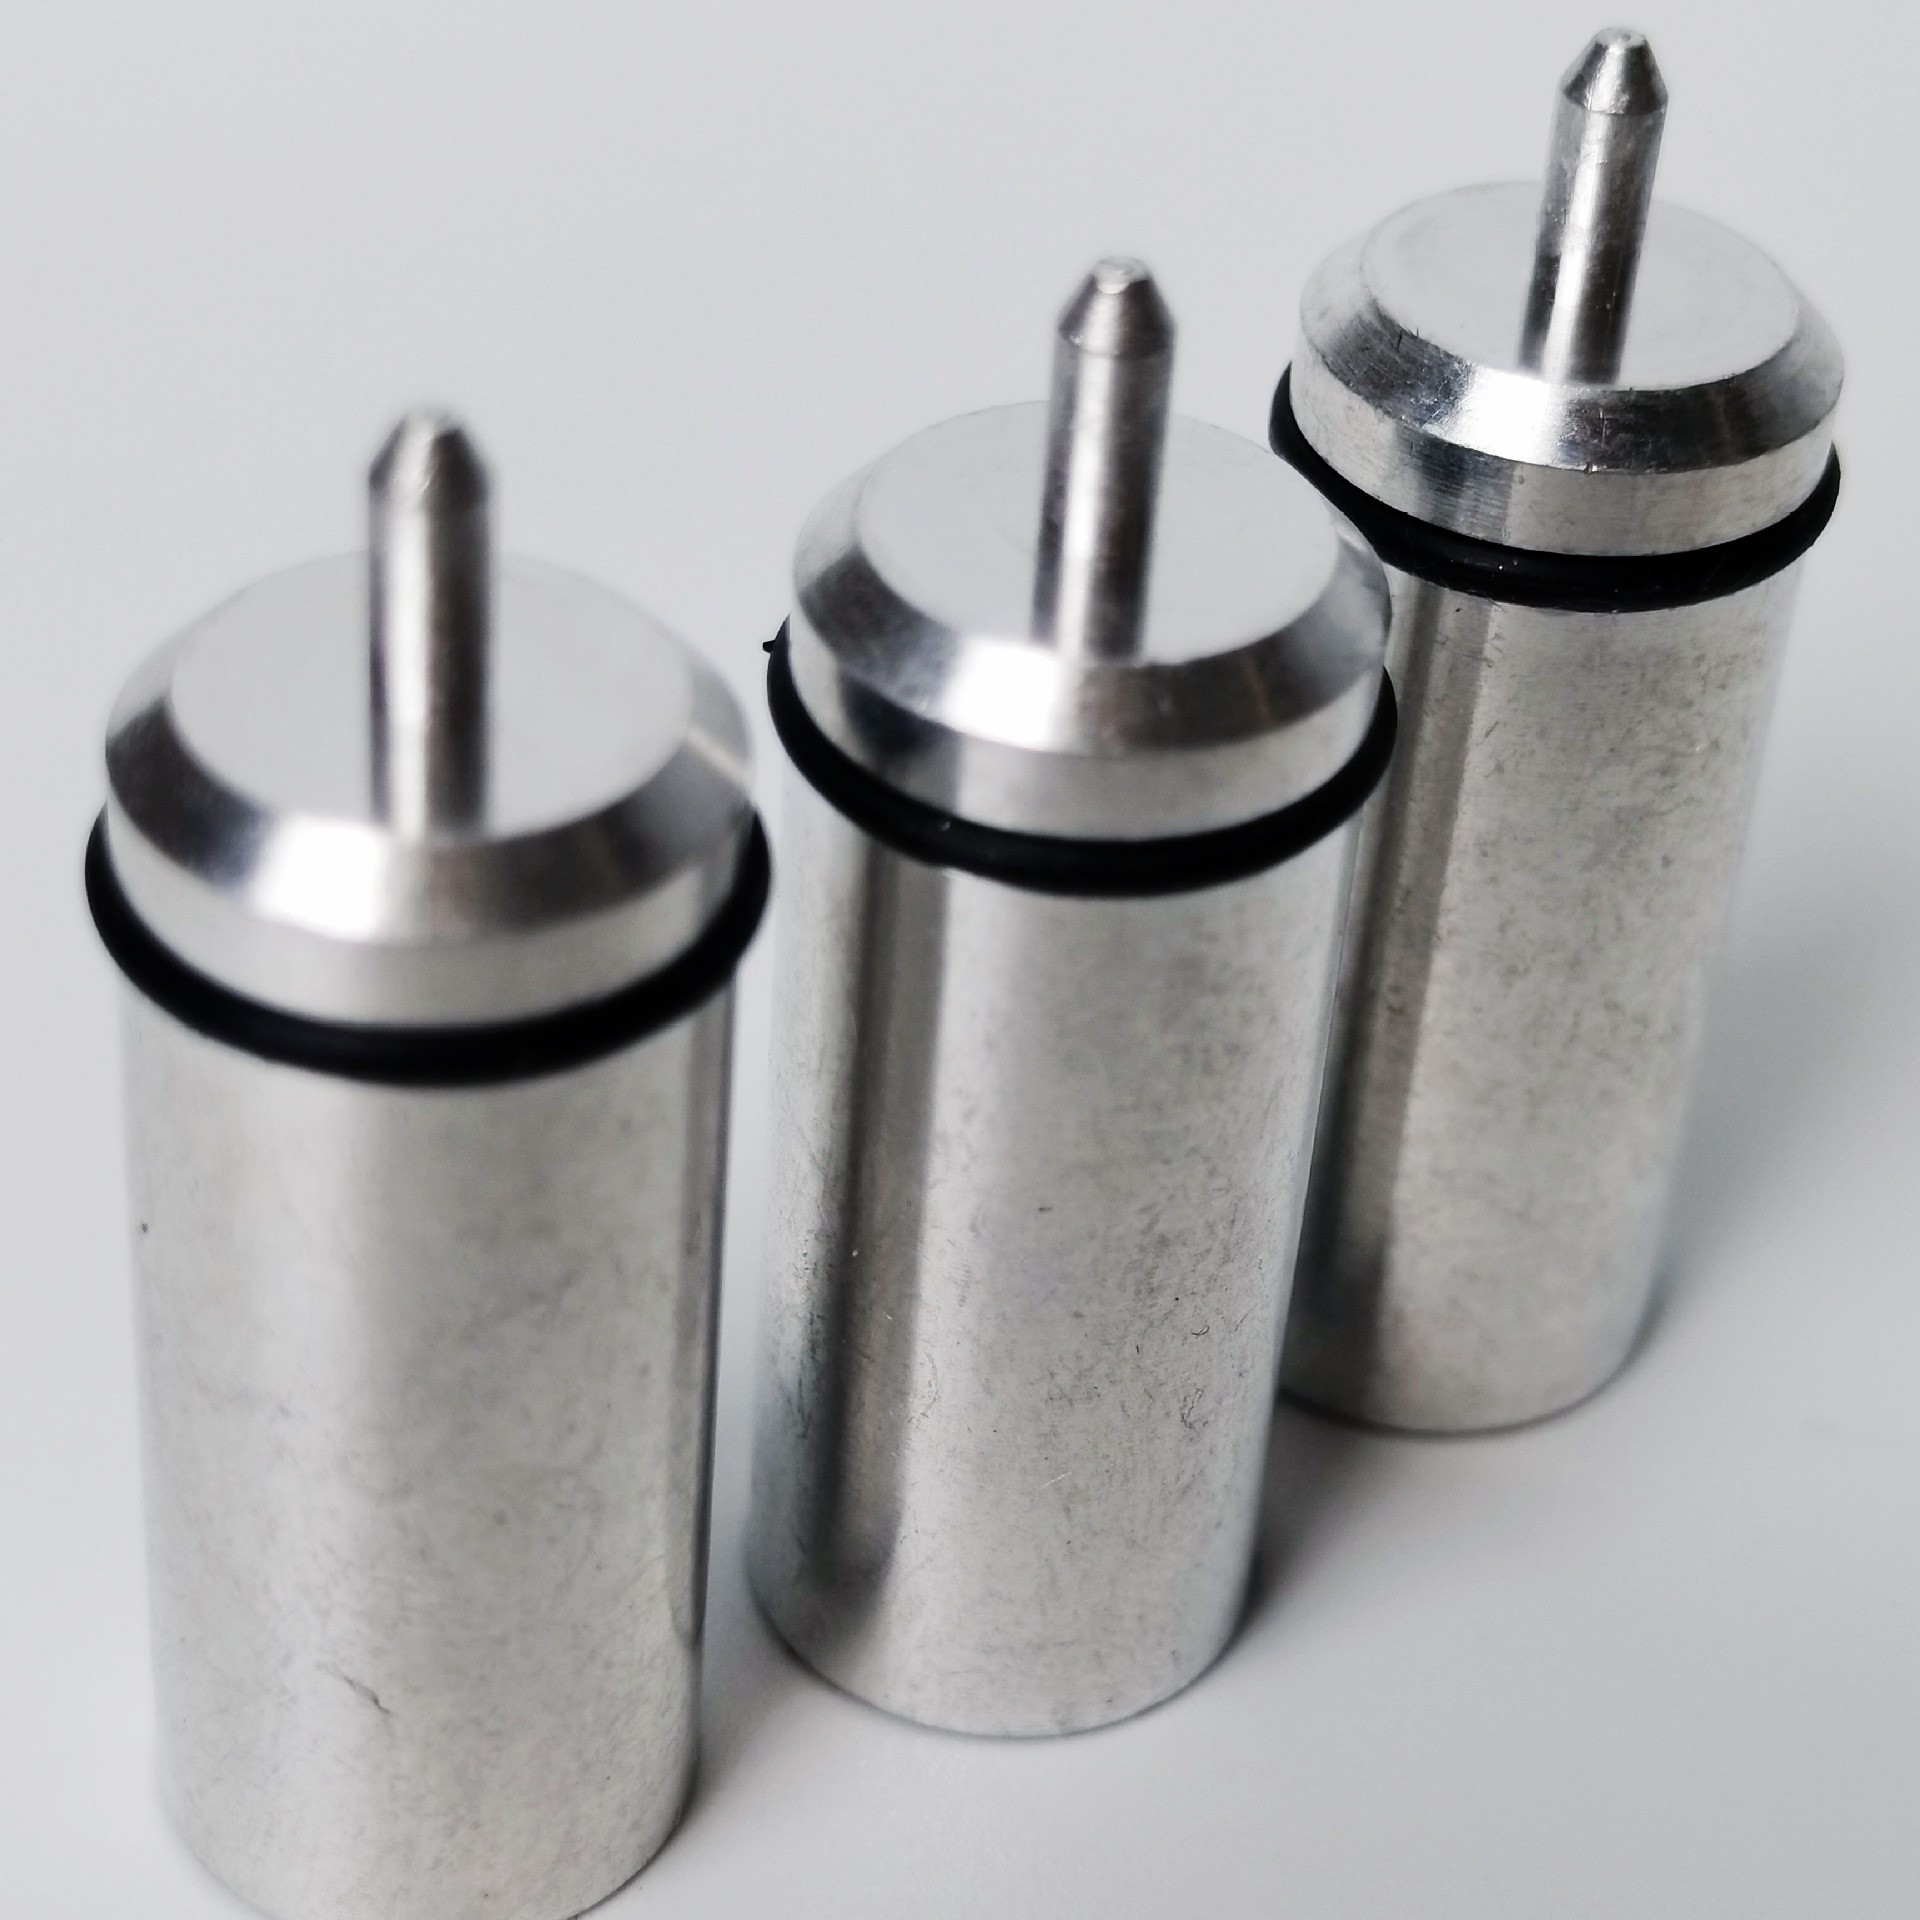
FAQ:CNC车削件技术选型指南
Q1:如何选择适合高精度加工的CNC车削设备?
A:高精度加工需重点关注设备的主轴精度、导轨刚性及控制系统。例如,南皮县浩凯采用的数控走芯机,主轴跳动≤0.002mm,导轨采用线性滚珠导轨,配合FANUC控制系统,可实现微米级加工。此外,设备需支持多轴联动(如五轴加工),以应对复杂结构的一次成型需求,减少装夹次数,提升精度稳定性。
Q2:CNC车削件加工中如何控制表面粗糙度?
A:表面粗糙度受刀具、切削参数及材料影响。建议选用硬质合金涂层刀具,刃口锋利度≤0.1μm;切削速度控制在80-120m/min,进给量0.05-0.1mm/r;对于不锈钢等难加工材料,可采用冷却液喷射降温,减少热变形。南皮县浩凯通过优化刀具路径编程,将某航空零件的表面粗糙度从Ra1.6μm降至Ra0.8μm,满足客户严苛要求。
Q3:小批量定制化CNC车削件如何降低成本?
A:小批量生产可通过模块化设计、快速换模及自动化检测降低成本。例如,南皮县浩凯采用柔性生产线,支持10分钟内完成设备参数调整;搭配在线视觉检测系统,实时监控尺寸偏差,减少人工检验工时。某客户定制的500件异形轴,通过此方案将单件成本从15元降至8元,交付周期缩短5天。
全文总结参考
CNC车削件的技术升级需围绕精度、效率与成本展开。南皮县浩凯五金制品有限公司通过引进高精度设备、培养专业技术团队、实施严格质量管控,形成了从设计到售后的全链条解决方案。其案例表明,选择具备五轴加工能力、柔性生产能力及ISO认证的供应商,可有效解决行业痛点,提升产品竞争力。未来,随着智能制造技术的普及,CNC车削件将向更高精度、更短周期、更低成本方向发展,企业需持续投入研发,以适应市场需求变化。