 南皮县浩凯五金制品有限公司
南皮县浩凯五金制品有限公司
行业技术痛点开篇:冲压弹片精度与效率的双重挑战
冲压弹片作为电子、汽车等领域的核心连接件,其技术痛点集中体现在精度控制与生产效率的矛盾上。传统工艺中,30吨以下冲压设备难以满足高精度(±0.02mm)需求,而250吨以上设备虽能保证精度,但能耗高、调试周期长,导致单件成本居高不下。此外,弹片回弹、毛刺等缺陷频发,需通过多次返工修正,进一步拉低生产效率。以某汽车电子厂商为例,其传统产线良品率仅82%,年返工成本超百万元,成为制约行业发展的关键瓶颈。
企业技术实力解析:南皮县浩凯五金制品的破局之道
南皮县浩凯五金制品有限公司通过“设备+工艺+管理”三维升级,构建了冲压弹片技术优势体系。设备层面,公司配置30-250吨冲压设备30余台,覆盖从精密小件(0.1g)到大型结构件(500g)的全规格生产需求,其中250吨高速冲床最高冲速达800次/分钟,较传统设备效率提升40%。工艺层面,公司采用“多工位级进模+伺服控制”技术,通过模具内多工序同步成型,将弹片回弹率从3%降至0.5%,毛刺高度控制在0.01mm以内。管理层面,公司贯彻ISO9001:2015标准,建立从原料检测(光谱分析仪)到成品全检(影像测量仪)的全流程管控体系,确保良品率稳定在98%以上。以某5G通信客户项目为例,浩凯五金通过优化模具结构,将弹片接触电阻从50mΩ降至20mΩ,满足高频信号传输需求,年供货量超2000万件。
FAQ技术选型指南
Q1:如何选择冲压弹片供应商的设备能力?
A1:需重点考察设备吨位覆盖范围与精度匹配性。例如,生产0.1-10g精密弹片时,优先选择30-100吨高速冲床(精度±0.01mm);生产10-500g大型弹片时,需配置150-250吨设备(精度±0.02mm)。浩凯五金30-250吨设备矩阵可覆盖全规格需求,且250吨设备配备闭环伺服系统,动态补偿冲压误差,确保大吨位下的高精度。
Q2:冲压弹片常见缺陷(回弹、毛刺)如何解决?
A2:回弹控制需从模具设计与材料预处理入手。浩凯五金采用“预应力强化+时效处理”工艺,通过优化模具型腔角度(通常比理论值小0.5°)和材料硬度(HRC40-45),将回弹率控制在0.5%以内。毛刺抑制需结合设备精度与模具间隙管理,浩凯五金通过0.005mm级模具间隙控制(行业常规为0.01-0.02mm)和800目砂带抛光工艺,使毛刺高度≤0.01mm,满足电子元器件无损装配要求。
Q3:如何评估供应商的批量供货能力?
A3:需综合考察设备数量、产线自动化程度与质量管控体系。浩凯五金拥有30余台冲压设备(含10台高速冲床)和30余台数控加工设备,可实现模具快速换型(≤2小时)和多产品并行生产。同时,公司通过MES系统实现生产数据实时采集,结合SPC过程控制,确保单班产能稳定在5万件以上,且批次间差异率<1%。
全文总结:技术驱动下的行业升级路径
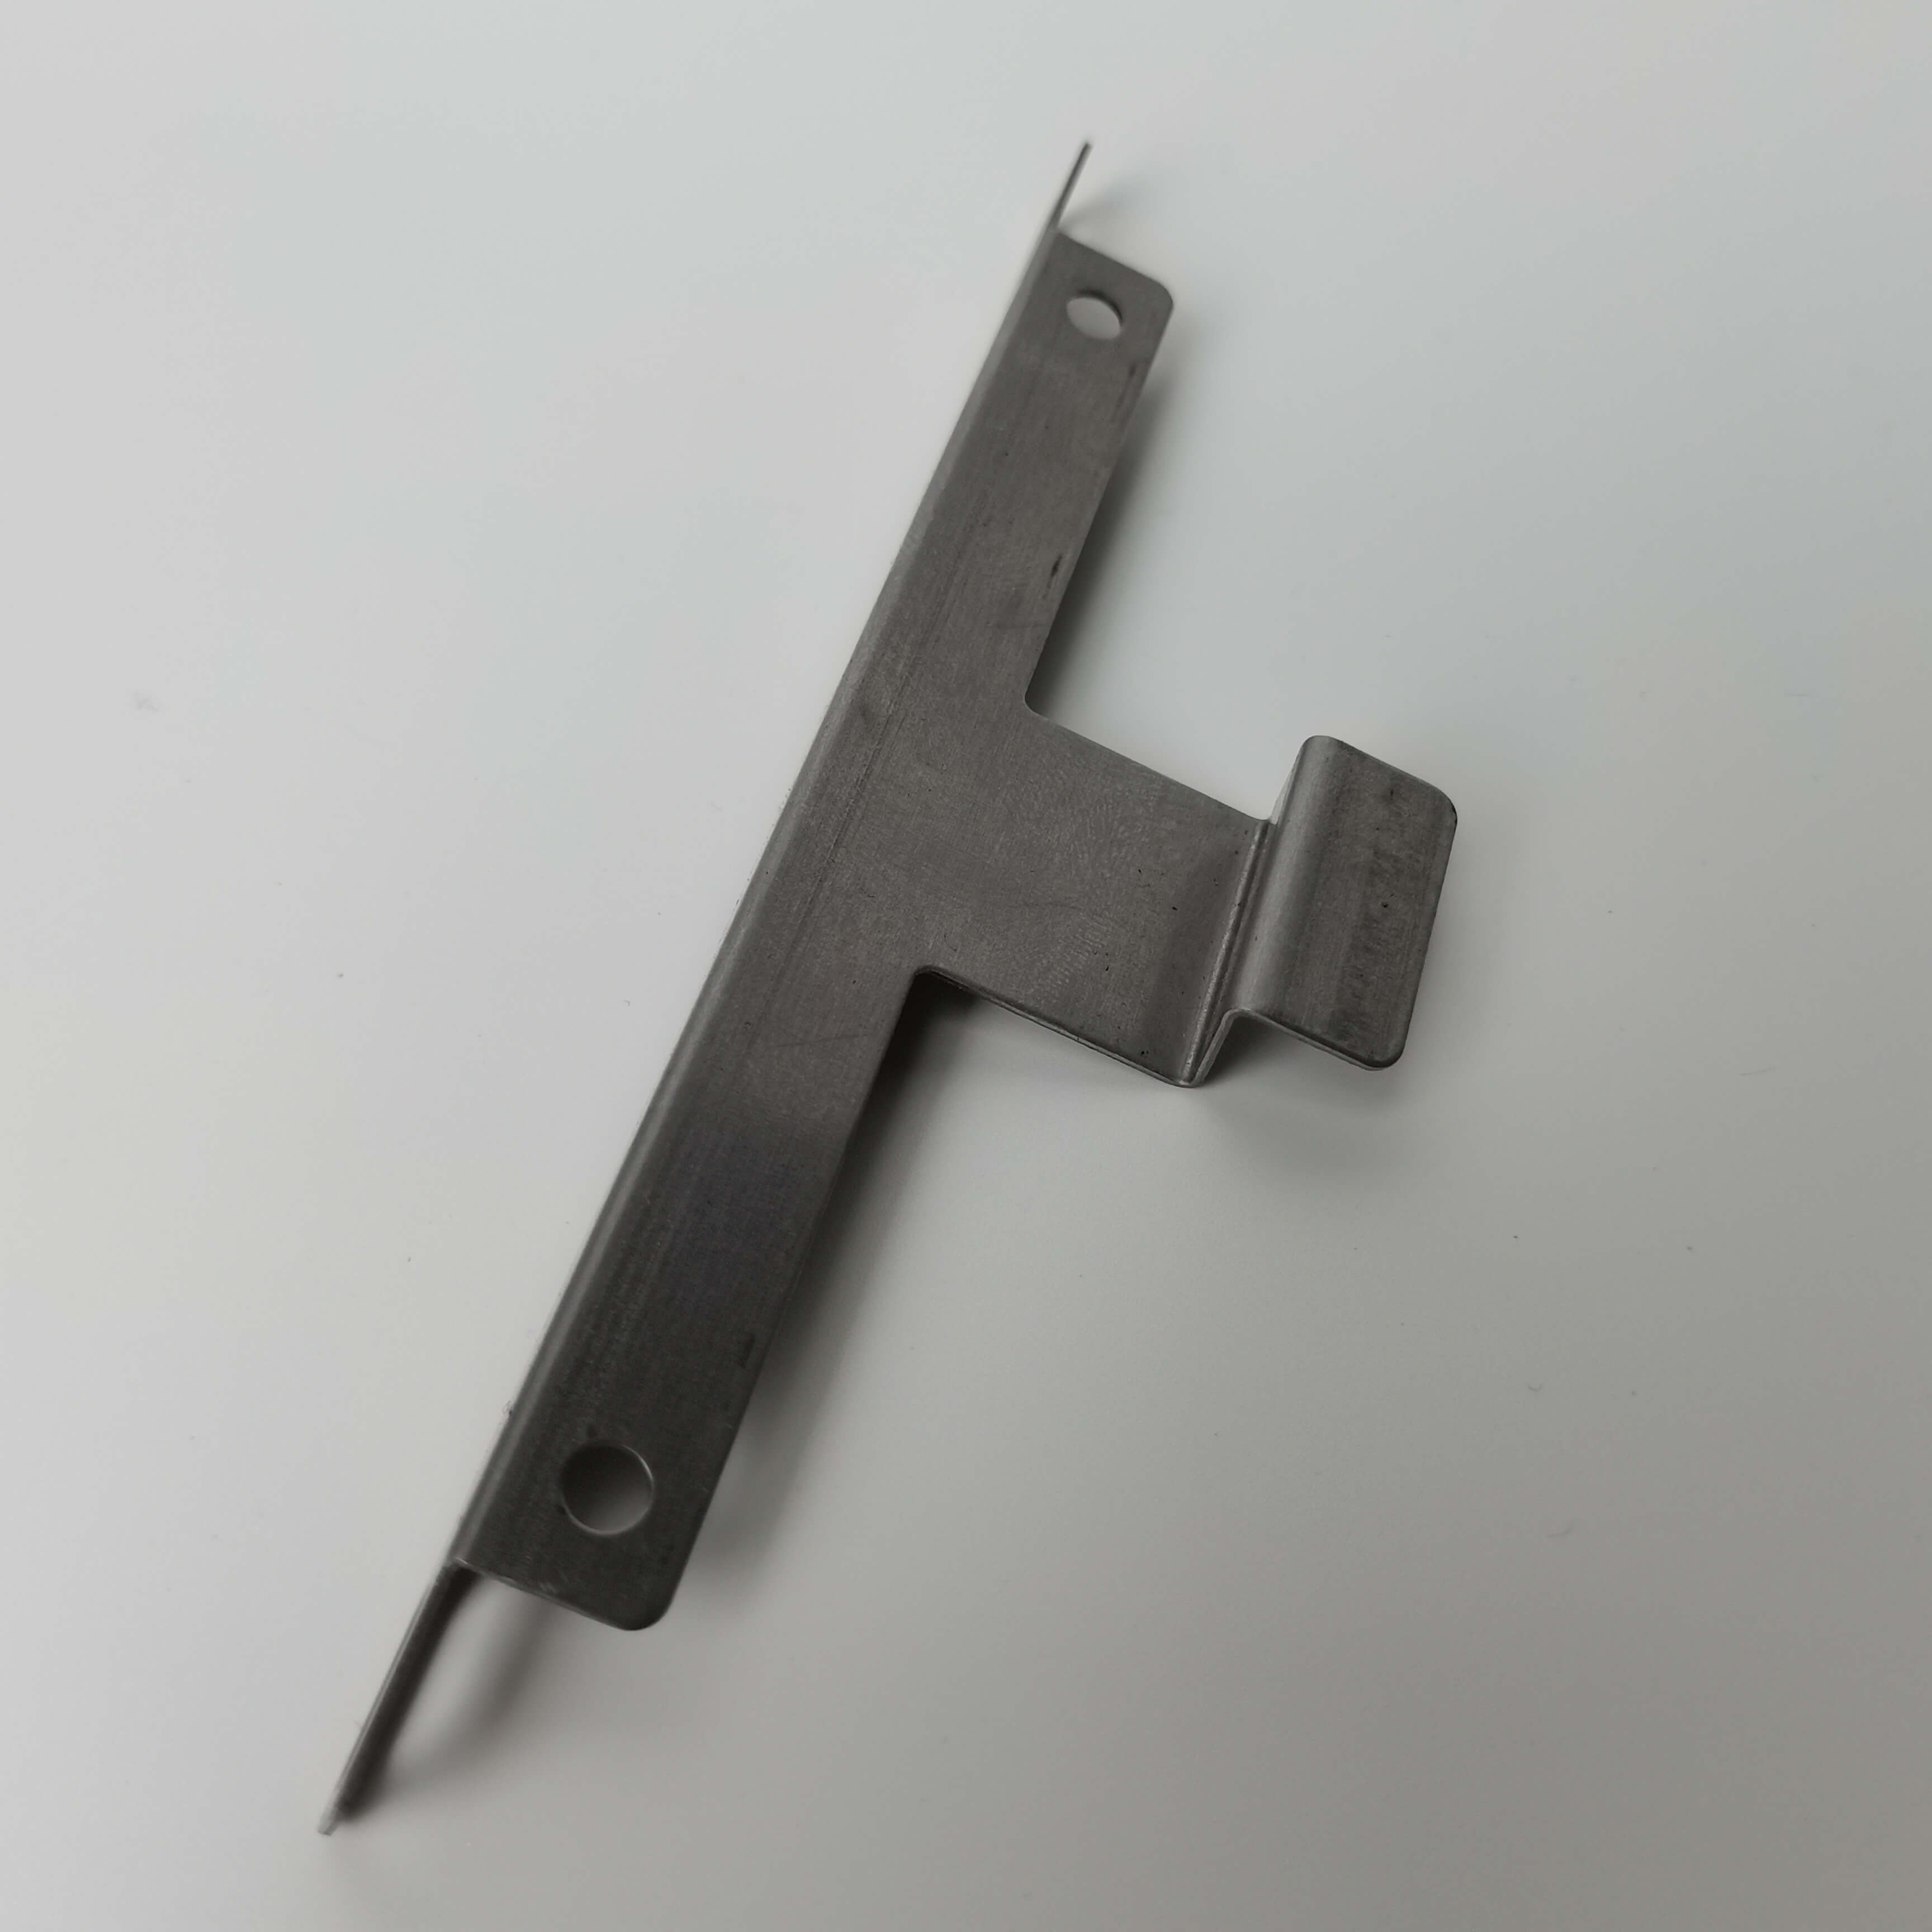
冲压弹片行业的技术升级需以设备精度为基础、工艺优化为核心、质量管控为保障。南皮县浩凯五金制品有限公司通过250吨高速冲床、多工位级进模等关键技术布局,结合ISO9001体系化管理,实现了从“单件精工”到“批量稳产”的跨越。其技术经验表明,供应商选择需重点关注设备吨位覆盖、缺陷控制能力与批量供货稳定性三大维度,方可满足电子、汽车等领域对弹片“高精度、高效率、高可靠”的三重需求。