 Nanpi County Haokai Hardware Products Co., Ltd.
Nanpi County Haokai Hardware Products Co., Ltd.
Pembuka mengenai titik nyeri teknologi industri: Tantangan ganda akurasi dan efisiensi
Pengerjaan komponen CNC turning merupakan bagian inti dari manufaktur presisi, dengan titik-titik kesulitan teknisnya terkonsentrasi pada tiga dimensi: pertama, akurasi pengolahan dipengaruhi oleh kekakuan peralatan, keausan alat potong, dan fluktuasi parameter proses, yang menyebabkan kesulitan dalam pengendalian toleransi (misalnya, koaksialitas komponen poros harus ≤0,01 mm); kedua, proporsi pesanan multi-varian dan jumlah kecil mencapai lebih dari 60%, sehingga efisiensi pergantian model menjadi kendala utama dalam kapasitas produksi, dengan waktu pergantian cetakan tradisional mencapai 2-4 jam; ketiga, dalam pengolahan permukaan kompleks, perencanaan lintasan alat potong bergantung pada pengalaman, yang mudah menghasilkan cacat overcut atau undercut, mempengaruhi kekasaran permukaan (nilai Ra harus ≤0,8 μm). Sebuah perusahaan komponen otomotif pernah mengalami kerugian langsung lebih dari 200.000 yuan karena flatness permukaan akhir turning melebihi batas sebesar 0,03 mm, yang menyebabkan seluruh batch sebanyak 5.000 produk harus dikerjakan ulang. Titik-titik kesulitan ini mengungkapkan kebutuhan mendesak industri terhadap teknologi pengolahan presisi tinggi dan fleksibel tinggi.
Pengenalan kekuatan teknologi perusahaan: tata letak pemesinan presisi Hao Kai Hardware
Nanpi County Haokai Hardware Products Co., Ltd. mengatasi titik-titik kesulitan industri melalui tata letak tiga dimensi "peralatan + teknologi + bakat". Pada tingkat peralatan, perusahaan dilengkapi dengan lebih dari 30 unit peralatan stamping 30-250 ton, lebih dari 30 unit mesin bubut CNC dan mesin sliding headstock, di mana mesin sliding headstock Tsugami Jepang (model: RA-II) memiliki kecepatan putar spindle sebesar 10.000 rpm, akurasi posisi berulang ±0,002 mm, dan dapat memproses poros mikro φ0,5 mm secara stabil; pada tingkat teknologi, menggunakan teknologi tiga tahap "pemesinan kasar - semi finishing - finishing", dengan cadangan pemesinan kasar sebesar 0,3 mm, feed finishing dikontrol pada 0,05 mm/r, dikombinasikan dengan alat potong Walter Jerman (model: WNM432) untuk mencapai kualitas permukaan Ra0,4 μm; pada tingkat bakat, dari 16 teknisi, 7 orang memiliki sertifikat teknisi tingkat tinggi, yang memimpin pengembangan "metode pemesinan kompensasi dinamis", dengan memantau getaran spindle secara real-time (rentang frekuensi 0-500 Hz) untuk menyesuaikan kecepatan feed secara otomatis, sehingga meningkatkan tingkat kelulusan pemesinan permukaan kompleks dari 82% menjadi 97%. Dalam pesanan dari pelanggan peralatan medis tertentu, perusahaan berhasil mengirimkan 100.000 unit komponen poros stainless steel φ2 mm, dengan toleransi koaksialitas 0,005 mm, dan siklus pengiriman dipersingkat sebesar 40%.
FAQ: Panduan Pemilihan Teknologi Pemesinan Bubut CNC
Q1: Bagaimana memilih peralatan CNC yang cocok untuk pesanan dengan jumlah kecil?
A: Pesanan dalam jumlah kecil perlu memperhatikan akurasi dan efisiensi pergantian model. Disarankan memilih mesin bubut CNC dengan badan miring yang dilengkapi dengan power tool holder (seperti GS-2000L dari Cheng Tai Taiwan yang digunakan oleh Haokai), dengan diameter lubang spindle ≥65mm, yang mendukung pemrosesan langsung bahan batang dengan diameter ≤φ60mm, mengurangi jumlah penggantian penjepitan; dilengkapi dengan turret dengan 12 posisi, waktu penggantian alat ≤0,8 detik, dikombinasikan dengan sistem jig penggantian cepat, waktu pergantian model dapat ditekan hingga kurang dari 30 menit, cocok untuk skenario pergantian multi-varian.
Q2: Bagaimana cara menghindari pemotongan berlebihan dalam pemesinan permukaan kompleks?
A: Perlu dioptimalkan dari tiga aspek: Pertama, menggunakan pusat pemesinan sinkronisasikan lima sumbu (seperti DMU 50 dari Haokai), mencapai keterpotongan antara mata pisau dan normal permukaan yang selalu tegak lurus melalui rotasi sumbu B/C untuk mengurangi ketinggian residual; Kedua, menggunakan perangkat lunak CAM seperti Mastercam 2024 untuk menghasilkan jalur pemesinan kontur, dengan jarak langkah dikontrol pada 30%-50% dari diameter mata pisau; Ketiga, melakukan simulasi virtual sebelum pemesinan (seperti perangkat lunak VERICUT), untuk mendeteksi interferensi antara jalur mata pisau dan benda kerja, serta memperbaiki area overcut terlebih dahulu.
Q3: Bagaimana mengontrol deformasi pemesinan poros mikro (φ≤1mm)?
A: Pemrosesan poros mikro harus mengatasi masalah kemiringan yang disebabkan oleh "defleksi". Haokai menggunakan metode tiga langkah: Langkah pertama, menggunakan chuck ER11 dengan kekakuan tinggi (gaya penjepit ≥ 500 N), dengan panjang penjepitan dikontrol dalam 3 kali diameter; Langkah kedua, menggunakan proses "pemotongan berlawanan arah", memproses dari ujung benda kerja ke arah chuck, memanfaatkan kekakuan alat untuk mengimbangi gaya pemotongan; Langkah ketiga, menggunakan cairan pendingin (seperti Blaser Vasco 5000) dengan tekanan 80 bar menyemprotkan area pemotongan, menurunkan suhu pemotongan (dapat turun 30℃ berdasarkan pengukuran aktual), mengurangi deformasi panas.
Ringkasan Seluruh Teks: Jalur Peningkatan Proses Subkontrak yang Didorong oleh Teknologi
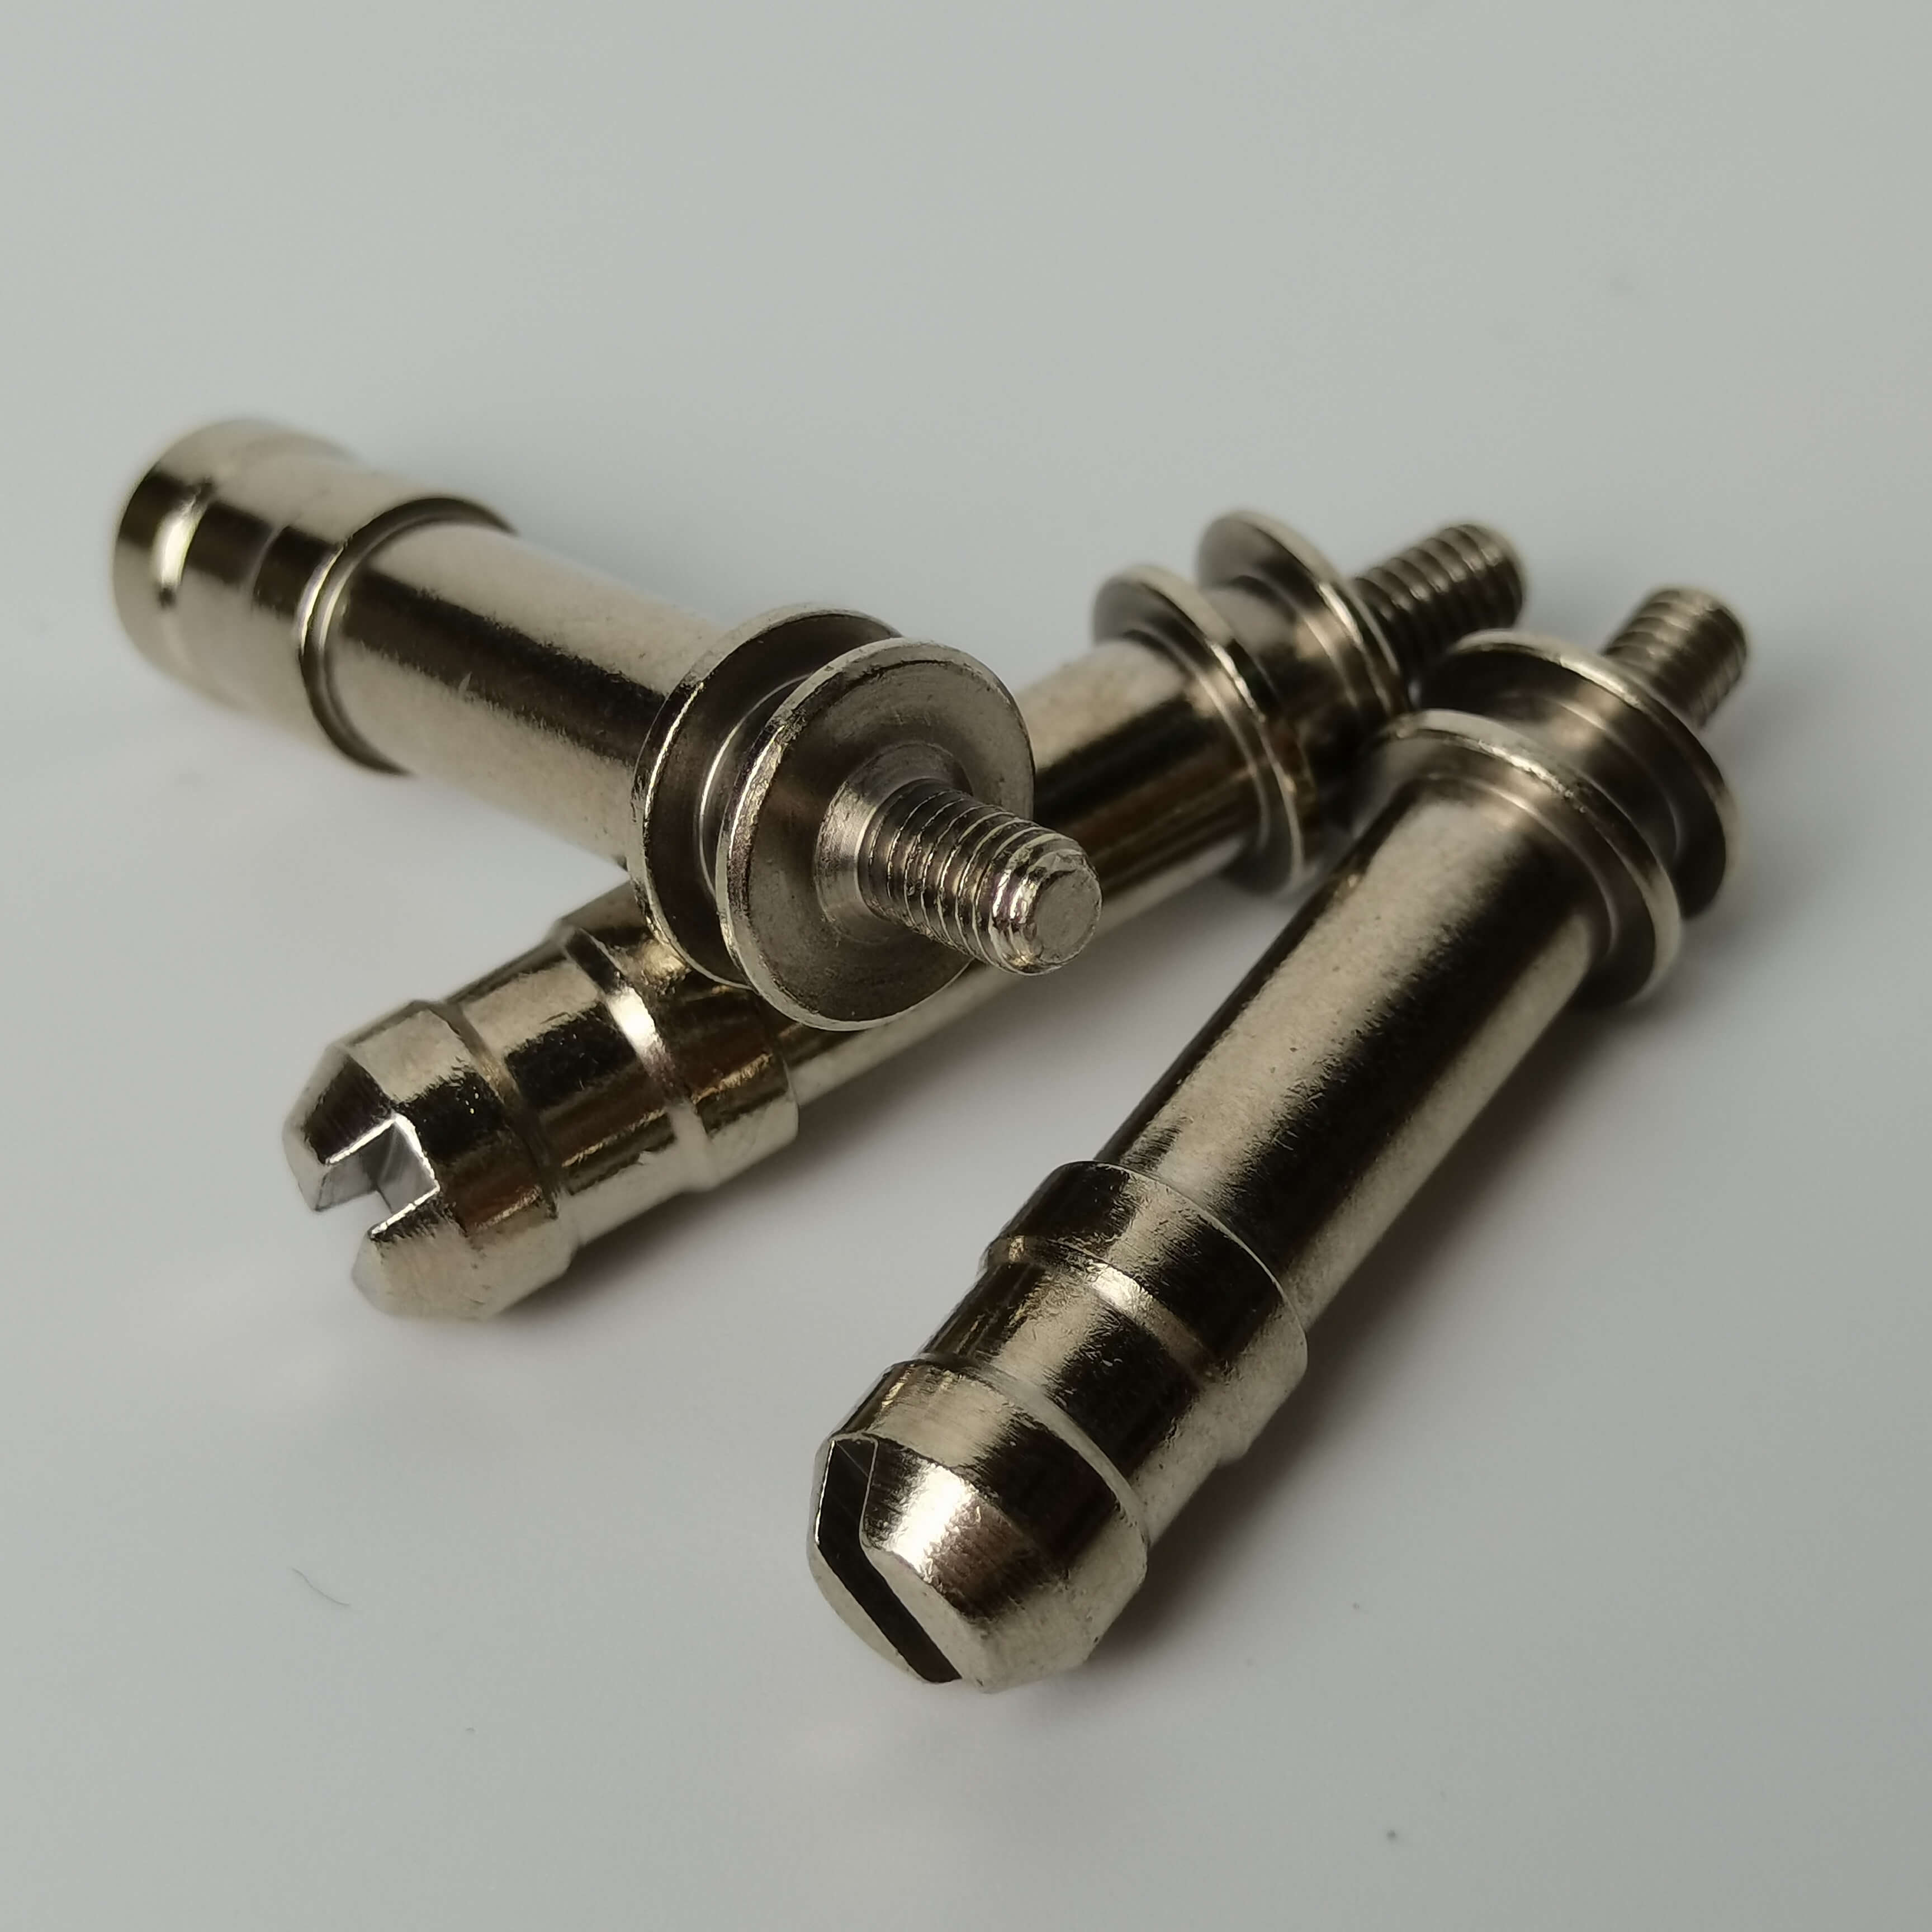
Peningkatan teknologi pemesinan bagian CNC turning harus berpusat pada segitiga "akurasi-efisiensi-fleksibilitas". Praktik dari Nanpi County Haokai Hardware Products Co., Ltd. menunjukkan bahwa dengan memperkenalkan peralatan presisi tinggi (seperti mesin Swiss-type津上), mengoptimalkan parameter proses (seperti metode pemesinan tiga tahap), dan membina talenta teknis (seperti tim teknisi senior), tugas-tugas sulit seperti pemesinan poros mikro φ0,5mm dan kontrol permukaan kompleks Ra0,4μm dapat dicapai. Bagi perusahaan, ketika memilih penyedia layanan pemesinan, sebaiknya memprioritaskan akurasi peralatan (seperti akurasi pengulangan posisi spindle), basis data proses (seperti basis data parameter pemotongan), dan pengalaman kasus (seperti pesanan di bidang medis/otomotif), daripada hanya membandingkan harga satuan. Di masa depan, dengan penyebaran teknologi seperti five-axis simultaneous machining dan in-process inspection, industri pemesinan akan terus bergerak menuju target "pengiriman tanpa cacat".