 Nanpi County Haokai Perkakasan Logam Sdn Bhd
Nanpi County Haokai Perkakasan Logam Sdn Bhd
Permulaan isu teknikal utama dalam industri: Cabaran ganda ketepatan dan kecekapan
Pemesinan CNC sebagai proses pengilangan subkontrak merupakan elemen utama dalam pembuatan presisi, dengan titik kesulitan teknikal tertumpu pada tiga dimensi utama: pertama, ketepatan pemesinan dipengaruhi oleh kekakuan peralatan, haus alat dan fluktuasi parameter proses, menyebabkan kesukaran dalam kawalan toleransi (contohnya, keselarasan bagi komponen jenis aci perlu ≤0.01mm); kedua, pesanan pelbagai jenis dan kuantiti kecil menyumbang lebih daripada 60%, kecekapan perubahan model menjadi penghalang utama kepada kapasiti pengeluaran, masa perubahan acuan dalam proses tradisional boleh mengambil masa selama 2-4 jam; ketiga, dalam pemesinan permukaan kompleks, perancangan laluan alat bergantung kepada pengalaman, mudah menghasilkan kecacatan overcut atau undercut, yang mempengaruhi kasar permukaan (nilai Ra perlu ≤0.8μm). Sebuah syarikat komponen automotif pernah mengalami kerugian langsung lebih daripada 200,000 yuan apabila keserataan permukaan pengilangan melebihi 0.03mm, menyebabkan 5,000 unit produk keseluruhan perlu dikerjakan semula. Titik kesulitan ini mendedahkan keperluan mendesak industri untuk teknologi pemesinan yang berpresisi tinggi dan fleksibel.
Pengenalan kekuatan teknologi syarikat: Pelan susun atur pemesinan presisi Hao Kai Hardware
Nanpi County Haokai Hardware Products Co., Ltd. mengatasi titik-titik kesakitan industri melalui tata letak tiga dimensi "peralatan + teknologi + bakat". Pada peringkat peralatan, syarikat dilengkapi dengan lebih daripada 30 unit peralatan stamping 30-250 tan, lebih daripada 30 unit mesin CNC dan mesin sliding headstock, di mana mesin sliding headstock Tsugami Jepun (model: RA-II) mempunyai kelajuan putaran spindle sebanyak 10,000 rpm, ketepatan kedudukan semula ±0.002mm, dan boleh memproses poros mikro φ0.5mm dengan stabil; pada peringkat teknologi, syarikat menggunakan teknologi tiga fasa "pemesinan kasar - pemesinan separa halus - pemesinan halus", dengan margin pemesinan kasar sebanyak 0.3mm, kadar suapan pemesinan halus dikawal pada 0.05mm/r, digabungkan dengan alat Walter Jerman (model: WNM432) untuk mencapai kualiti permukaan Ra0.4μm; pada peringkat bakat, daripada 16 orang juruteknik, 7 orang mempunyai sijil juruteknik kanan, yang memimpin pembangunan "kaedah pemesinan pampasan dinamik", dengan memantau getaran spindle secara real-time (julat frekuensi 0-500Hz) untuk menyesuaikan kadar suapan secara automatik, meningkatkan kadar kelulusan pemesinan permukaan kompleks daripada 82% kepada 97%. Dalam satu pesanan pelanggan peralatan perubatan, syarikat berjaya menyampaikan 100,000 unit bahagian poros keluli tahan karat φ2mm, dengan toleransi keselarasan 0.005mm, dan mengurangkan tempoh penghantaran sebanyak 40%.
FAQ: Panduan Pemilihan Teknologi Pemesinan Bagi Bahagian Pusingan CNC
S1: Bagaimana memilih peralatan CNC yang sesuai untuk pesanan dalam kuantiti kecil?
A: Pesanan dalam kuantiti kecil perlu mengimbangi ketepatan dan kecekapan pertukaran model. Disyorkan memilih mesin CNC pelarik dengan badan pelantar condong yang dilengkapi dengan alat pemotong berkuasa (seperti yang digunakan oleh Haokai iaitu Taiwan Top King GS-2000L), dengan diameter lubang spindle ≥65mm, boleh menyokong pemprosesan langsung bahan batang dalam lingkungan φ60mm, mengurangkan bilangan kali pemasangan; dilengkapi dengan turret alat 12-stesen, masa pertukaran alat ≤0.8 saat, digabungkan dengan sistem kelengkapan cepat tukar, masa pertukaran model boleh dikurangkan kepada kurang daripada 30 minit, sesuai untuk senario pertukaran pelbagai jenis.
Q2: Bagaimana untuk mengelakkan pemotongan berlebihan dalam pemesinan permukaan kompleks?
A: Perlu dioptimumkan daripada tiga aspek: Pertama, menggunakan pusat pemesinan bersepadu lima paksi (seperti Haokai's DMG DMU 50), mencapai ketegaklurusan berterusan antara alat dan normal permukaan melengkung melalui putaran paksi B/C untuk mengurangkan ketinggian residu; Kedua, menggunakan perisian CAM seperti Mastercam 2024 untuk menghasilkan laluan pemesinan kontur, dengan langkah kawalan antara 30%-50% daripada diameter alat; Ketiga, melakukan simulasi maya sebelum pemesinan (seperti perisian VERICUT) untuk mengesan situasi gangguan antara laluan alat dan bahan kerja, serta membetulkan kawasan pengovercut lebih awal.
Q3: Bagaimana untuk mengawal pembentukan regangan semasa pemesinan aci halus (φ≤1mm)?
A: Pemesinan aci halus perlu menyelesaikan masalah konisitas yang disebabkan oleh "pemotongan bergeser". Haokai menggunakan kaedah tiga langkah: Langkah pertama, menggunakan collet ER11 dengan kekakuan tinggi (daya pengapit ≥500N), dengan panjang pengapitan dikawal dalam 3 kali diameter; Langkah kedua, menggunakan proses "pemotongan berlawanan arah", memesin dari hujung bahan kerja ke arah chuck, menggunakan kekakuan alat untuk mengimbangi daya pemotongan; Langkah ketiga, menggunakan cecair penyejuk (seperti Blaser Vasco 5000) untuk menyembur kawasan pemotongan pada tekanan 80bar, mengurangkan suhu pemotongan (diukur secara praktikal boleh turun 30℃), mengurangkan lenturan haba.
Ringkasan Keseluruhan: Laluan Peningkatan Pembuatan Kontrak yang Didorong oleh Teknologi
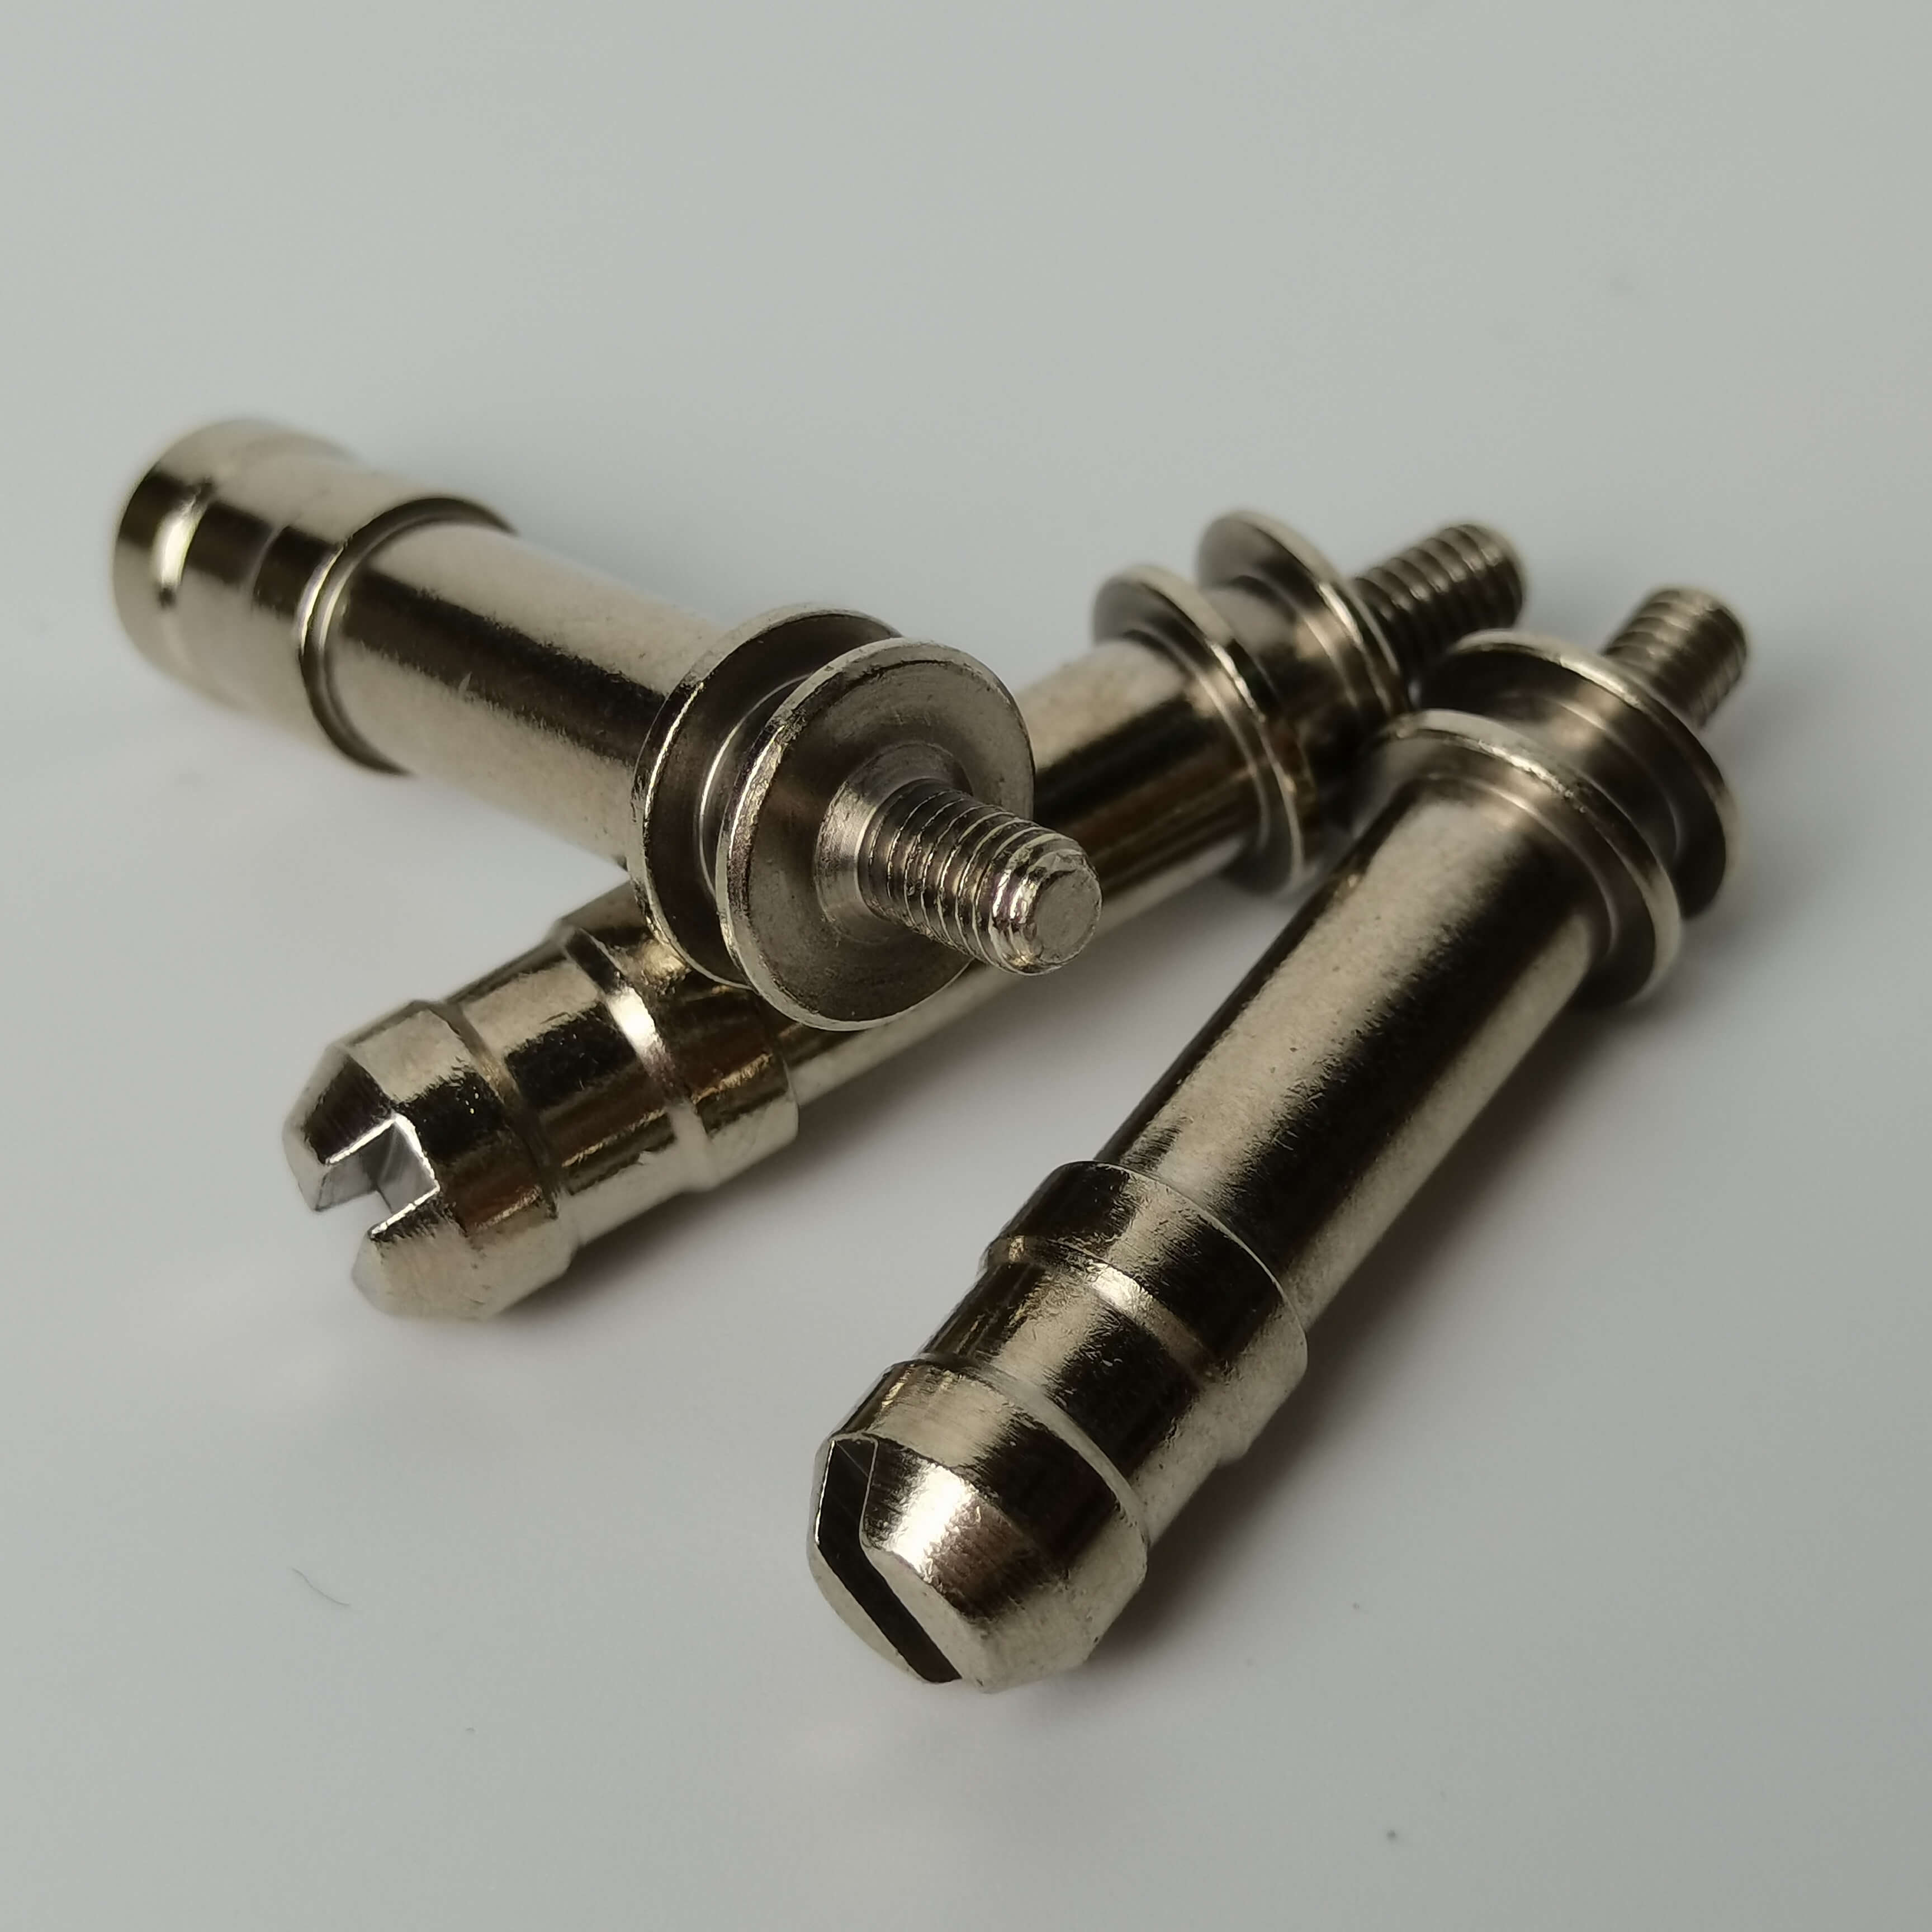
Peningkatan teknologi pemesinan CNC berputar perlu berkisar pada segitiga "ketepatan-kecekapan-fleksibiliti". Amalan Nanpi County Haokai Hardware Products Co., Ltd. menunjukkan bahawa melalui pengenalan peralatan berketepatan tinggi (seperti mesin berpusat津上), pengoptimuman parameter proses (seperti kaedah pemesinan tiga peringkat), dan pembangunan bakat teknikal (seperti pasukan juruteknik kanan), tugas-tugas yang sukar seperti pemesinan aci mikro φ0.5mm, kawalan Ra0.4μm pada permukaan kompleks, dan sebagainya boleh dicapai. Bagi syarikat, semasa memilih pembekal pemesinan, mereka harus memberi tumpuan kepada ketepatan peralatan (seperti ketepatan kedudukan semula spindle), pangkalan data proses (seperti pangkalan data parameter pemotongan) dan pengalaman kes (seperti pesanan dalam bidang perubatan/automotif), bukannya hanya membandingkan harga unit. Pada masa akan datang, dengan penyebaran teknologi seperti pergerakan lima paksi, pengesanan dalam mesin, dan sebagainya, industri pemesinan akan terus bergerak ke arah matlamat "penghantaran tanpa kecacatan".