 Công ty TNHH Sản phẩm Kim khí Hạo Khải huyện Nam Bì
Công ty TNHH Sản phẩm Kim khí Hạo Khải huyện Nam Bì
Khởi đầu về điểm đau công nghệ trong ngành: Thách thức kép về độ chính xác và hiệu quả
Gia công CNC là khâu cốt lõi trong sản xuất chính xác, các điểm đau về kỹ thuật tập trung ở ba khía cạnh: Thứ nhất, độ chính xác gia công bị ảnh hưởng bởi độ cứng của thiết bị, hao mòn dao và biến động của các thông số quy trình, dẫn đến khó khăn trong việc kiểm soát dung sai (ví dụ, độ đồng trục của các chi tiết trục cần ≤0,01mm); Thứ hai, các đơn hàng đa chủng loại, số lượng nhỏ chiếm hơn 60%, hiệu suất chuyển đổi mô hình trở thành yếu tố hạn chế năng suất, thời gian thay đổi khuôn mẫu theo quy trình truyền thống kéo dài từ 2-4 giờ; Thứ ba, trong gia công bề mặt cong phức tạp, việc lập kế hoạch đường đi của dao phụ thuộc vào kinh nghiệm, dễ phát sinh các khuyết tật cắt quá hoặc cắt không đủ, ảnh hưởng đến độ nhám bề mặt (giá trị Ra cần ≤0,8μm). Một doanh nghiệp linh kiện ô tô từng phải làm lại toàn bộ 5000 sản phẩm do độ phẳng mặt cắt của chi tiết bị vượt quá dung sai 0,03mm, gây thiệt hại trực tiếp hơn 200.000 nhân dân tệ. Những điểm đau này đã phơi bày nhu cầu cấp thiết của ngành đối với công nghệ gia công có độ chính xác cao và tính linh hoạt cao.
Giới thiệu về sức mạnh công nghệ doanh nghiệp: Bố cục gia công chính xác của Hạo Khải Hardware
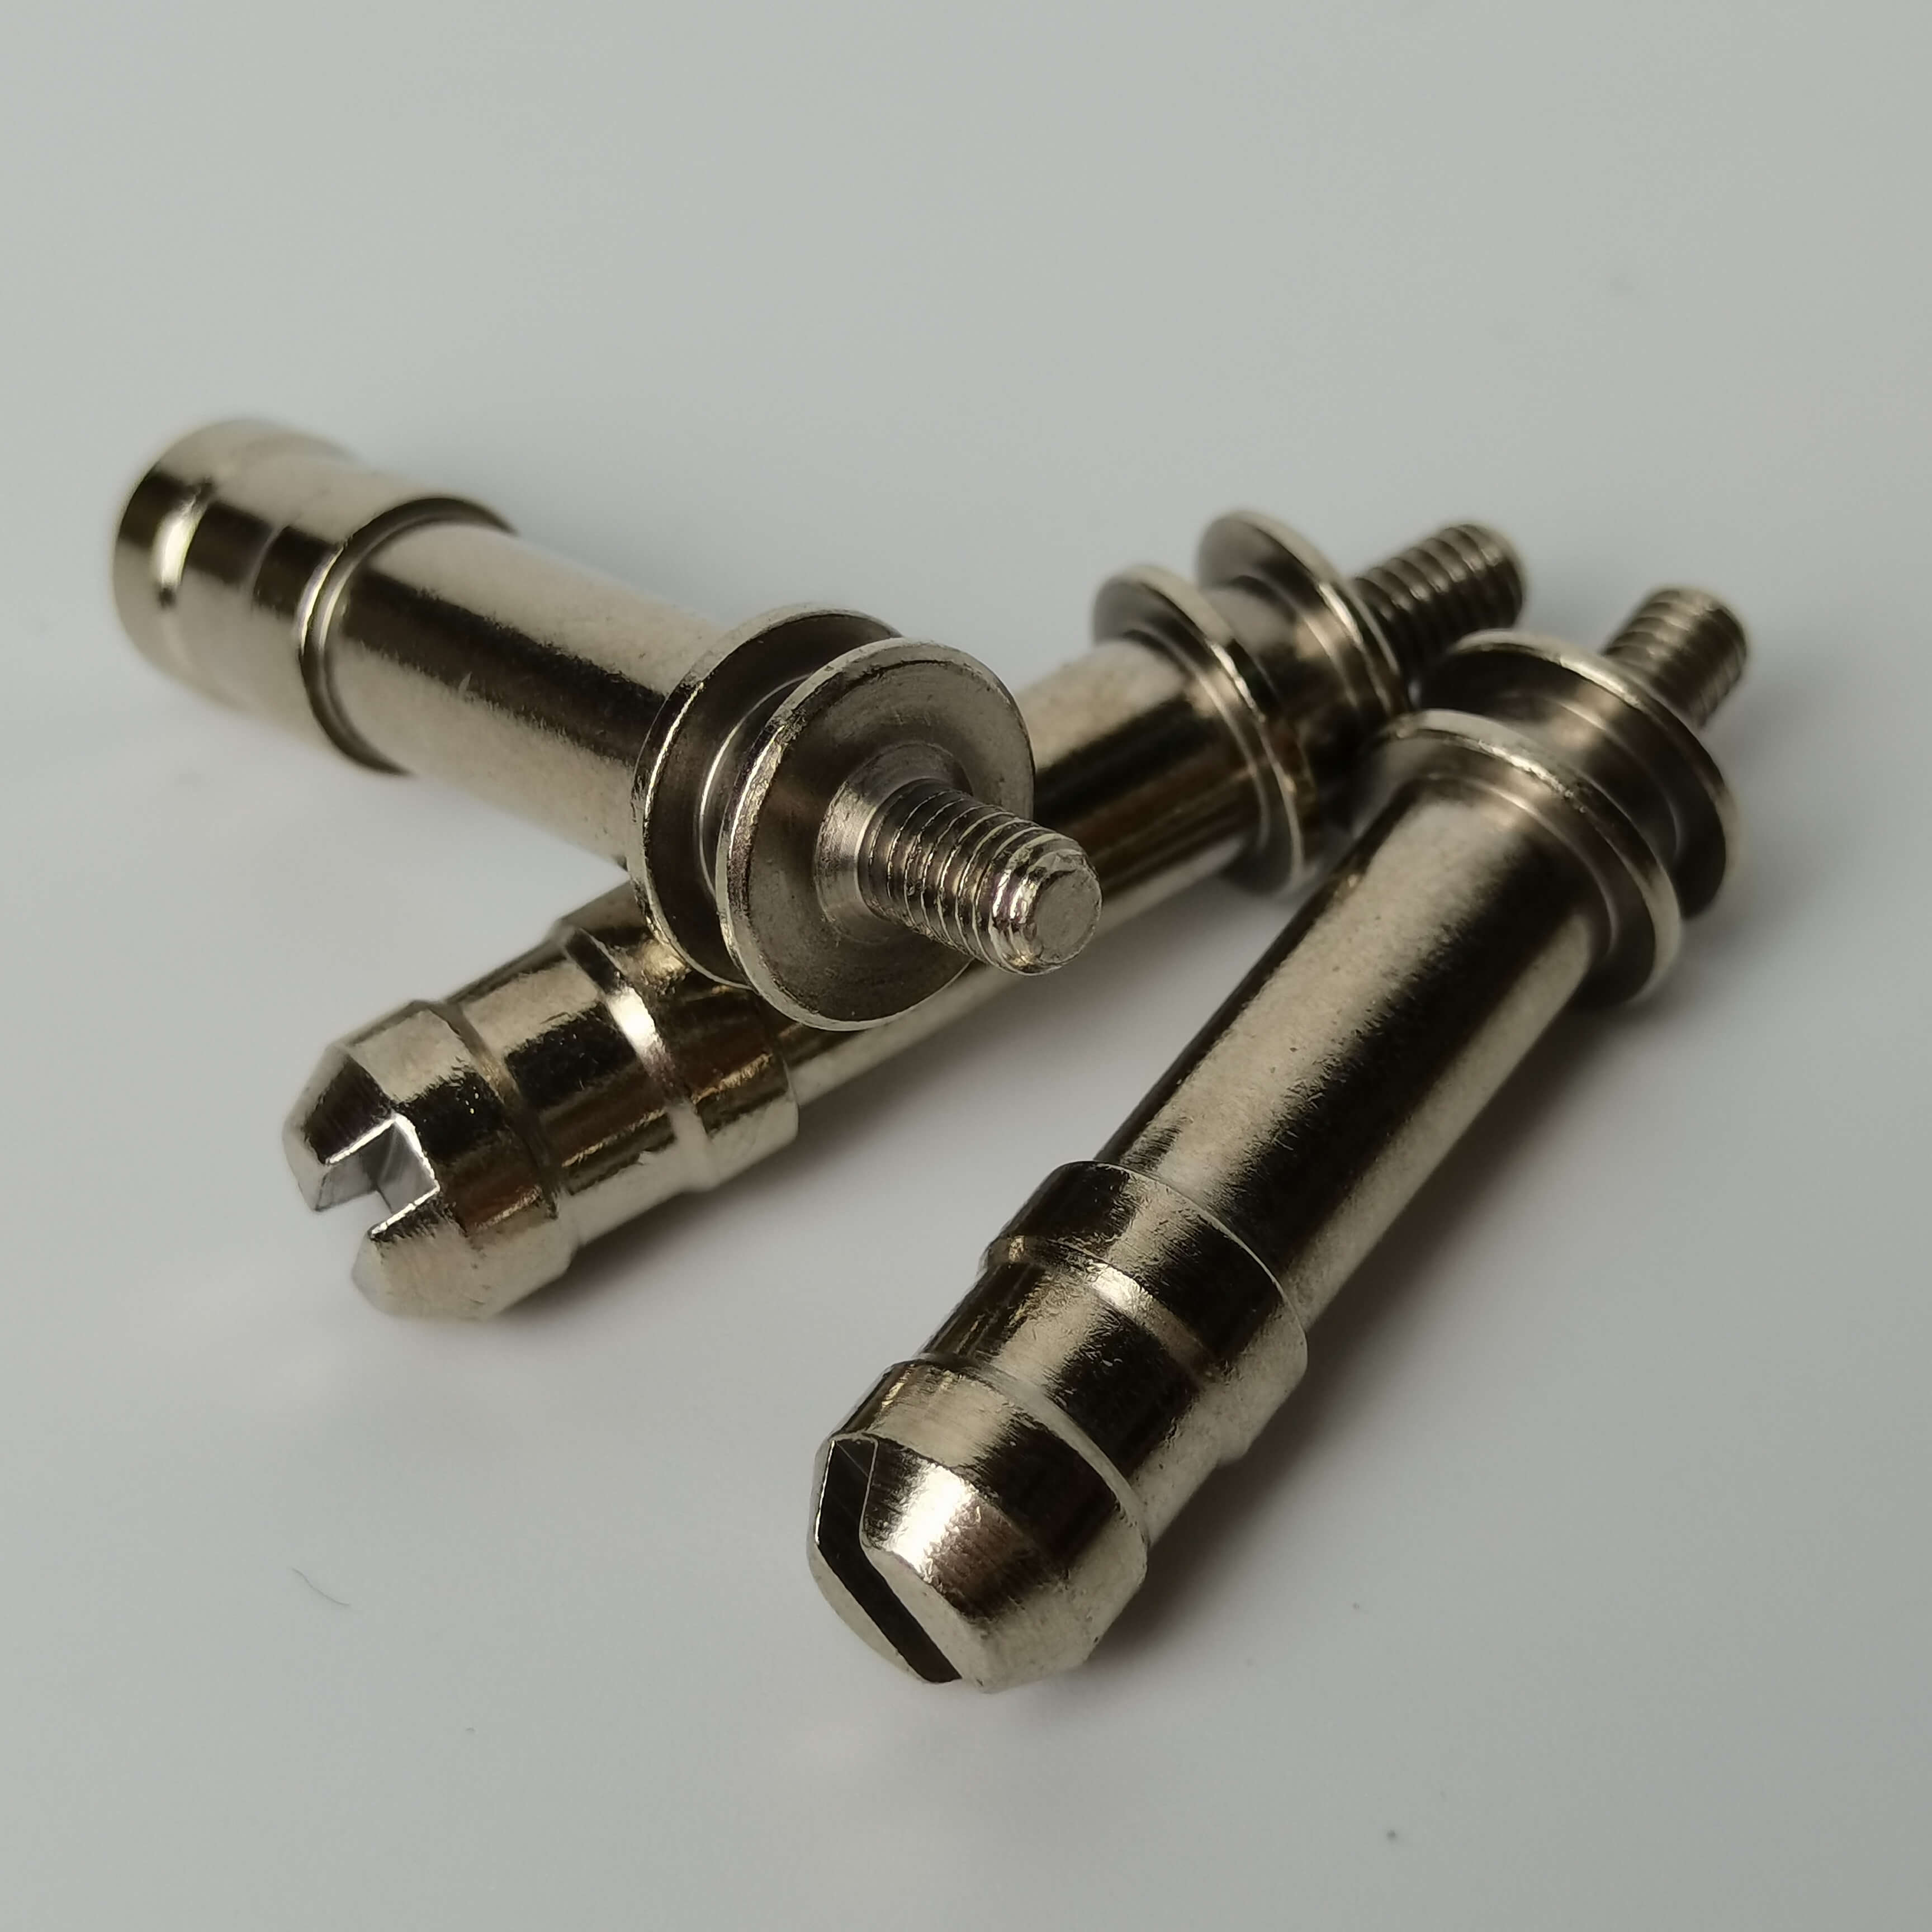
Công ty TNHH Sản phẩm Kim loại Hạo Khải huyện Nam Bì đã giải quyết các điểm đau của ngành thông qua bố cục ba chiều "thiết bị + công nghệ + nhân tài". Về mặt thiết bị, công ty đã trang bị hơn 30 thiết bị dập có công suất từ 30-250 tấn, hơn 30 máy tiện CNC và máy tiện trục, trong đó máy tiện trục Tsugami Nhật Bản (model: RA-II) có tốc độ quay trục chính lên tới 10.000 vòng/phút, độ chính xác định vị lặp lại ±0,002mm, có thể gia công ổ vi mòn φ0,5mm ổn định; về mặt công nghệ, áp dụng quy trình ba giai đoạn "gia công thô - gia công bán tinh - gia công tinh", gia công thô để lại dư lượng 0,3mm, lượng tiến khi gia công tinh được kiểm soát ở mức 0,05mm/vòng, kết hợp với dao Walter Đức (model: WNM432) để đạt được chất lượng bề mặt Ra0,4μm; về mặt nhân tài, trong số 16 kỹ thuật viên có 7 người có chứng chỉ kỹ thuật viên cao cấp, đã chủ trì phát triển "phương pháp gia công bù động", tự động điều chỉnh tốc độ tiến bằng cách giám sát độ rung trục chính theo thời gian thực (phạm vi tần số 0-500Hz), nâng tỷ lệ đạt tiêu chuẩn gia công bề mặt cong phức tạp từ 82% lên 97%. Trong một đơn hàng của khách hàng về thiết bị y tế, công ty đã giao thành công 100.000 chi tiết trục inox φ2mm với dung sai đồng tâm 0,005mm, rút ngắn thời gian giao hàng 40%.
FAQ: Hướng dẫn lựa chọn công nghệ gia công theo yêu cầu cho chi tiết tiện CNC
Q1: Làm thế nào để chọn thiết bị CNC phù hợp cho đơn hàng số lượng nhỏ?
A: Đơn hàng số lượng nhỏ cần đảm bảo cả độ chính xác và hiệu suất chuyển đổi mẫu. Đề nghị lựa chọn máy tiện CNC có giường nghiêng với đầu dao động có động cơ (như dòng máy GS-2000L của Top King do Đài Loan sản xuất mà Hao Kai sử dụng), với đường kính lỗ thông trục ≥ 65 mm, có thể hỗ trợ gia công trực tiếp thanh nguyên liệu có đường kính dưới φ60 mm, giảm số lần gá kẹp; được trang bị bàn dao 12 vị trí, thời gian đổi dao ≤ 0,8 giây, kết hợp với hệ thống kẹp nhanh, thời gian chuyển đổi mẫu có thể rút ngắn xuống dưới 30 phút, phù hợp với các tình huống chuyển đổi nhiều loại sản phẩm.
Q2: Làm thế nào để tránh cắt quá mức trong quá trình gia công bề mặt phức tạp?
A: Cần tối ưu hóa từ ba khía cạnh: Thứ nhất, sử dụng trung tâm gia công liên động 5 trục (như DMU 50 của Hao Kai), thông qua việc quay trục B/C để đảm bảo dao luôn vuông góc với mặt pháp của bề mặt cong, giảm độ cao dư; Thứ hai, áp dụng phần mềm CAM như Mastercam 2024 để tạo đường dẫn gia công đường đồng mức, kiểm soát bước di chuyển trong khoảng 30%-50% đường kính dao; Thứ ba, thực hiện mô phỏng ảo trước khi gia công (như phần mềm VERICUT), kiểm tra tình trạng can thiệp giữa đường dẫn dao và phôi, sửa chữa trước các khu vực cắt quá.
Q3: Làm thế nào để kiểm soát biến dạng gia công của trục siêu mảnh (φ ≤ 1mm)?
A: Gia công trục vi tế cần giải quyết vấn đề độ nghiêng do "lệch dao" gây ra. Hao Kai áp dụng phương pháp ba bước: Bước một, sử dụng đầu kẹp ER11 có độ cứng cao (lực kẹp ≥ 500N), độ dài kẹp được kiểm soát trong vòng 3 lần đường kính; Bước hai, áp dụng công nghệ "dao đi ngược", gia công từ đầu cuối của phôi về phía mâm cặp, tận dụng độ cứng của dao để bù trừ lực cắt; Bước ba, sử dụng dung dịch làm mát (như Blaser Vasco 5000) phun vào khu vực cắt với áp suất 80 bar, giảm nhiệt độ cắt (thực tế đo được giảm 30℃), giảm biến dạng do nhiệt.
Tóm tắt toàn văn: Con đường nâng cấp gia công theo đà thúc đẩy của công nghệ
Nâng cấp công nghệ gia công theo yêu cầu các chi tiết tiện CNC cần xoay quanh tam giác "độ chính xác - hiệu suất - tính linh hoạt". Thực tiễn của Công ty TNHH Sản phẩm kim loại Hạo Khải huyện Nam Bì cho thấy, bằng cách đưa vào thiết bị có độ chính xác cao (như máy tiện tự động Tsukami), tối ưu hóa các thông số quy trình (như phương pháp gia công ba giai đoạn), đào tạo nhân tài kỹ thuật (như đội ngũ công nhân kỹ thuật cao cấp), có thể thực hiện các nhiệm vụ khó như gia công trục siêu nhỏ φ0,5mm, kiểm soát độ nhám bề mặt phức tạp Ra0,4μm... Đối với doanh nghiệp, khi lựa chọn nhà cung cấp dịch vụ gia công theo yêu cầu, cần tập trung đánh giá độ chính xác của thiết bị (như độ chính xác định vị lặp lại của trục chính), cơ sở dữ liệu quy trình (như cơ sở dữ liệu thông số cắt), cùng kinh nghiệm thực hiện các dự án (như đơn hàng trong lĩnh vực y tế/ô tô), thay vì chỉ đơn thuần so sánh giá đơn vị. Trong tương lai, với sự phổ biến của các công nghệ như liên kết năm trục, kiểm tra trên máy, ngành gia công theo yêu cầu sẽ tiếp tục tiến tới mục tiêu "giao hàng không có lỗi".